溶接が終わった鋼板や配管を見ると、一見すると元の形のまま接合されているように見えます。
しかし実際には、溶接部では大きな温度変化が起こっています。
溶接では、
局部的な加熱
↓
熱膨張
↓
溶融・高温化
↓
冷却
↓
収縮
という現象が短時間のうちに起こります。
しかも、部材全体が均一に加熱・冷却されるわけではありません。
アークの近くは非常に高温になりますが、少し離れた母材は比較的低温のままです。
そのため、溶接部と周囲の母材との間では、
膨張しようとする部分
と
それを拘束する部分
が生じます。
そして冷却すると今度は、
縮もうとする部分
と
その収縮を拘束する部分
が生じます。
この不均一な膨張と収縮によって発生する代表的な現象が、
溶接残留応力
と
溶接変形
です。
今回は、溶接すると、なぜ部材に応力が残り、なぜ縮んだり曲がったりするのかを考えてみます。
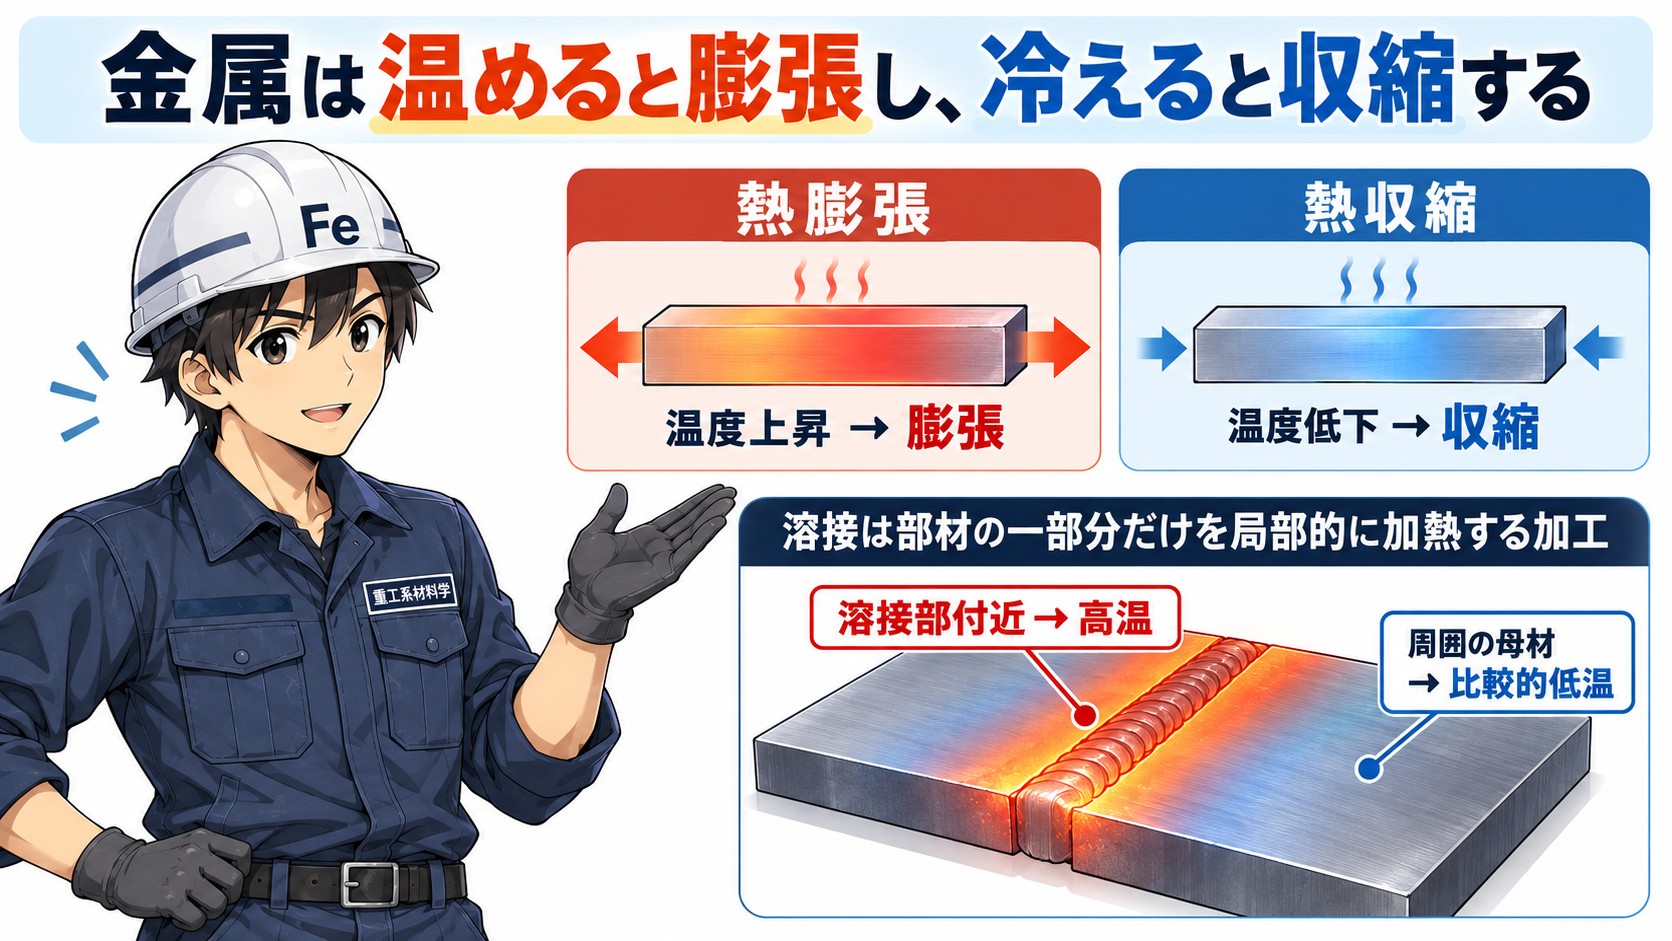
金属は温めると膨張し、冷えると収縮する
まず基本になるのが、
熱膨張と熱収縮
です。
金属は温度が上がると膨張し、温度が下がると収縮します。
部材全体を均一に加熱し、自由に膨張・収縮できるのであれば、それほど大きな問題にはなりません。
しかし溶接では違います。
アークによって、母材のごく狭い範囲だけが急激に加熱されます。
すると、
溶接部付近 → 高温
周囲の母材 → 比較的低温
という大きな温度差が生じます。
つまり溶接とは、
部材の一部分だけを局部的に加熱する加工
でもあるのです。
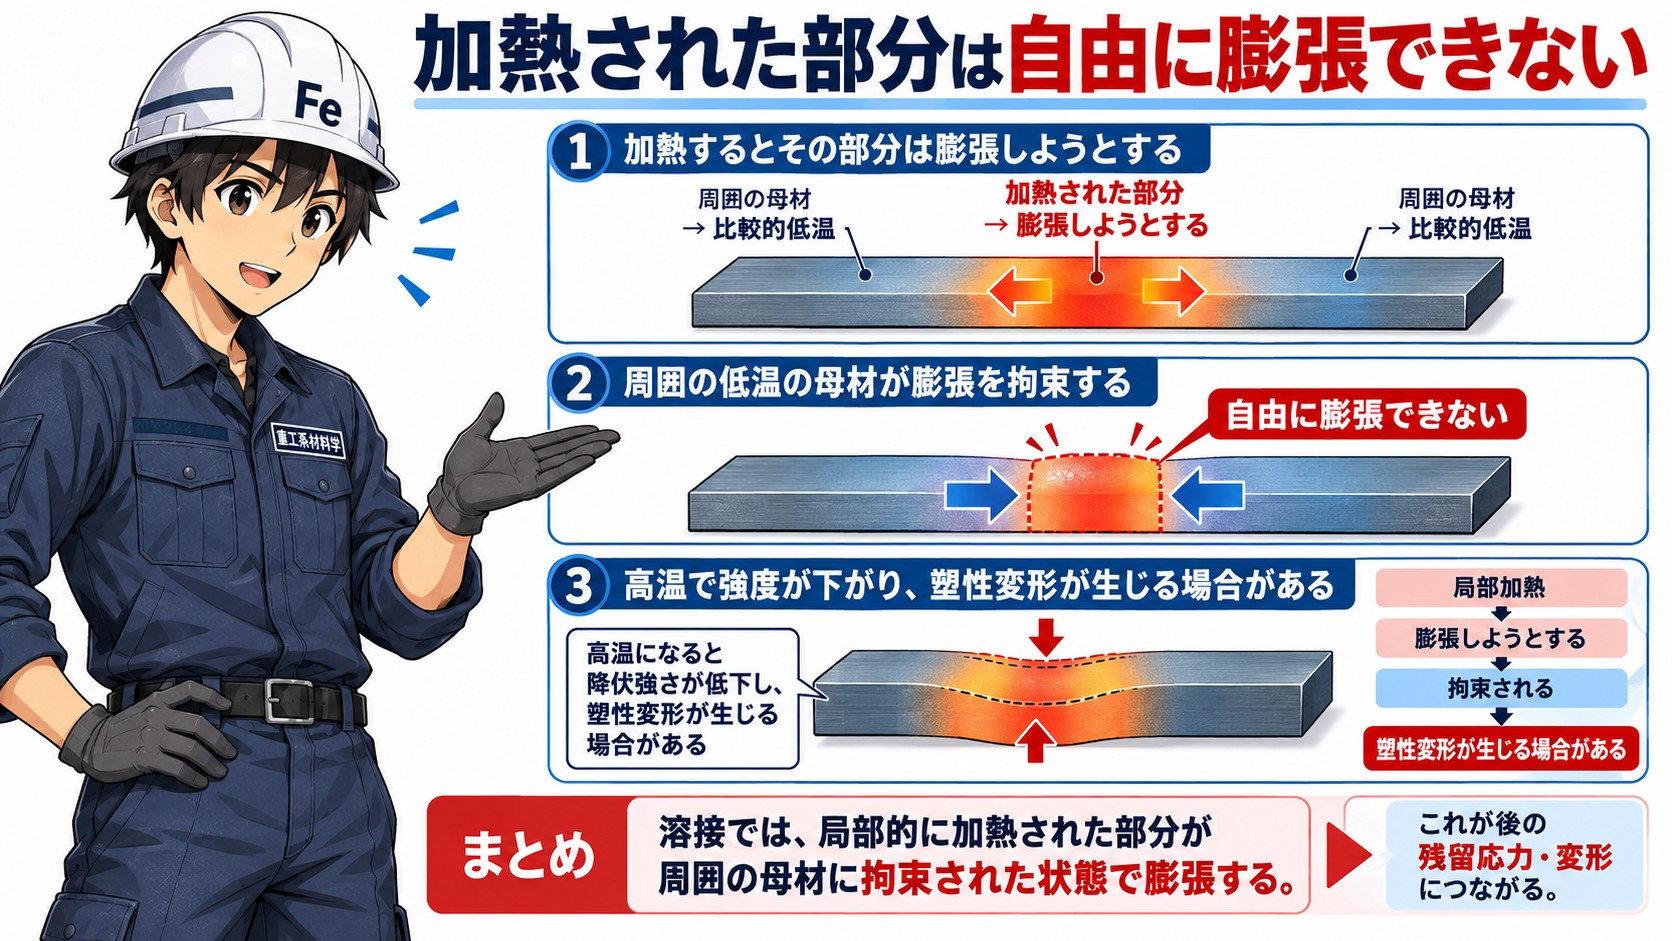
加熱された部分は自由に膨張できない
溶接によって加熱された部分は、本来なら温度上昇に応じて膨張しようとします。
ところが、その周囲にはまだ温度の低い母材があります。
そのため、
加熱された部分が膨張しようとする
↓
周囲の低温の母材がその膨張を拘束する
という状態になります。
つまり、溶接部は自由に膨張できません。
温度がさらに上昇すると、材料の降伏強さも低下します。
そのため、拘束された状態で膨張しようとすることで、溶接部付近には塑性変形が生じる場合があります。
単純に、
温めたから膨張した
だけではありません。
溶接では、
局部的に加熱された部分が、周囲の母材に拘束された状態で膨張する
ことが、後の残留応力や変形につながっていきます。
溶接後は収縮する
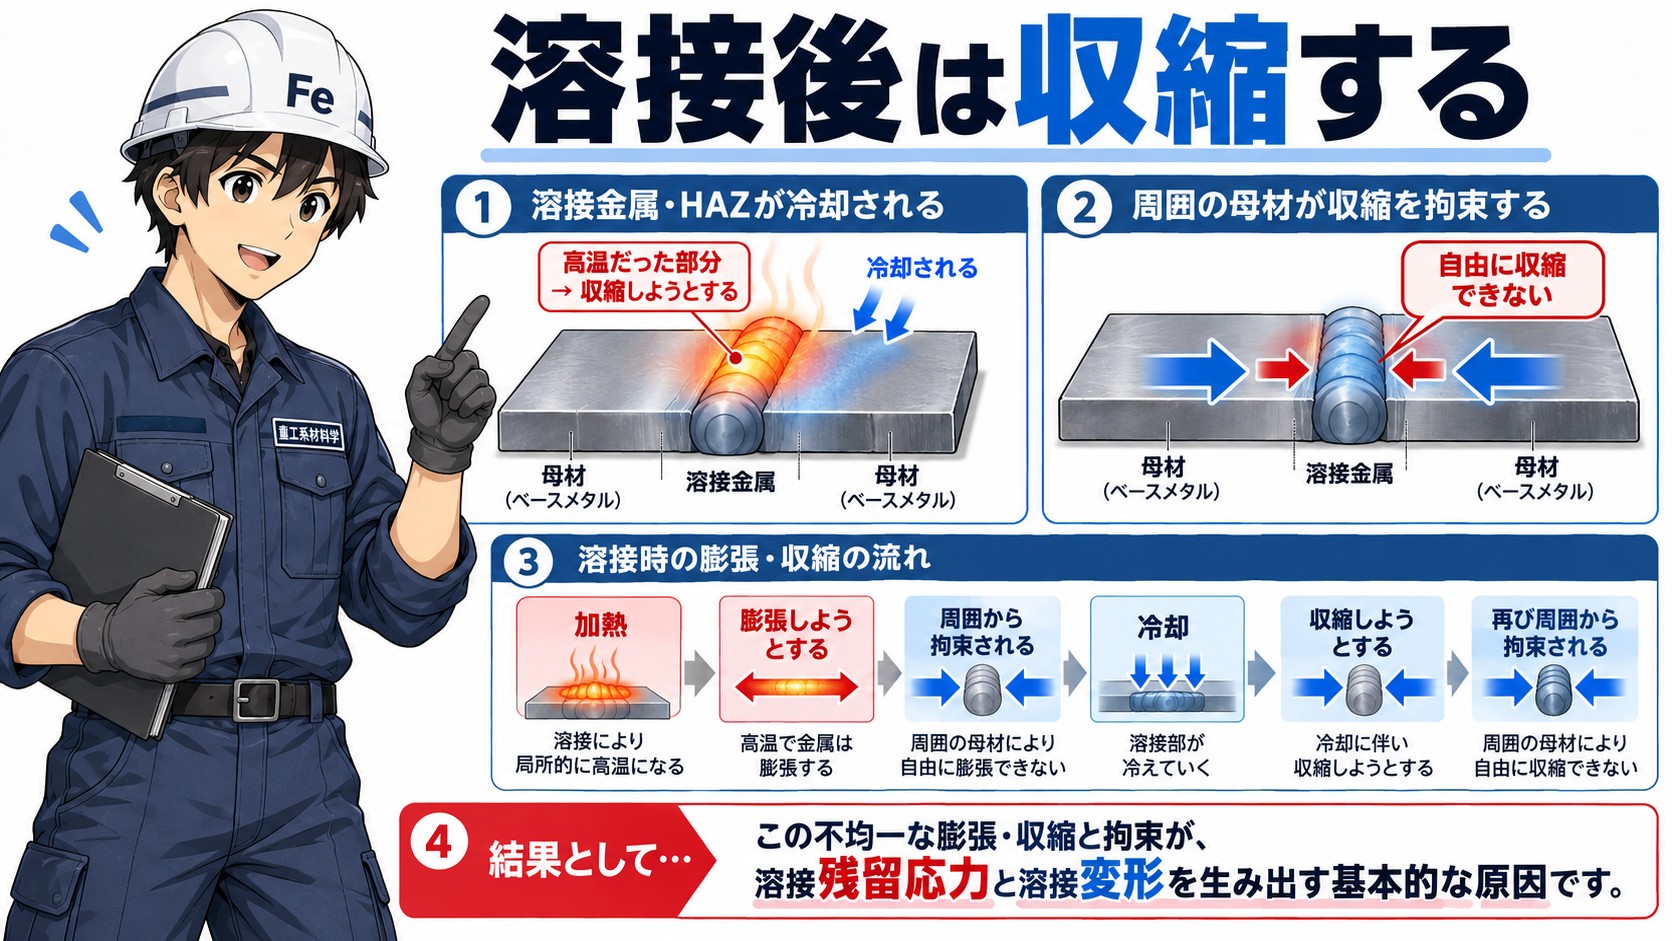
溶接が終了すると、溶接金属やその周囲のHAZは冷却されます。
すると今度は、
高温になっていた部分が収縮する
ことになります。
しかし、この収縮も自由には起こりません。
すでに周囲には温度の低い母材があり、溶接部の収縮を拘束します。
したがって、
加熱
↓
膨張しようとする
↓
周囲から拘束される
↓
冷却
↓
収縮しようとする
↓
再び周囲から拘束される
という現象が起こります。
この不均一な膨張・収縮と拘束が、
溶接残留応力と溶接変形を生み出す基本的な原因
です。
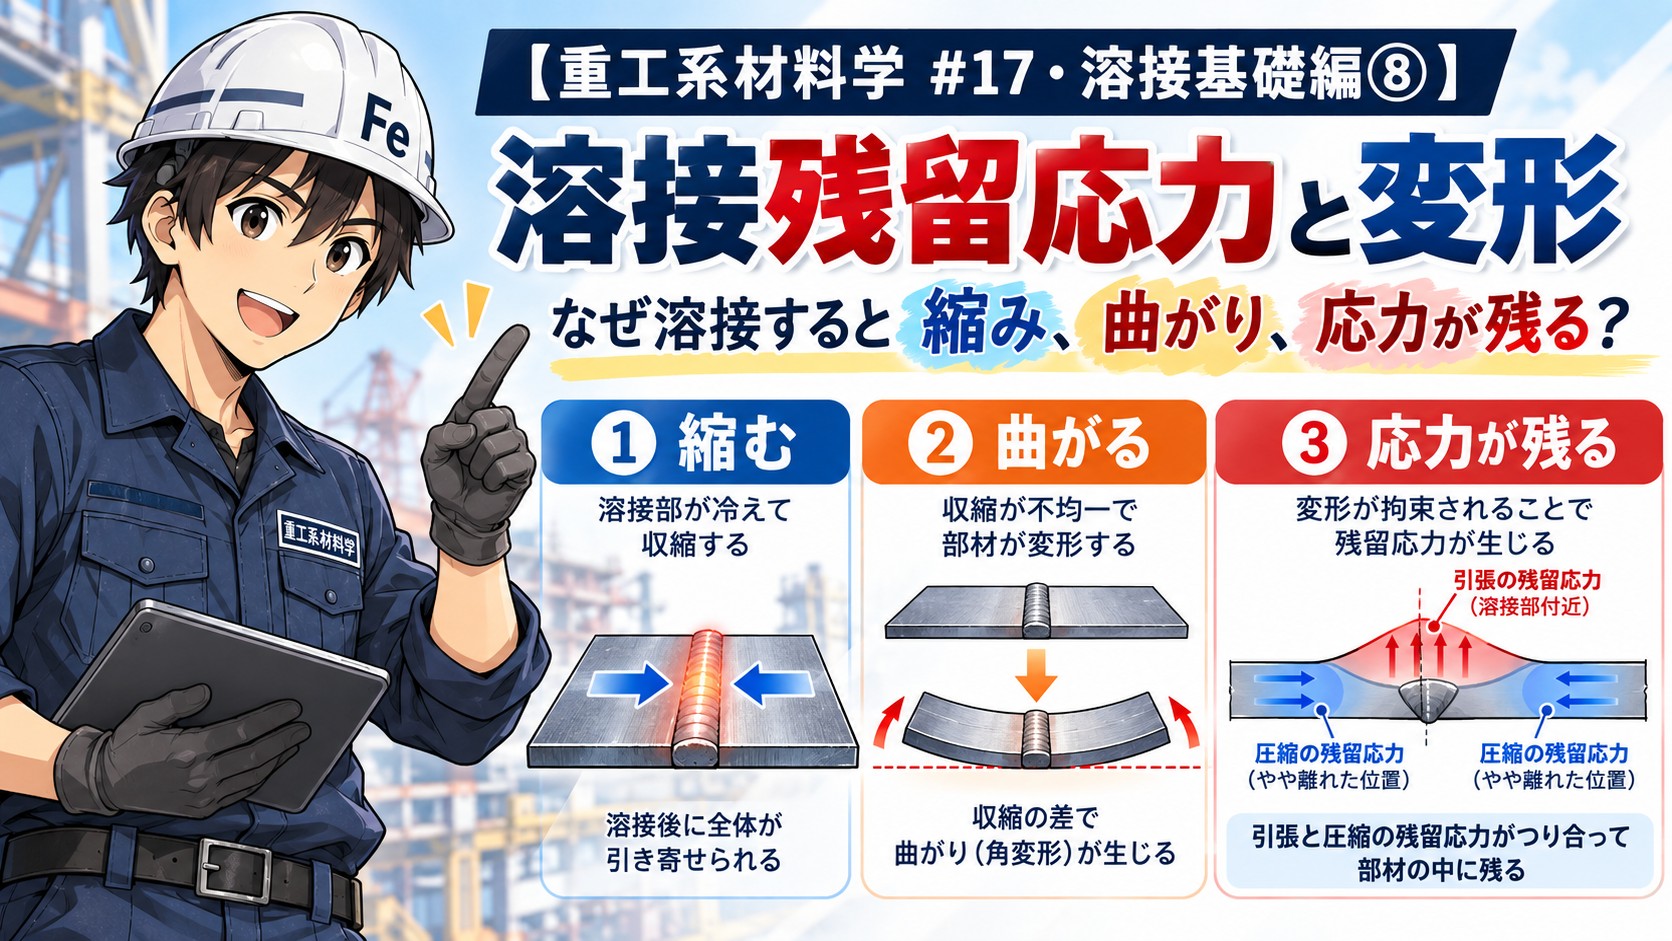
溶接残留応力とは
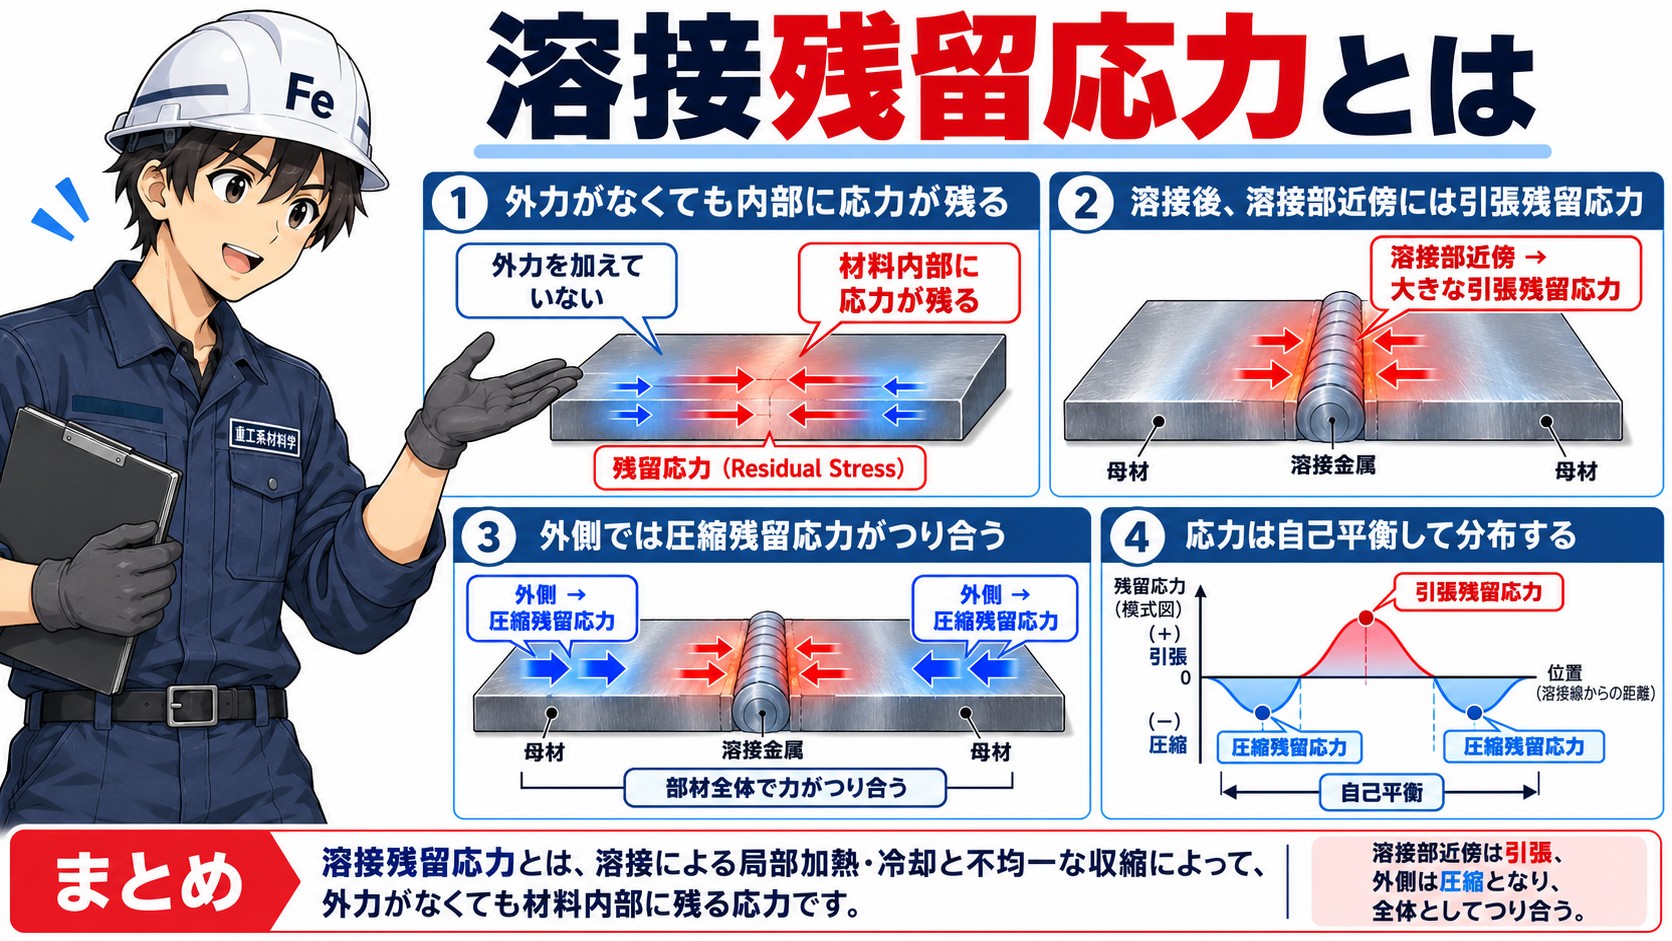
部材に外力を加えていないにもかかわらず、材料内部に残っている応力を、
残留応力(Residual Stress)
といいます。
溶接では、局部的な加熱と冷却によって塑性変形や不均一な収縮が生じるため、溶接終了後、部材全体が室温まで戻っても内部に応力が残ります。
これが、
溶接残留応力
です。
典型的には、溶接線方向の溶接部近傍には大きな引張残留応力が生じ、その外側では力のつり合いを保つため圧縮残留応力が生じます。
つまり、
引張応力だけが部材全体に残っている
わけではありません。
部材全体としては力がつり合うように、
引張残留応力と圧縮残留応力が分布している
と考える必要があります。
なぜ外力がないのに応力が存在するのか
例えば両側から引っ張っている棒であれば、棒に引張応力が発生することは直感的に分かります。
しかし溶接部では、外から荷重を加えていなくても応力が存在します。
これは、部材内部で、
引張側と圧縮側の応力が互いにつり合っている
ためです。
つまり残留応力とは、
外力がなくなっても、材料内部で自己平衡して残っている応力
と考えることができます。
そのため、外観から残留応力の大きさを判断することはできません。
見た目には真っ直ぐな溶接継手であっても、内部には大きな残留応力が存在することがあります。
溶接変形はなぜ起きる?
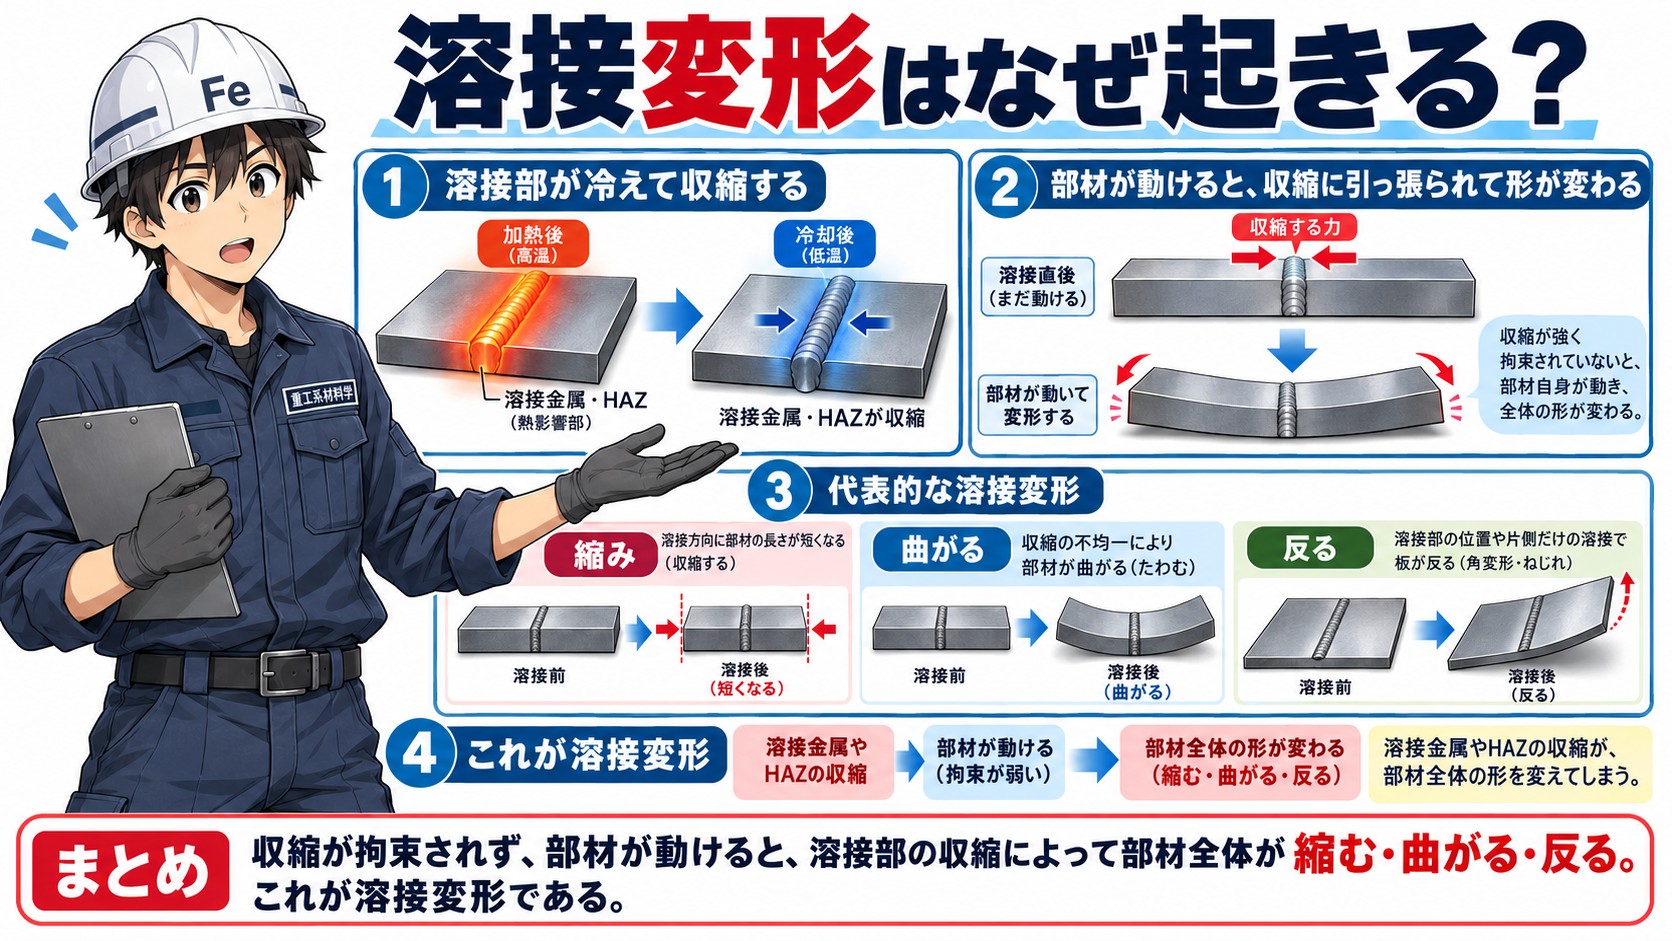
一方、収縮が拘束されず、部材そのものが動くことができればどうなるでしょうか。
溶接部が冷却して縮むと、その収縮によって部材が引っ張られます。
その結果、
縮む
曲がる
反る
などの形状変化が生じます。
これが、
溶接変形
です。
つまり、
溶接金属やHAZの収縮が、部材全体の形を変えてしまう現象
と考えることができます。
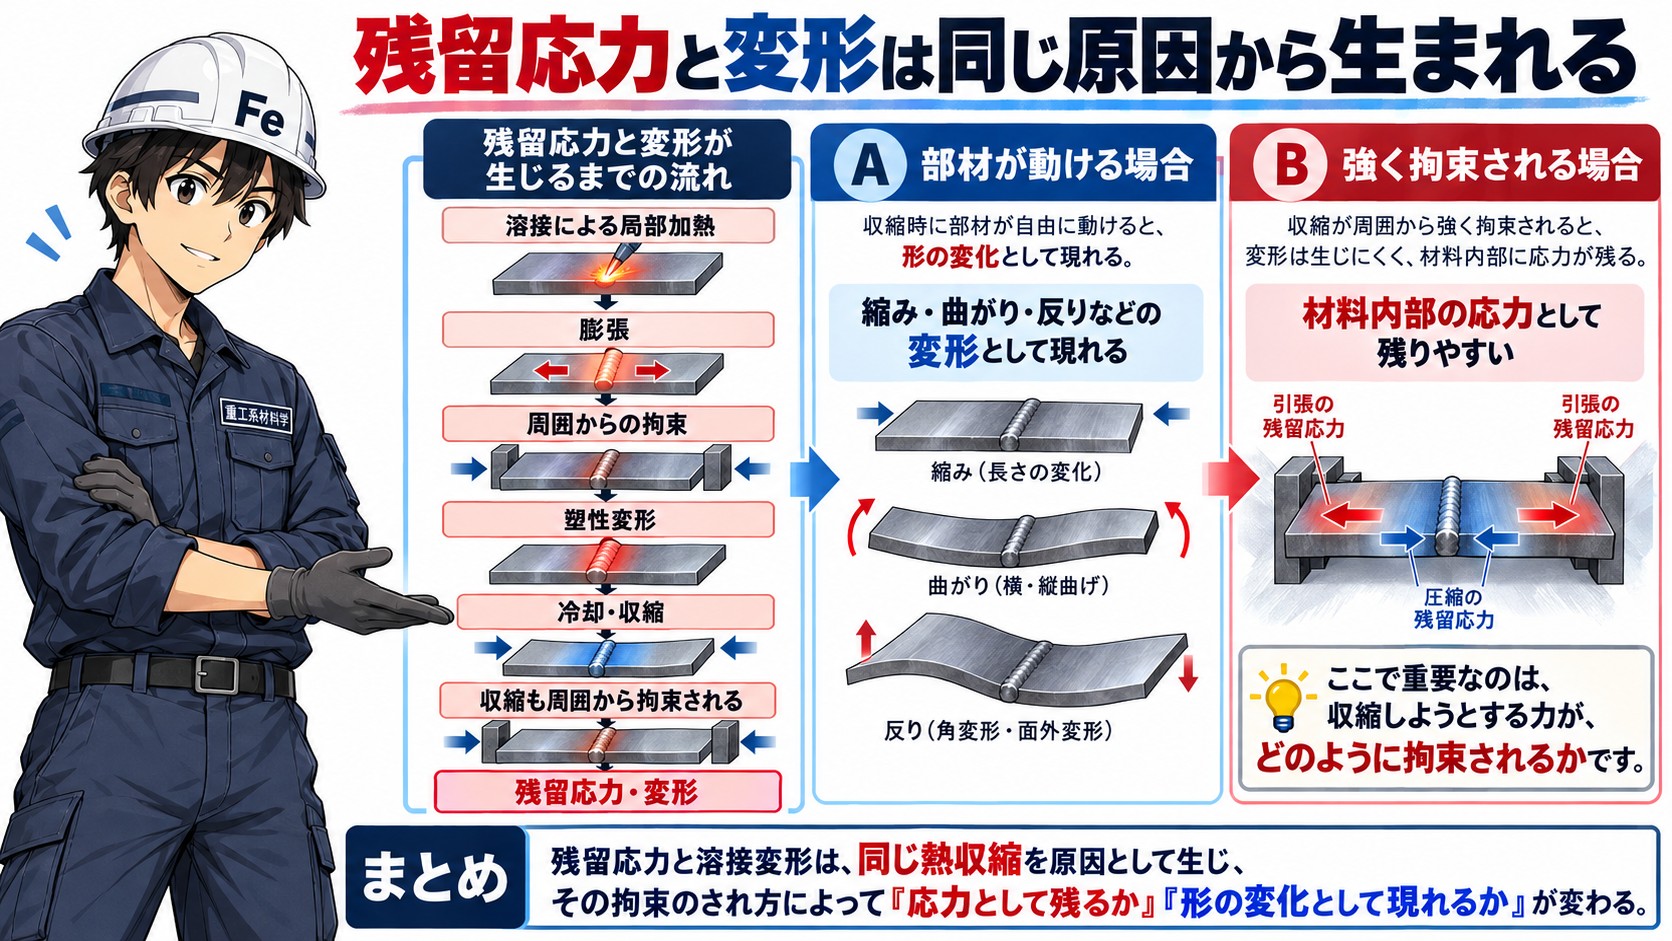
残留応力と変形は同じ原因から生まれる
残留応力と溶接変形は、まったく別の現象ではありません。
どちらも、
溶接による不均一な加熱と冷却
によって生じます。
基本的には、
溶接による局部加熱
↓
膨張
↓
周囲からの拘束
↓
塑性変形
↓
冷却・収縮
↓
収縮も周囲から拘束される
↓
残留応力・変形
という一連の現象です。
ここで重要なのは、
収縮しようとする力が、どのように拘束されるか
です。
部材が自由に動くことができれば、その収縮は、
縮み・曲がり・反りなどの変形
として現れます。
一方で、部材の変形が強く拘束されれば、その収縮は、
材料内部の応力
として残りやすくなります。
つまり、
残留応力と溶接変形は、同じ熱収縮を原因として生じ、その拘束のされ方によって「応力として残るか」「形の変化として現れるか」が変わる現象
と考えることができます。
拘束すると変形は小さくなるが……
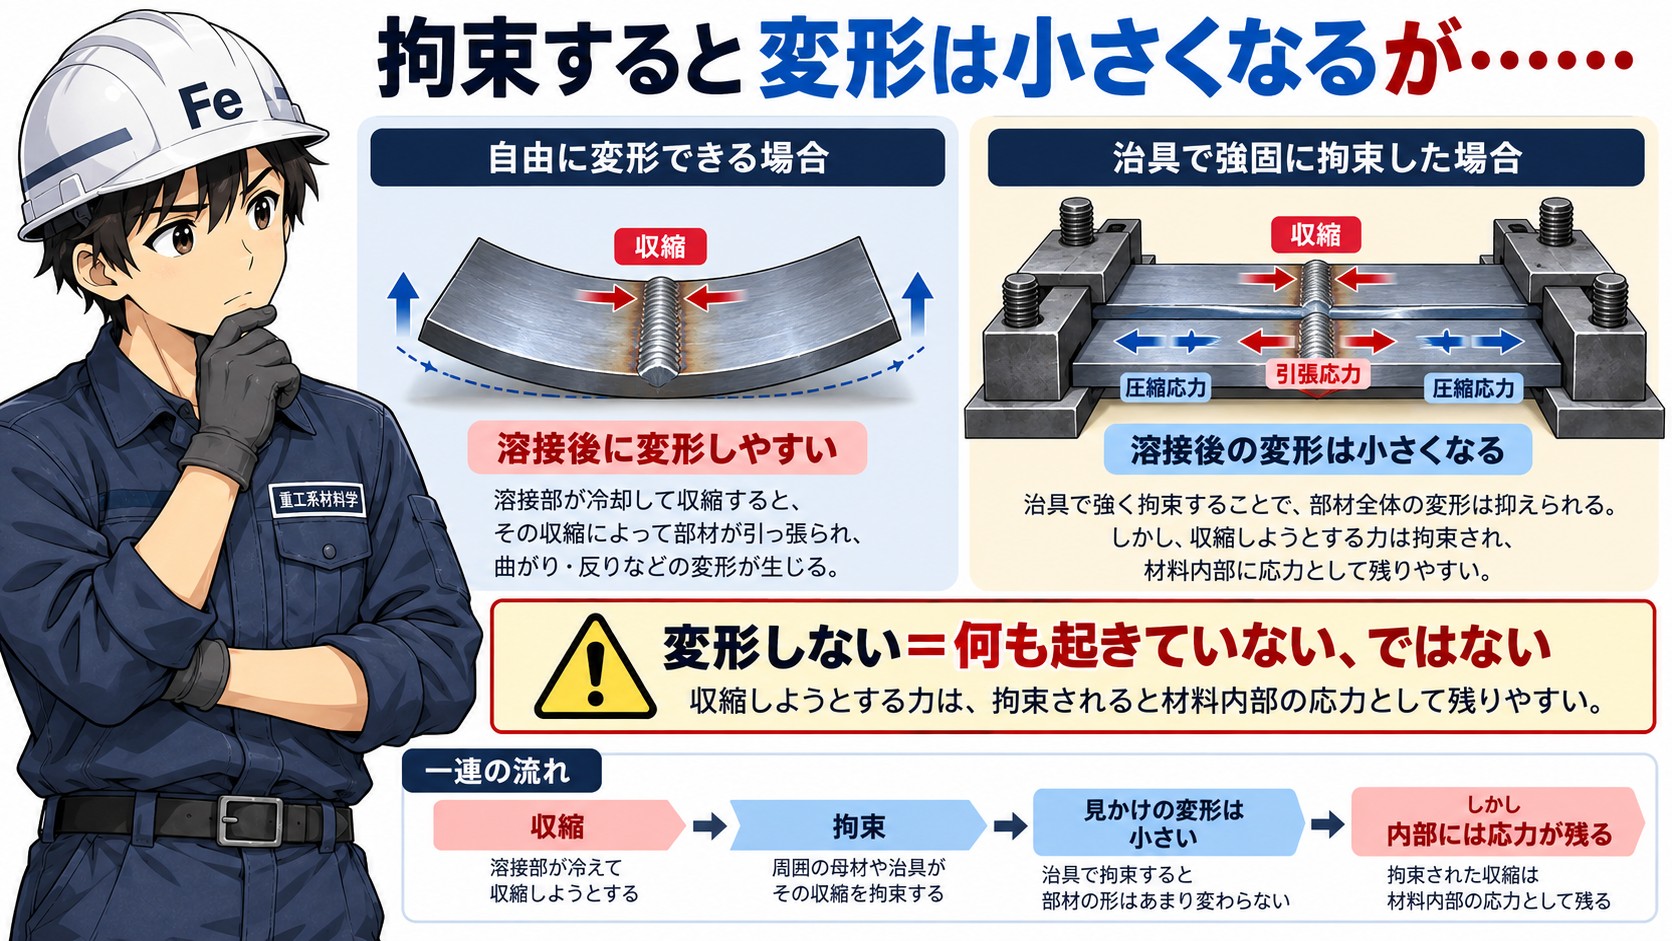
例えば、溶接する鋼板を治具などで強固に固定したとします。
自由に変形できないため、
溶接後の変形を小さくする
ことができます。
しかし、
変形しない=何も起きていない
わけではありません。
自由に縮むことができない分、その収縮は内部の応力として残りやすくなります。
逆に、部材を自由に動ける状態で溶接すると、残留応力はある程度緩和される一方で、変形が大きくなる場合があります。
したがって、
拘束を強くする
↓
変形は抑えられる
↓
しかし拘束応力や残留応力が大きくなる場合がある
という関係があります。
単に、
「変形しないように強く固定すればよい」
とは限らないのです。
溶接ではどのような変形が起こる?
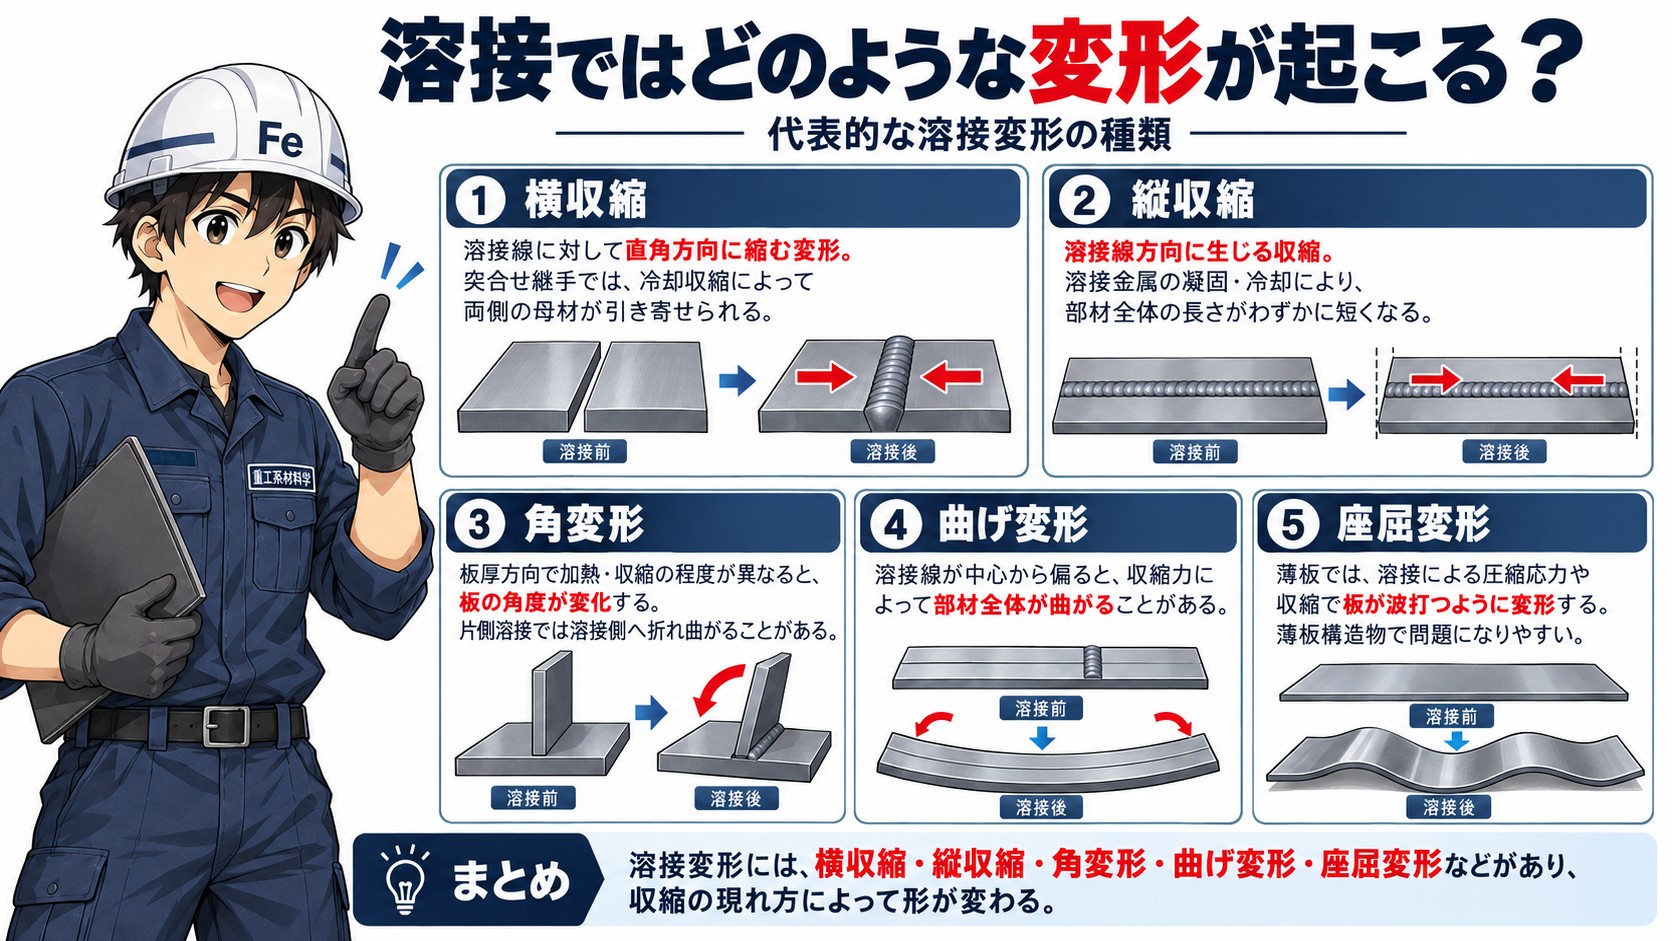
溶接変形には、いくつか代表的な形があります。
【横収縮】
溶接線に対して直角方向に縮む変形です。
突合せ継手などでは、溶接部の冷却収縮によって両側の母材が溶接線方向へ引き寄せられます。
【縦収縮】
溶接線方向に生じる収縮です。
溶接金属は凝固・冷却する際に溶接線方向にも収縮するため、部材全体の長さがわずかに短くなります。
【角変形(かくへんけい)】
板厚方向で加熱・収縮の程度が異なることで、二枚の板の角度が変化する現象です。
例えば片側から溶接すると、溶接を行った側の収縮が大きくなり、
板が溶接側へ折れ曲がるような変形
が生じることがあります。
【曲げ変形】
溶接線が部材の中心から偏った位置にある場合などには、収縮力によって部材全体が曲がることがあります。
【座屈変形】
薄板では、溶接による圧縮応力や収縮によって板が波打ったように変形することがあります。
薄板構造物の溶接では特に問題となる変形です。
なぜ溶接順序が重要?
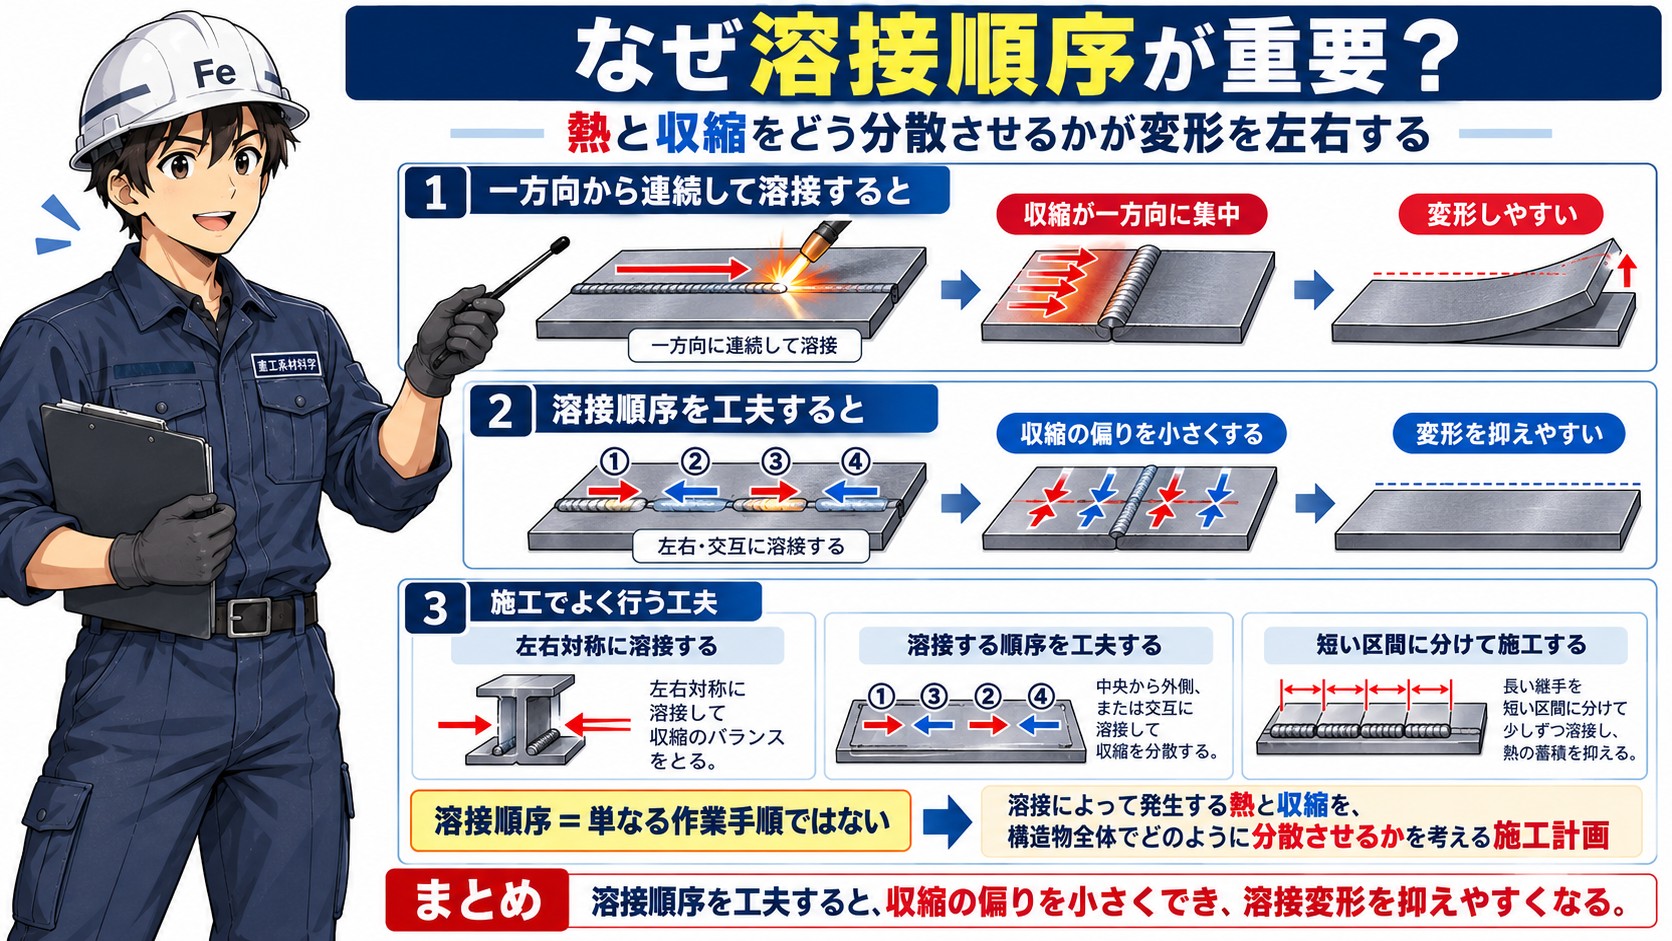
溶接変形は、
どこから、どの順番で溶接するか
によっても変化します。
一方向から連続して溶接すると、収縮が一方向に集中する場合があります。
そこで実際の施工では、
左右対称に溶接する
溶接する順序を工夫する
短い区間に分けて施工する
などによって、収縮の偏りを小さくすることがあります。
つまり溶接順序とは、
単なる作業手順ではなく、
溶接によって発生する熱と収縮を、構造物全体でどのように分散させるかを考える施工計画
でもあります。
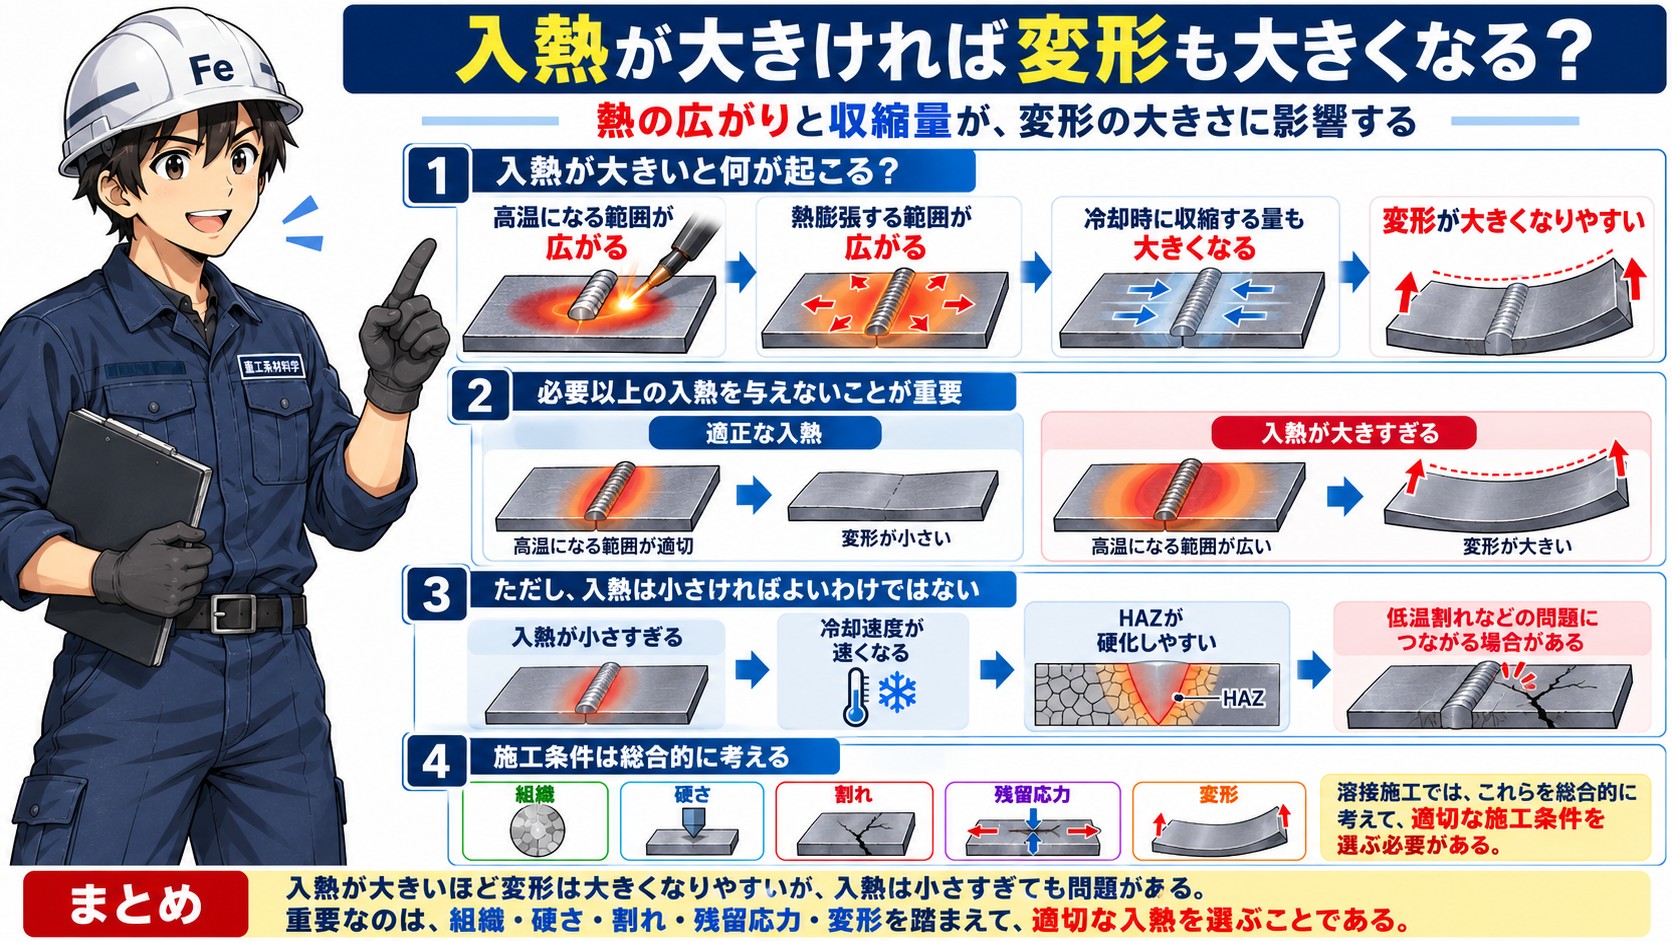
入熱が大きければ変形も大きくなる?
一般に、必要以上に大きな溶接入熱を与えると、
高温になる範囲が広がる
↓
熱膨張する範囲が広がる
↓
冷却時に収縮する量も大きくなる
↓
変形が大きくなりやすい
という傾向があります。
そのため、溶接変形を抑えるうえでも、
必要以上の入熱を与えない
ことが重要です。
ただし、単純に入熱を小さくすればよいわけではありません。
入熱が小さすぎれば、冷却速度が速くなり、材料によってはHAZの硬化や低温割れなど別の問題が生じます。
したがって溶接施工では、
組織
硬さ
割れ
残留応力
変形
などを総合的に考えて、適切な施工条件を選ぶ必要があります。
残留応力は設備にどのような影響を与える?
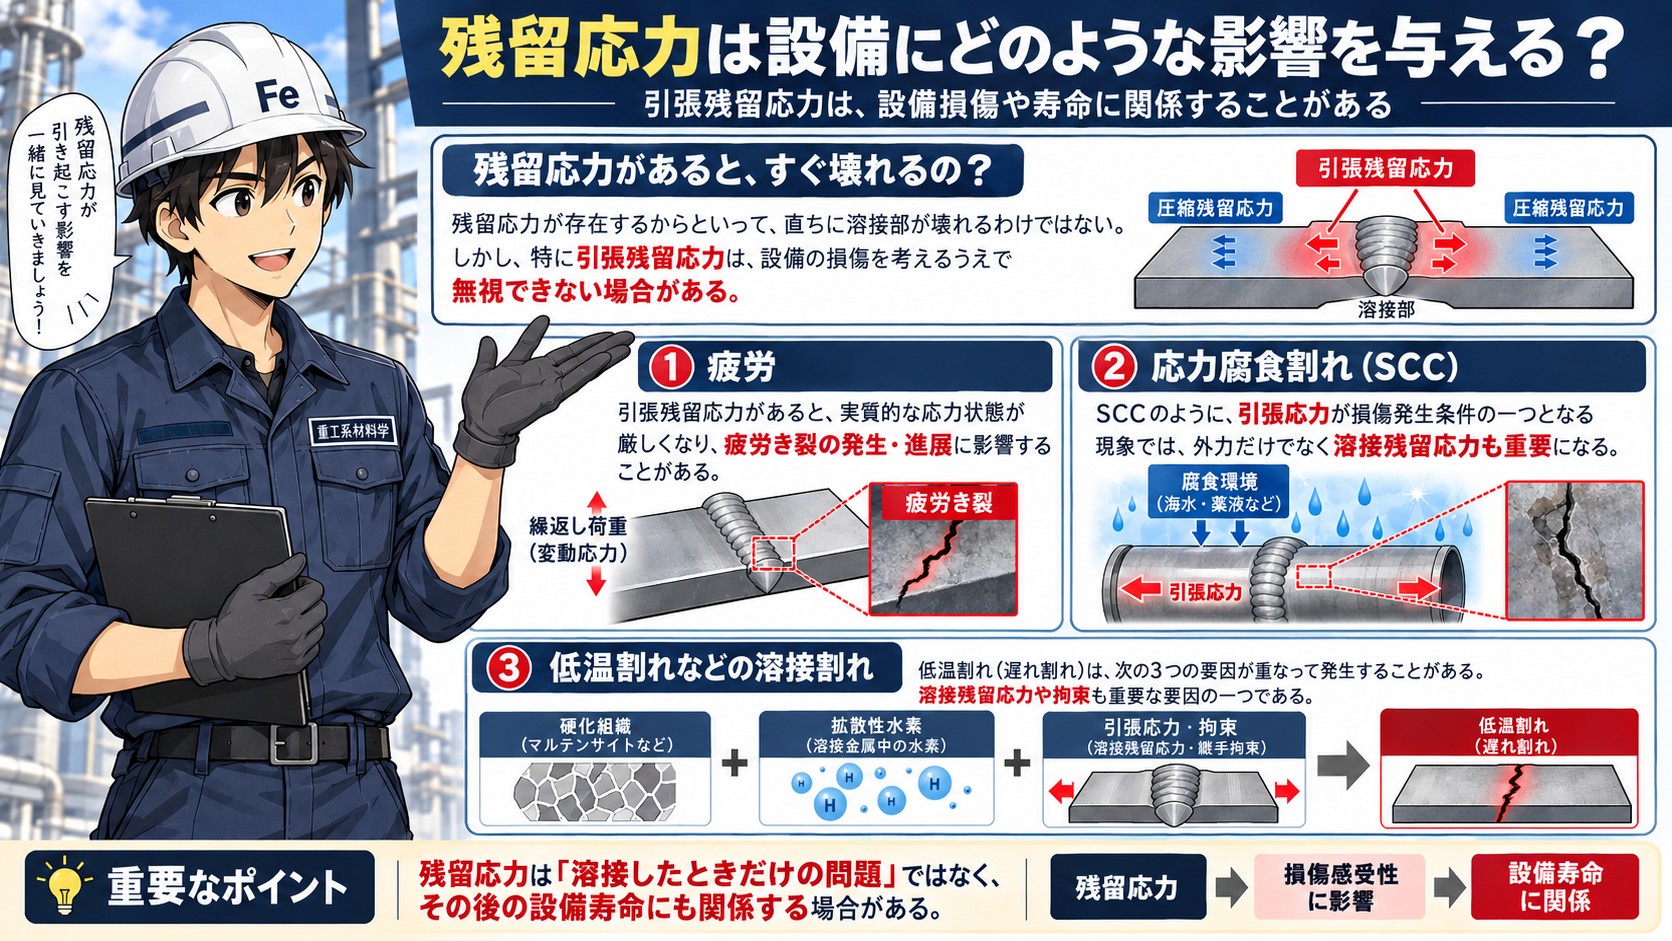
残留応力が存在するからといって、直ちに溶接部が壊れるわけではありません。
しかし残留応力、特に引張残留応力は、設備の損傷を考えるうえで無視できない場合があります。
例えば、
疲労
では、引張残留応力によって実質的な応力状態が厳しくなり、疲労き裂の発生・進展に影響する場合があります。
また、
応力腐食割れ(SCC;Stress Corrosion Cracking)
のように、引張応力が損傷発生条件の一つとなる現象では、外力だけでなく溶接残留応力も重要になります。
さらに、低温割れなどの溶接割れについても、
硬化組織
+
拡散性水素
+
引張応力・拘束
という組み合わせが重要です。
したがって残留応力は、
「溶接したときだけの問題」ではなく、その後の設備寿命にも関係する
場合があります。
PWHTは残留応力を低減する方法のひとつ
前回の記事では、
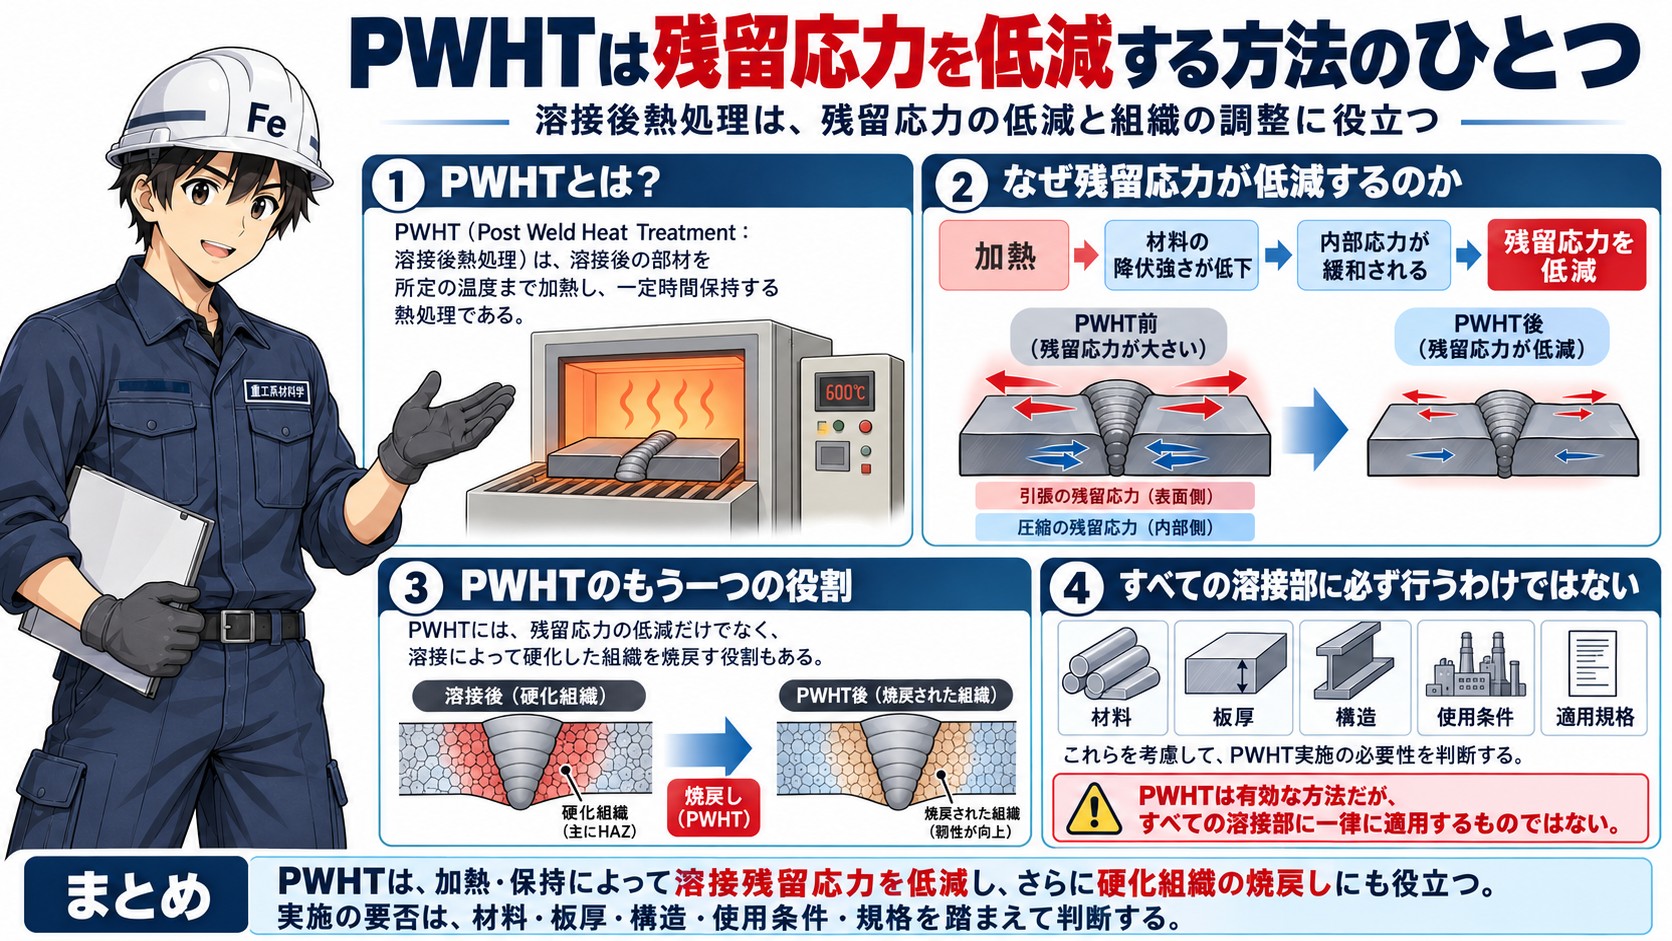
PWHT(Post Weld Heat Treatment:溶接後熱処理)
について紹介しました。
PWHTでは、溶接後の部材を所定の温度まで加熱・保持します。
高温になると材料の降伏強さが低下するため、内部に残っていた応力が塑性変形や高温での変形によって緩和されます。
その結果、
溶接残留応力を低減する
ことができます。
ただしPWHTは、
すべての溶接部に必ず行うもの
ではありません。
材料、板厚、構造、使用条件、適用規格などを考慮して実施の必要性を判断します。
またPWHTには、残留応力の低減だけではなく、
溶接によって硬化した組織を焼戻す
という重要な役割もあります。
詳しくは前回の
「予熱・パス間温度・PWHT|なぜ溶接では温度管理が必要なのか」
で紹介しています。
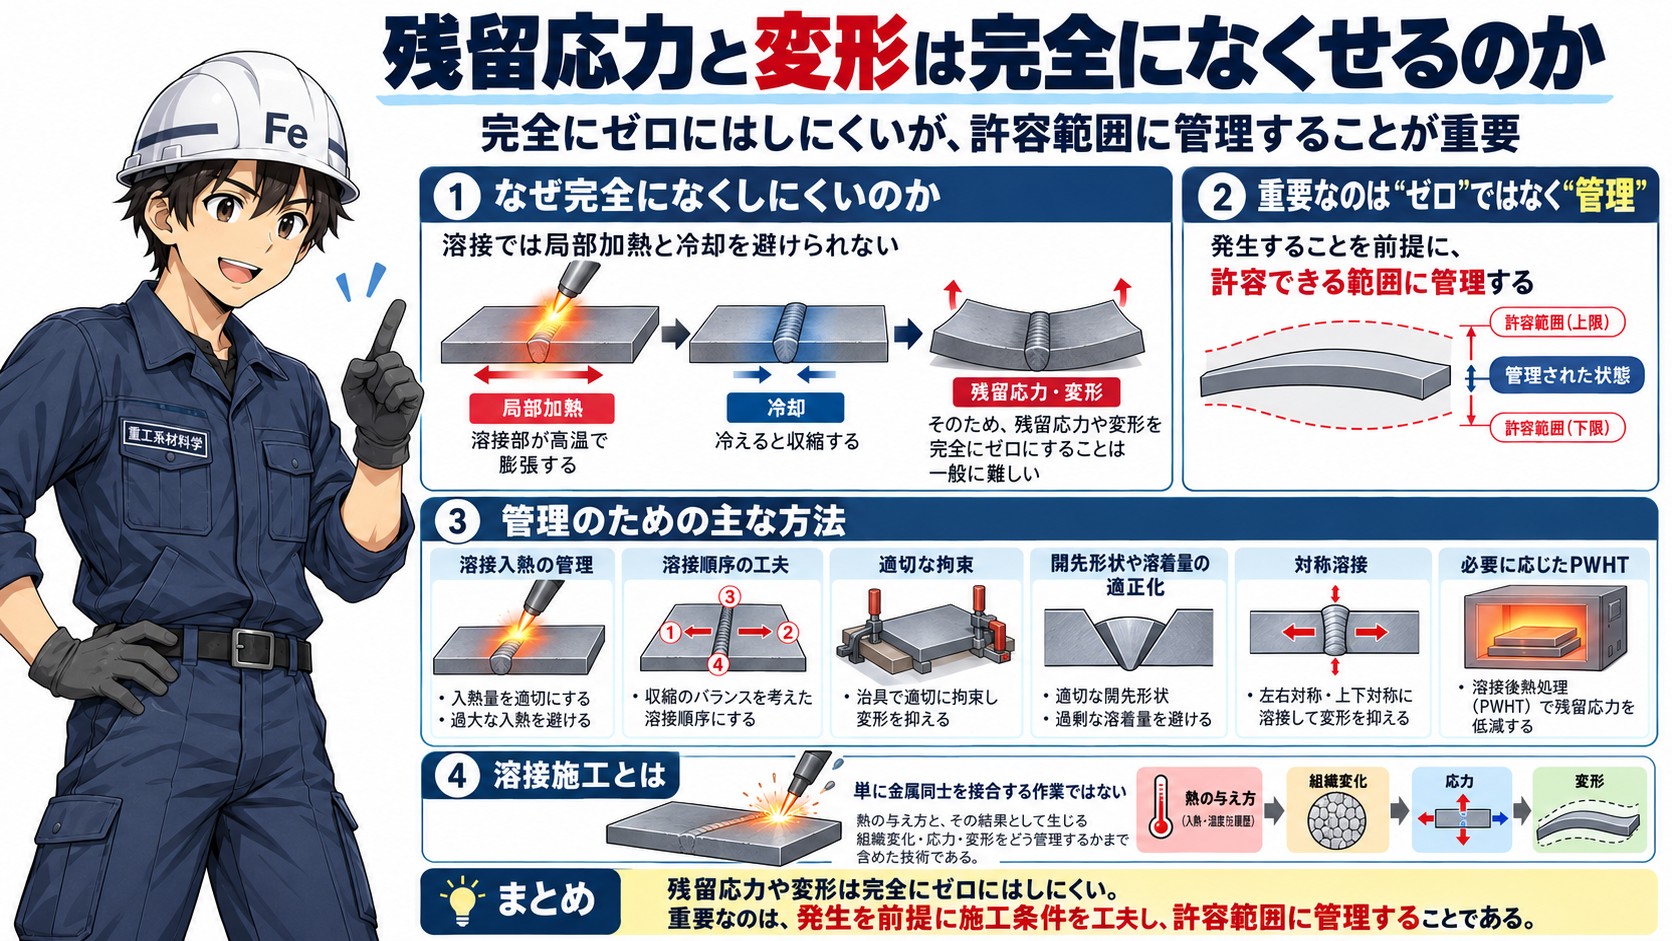
残留応力と変形は完全になくせるのか
溶接という加工方法を使う以上、
局部加熱と冷却
を完全に避けることはできません。
したがって、
残留応力や変形を完全にゼロにする
ことは一般には困難です。
重要なのは、
残留応力や変形が発生することを前提として、それを許容できる範囲に管理する
ことです。
そのために、
溶接入熱の管理
溶接順序の工夫
適切な拘束
開先形状や溶着量の適正化
対称溶接
必要に応じたPWHT
などを組み合わせます。
つまり溶接施工とは、
単に金属同士を接合する作業ではありません。
熱をどのように与え、その結果として生じる組織変化・応力・変形をどのように管理するか
まで含めた技術なのです。
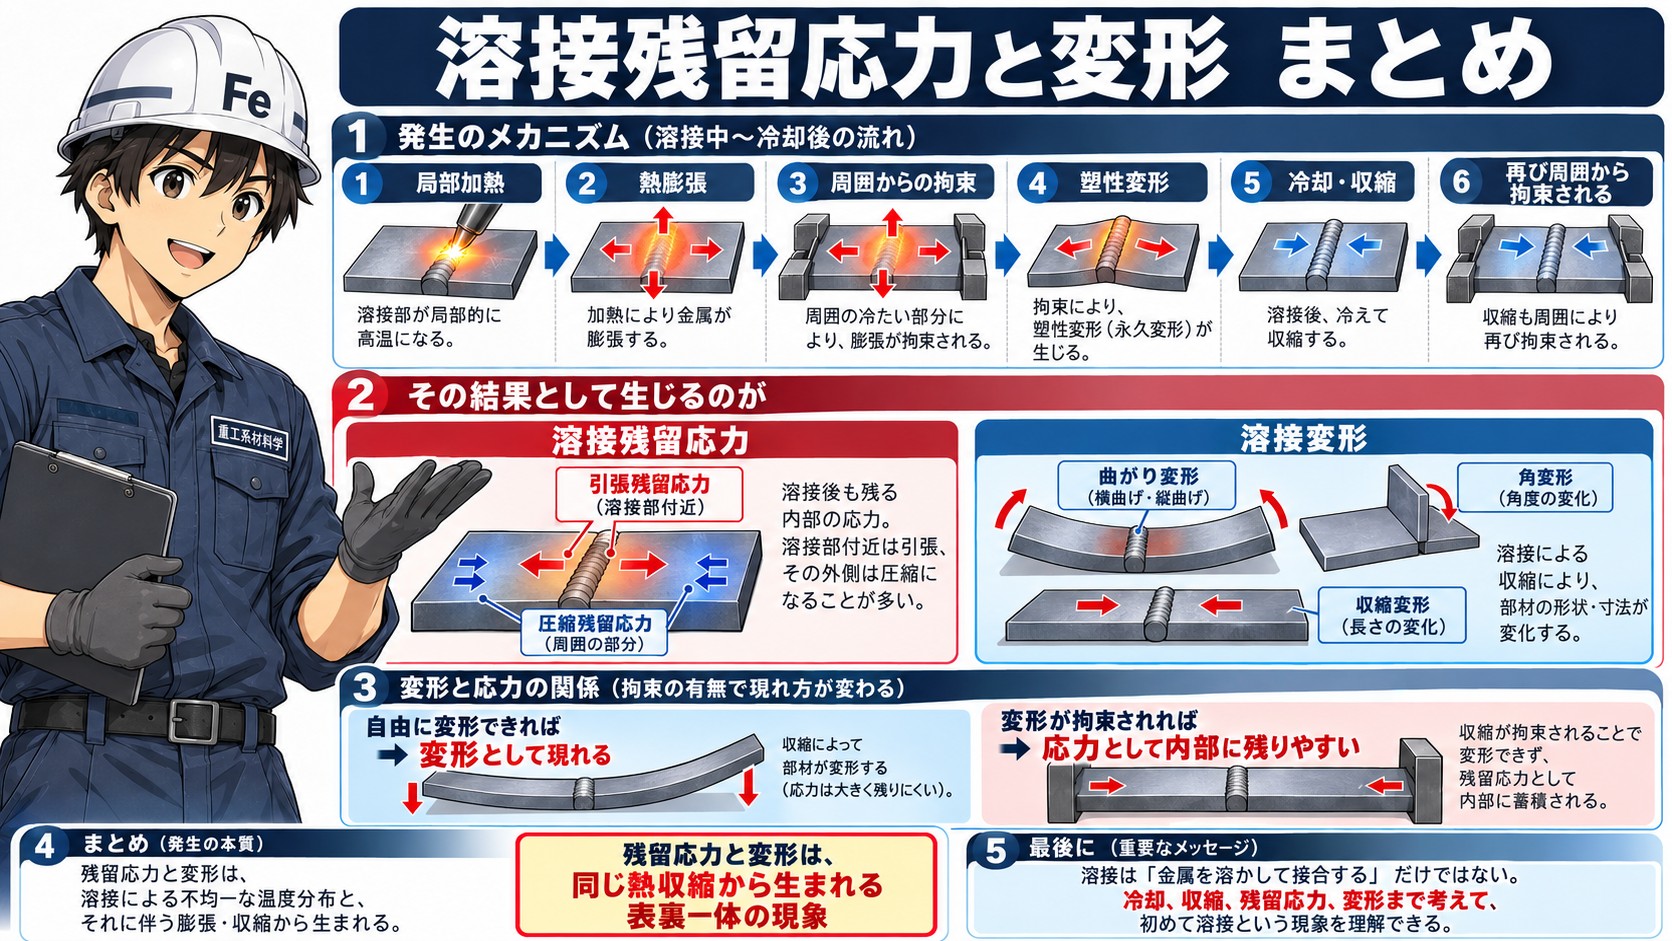
溶接残留応力と変形 まとめ
溶接では、母材のごく狭い範囲を局部的に加熱します。
そのため、
局部加熱
↓
熱膨張
↓
周囲からの拘束
↓
塑性変形
↓
冷却・収縮
↓
再び周囲から拘束される
という一連の現象が起こります。
その結果として生じるのが、
溶接残留応力
と
溶接変形
です。
重要なのは、この二つを別々の現象として考えないことです。
どちらも、
溶接による不均一な温度分布と、それに伴う膨張・収縮
から生まれます。
自由に変形できれば、
変形
として現れます。
変形が拘束されれば、
応力
として内部に残りやすくなります。
つまり、
残留応力と変形は、同じ熱収縮から生まれる表裏一体の現象
と考えることができます。
溶接というと、どうしても、
「金属を溶かして接合する」
ことに目が向きます。
しかし材料・設備の立場から見ると、その後に起こる、
冷却
収縮
残留応力
変形
まで考えて、初めて溶接という現象を理解したことになります。
そして実際の施工では、さらにもう一つ重要な問題があります。
それが、
溶接欠陥
です。
溶込み不足、融合不良、ブローホール、スラグ巻込み、割れなど、溶接部にはさまざまな欠陥が生じる可能性があります。
次回(重工系材料学#18・溶接基礎編⑨)は、
「溶接欠陥とは何か|なぜ溶接部に欠陥が生じるのか」
をテーマに、代表的な溶接欠陥と、その発生原因について見ていきます。
くろがねくんの一言
「変形と残留応力は別々じゃない。同じ熱収縮が、形になって現れるか、応力として残るかなんだ!」
<執筆者情報>
難波一夫
IHI/石川島播磨重工業 出身 の重工系技術士(金属部門)
中小企業診断士・労働安全コンサルタント・エネルギー管理士資格を保有
材料から設備を診る! 技術経営コンサルタント