鉄橋、船舶、ボイラ、圧力容器、配管、鉄骨、自動車――。
私たちの身の回りにある大型構造物や産業設備の多くは、「溶接」によってつくられています。
溶接は、簡単にいえば金属同士を一体化して接合する技術です。
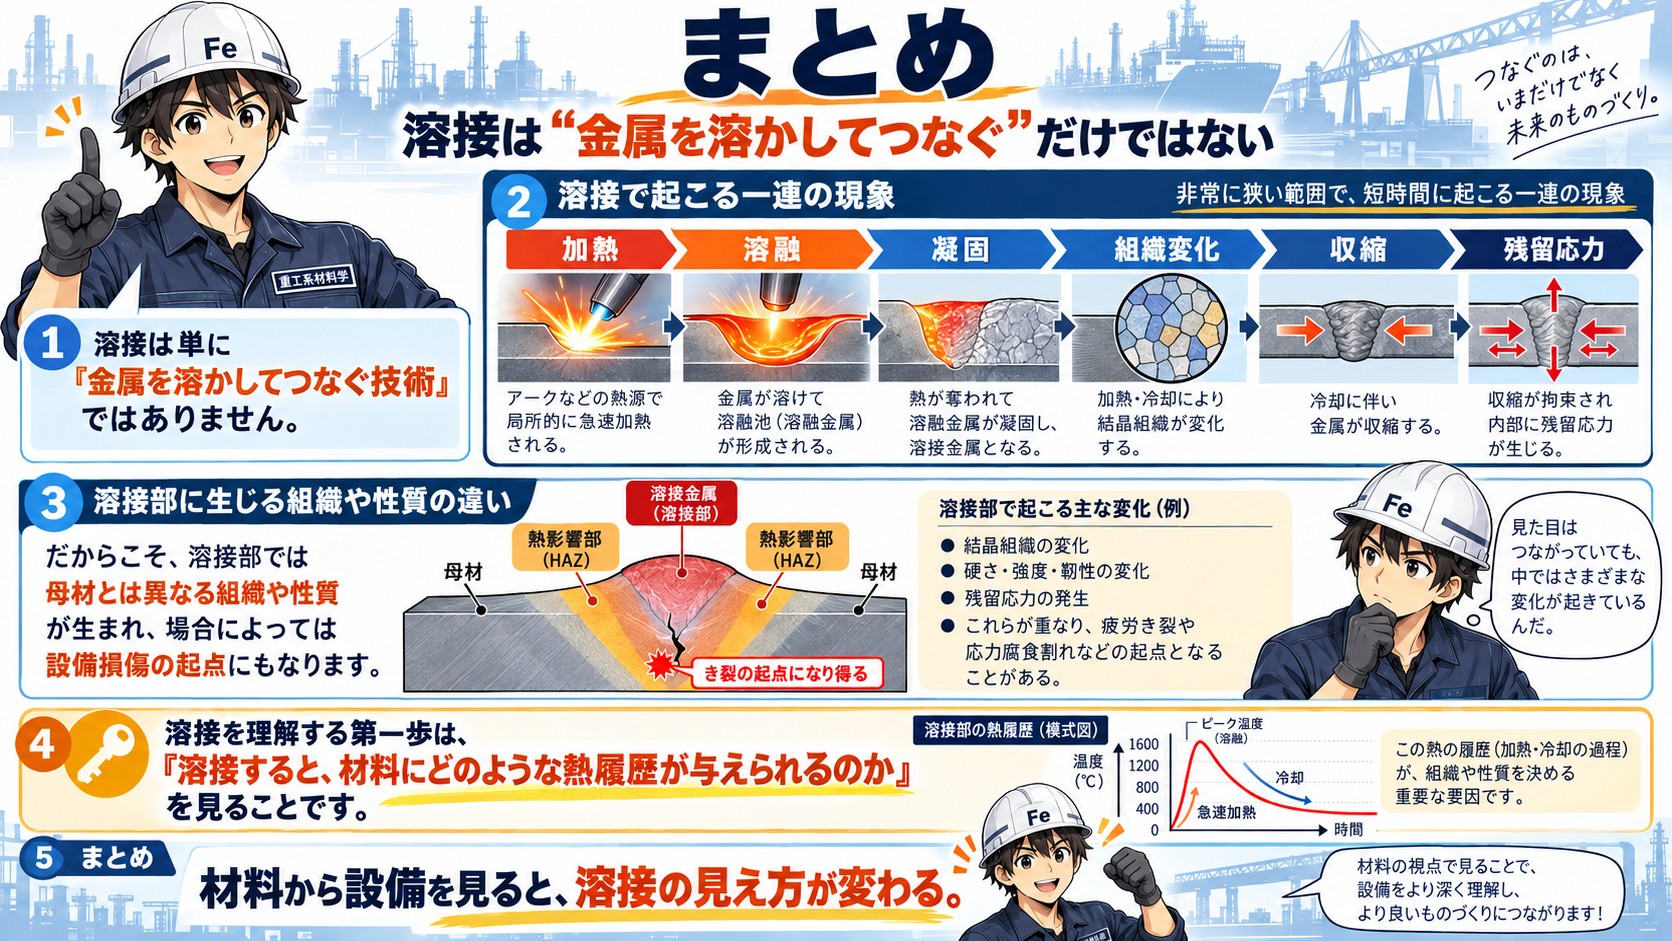
しかし、材料の立場から見ると、溶接は単に「金属を溶かしてくっつける」だけの作業ではありません。
金属を局所的に急激に加熱し、その後冷却することで、
溶ける → 固まる → 組織が変わる → 収縮する → 応力が残る
という大きな変化が材料の中で起こります。
つまり溶接とは、接合技術であると同時に、材料に大きな熱履歴を与えるプロセスなのです。
そもそも「溶接」とは
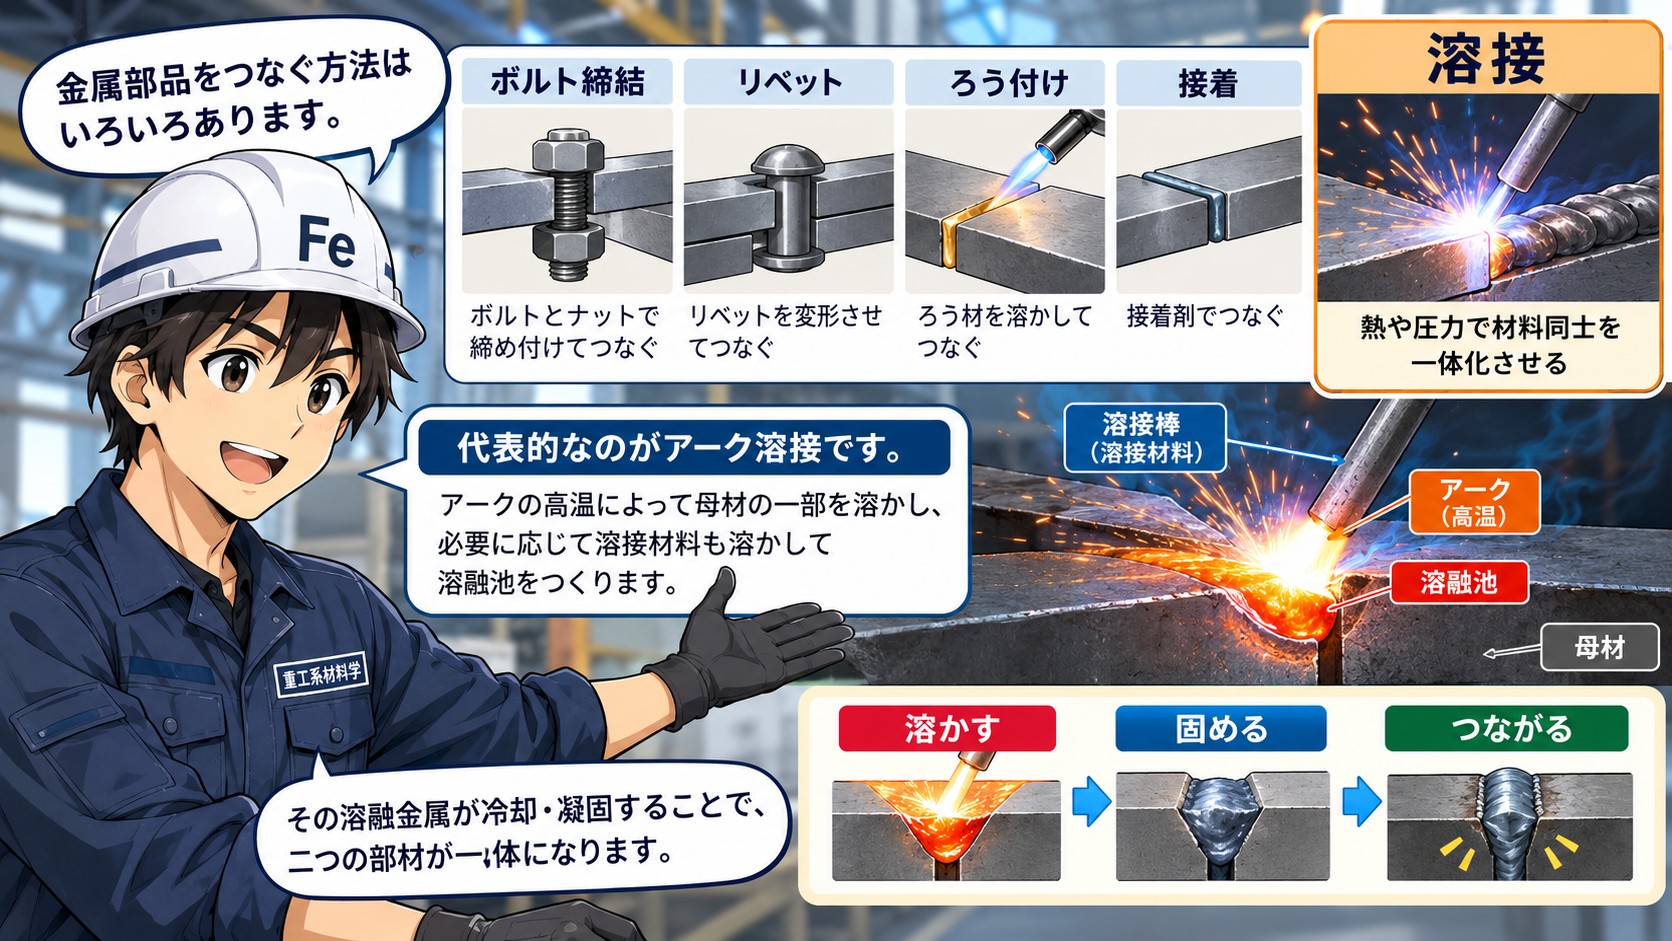
金属部品を接合する方法には、ボルト締結、リベット、ろう付け、接着など、さまざまな方法があります。
その中で溶接は、接合する部分に熱や圧力、あるいはその両方を加えることによって、材料同士を一体化させる方法です。
代表的なのがアーク溶接です。
アークの高温によって母材の一部を溶かし、必要に応じて溶接材料も溶かして溶融池をつくります。
その溶融金属が冷却・凝固することで、二つの部材が一体になります。
ここだけを見ると、
「溶かす → 固める → つながる」
という単純な現象に思えるかもしれません。
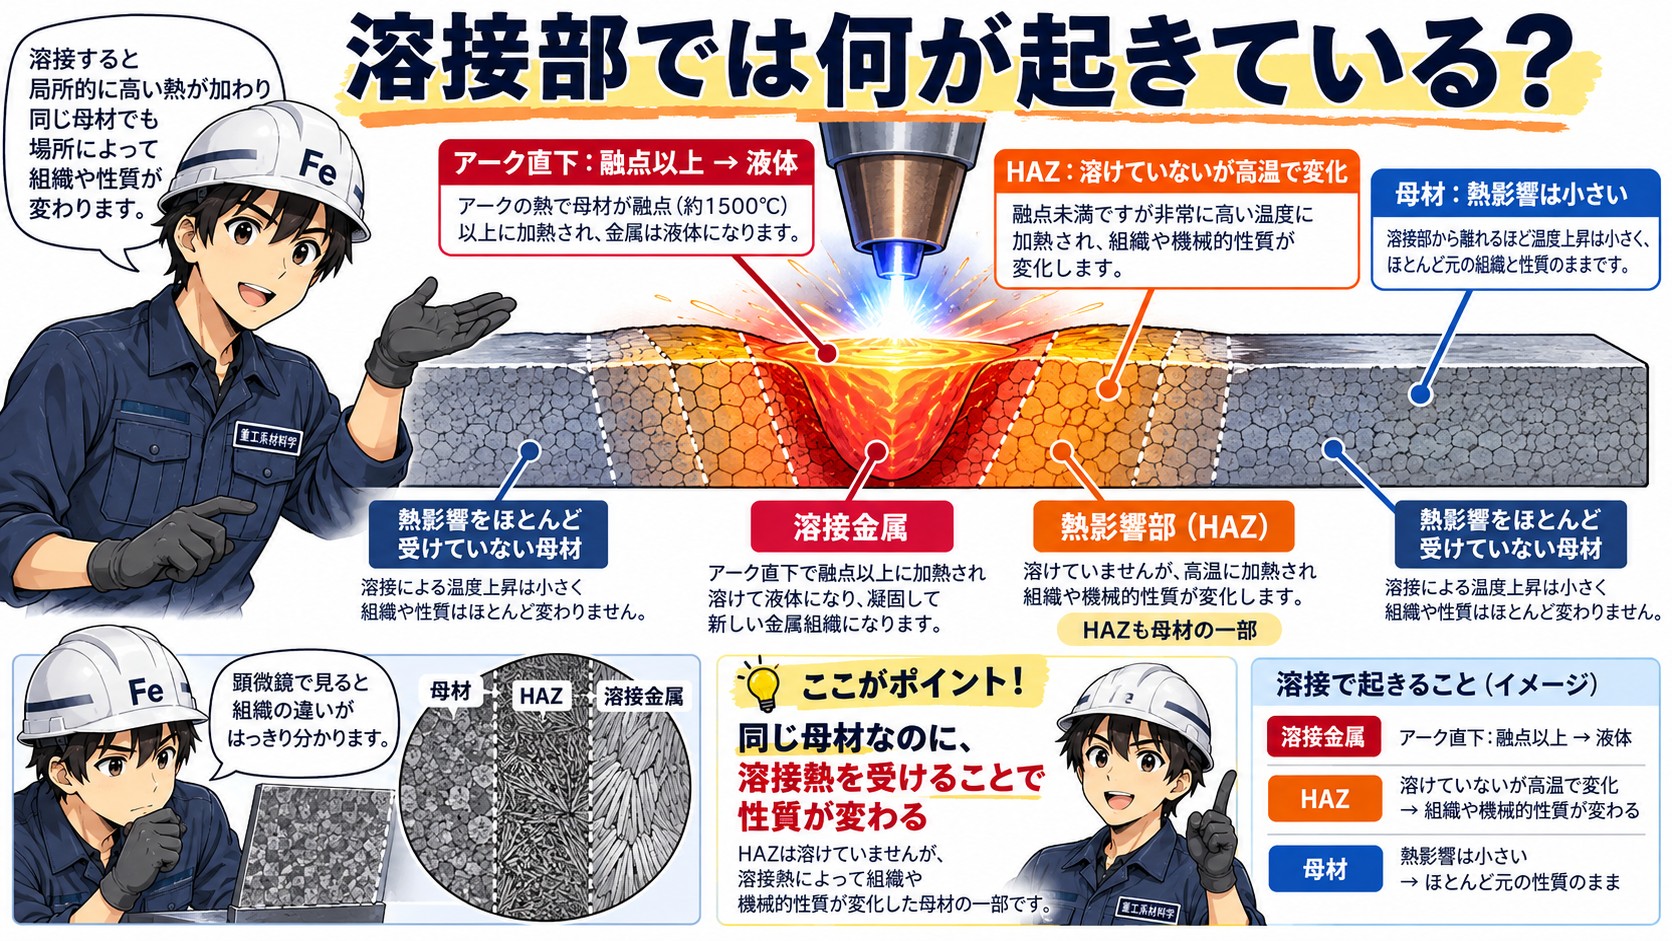
溶接部では何が起きている?
溶接中の材料を断面から考えてみましょう。
アークの直下では金属が融点以上まで加熱され、液体になります。
その少し外側では、金属は溶けてはいません。しかし、非常に高い温度まで加熱されています。
さらに離れると、温度上昇は次第に小さくなり、ほとんど影響を受けていない母材になります。
したがって溶接部は、大きく見ると、
溶接金属 ― 熱影響部(HAZ)― 熱影響をほとんど受けていない母材
という領域に分けて考えることができます。
ここで注意したいのは、熱影響部(Heat Affected Zone:HAZ)も母材の一部であるということです。
もともとの母材が、溶接熱によって高温まで加熱され、その結果として金属組織や機械的性質が変化した領域です。
つまり、HAZは溶けていません。
「同じ母材なのに、溶接熱を受けることで性質が変わる」
これが、溶接を材料学から理解するときのポイントです。
溶接は「小さな鋳造」である
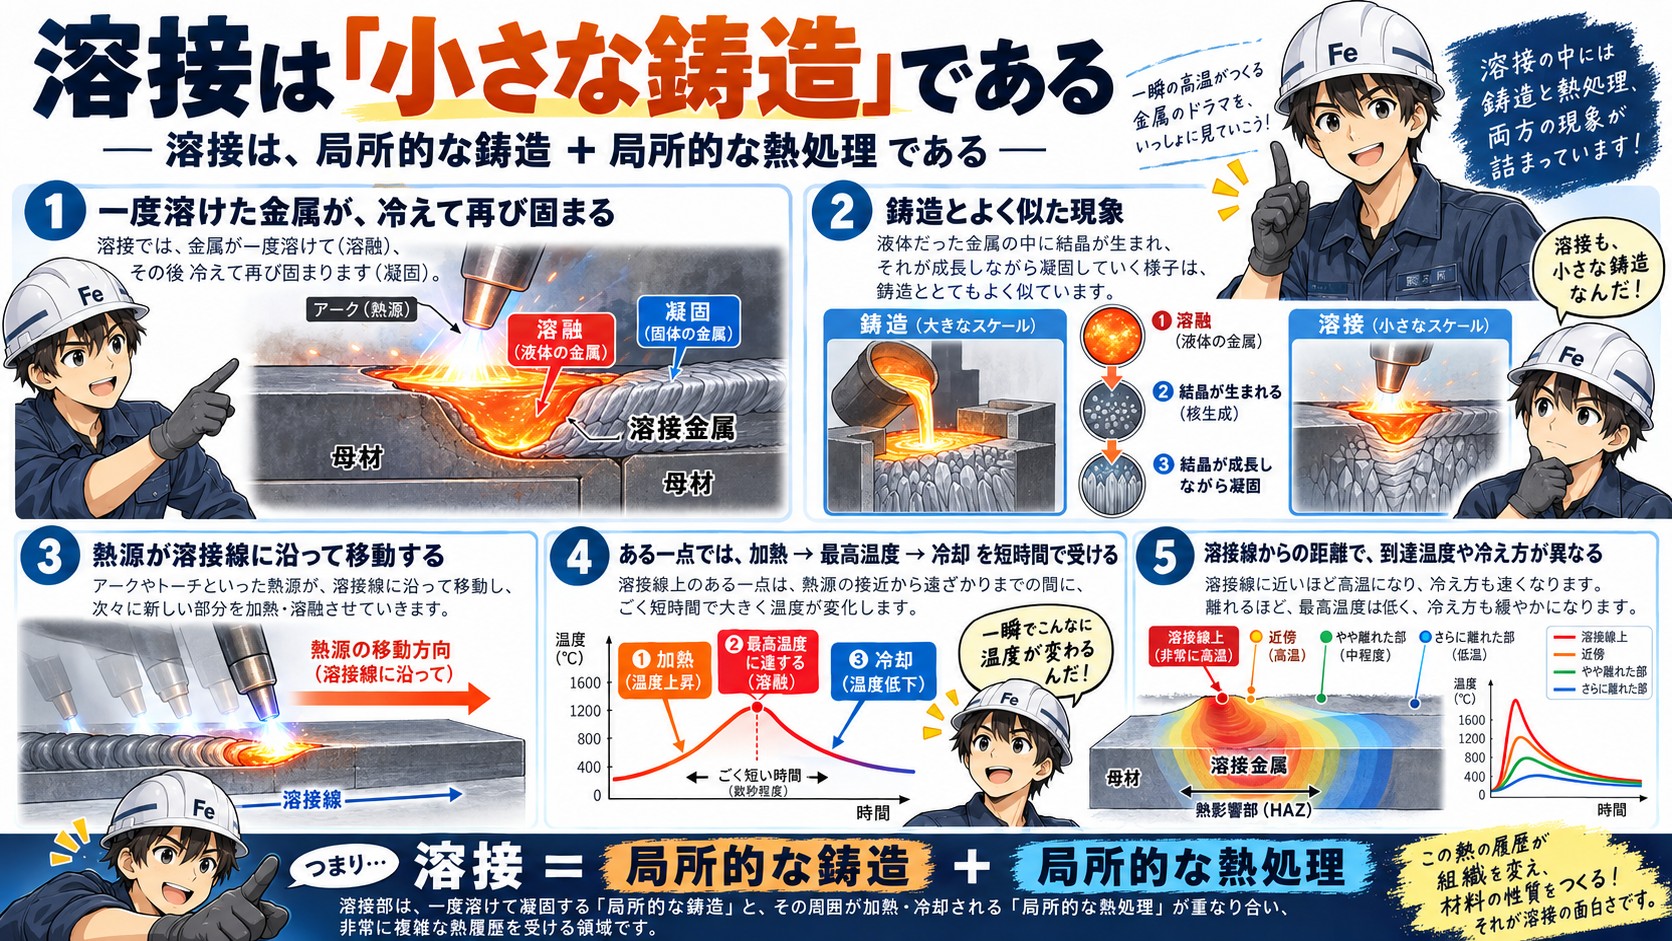
溶接金属では、一度溶けた金属が冷却されて再び固体になります。
これは鋳造とよく似た現象です。
液体だった金属の中に結晶が生まれ、それが成長しながら凝固していきます。
したがって、溶接金属の組織は、もともとの母材の組織とは同じではありません。
さらに溶接では、アークやトーチが溶接線に沿って進んでいきます。
ある一点に注目すると、熱源が近づくにつれて急激に温度が上昇し、熱源が通過したあとは周囲の母材へ熱が逃げて急速に冷えていきます。
つまり溶接部の各場所は、
加熱される → 最高温度に達する → 冷却される
という温度変化を、短時間のうちに受けます。
しかも、溶接線からの距離によって到達する最高温度や冷却の速さが異なります。
このため溶接部では、一般的な熱処理とは異なる複雑な温度履歴が生じます。
言い換えれば、
溶接とは「局所的な鋳造」と「局所的な熱処理」を同時に行っているようなもの
と考えると、その特徴が理解しやすくなります。
溶けていない部分(HAZ)も組織が変化する
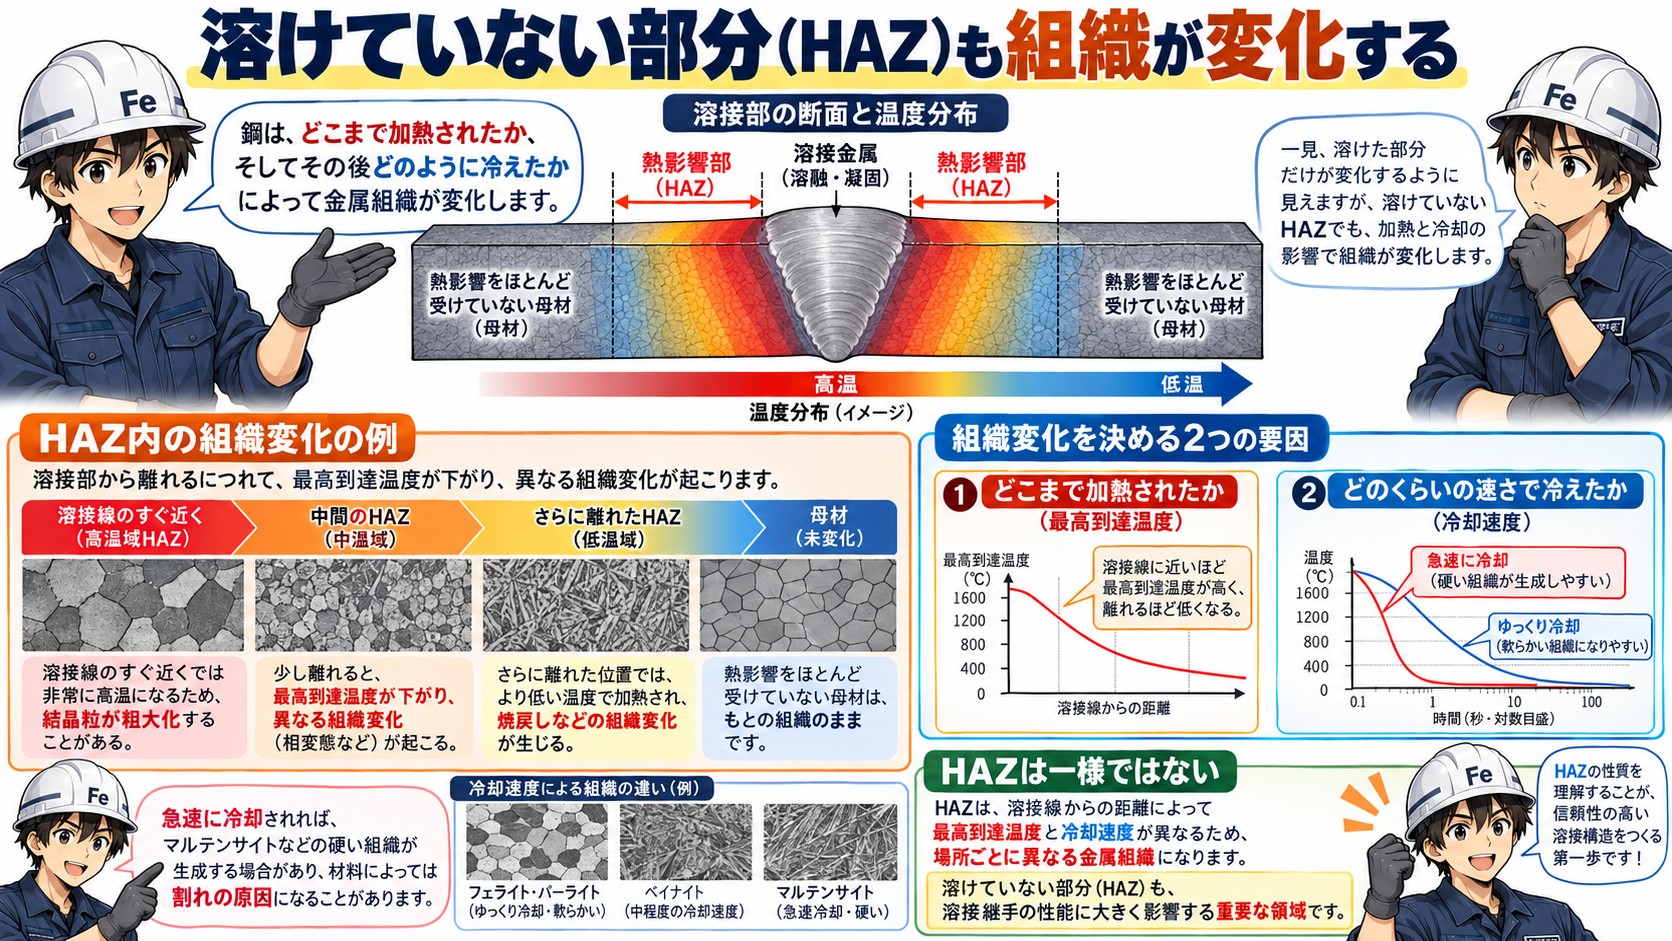
鋼は、どこまで加熱されたか、そしてその後どのように冷えたかによって金属組織が変化します。
溶接線のすぐ近くでは非常に高温になるため、結晶粒が粗大化することがあります。
そこから少し離れると、到達する最高温度が下がり、それに応じて異なる組織変化が起こります。
さらに、溶接後の冷却速度によっても組織は変わります。
急速に冷却されれば硬い組織が生成する場合があり、材料によっては割れの原因になることもあります。
つまり、HAZは一様ではありません。
わずか数mm程度の範囲の中でも、
「どこまで加熱されたか(最高到達温度)」
「どのくらいの速さで冷えたか(冷却速度)」
によって組織と性質が変化します。
金属は加熱すると膨張し、冷えると縮む
溶接でもう一つ忘れてはいけないのが、熱膨張と収縮です。
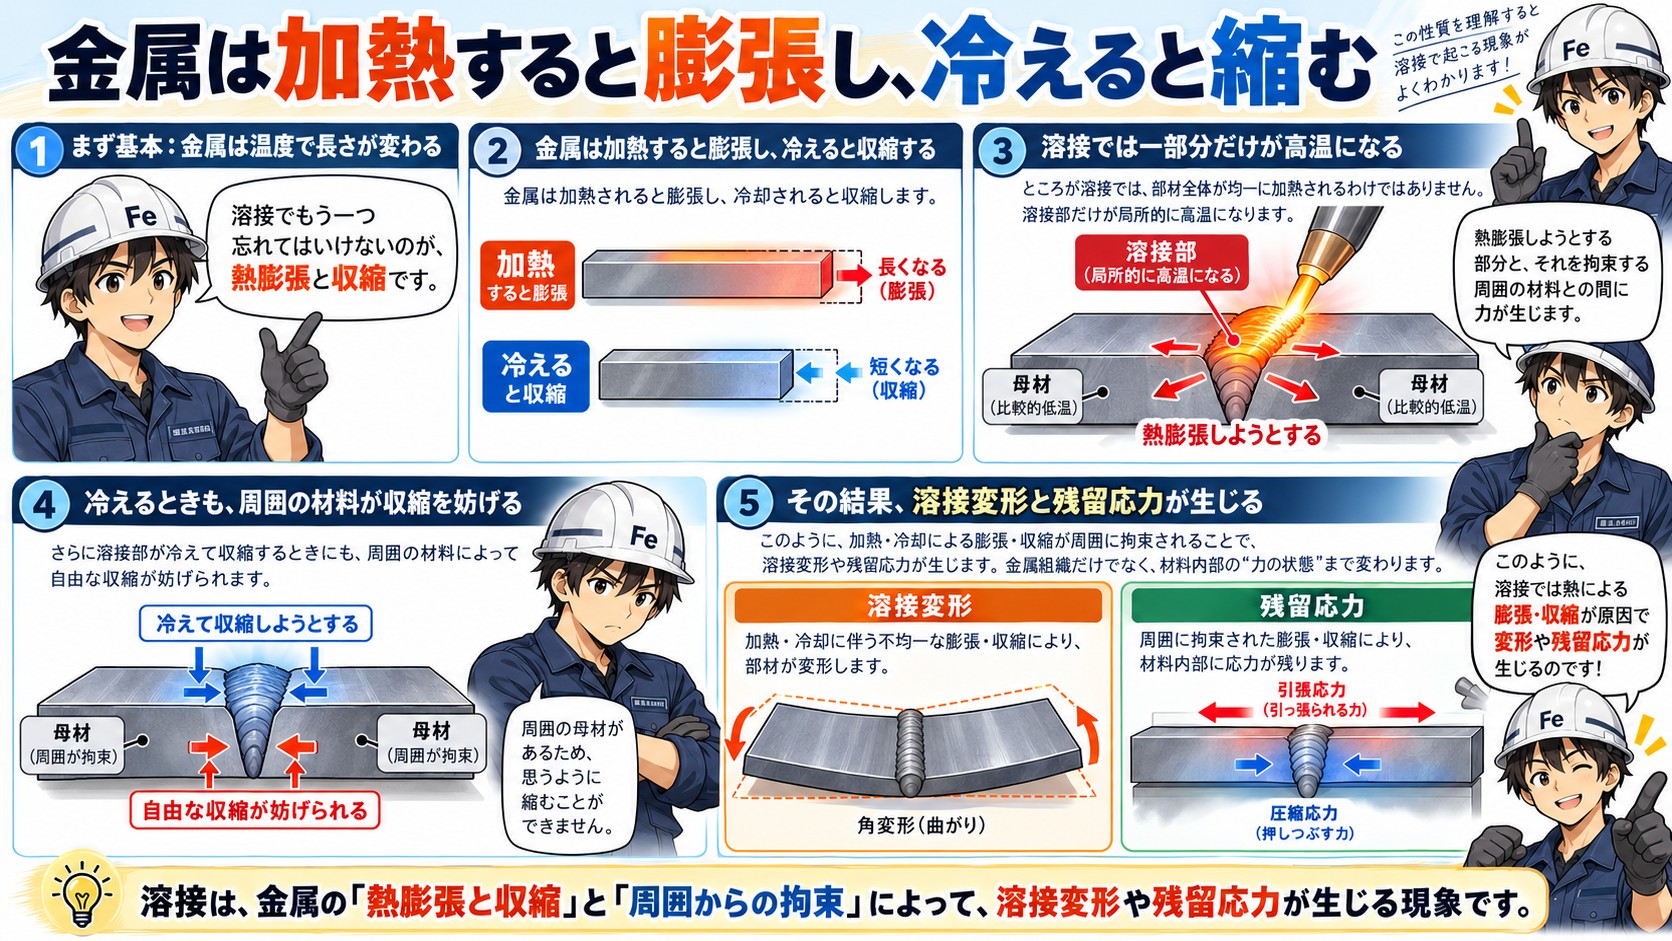
金属は加熱されると膨張し、冷却されると収縮します。
ところが溶接では、部材全体が均一に加熱されるわけではありません。
溶接部だけが局所的に高温になります。
しかも周囲には冷たい母材があります。
そのため、熱膨張しようとする部分と、それを拘束する周囲の材料との間に力が生じます。
さらに溶接部が冷えて収縮するときにも、周囲の材料によって自由な収縮が妨げられます。
その結果、
溶接変形や残留応力
が生じます。
つまり溶接による影響は、金属組織だけではありません。
材料内部の「力の状態」まで変えてしまうのです。
溶接部は損傷の起点になりやすい
実際の重工設備を考えてみましょう。
ボイラ、圧力容器、配管などでは、多数の溶接継手が存在します。
これらの設備を長期間使用すると、損傷が溶接部やその近傍で発生することがあります。
なぜでしょうか。
溶接部には、
材料組織の変化、硬さの変化、形状的不連続、残留応力、溶接欠陥など
さまざまな要因が集中する可能性があるからです。
したがって設備の損傷を考える場合、
「母材は何か」
だけでは十分ではありません。
「どのように溶接されたのか」
「溶接によって材料がどう変化したのか」
まで考える必要があります。
これが、材料から設備を見るときに溶接を理解する必要がある理由です。
次回(重工系材料学#11・溶接基礎編②)は、実際に金属を溶かすために使われるアーク溶接の仕組みについて、もう少し詳しく見ていきます。
くろがねくんの一言
「溶接を見るときは、つながった形だけじゃなく、材料がどんな熱を受けたかも見てみよう!」