鋼の大きな特徴の一つは、同じ化学成分でも熱処理によって性質を大きく変えられることです。
その代表的な熱処理が「焼入れ」と「焼戻し」です。
焼入れをすると鋼は硬くなります。
ところが、硬くなればそれで完成というわけではありません。
焼入れしたままの鋼は硬い反面、靭性(粘り強さ)が低く、内部には大きな残留応力が生じることがあります。そのため、そのまま機械部品として使用するには問題があります。
そこで行うのが焼戻しです。
今回は、
なぜ焼入れすると鋼は硬くなるのか。
なぜ硬くした鋼を、わざわざもう一度加熱するのか。
というところから、焼入れ・焼戻しの意味を考えてみましょう。
焼入れとは
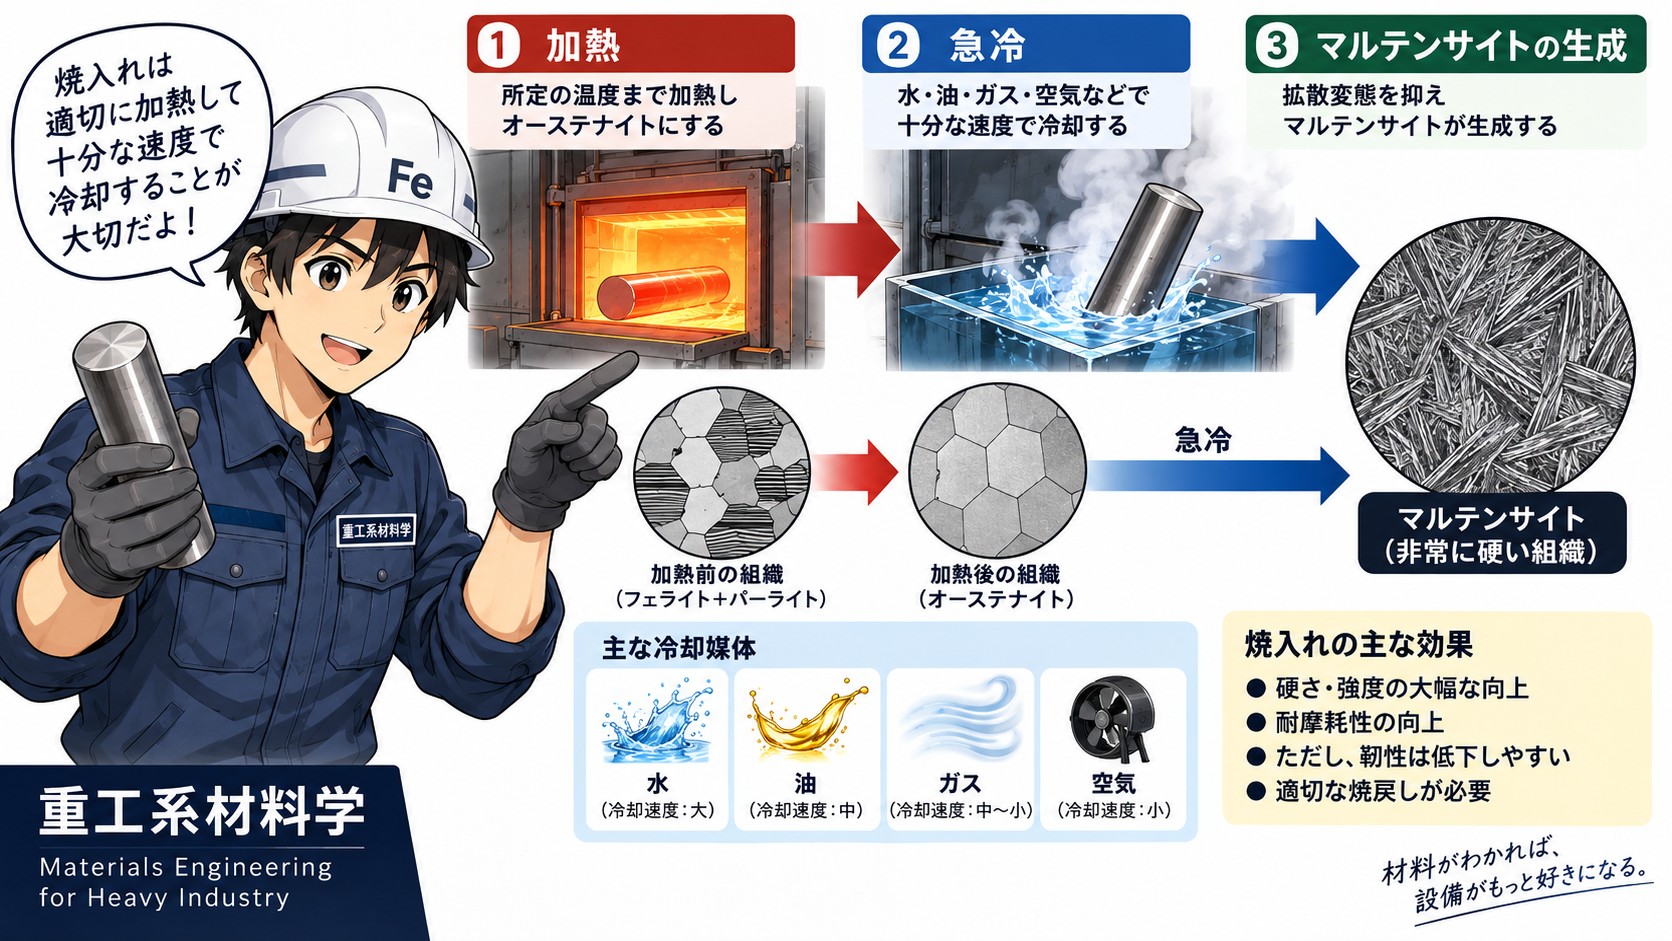
焼入れとは、鋼を所定の温度※まで加熱してオーステナイト組織とした後、水、油、ガス、空気などによって適切な速度で冷却する熱処理です。
※亜共析鋼では一般にAc3点より上まで加熱
重要なのは単に「鋼を急冷すること」ではありません。
まず鋼を適切な温度まで加熱して、焼入れ可能なオーステナイト状態をつくる必要があります。
そして、そのオーステナイトを十分な速度で冷却することで、フェライトやパーライトなどへの拡散変態を抑え、マルテンサイトを生成させます。
このマルテンサイトが、焼入れによって鋼が硬くなる大きな理由です。
なぜ焼入れすると硬くなるのか
前回の記事では、マルテンサイトについて説明しました。
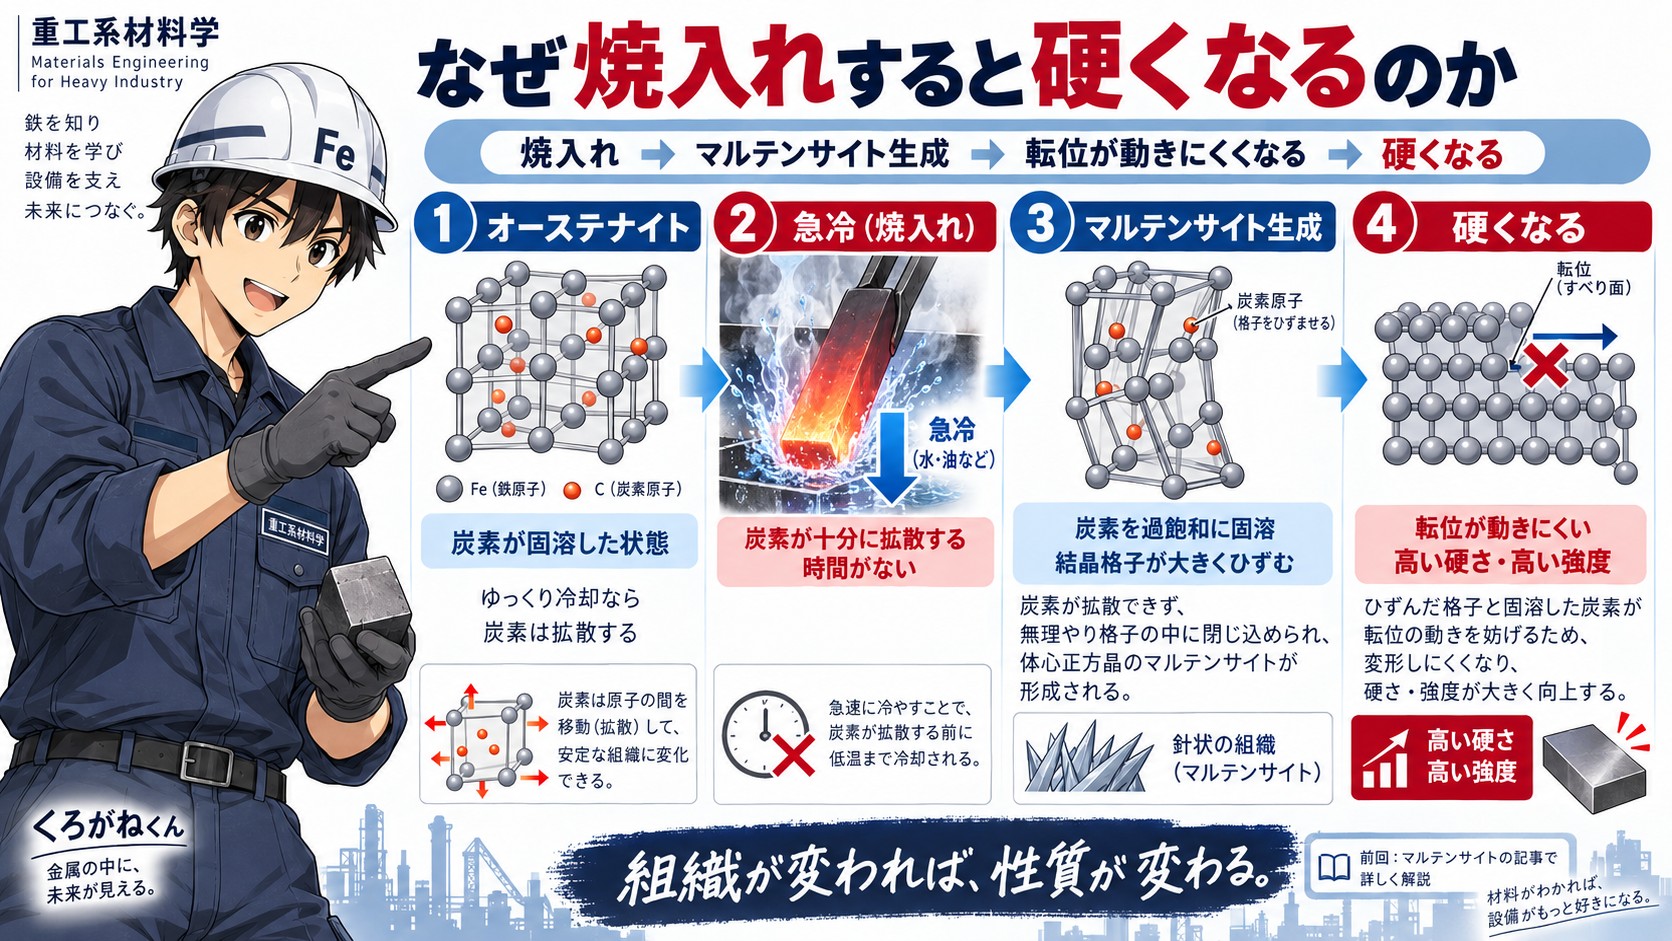
オーステナイト中に固溶していた炭素は、ゆっくり冷却すれば拡散しながらフェライトやセメンタイトなどを形成します。
ところが急速に冷却すると、炭素が十分に拡散する時間がありません。
そのため炭素を過飽和に固溶した状態で、オーステナイトからマルテンサイトへ変態します。
マルテンサイトでは炭素によって結晶格子が大きくひずみます。
このひずんだ結晶構造によって転位が動きにくくなるため、鋼は非常に硬く、高い強度を持つようになります。
つまり、
焼入れ → マルテンサイト生成 → 転位が動きにくくなる → 硬くなる
という流れです。
焼入れして硬くして終わりではない
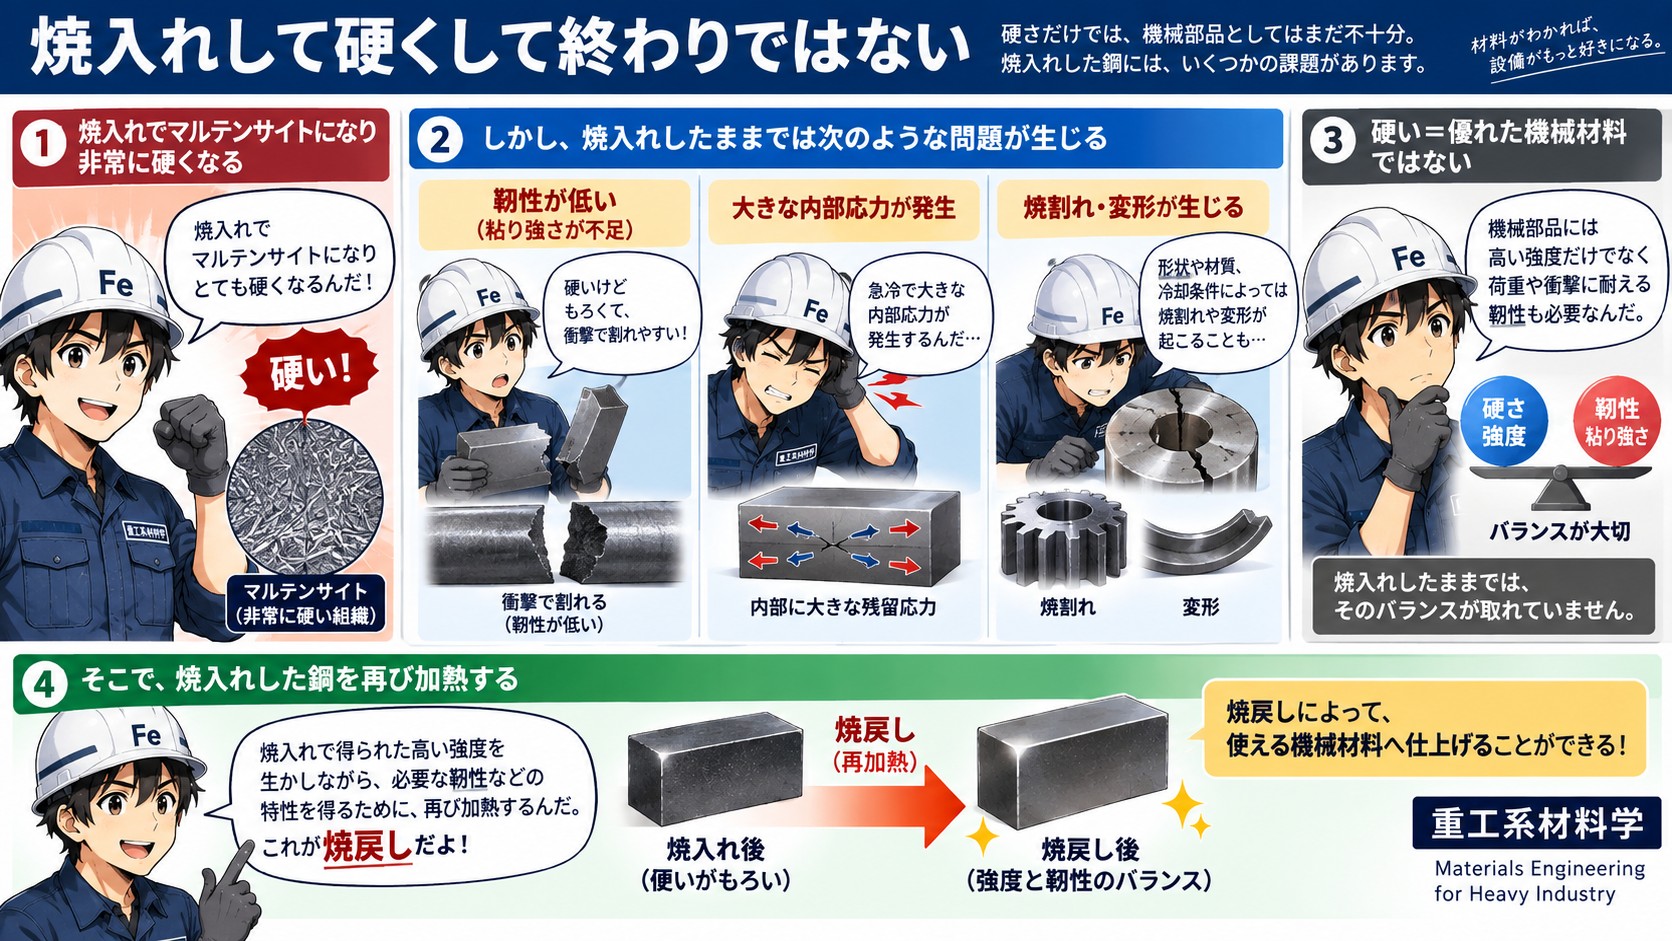
焼入れによって生成したマルテンサイトは非常に硬い組織ですが、一般に靭性(粘り強さ)が低く、焼入れ時には大きな内部応力も発生します。
部品の形状や材質、冷却条件などによっては、
- 焼割れ
- 変形
- 大きな残留応力
などの問題が生じることがあります。
つまり、
「硬い=優れた機械材料」ではありません。
実際の機械部品では、高い強度だけでなく、荷重や衝撃に耐える靭性も必要です。
そこで焼入れした鋼を再び加熱します。
これが焼戻しです。
焼戻しとは
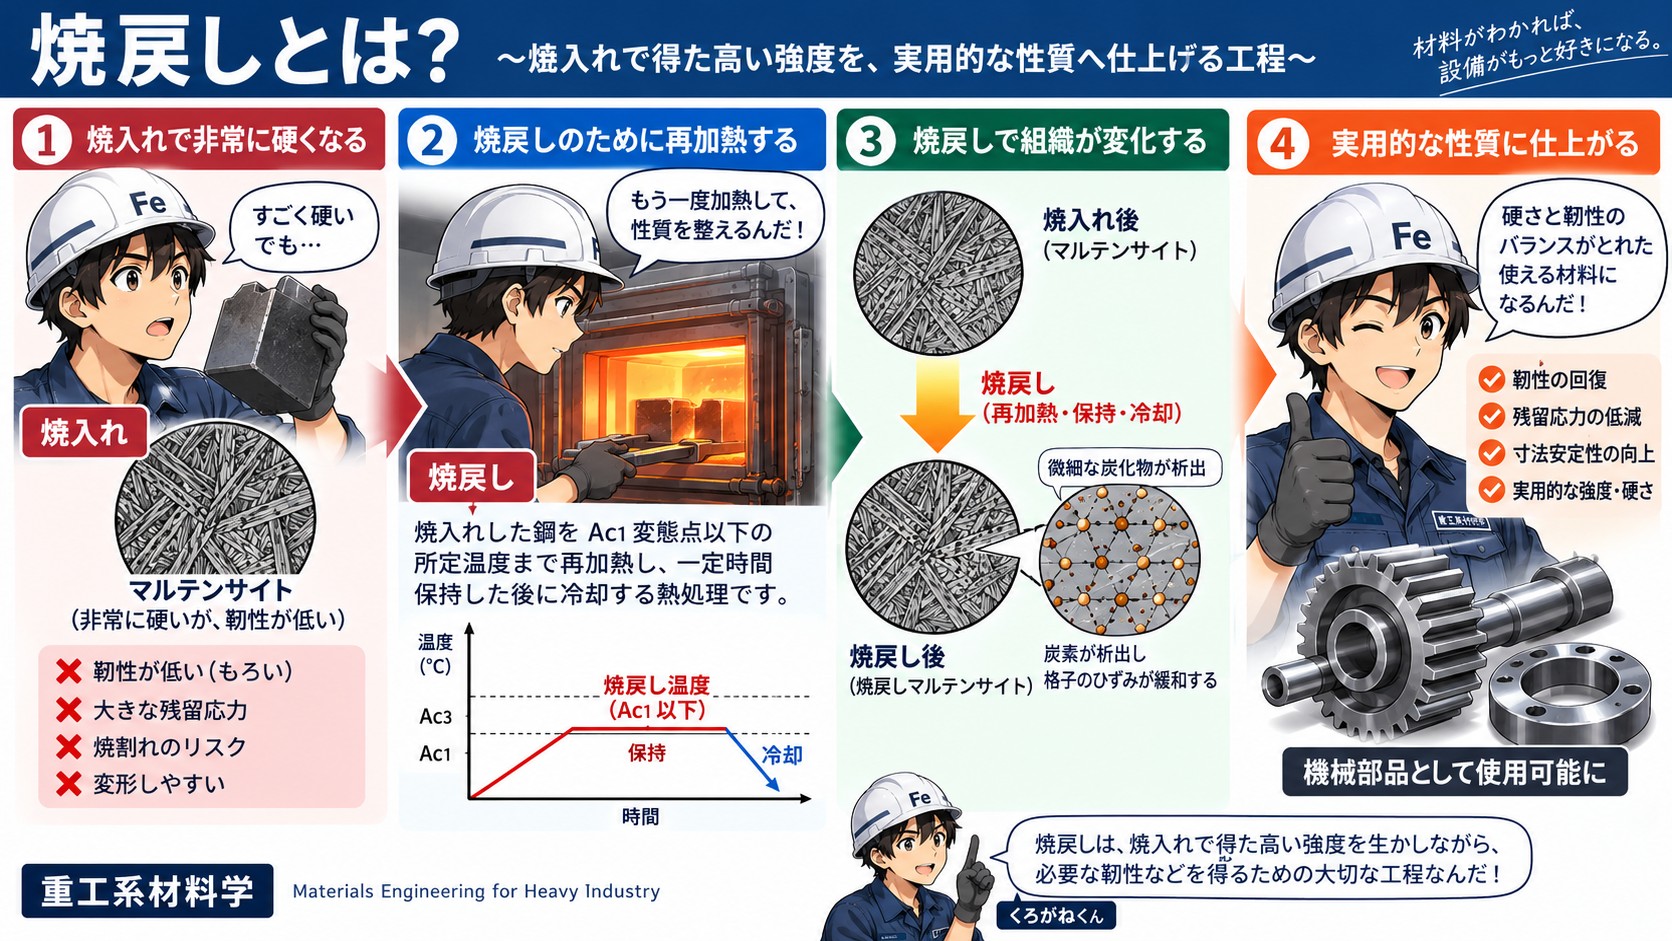
焼戻しとは、一般に焼入れした鋼をAc1変態点以下の所定温度まで再加熱し、一定時間保持した後に冷却する熱処理です。
「せっかく焼入れして硬くしたのに、なぜもう一度加熱するの?」
と思うかもしれません。
ここが焼入れ・焼戻しを理解するポイントです。
焼戻しを行うことで、焼入れによって得られた高い強度を利用しながら、靭性を回復させ、残留応力を低減し、実際の機械部品として使いやすい性質へ調整することができます。
つまり焼戻しは、
焼入れで得た性質を、実用的な性質へ仕上げる工程
と考えると分かりやすいでしょう。
焼戻し温度によって性質は変わる
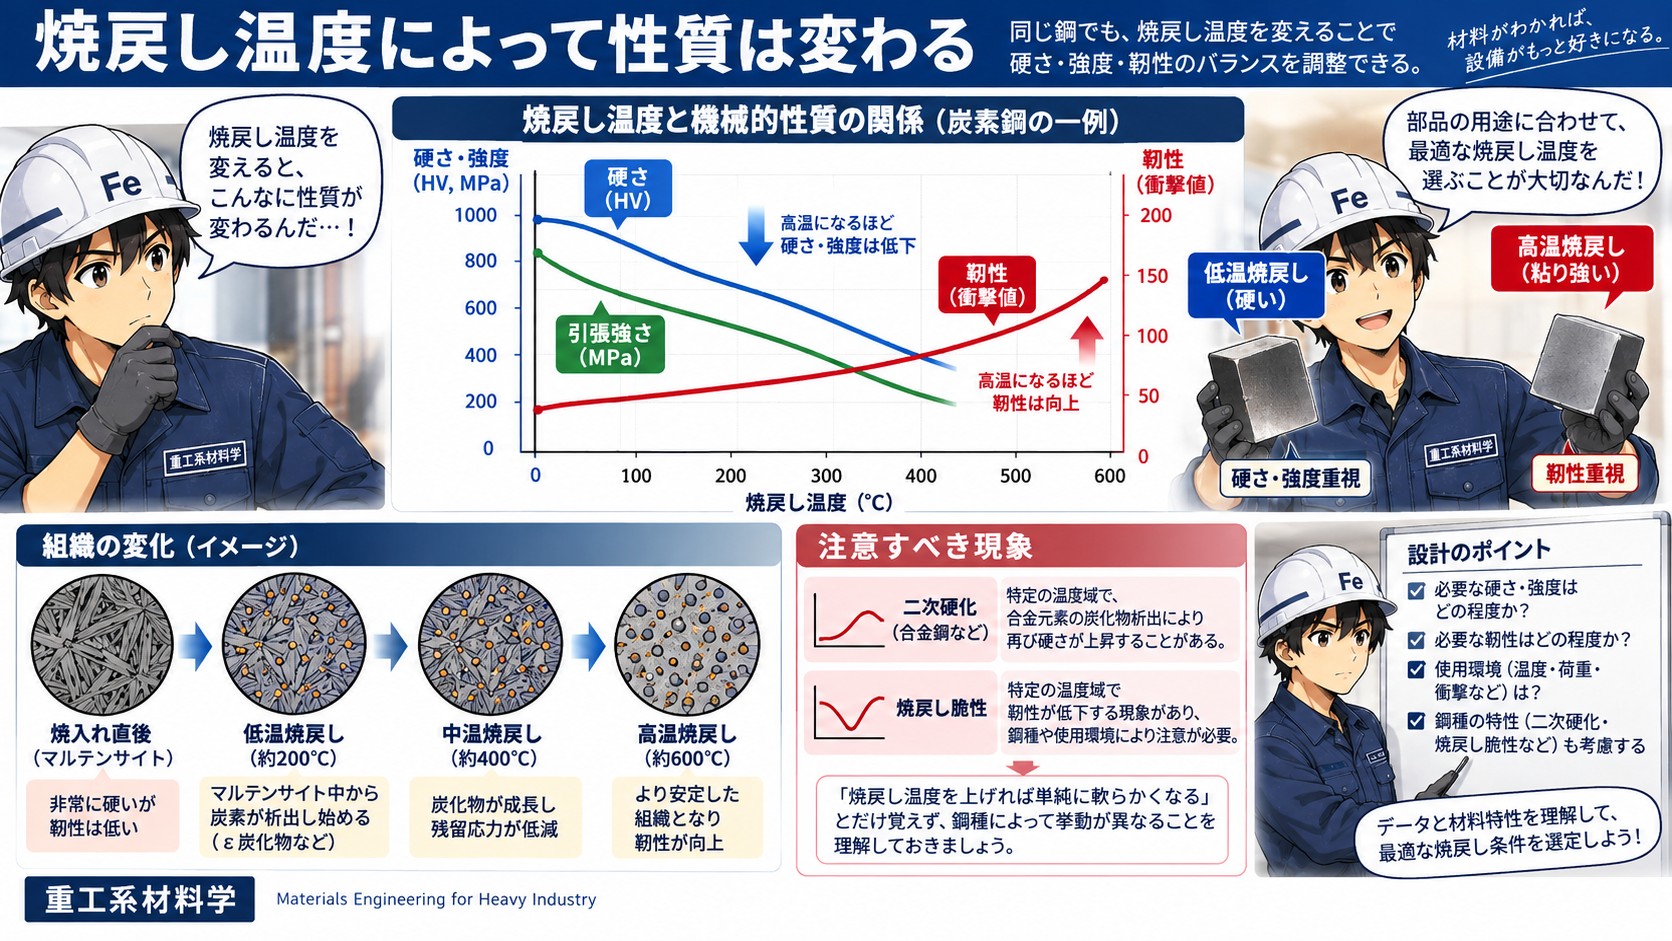
焼戻しでは、温度が重要です。
一般的には焼戻し温度を高くしていくと硬さや強度は低下する方向へ進み、一方で靭性は改善する方向へ向かいます。
したがって、
硬さ・強度をどこまで残すのか。
靭性をどこまで確保するのか。
という要求に応じて焼戻し条件を決定します。
ただし実際の鋼では、合金元素や焼戻し温度域によって二次硬化や焼戻し脆性などが現れる場合もあります。
したがって、「焼戻し温度を上げれば単純に軟らかくなる」とだけ覚えるのではなく、鋼種によって挙動が異なることも覚えておきましょう。
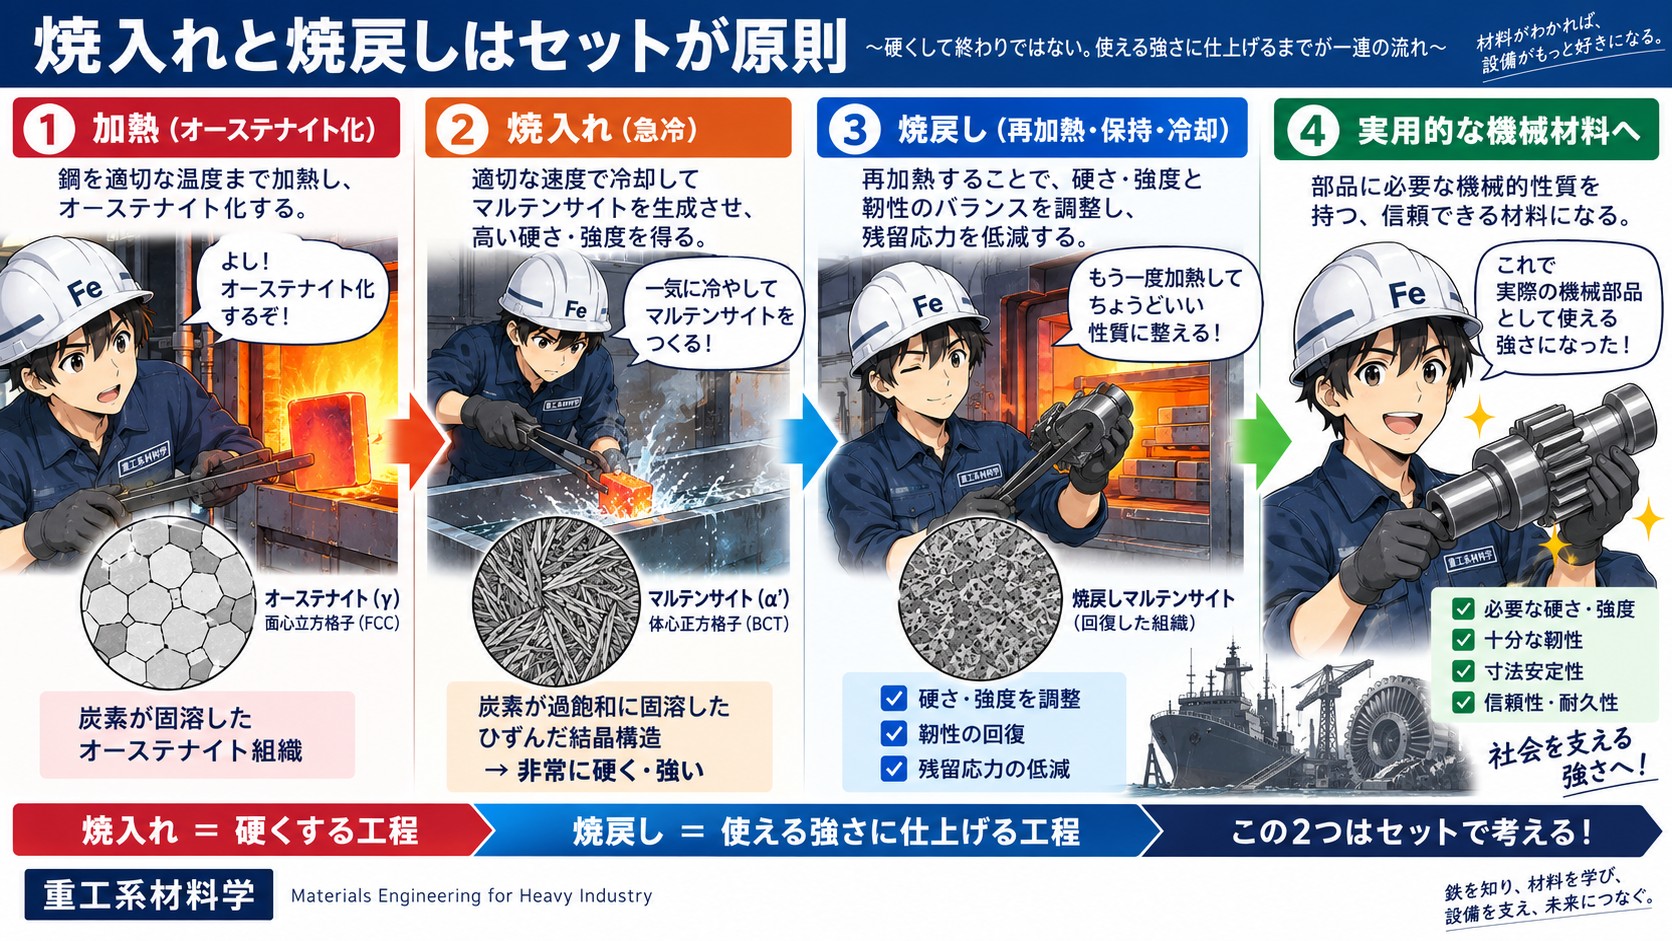
焼入れと焼戻しはセットが原則
焼入れと焼戻しを別々の処理として暗記すると、その目的が分かりにくくなります。
一連の流れとして考えてみましょう。
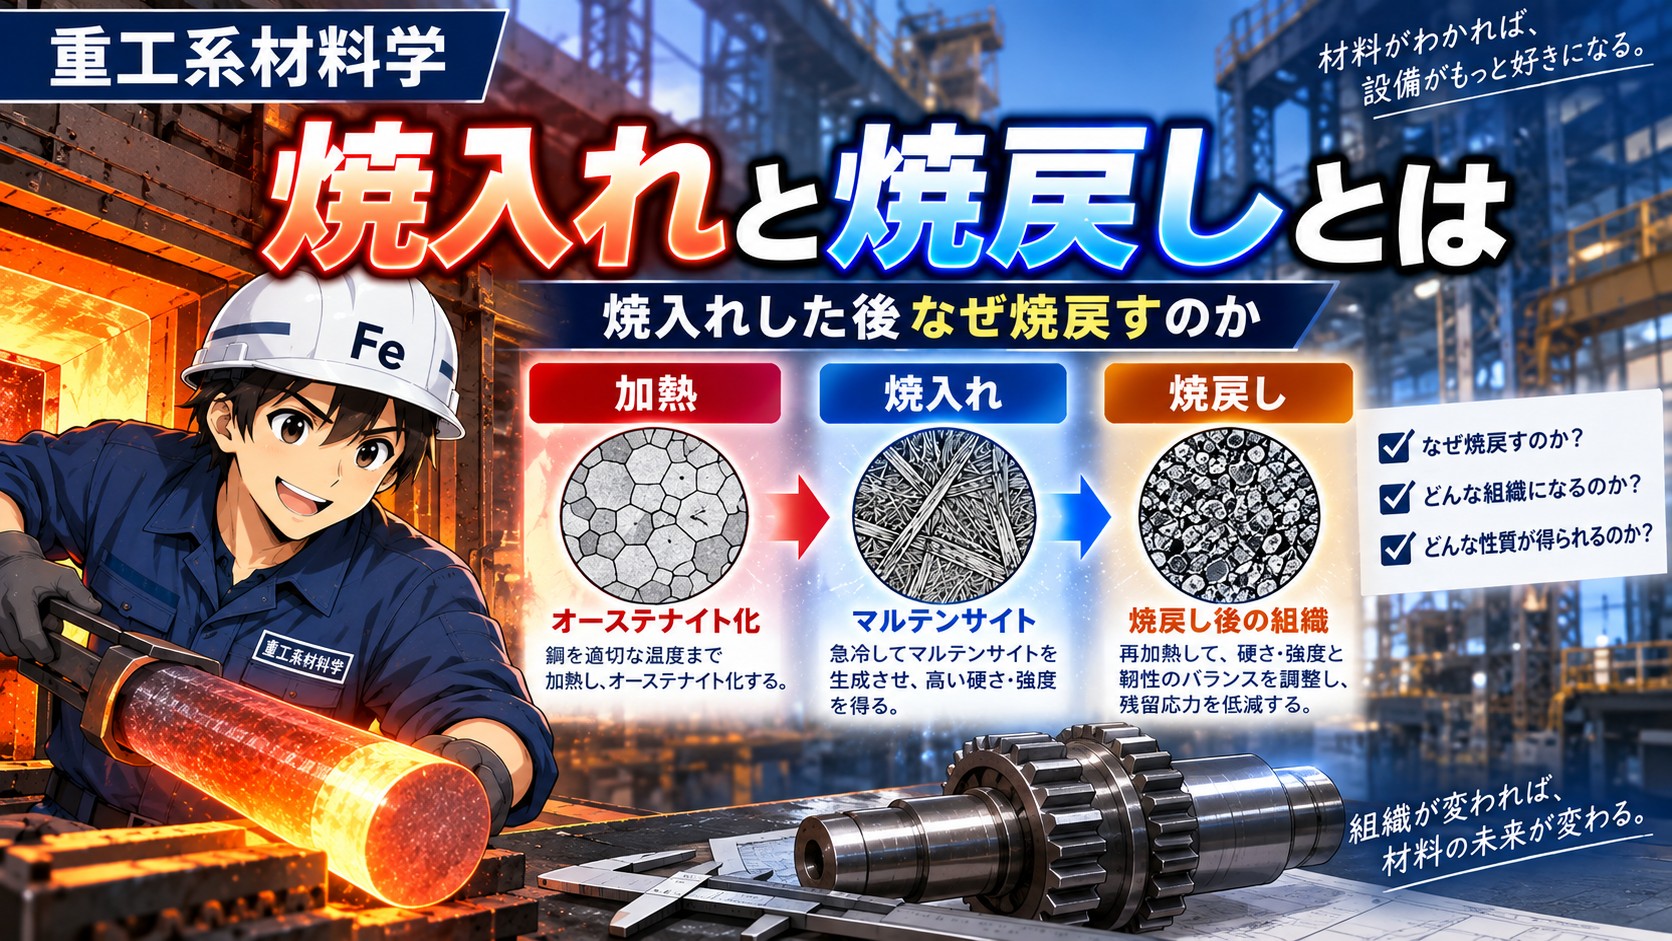
① 加熱
鋼を適切な温度まで加熱し、オーステナイト化する。
↓
② 焼入れ
適切な速度で冷却してマルテンサイトを生成させ、高い硬さ・強度を得る。
↓
③ 焼戻し
再加熱することで、硬さ・強度と靭性のバランスを調整し、残留応力を低減する。
↓
④ 実用的な機械材料へ
部品に必要な機械的性質を得る。
焼入れが「硬くする工程」だとすれば、焼戻しは「使える強さに仕上げる工程」ともいえます。
冷却速度は部品全体で同じではない
ここから少し重工系の話をしましょう。
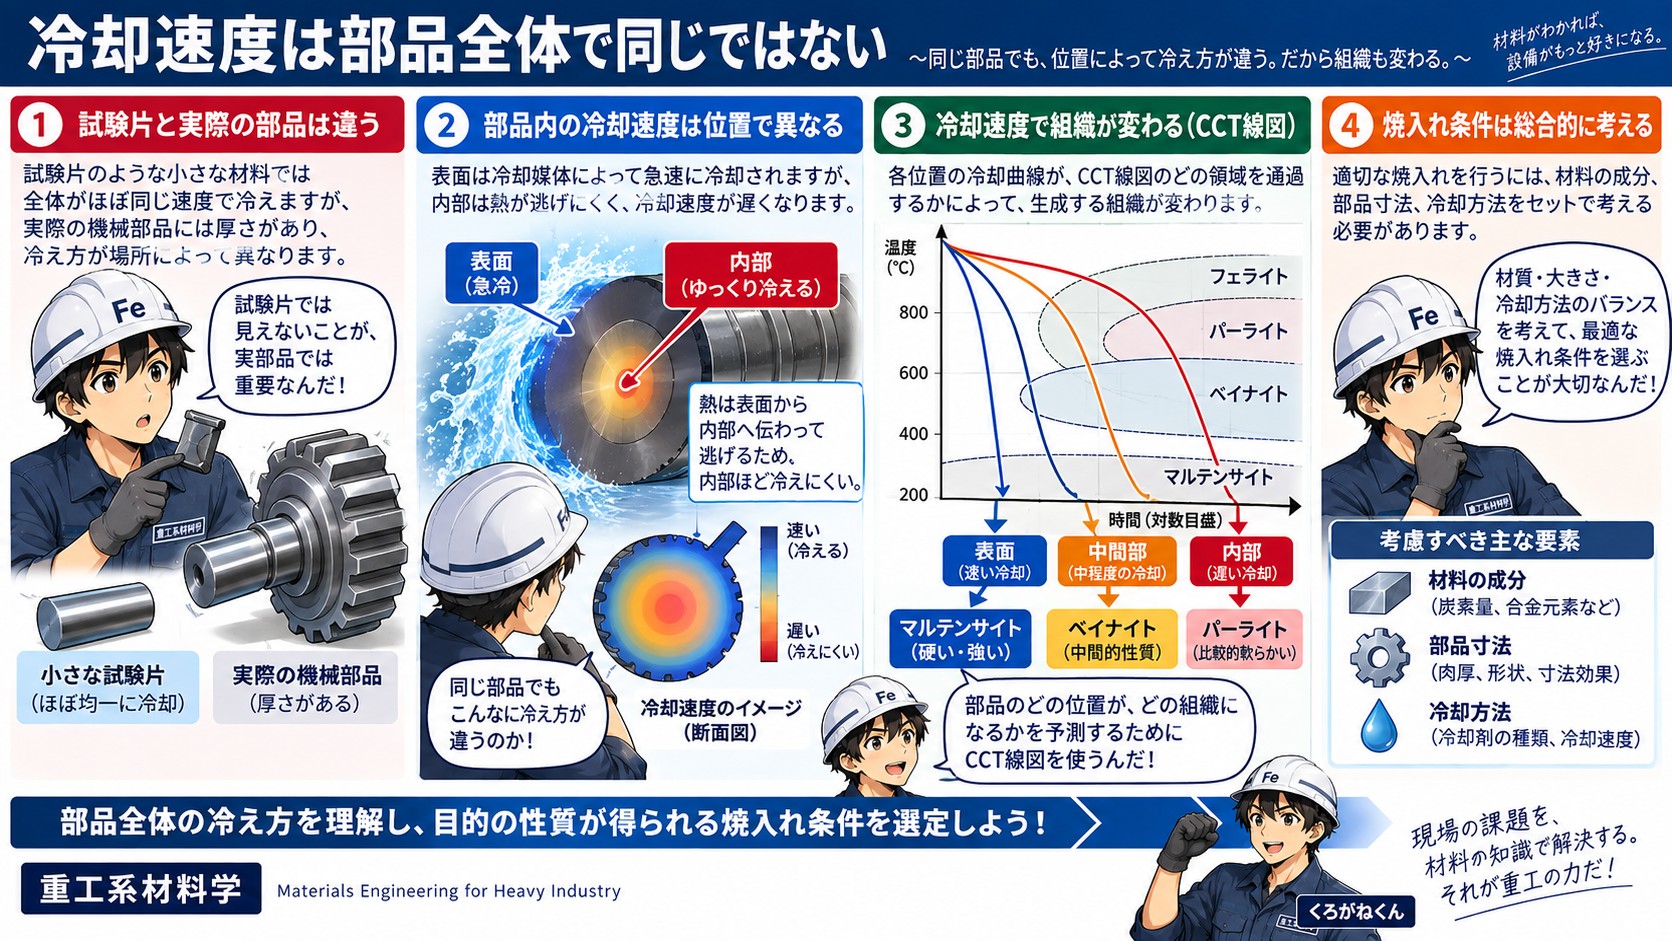
焼入れを考えるとき、試験片のような小さな材料だけを想像すると、本質を見失うことがあります。
実際の機械部品には厚さがあります。
表面は冷却媒体によって急速に冷却されても、内部は表面ほど速く冷えません。
つまり同じ部品でも、
表面と内部では冷却速度が違います。
冷却速度が違えば、生成する組織も変わる可能性があります。
そこで重要になるのが、前回説明したCCT線図です。
部品の各位置における冷却曲線が、フェライト、パーライト、ベイナイトなどの変態領域をどのように通過するかによって、最終的な組織が変わります。
したがって実際の焼入れでは、
材料の成分 × 部品寸法 × 冷却方法(冷却剤、 冷却速度)
をセットで考える必要があります。
大型部材では「焼入性」が重要になる
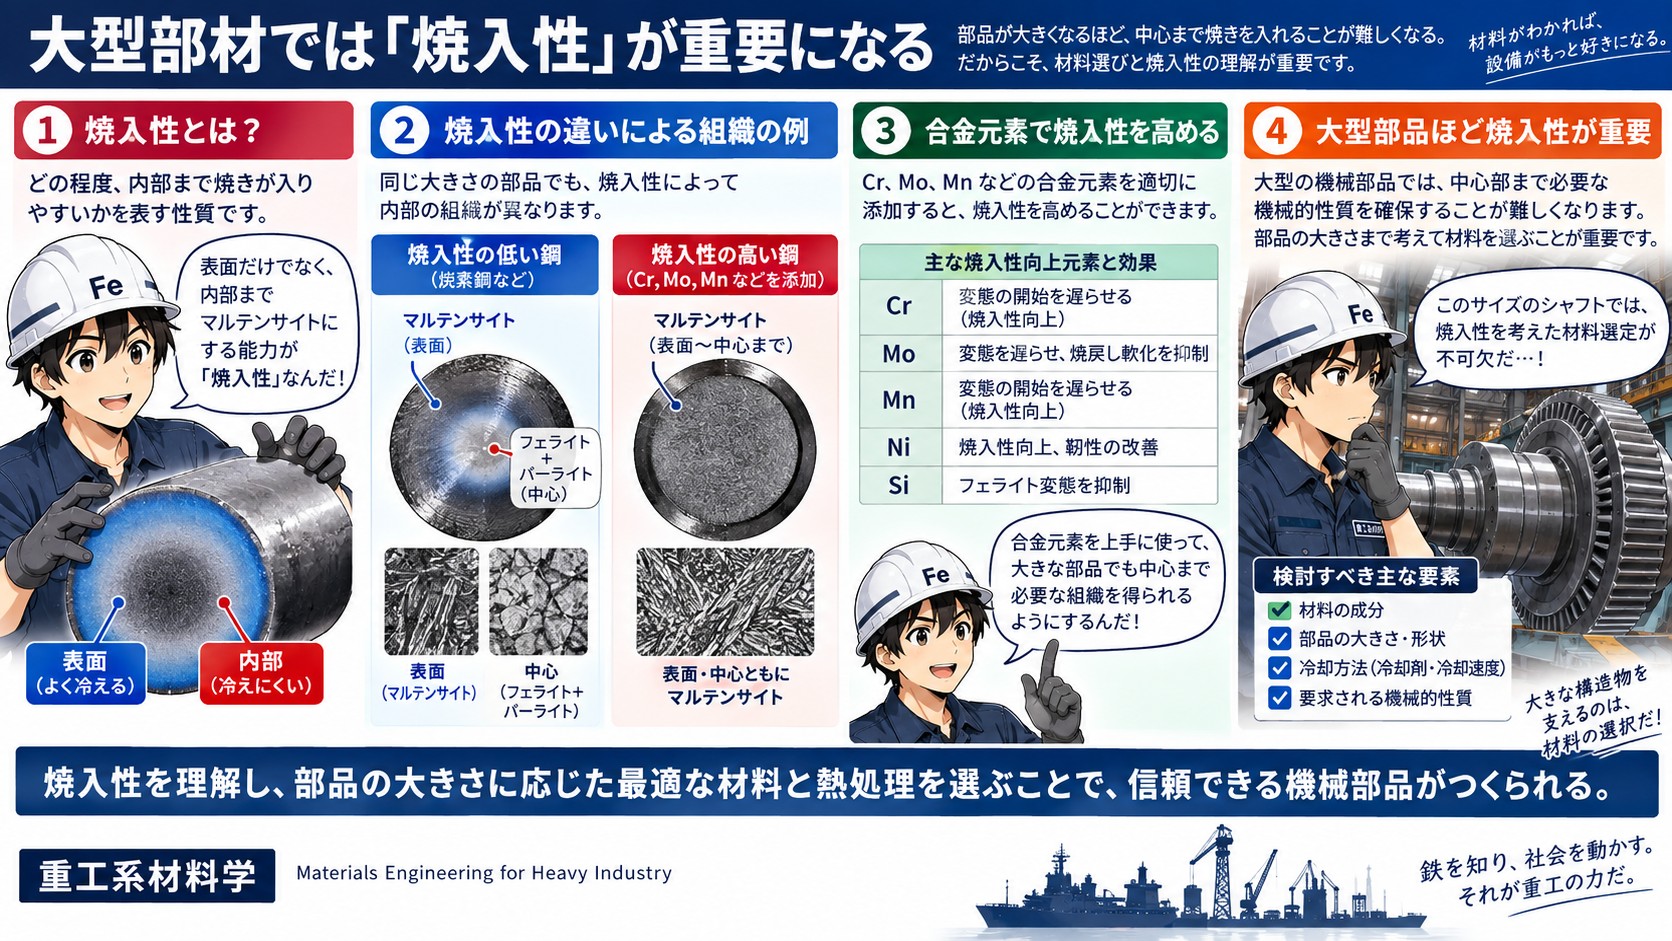
ここで「焼入性」という考え方が出てきます。
焼入性とは、簡単にいえばどの程度内部まで焼きが入りやすいかを表す性質です。
焼入性の低い鋼では、表面はマルテンサイトになっても、内部では冷却速度が不足してフェライトやパーライトなどが生成する場合があります。
一方、Cr、Mo、Mnなどの合金元素を適切に添加すると、一般に焼入性を高めることができます。
大型の機械部品になるほど、中心部まで必要な組織と機械的性質を確保することが難しくなります。
だからこそ重工業では、単に「強い鋼」を選ぶのではなく、
部品の大きさまで考えて材料を選ぶ
必要があります。
まとめ 焼入れで硬くし、焼戻しで強靭な鋼にする
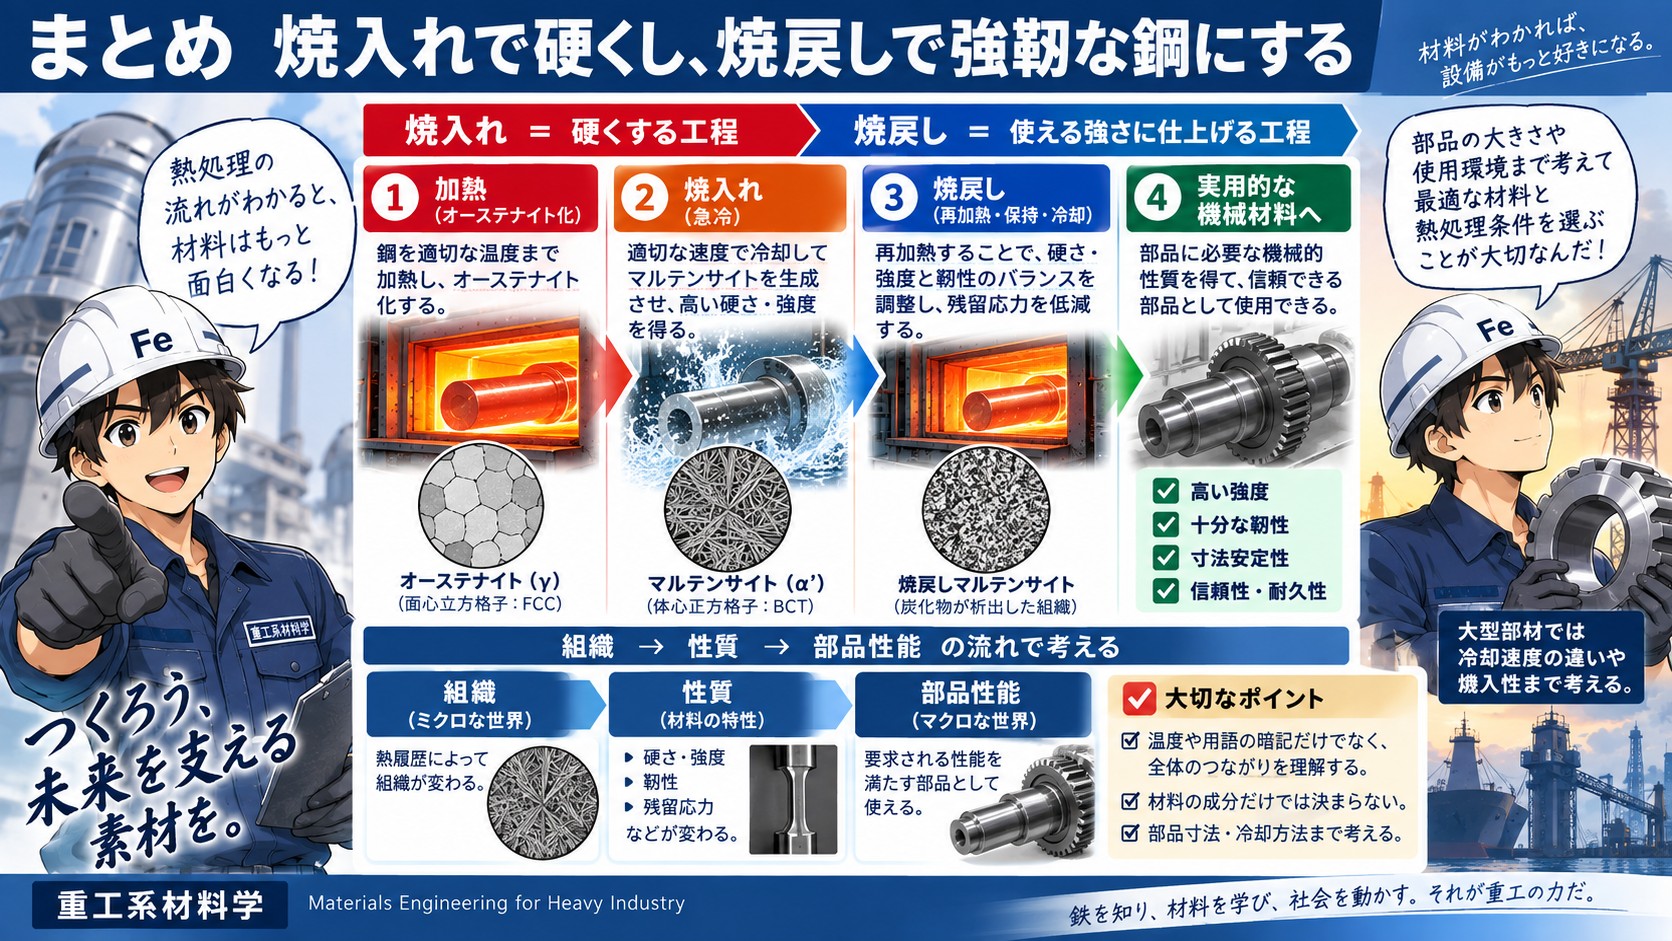
焼入れ・焼戻しを理解するときに重要なのは、温度や用語を暗記することではありません。
まず、
組織 → 性質 → 部品性能
という流れで考えてみましょう。
焼入れによってオーステナイトからマルテンサイトを生成させる。
マルテンサイトによって高い硬さと強度を得る。
しかし、そのままでは靭性や残留応力などに問題がある。
そこで焼戻しによって、要求される硬さ・強度・靭性のバランスへ調整する。
これが焼入れと焼戻しです。
そして大型機械になるほど、表面と内部の冷却速度の違いや焼入性まで考える必要があります。
材料は、成分だけでは決まりません。
熱履歴によって組織が変わり、組織によって性質が変わります。
この「熱処理―組織―性質」のつながりが見えてくると、材料学は一気に面白くなってきます。
くろがねくんの一言
「材料を知れば、熱処理の意味が見えてくる。熱処理が分かれば、ものづくりがもっと見えてくるよ!」
<執筆者情報>
難波一夫
IHI/石川島播磨重工業 出身 の重工系技術士(金属部門)
中小企業診断士・労働安全コンサルタント・エネルギー管理士資格を保有
材料から設備を診る! 技術経営コンサルタント