溶接部では、金属を局部的に溶かし、再び凝固させるため、さまざまな不健全性が生じる可能性があります。
前回の記事では、
- ブローホール
- 融合不良
- 溶込み不良
などの代表的な溶接欠陥について説明しました。
では、実際の構造物や設備で、
「溶接部の中に欠陥があるかどうか」
を、どのように確認すればよいのでしょうか。
完成した配管や圧力容器を切断して、内部を確認するわけにはいきません。
そこで使われるのが、
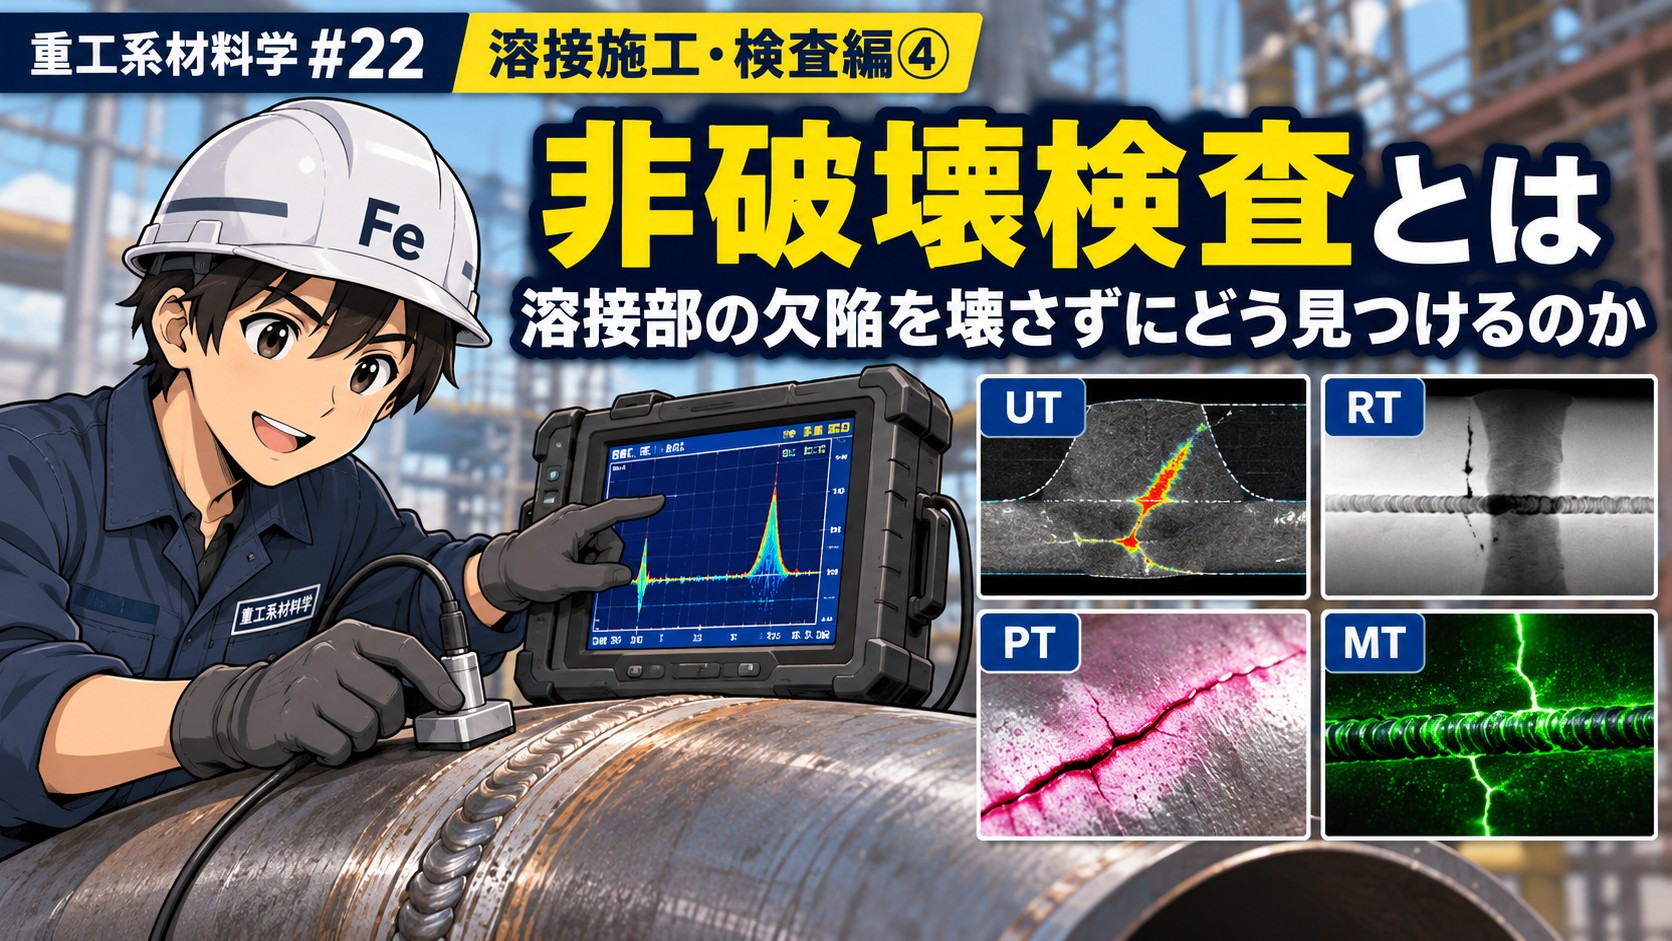
非破壊検査(Nondestructive Testing:NDT)
です。
非破壊検査とは、その名前のとおり、
部材や設備を壊すことなく、その表面や内部に異常がないかを調べる検査方法
です。
溶接部の品質を確認するうえで、非破壊検査は非常に重要な役割を持っています。
なぜ非破壊検査が必要なのか
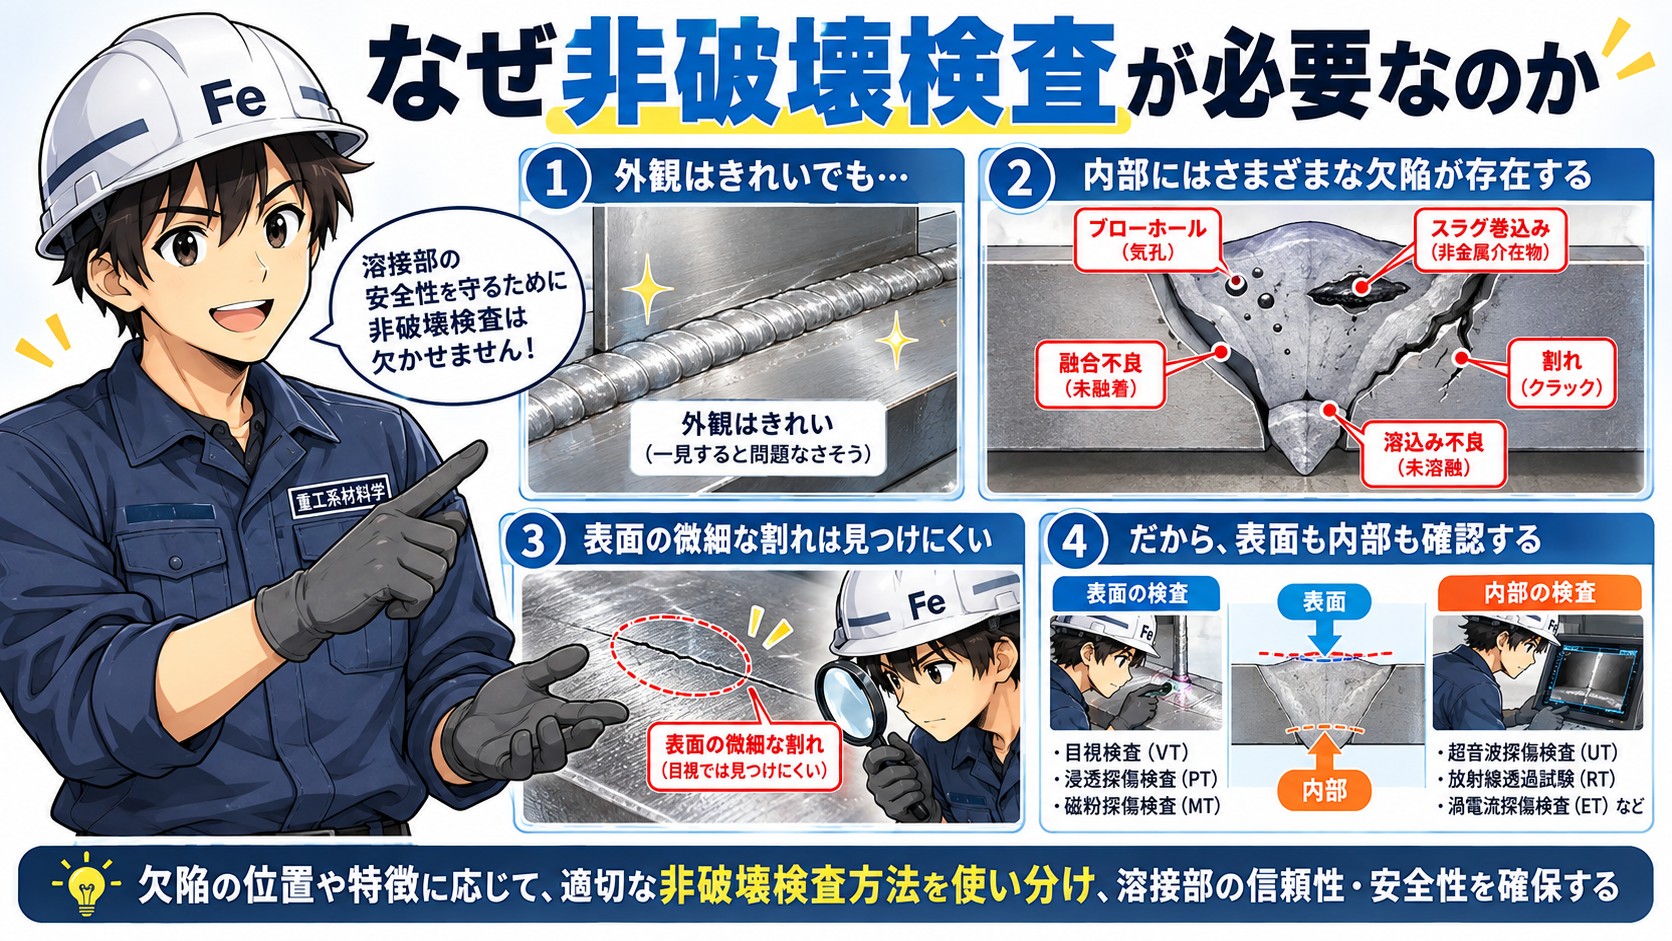
溶接部を外から見ただけでは、内部の状態まではわかりません。
外観上はきれいに仕上がっていても、その内部には、
- ブローホール
- スラグ巻込み
- 融合不良
- 溶込み不良
- 割れ
などが存在している可能性があります。
一方で、すべての欠陥が内部にあるわけでもありません。
表面に開口している微細な割れなどは、肉眼では見つけにくい場合があります。
つまり溶接部では、
表面に異常がないか
だけではなく、
内部に異常がないか
まで確認する必要があります。
そのために、欠陥の位置や特徴に応じて、複数の非破壊検査方法が使い分けられています。
非破壊検査は「どこの欠陥を見たいか」で方法が変わる
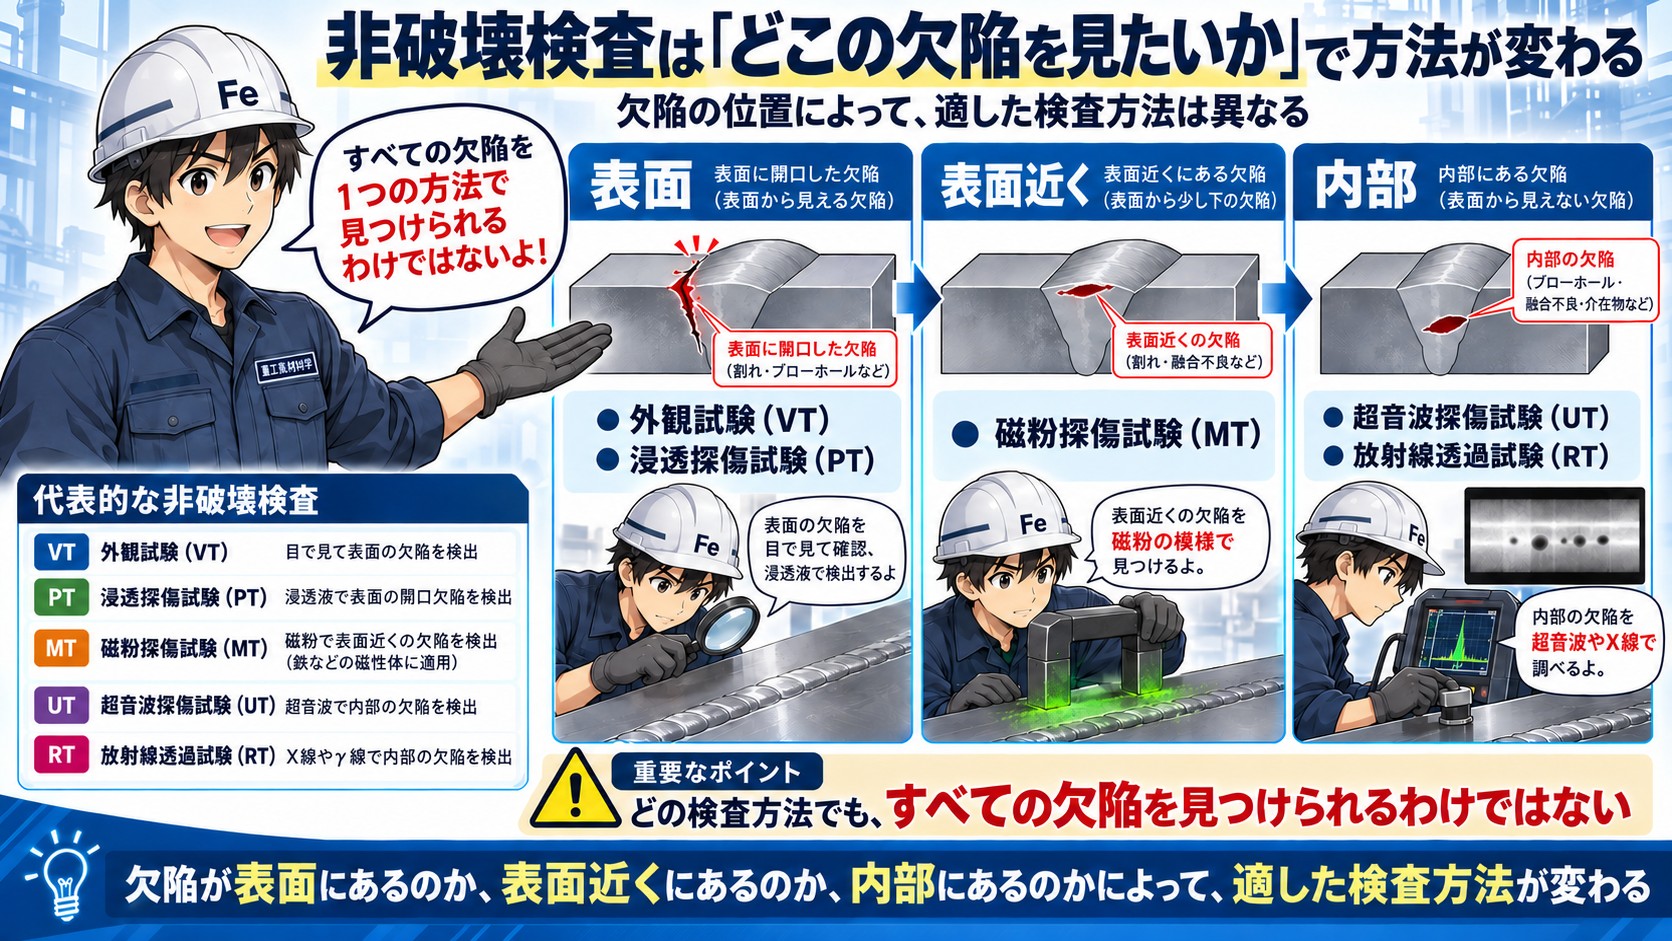
非破壊検査には、さまざまな方法があります。
代表的なものとして、
- 外観試験(VT)
- 浸透探傷試験(PT)
- 磁粉探傷試験(MT)
- 超音波探傷試験(UT)
- 放射線透過試験(RT)
があります。
ここで重要なのは、
どの検査方法でも、すべての欠陥を見つけられるわけではない
ということです。
欠陥が、
表面にあるのか
表面近くにあるのか
内部にあるのか
によって、適した検査方法が変わります。
まずは目で見る|外観試験(VT)
最も基本的な検査が、
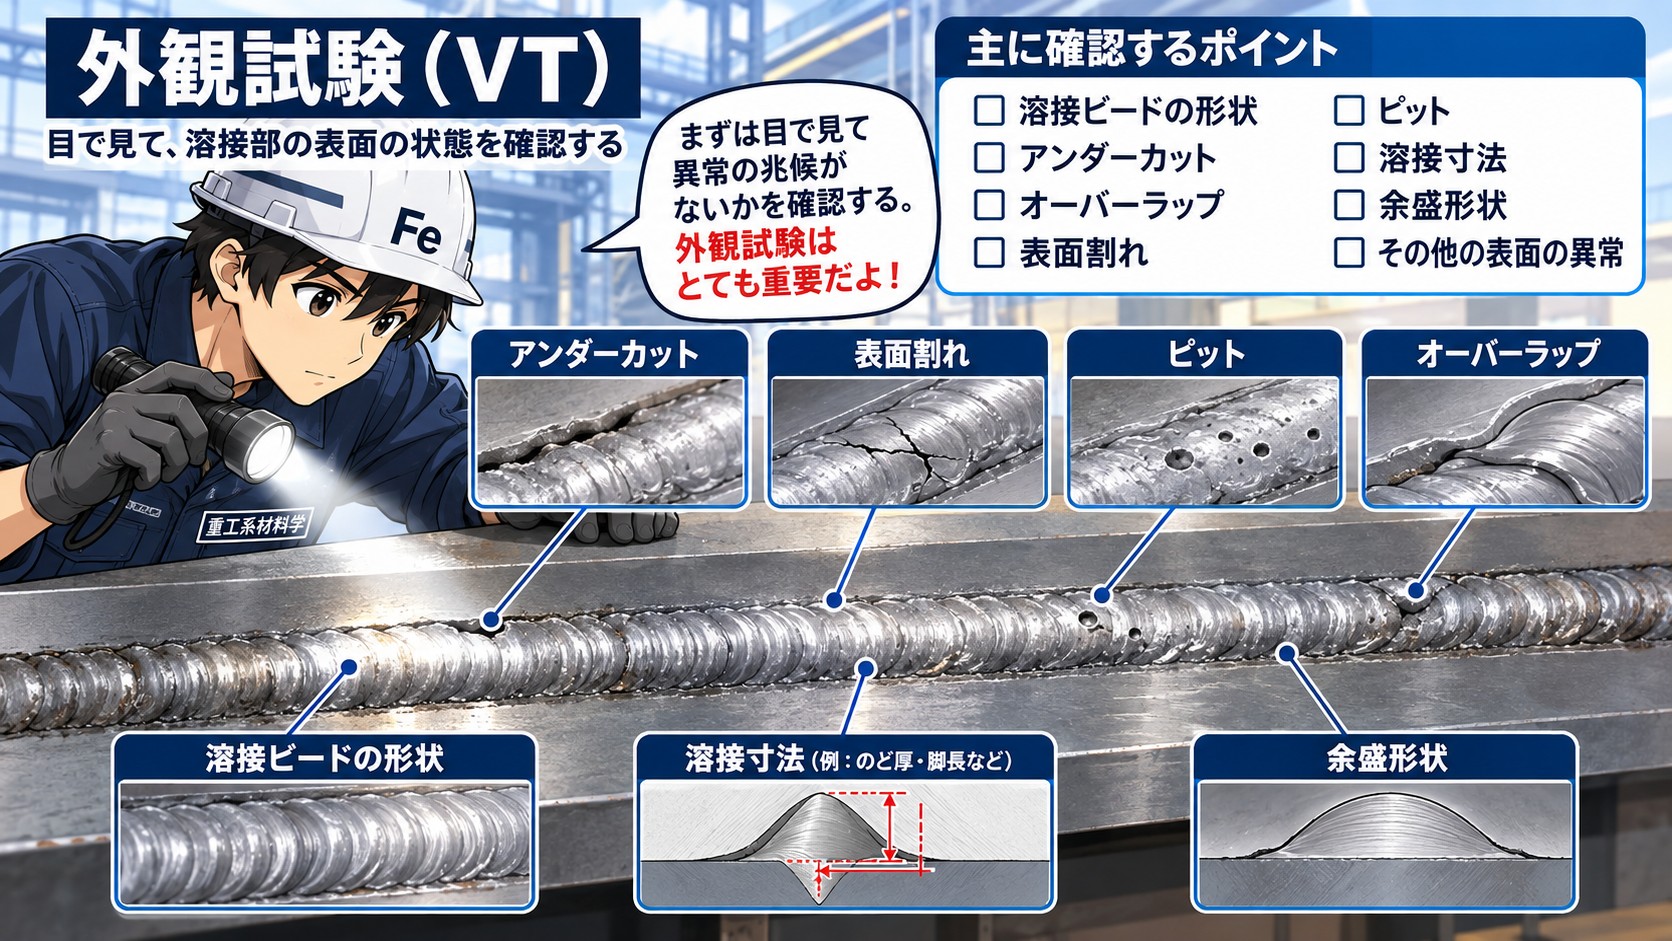
外観試験(Visual Testing:VT)
です。
溶接部を目視し、
- 溶接ビードの形状
- アンダーカット
- オーバーラップ
- 表面割れ
- ピット
- 溶接寸法
- 余盛形状
などを確認します。
「目で見るだけなら簡単な検査ではないか」
と思うかもしれません。
しかし、外観試験は非常に重要です。
非破壊検査では、いきなり高度な検査装置を使うのではなく、
まず外観から異常の兆候を確認する
ことが基本になります。
溶接部の形状そのものに問題がある場合は、外観試験で確認できるものも少なくありません。
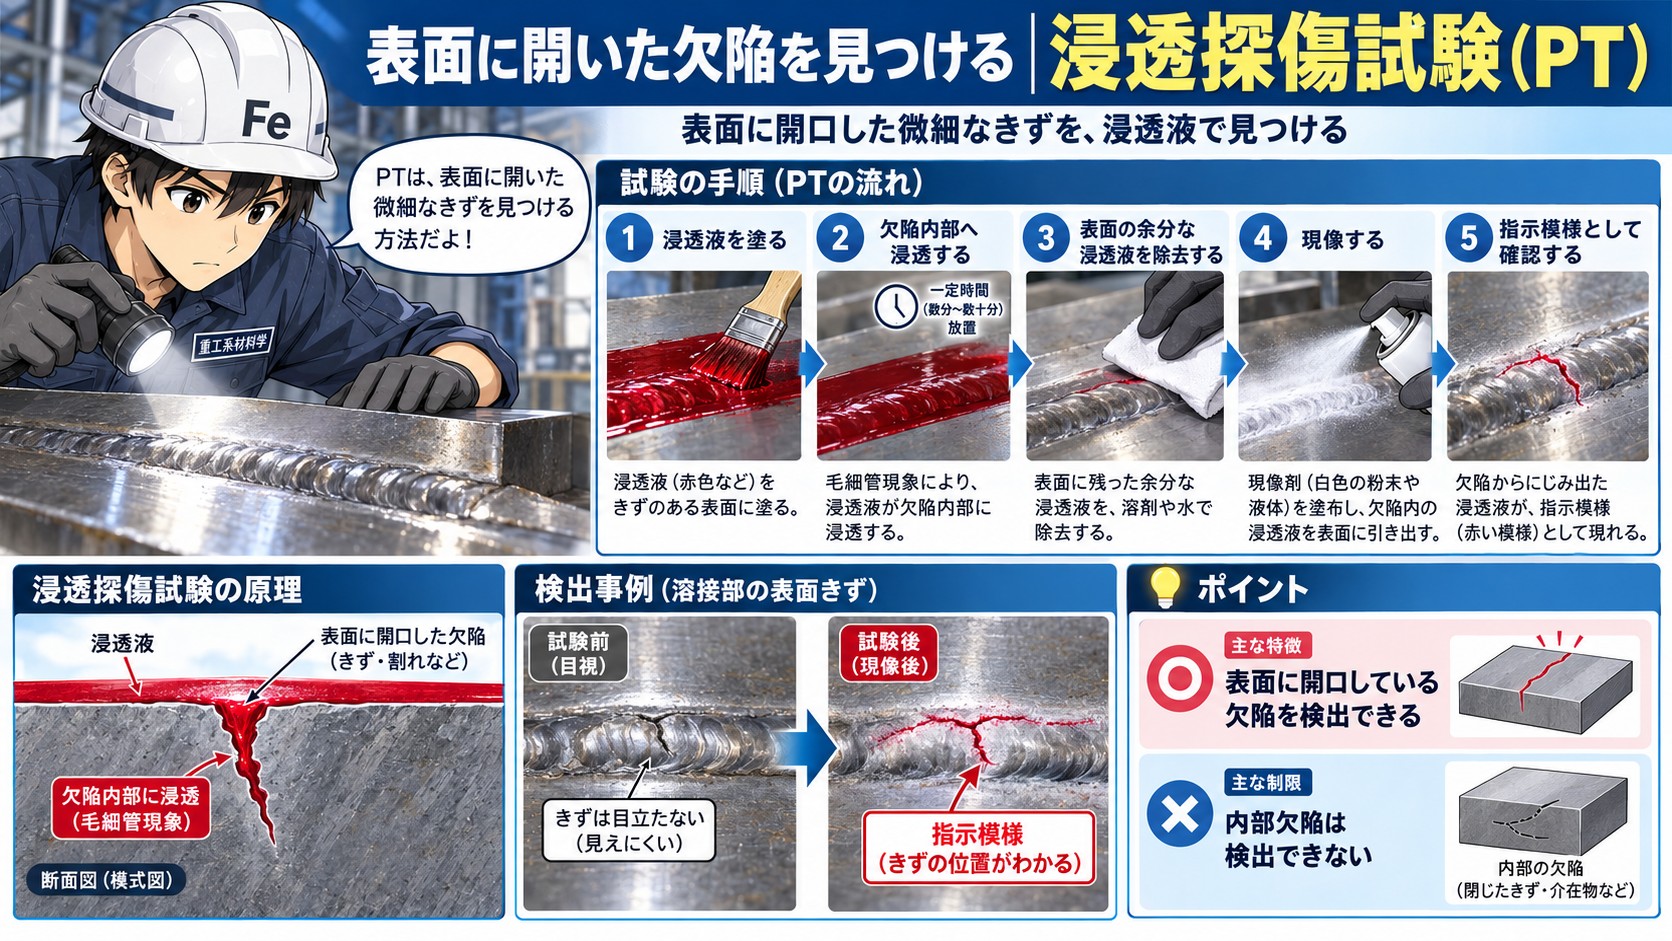
表面に開いた欠陥を見つける|浸透探傷試験(PT)
外観試験では見つけにくい微細な表面欠陥を検出する方法の一つが、
浸透探傷試験(Penetrant Testing:PT)
です。
PTでは、まず溶接部の表面に浸透液を塗ります。
表面に微細な割れがあると、浸透液が毛細管現象によって割れの中へ入り込みます。
その後、表面に残った浸透液を除去し、現像剤を使用すると、割れの内部に入り込んだ浸透液が表面に吸い出されます。
その結果、
肉眼では見えにくかった微細な欠陥が、模様として見えるようになります。
基本的な流れは、
浸透液を塗る
↓
欠陥内部へ浸透する
↓
表面の余分な浸透液を除去する
↓
現像する
↓
欠陥を指示模様として確認する
となります。
PTの特徴は、
表面に開口している欠陥を検出できる
ことです。
一方で、表面に開口していない内部欠陥を検出することはできません。
磁力を使って表面近くの欠陥を探す|磁粉探傷試験(MT)
鉄鋼材料などの強磁性体では、
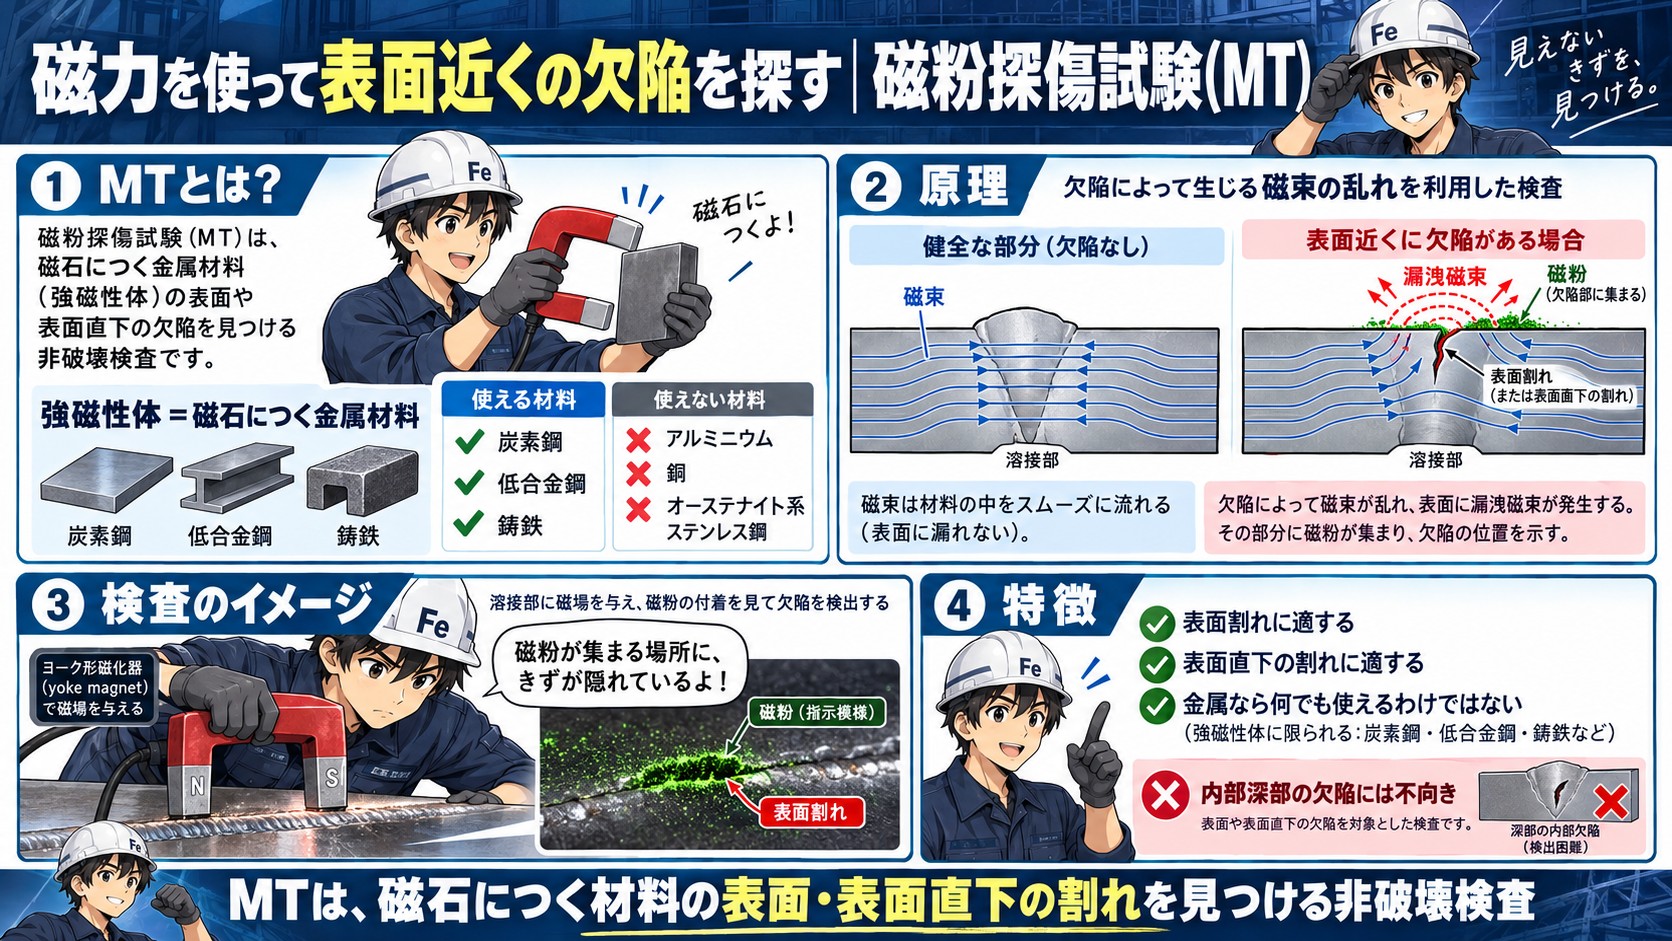
磁粉探傷試験(Magnetic Particle Testing:MT)
が使われます。
強磁性体とは、簡単にいえば、
磁石につく性質を持つ金属材料
です。
代表的なものとして、
- 炭素鋼
- 低合金鋼
- 鋳鉄
などがあります。
材料を磁化すると、健全な部分では磁束がおおむね材料内部を流れます。
ところが、表面や表面近くに割れなどがあると、その部分で磁束が乱れ、一部が材料表面へ漏れ出します。
これを、
漏洩磁束
といいます。
その部分に磁粉を散布すると、漏洩磁束のある場所に磁粉が集まり、欠陥の位置が模様として現れます。
つまりMTは、
欠陥によって生じる磁束の乱れを利用した検査
です。
MTは特に、
表面割れ
表面直下の割れ
などの検出に適しています。
ただし、MTが使えるのは磁化できる材料に限られます。
たとえば、
炭素鋼や低合金鋼など「磁石につく鋼」には使用できますが、アルミニウムや銅、一般的なオーステナイト系ステンレス鋼などには使用できません。
したがって、
「金属なら何でもMTで検査できる」わけではない
ことに注意が必要です。
音を使って内部を見る|超音波探傷試験(UT)
溶接部内部の欠陥を調べる代表的な方法が、
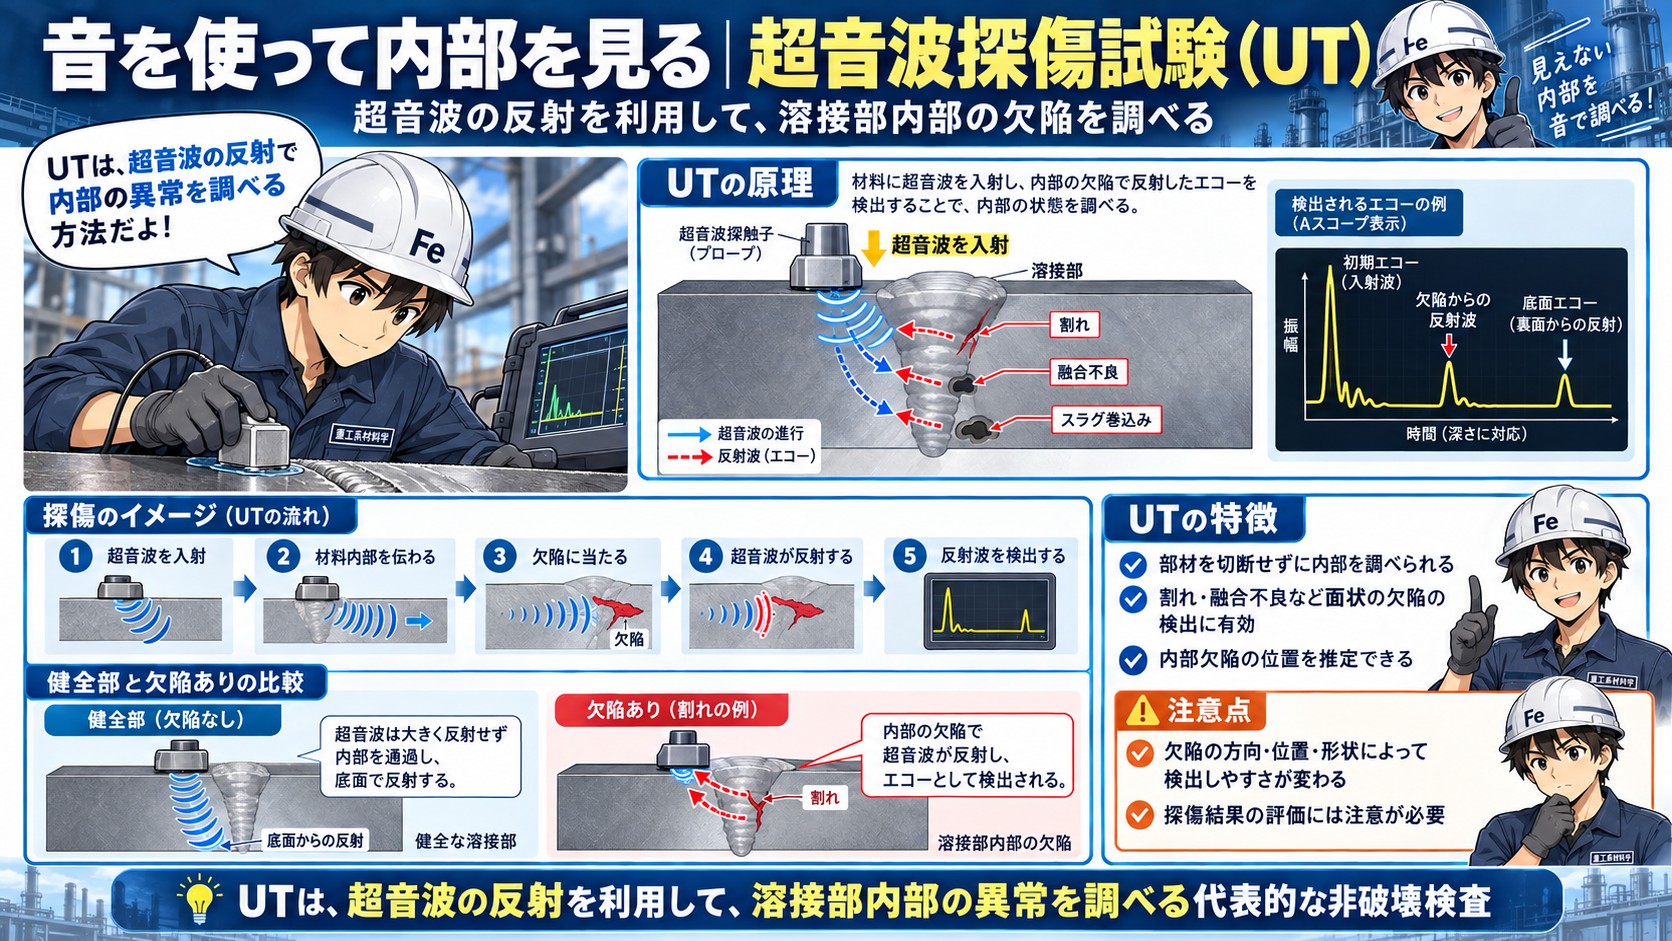
超音波探傷試験(Ultrasonic Testing:UT)
です。
UTでは、材料内部へ超音波を送り込みます。
健全な材料であれば、超音波は材料内部を伝わっていきます。
しかし途中に、
- 割れ
- 融合不良
- スラグ巻込み
などの不連続部があると、その界面で超音波の一部が反射します。
その反射波を検出することで、
材料内部に異常が存在する可能性を調べる
ことができます。
イメージとしては、
超音波を入射
↓
材料内部を伝わる
↓
欠陥に当たる
↓
超音波が反射する
↓
反射波を検出する
という流れです。
UTの大きな特徴は、
部材を切断することなく、内部の状態を調べられる
ことです。
特に割れや融合不良など、面状の欠陥の検出に有効です。
一方で、探傷結果の評価には、欠陥の位置や方向、形状などを考慮する必要があります。
X線やγ線で内部を透かして見る|放射線透過試験(RT)
もう一つの代表的な内部検査が、
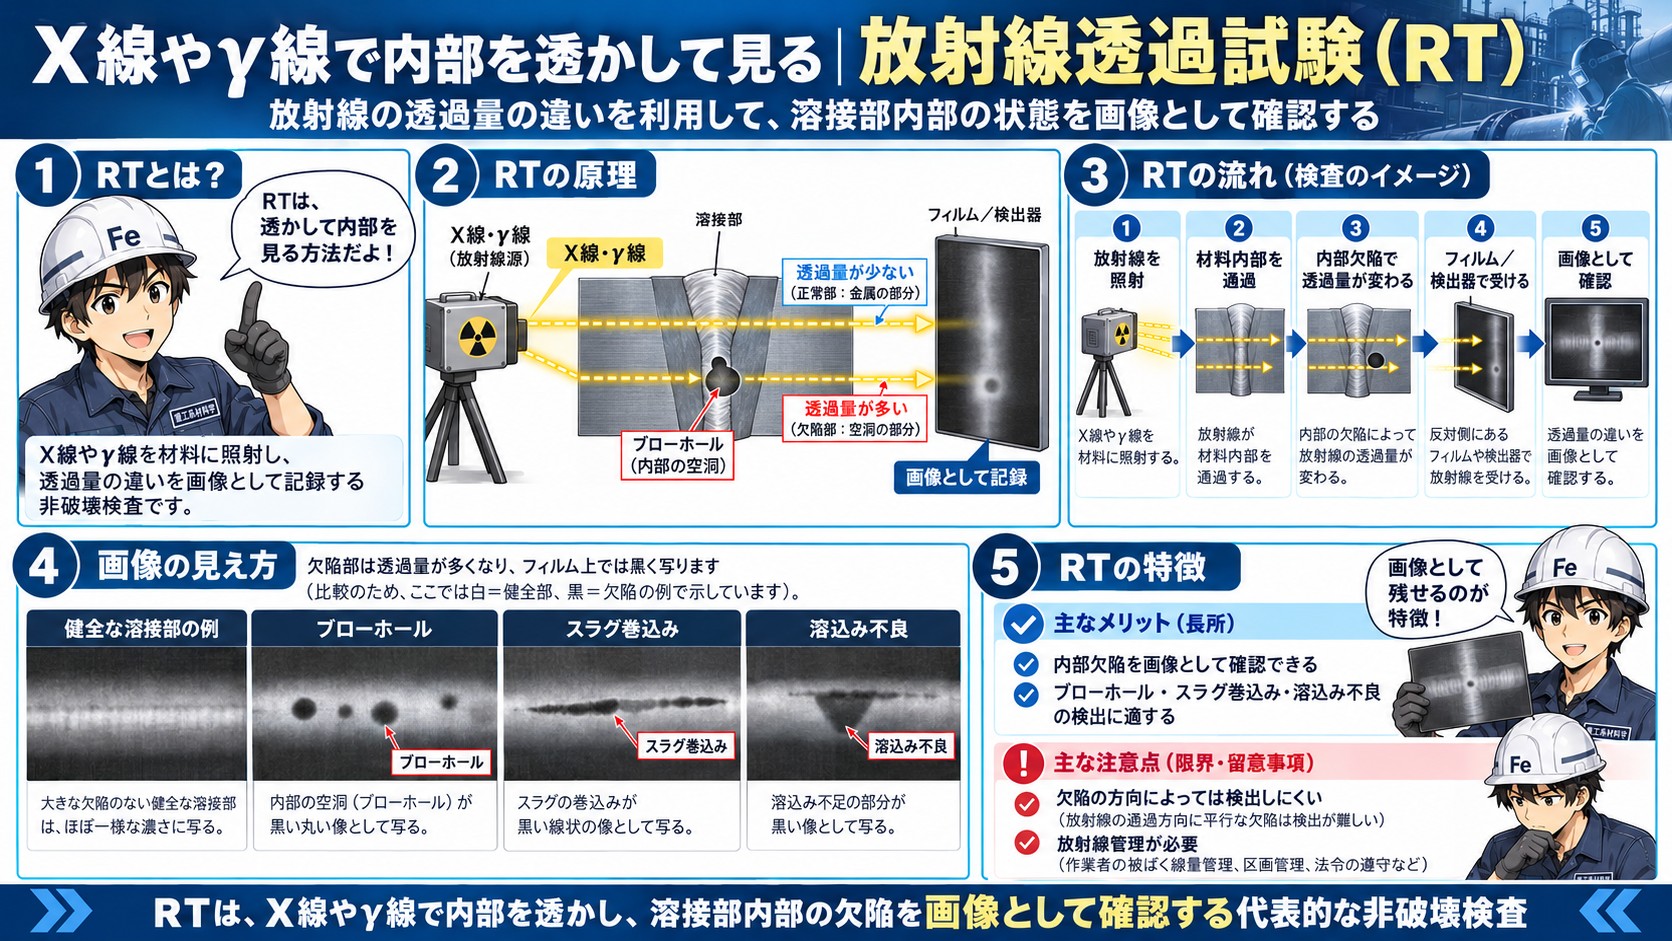
放射線透過試験(Radiographic Testing:RT)
です。
RTでは、X線やγ線などの放射線を材料に照射します。
放射線は材料内部を通過しますが、その途中に空洞などがあると、放射線の透過量が変化します。
その違いを画像として記録することで、
溶接部内部の状態を画像として確認する
ことができます。
考え方は、病院で使われるX線撮影と似ています。
たとえば溶接金属内部にブローホールが存在すると、その部分では金属の厚さが実質的に小さくなるため、放射線が比較的多く透過します。
その差が画像上に現れます。
RTは、
- ブローホール
- スラグ巻込み
- 溶込み不良
などの内部欠陥を確認するのに適しています。
一方で、欠陥の方向によっては検出しにくい場合があります。
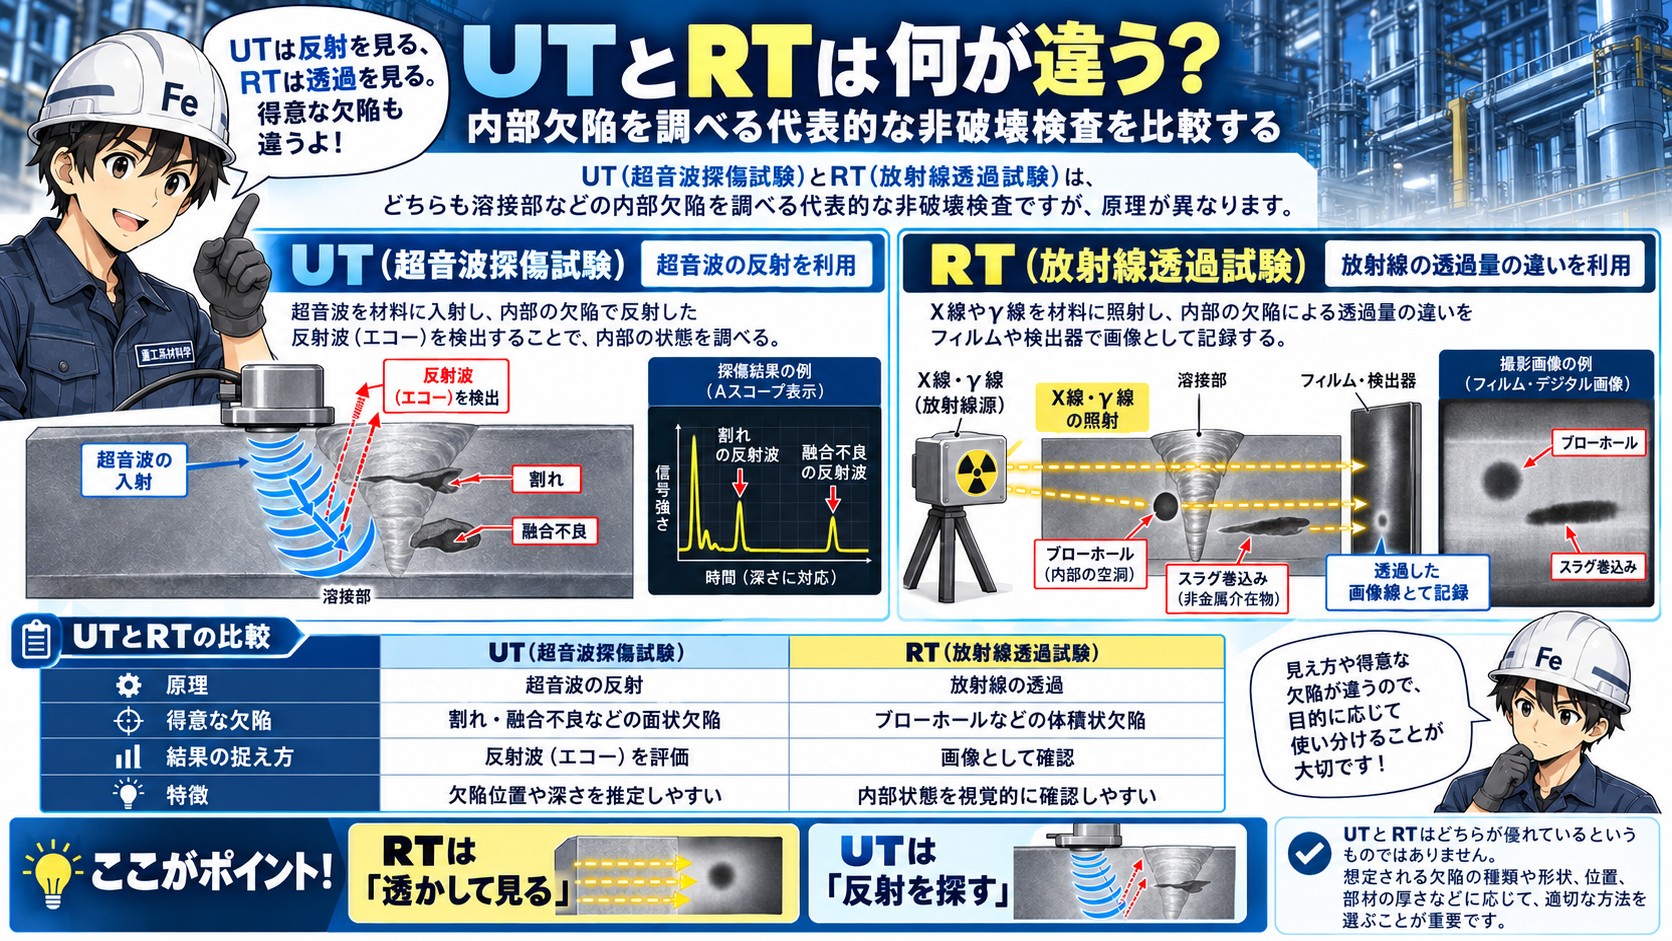
UTとRTは何が違う?
UTとRTはいずれも、溶接部内部の欠陥を調べる代表的な非破壊検査です。
ただし、欠陥を検出する原理は大きく異なります。
RT(放射線透過試験)は、
放射線の透過量の違い
を利用します。
X線やγ線を溶接部に照射すると、健全な部分と欠陥のある部分では、放射線の透過量に違いが生じます。
その違いを画像として記録することで、内部の状態を確認します。
そのためRTは、
ブローホールやスラグ巻込みなど、ある程度の体積を持つ欠陥を画像として捉える
ことに適しています。
一方、UT(超音波探傷試験)は、
超音波の反射
を利用します。
材料内部へ送った超音波が、割れや融合不良などの不連続部に当たると、その一部が反射します。
この反射波(エコー)を検出することで、欠陥の存在や位置を調べます。
そのためUTは、
割れや融合不良など、超音波を反射しやすい面を持つ欠陥
の検出に適しています。
ただし、UTでは欠陥の向きと超音波の入射方向との関係によって、反射波の大きさが変わります。
RTも同様に、放射線の照射方向に対して欠陥がどのような方向を向いているかによって、画像に現れにくい場合があります。
つまり、
RTは「放射線で透かして、透過量の違いを画像として見る」
UTは「超音波を送り、欠陥から返ってくる反射を探す」
という違いがあります。
大まかに整理すると、
| UT | RT | |
|---|---|---|
| 原理 | 超音波の反射 | 放射線の透過 |
| 得意な欠陥 | 割れ・融合不良などの面状欠陥 | ブローホールなどの体積状欠陥 |
| 結果の捉え方 | 反射波(エコー)を評価 | 画像として確認 |
| 特徴 | 欠陥位置や深さを推定しやすい | 内部状態を視覚的に確認しやすい |
したがって、
UTとRTはどちらが優れているというものではありません。
想定される欠陥の種類や形状、位置、部材の厚さなどを考え、それぞれの特徴を生かして検査方法を選ぶことが重要です。
欠陥によって検査方法を使い分ける
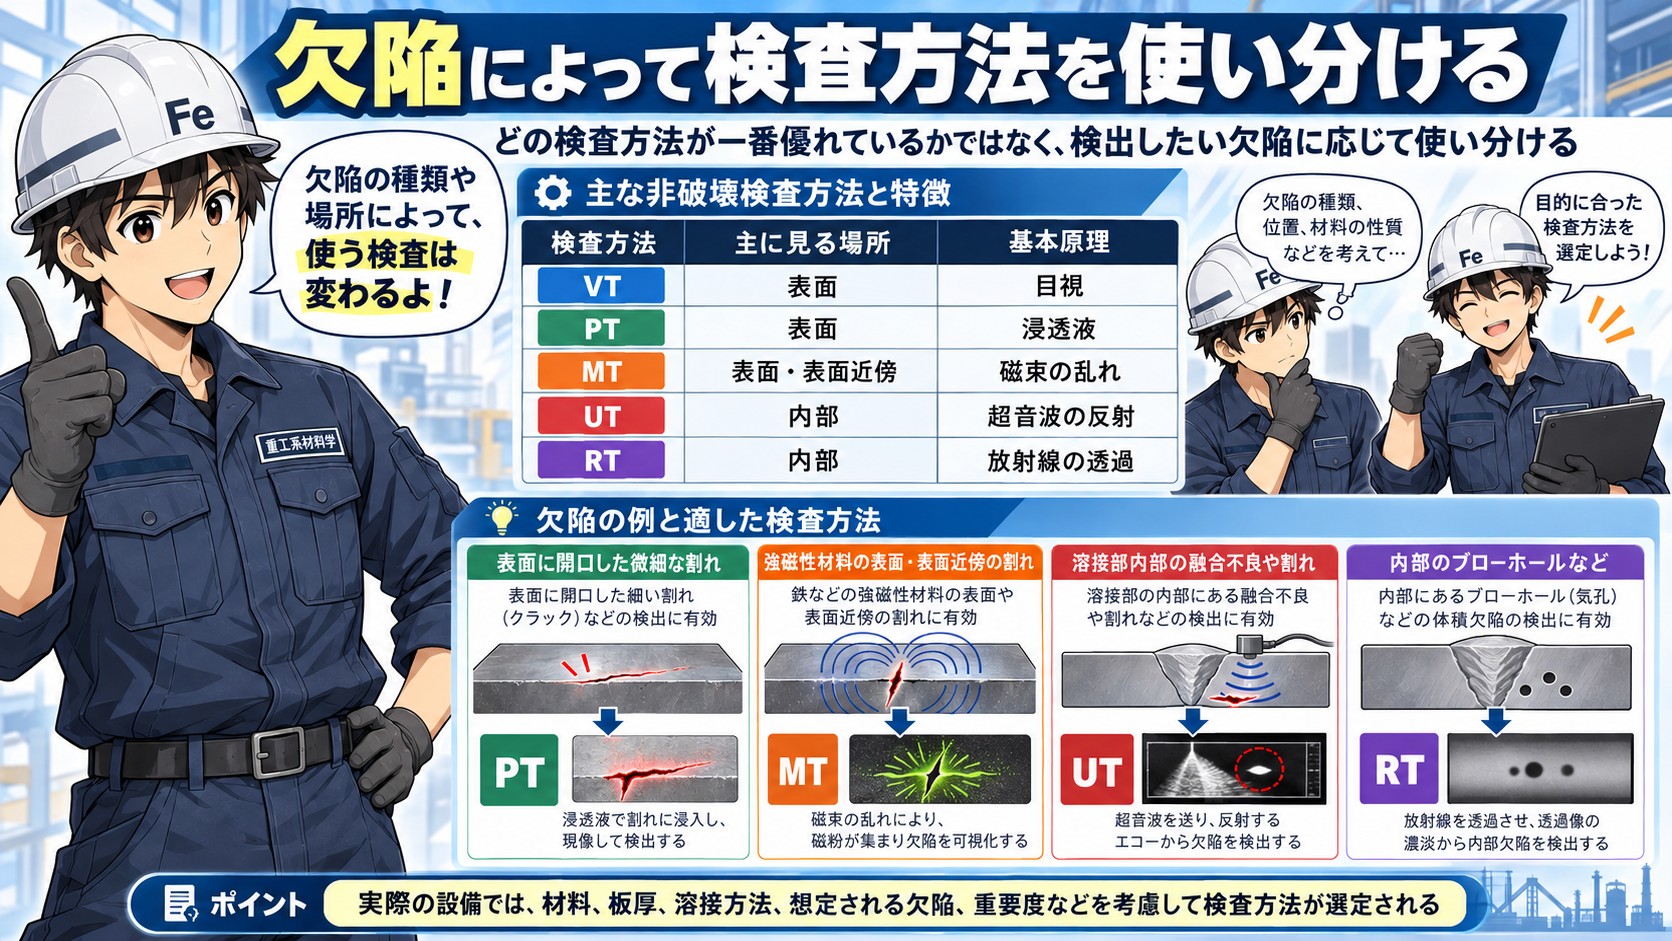
ここまでを大きく整理すると、次のようになります。
| 検査方法 | 主に見る場所 | 基本原理 |
|---|---|---|
| VT | 表面 | 目視 |
| PT | 表面 | 浸透液 |
| MT | 表面・表面近傍 | 磁束の乱れ |
| UT | 内部 | 超音波の反射 |
| RT | 内部 | 放射線の透過 |
重要なのは、
「どの検査方法が一番優れているか」ではありません。
検出したい欠陥によって、適切な方法が異なります。
たとえば、
表面に開口した微細な割れ→ PT
強磁性材料の表面・表面近傍の割れ→ MT
溶接部内部の融合不良や割れ→ UT
内部のブローホールなど→ RT
というように考えることができます。
実際の設備では、材料、板厚、溶接方法、想定される欠陥、重要度などを考慮して検査方法が選定されます。
「指示が出た=欠陥」とは限らない
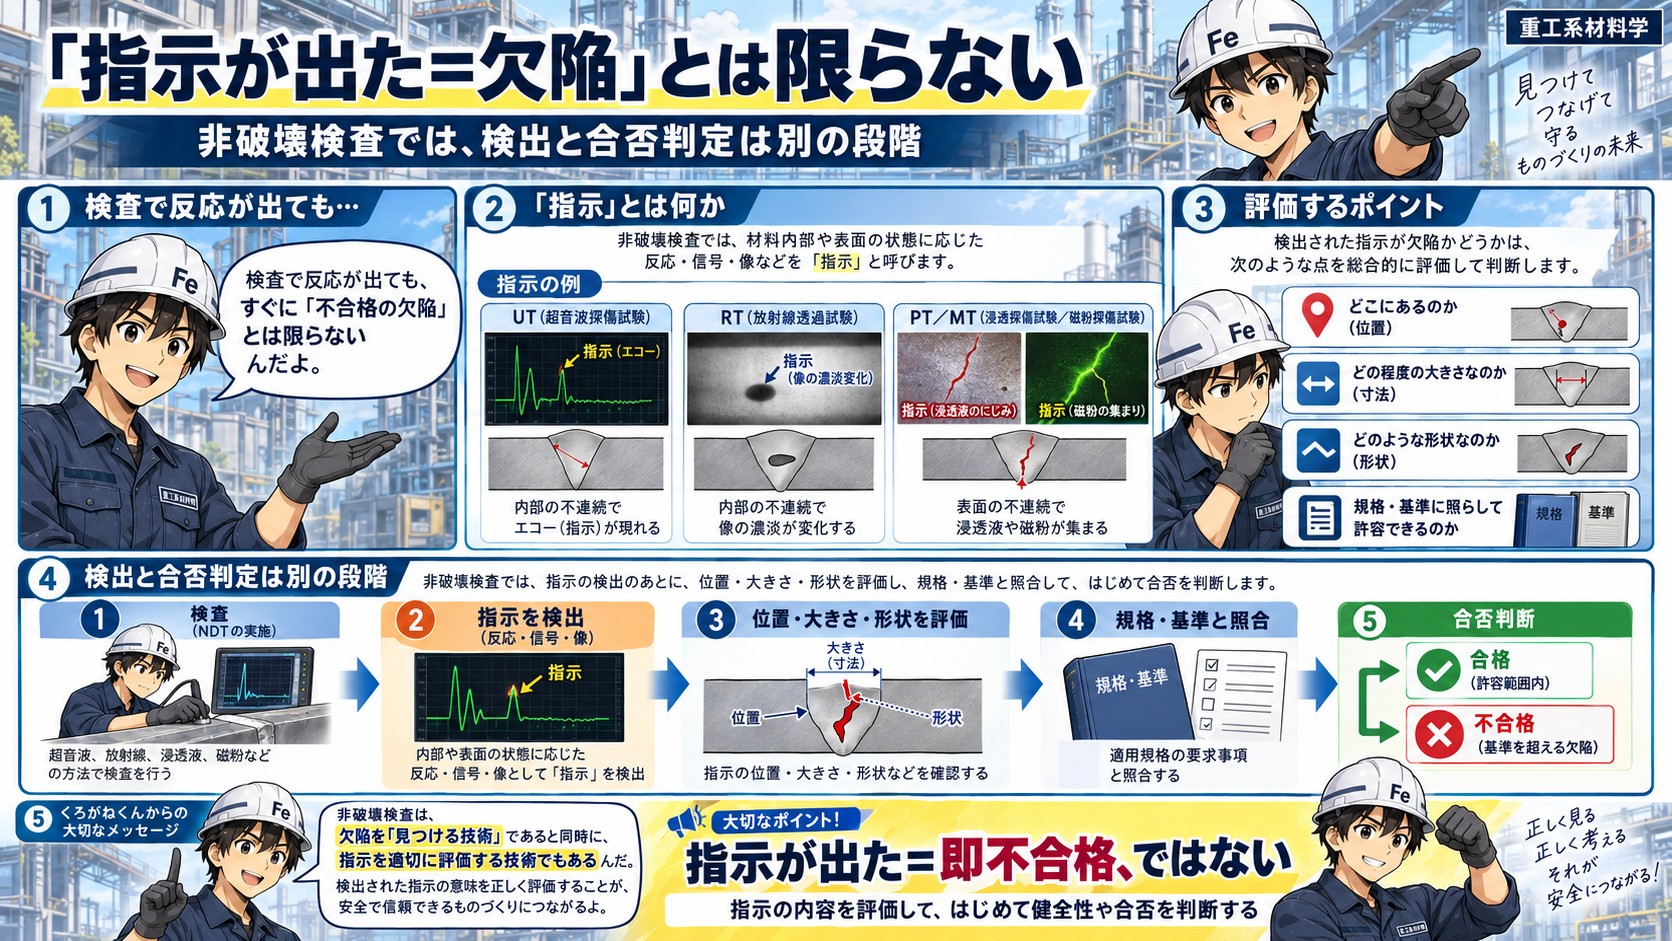
非破壊検査を理解するとき、もう一つ重要な点があります。
それは、
検査で何らかの反応が出たからといって、直ちに「不合格の欠陥」が存在するとは限らない
ということです。
非破壊検査では、検査によって得られた反応を一般に、
指示
などとして評価します。
そして、その指示が、
- どこにあるのか
- どの程度の大きさなのか
- どのような形状なのか
- 規格や基準に照らして許容できるのか
を評価します。
つまり、
検出すること
と
合否を判断すること
は別の段階です。
非破壊検査は、欠陥を「見つける技術」であると同時に、
その指示を適切に評価する技術
でもあります。
非破壊検査だけで溶接品質は保証できない
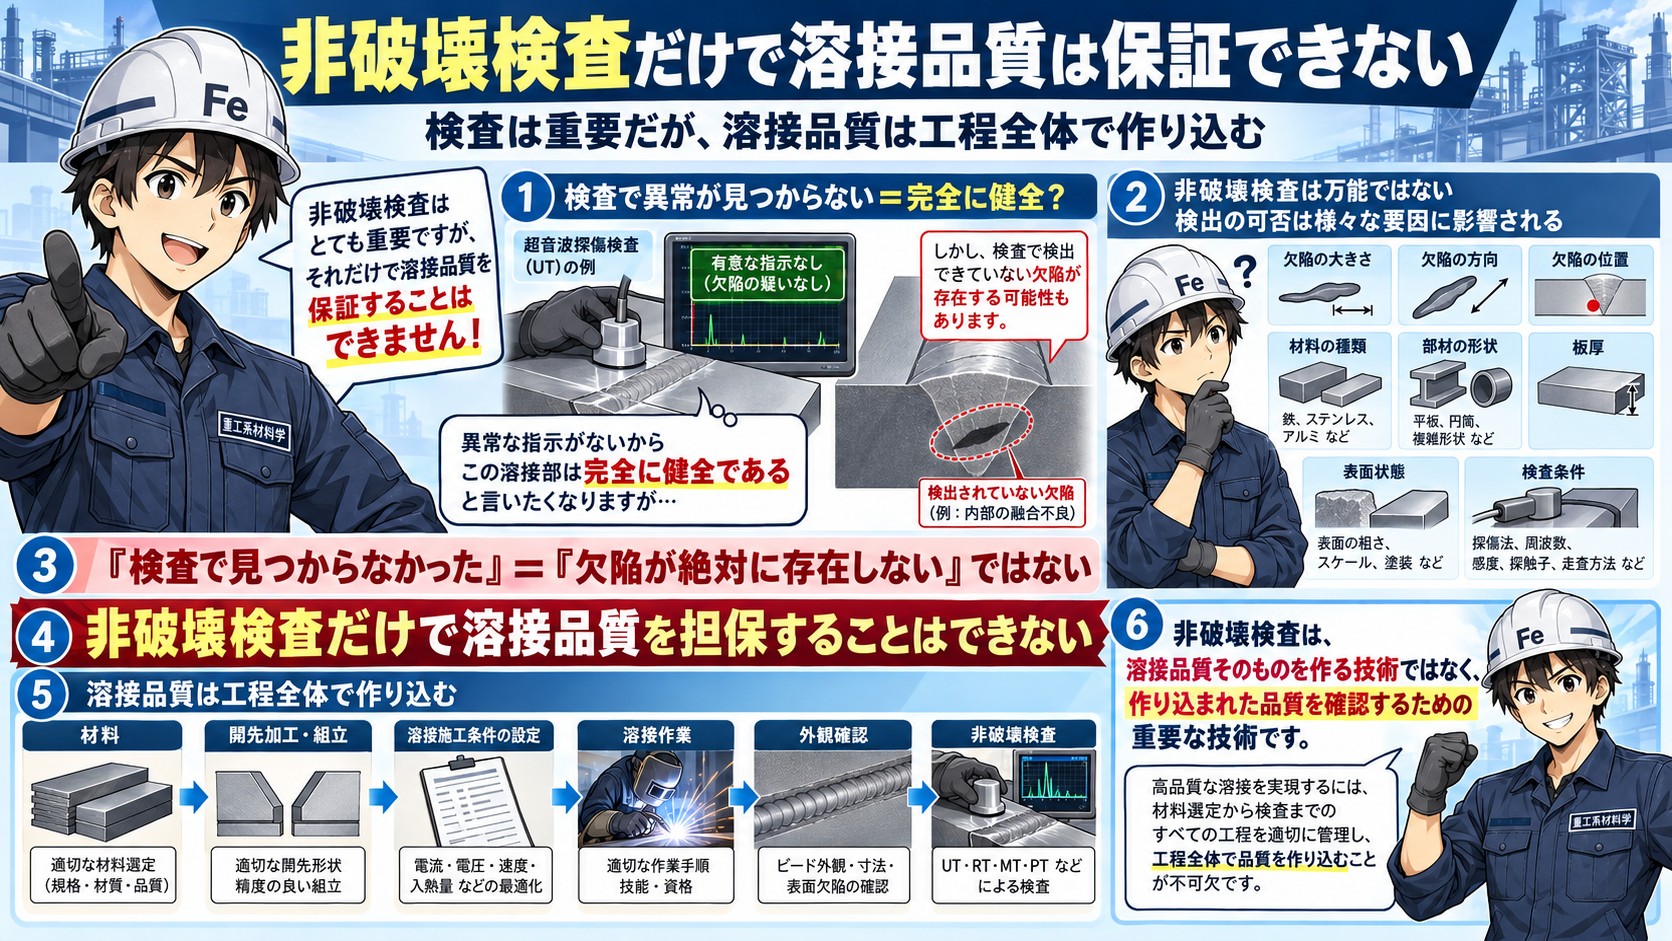
非破壊検査を実施して、問題となる指示が見つからなければ、
「この溶接部は完全に健全である」
と言いたくなるかもしれません。
しかし、非破壊検査は万能ではありません。
それぞれの検査方法には、
検出しやすい欠陥
と
検出しにくい欠陥
があります。
さらに、検出性は、
- 欠陥の大きさ
- 欠陥の方向
- 欠陥の位置
- 材料の種類
- 部材の形状
- 板厚
- 表面状態
- 検査条件
などによっても変わります。
つまり、
「検査で見つからなかった」=「欠陥が絶対に存在しない」
ということではありません。
ここで重要なのは、
非破壊検査だけで溶接品質を担保することはできない
ということです。
溶接品質は、最後に検査して作り込むものではありません。
材料の選定から始まり、
材料
↓
開先加工・組立
↓
溶接施工条件の設定
↓
溶接作業
↓
外観確認
↓
非破壊検査
という一連の工程を適切に管理することで確保されます。
たとえば、適切な材料を使用し、正しい開先形状を確保し、予熱や入熱、溶接条件を管理し、適切な施工を行う。
そのうえで、最後に非破壊検査によって、
「施工した溶接部に問題となる不連続部がないか」
を確認します。
つまり非破壊検査は、
溶接品質そのものを作る技術ではなく、作り込まれた品質を確認するための重要な技術
と考えるとわかりやすいでしょう。
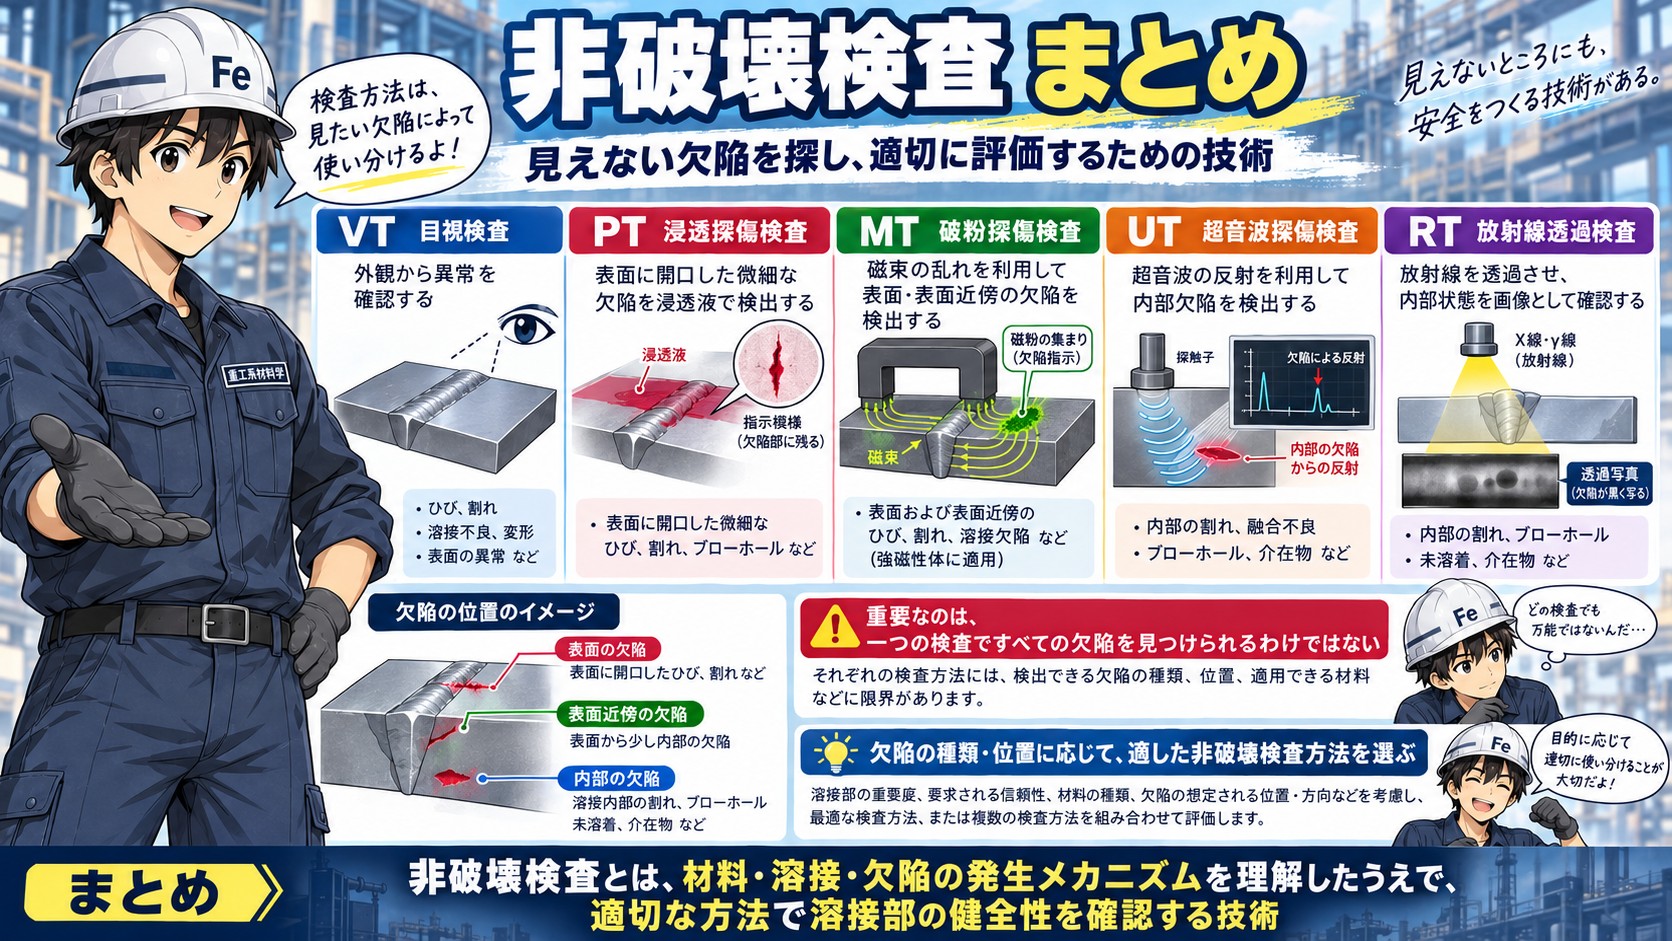
非破壊検査 まとめ
溶接部の内部状態は、外から見ただけではわかりません。
そこで利用されるのが、
非破壊検査
です。
代表的な検査方法には、
VT
PT
MT
UT
RT
があります。
それぞれの特徴を整理すると、
VT→外観から異常を確認する
PT→表面に開口した微細な欠陥を浸透液で検出する
MT→磁束の乱れを利用して表面・表面近傍の欠陥を検出する
UT→超音波の反射を利用して内部欠陥を検出する
RT→放射線を透過させ、内部状態を画像として確認する
となります。
重要なのは、
一つの検査ですべての欠陥を見つけられるわけではない
ということです。
溶接部では、
どのような欠陥が、どこに発生する可能性があるのか
を考え、
それに適した非破壊検査方法を選ぶ必要があります。
つまり非破壊検査とは、
単に「見えない欠陥を探す技術」ではありません。
材料、溶接、欠陥の発生メカニズムを理解したうえで、適切な方法で溶接部の健全性を確認する技術
なのです。
非破壊検査によって、溶接部に「きず」や「不連続部」が見つかったとしても、
それだけで、その溶接部が直ちに使用できないと決まるわけではありません。
重要なのは、
どのようなきずが、どこに、どの程度存在しているのか
そして、
そのきずが設備の強度や安全性にどのような影響を与えるのか
を考えることです。
次回は、
「溶接部の健全性をどう考えるか|『きずがある=使えない』ではない」
をテーマに、
非破壊検査で見つかったきずを、設備の健全性という視点からどう考えるのか
について説明します。
くろがねくんの一言
「見つけるだけじゃない。欠陥の位置や特徴に合った検査を選ぶことが大切だよ!」
<執筆者情報>
難波一夫
IHI/石川島播磨重工業 出身 の重工系技術士(金属部門)
中小企業診断士・労働安全コンサルタント・エネルギー管理士資格を保有
材料から設備を診る! 技術経営コンサルタント