溶接施工管理とは
溶接は、溶接工がアークを発生させて金属を溶かせば、それで同じ品質の継手ができるわけではありません。
同じ材料、同じ開先形状であっても、
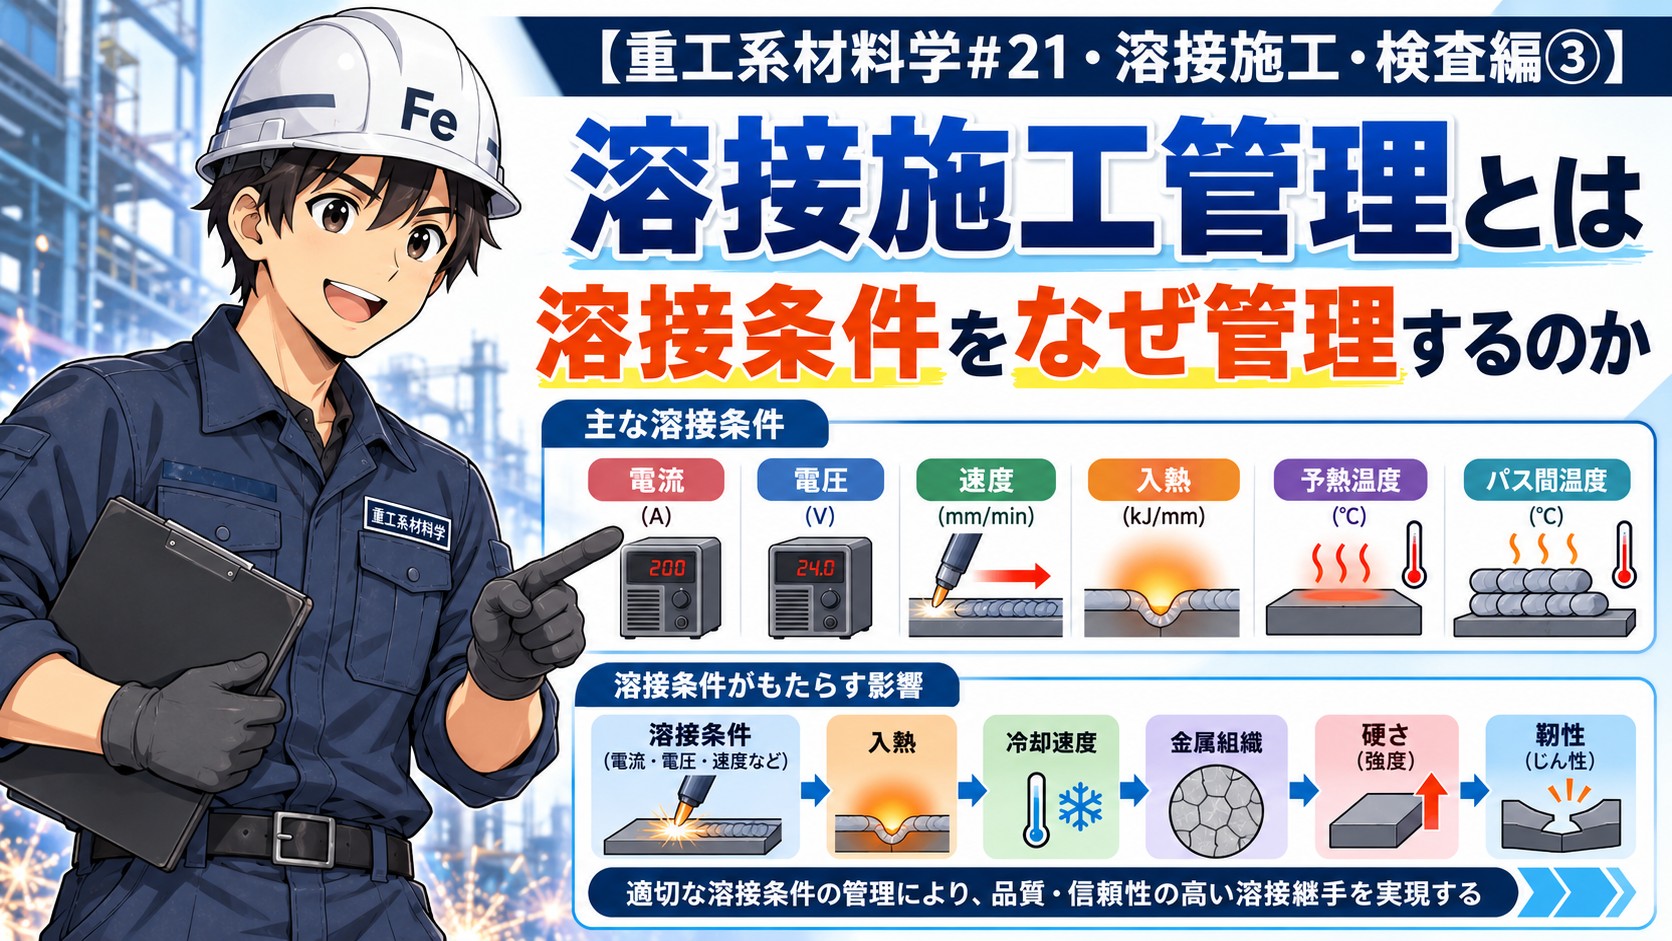
電流
電圧
溶接速度
予熱温度
パス間温度
などが変われば、溶接部が受ける熱履歴も変わります。
そして熱履歴が変われば、
溶込み
溶接金属の形状
HAZの組織
硬さ
靭性
残留応力
変形
なども変わります。
つまり溶接とは、
単に金属を溶かしてつなぐ作業ではなく、熱をどのように与えるかを管理する施工
でもあります。
そのために行うのが、
溶接施工管理
です。
溶接施工管理とは、
あらかじめ決められた溶接条件の範囲内で施工し、狙った溶接品質を安定して得るための管理
と考えると分かりやすいでしょう。
なぜ溶接条件を管理するのか
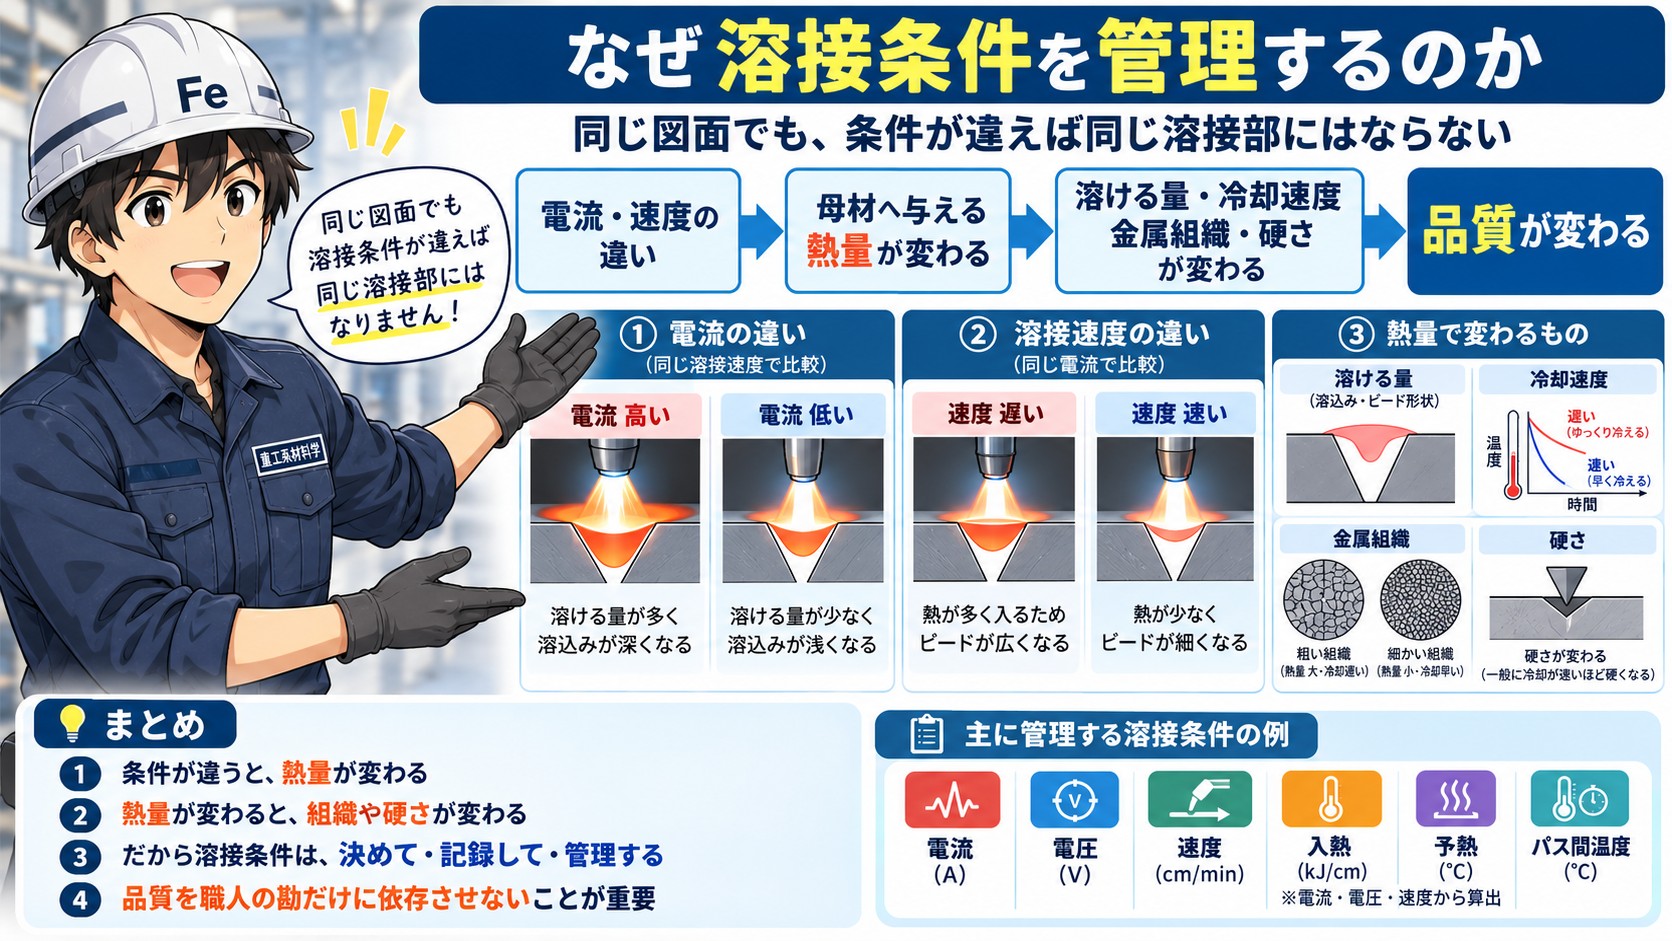
例えば、同じ開先を同じ溶接材料で溶接するとします。
しかし、
電流が高い場合と低い場合、
溶接速度が速い場合と遅い場合、
では母材へ与える熱量が変わります。
熱量が変われば、
溶ける量
冷却速度
金属組織
硬さ
も変わります。
つまり、
同じ図面の溶接でも、条件が違えば同じ溶接部にはならない
ということです。
だからこそ、
溶接条件を決め、記録し、一定範囲に管理する
必要があります。
これは品質を「職人の勘だけ」に依存させないためにも重要です。
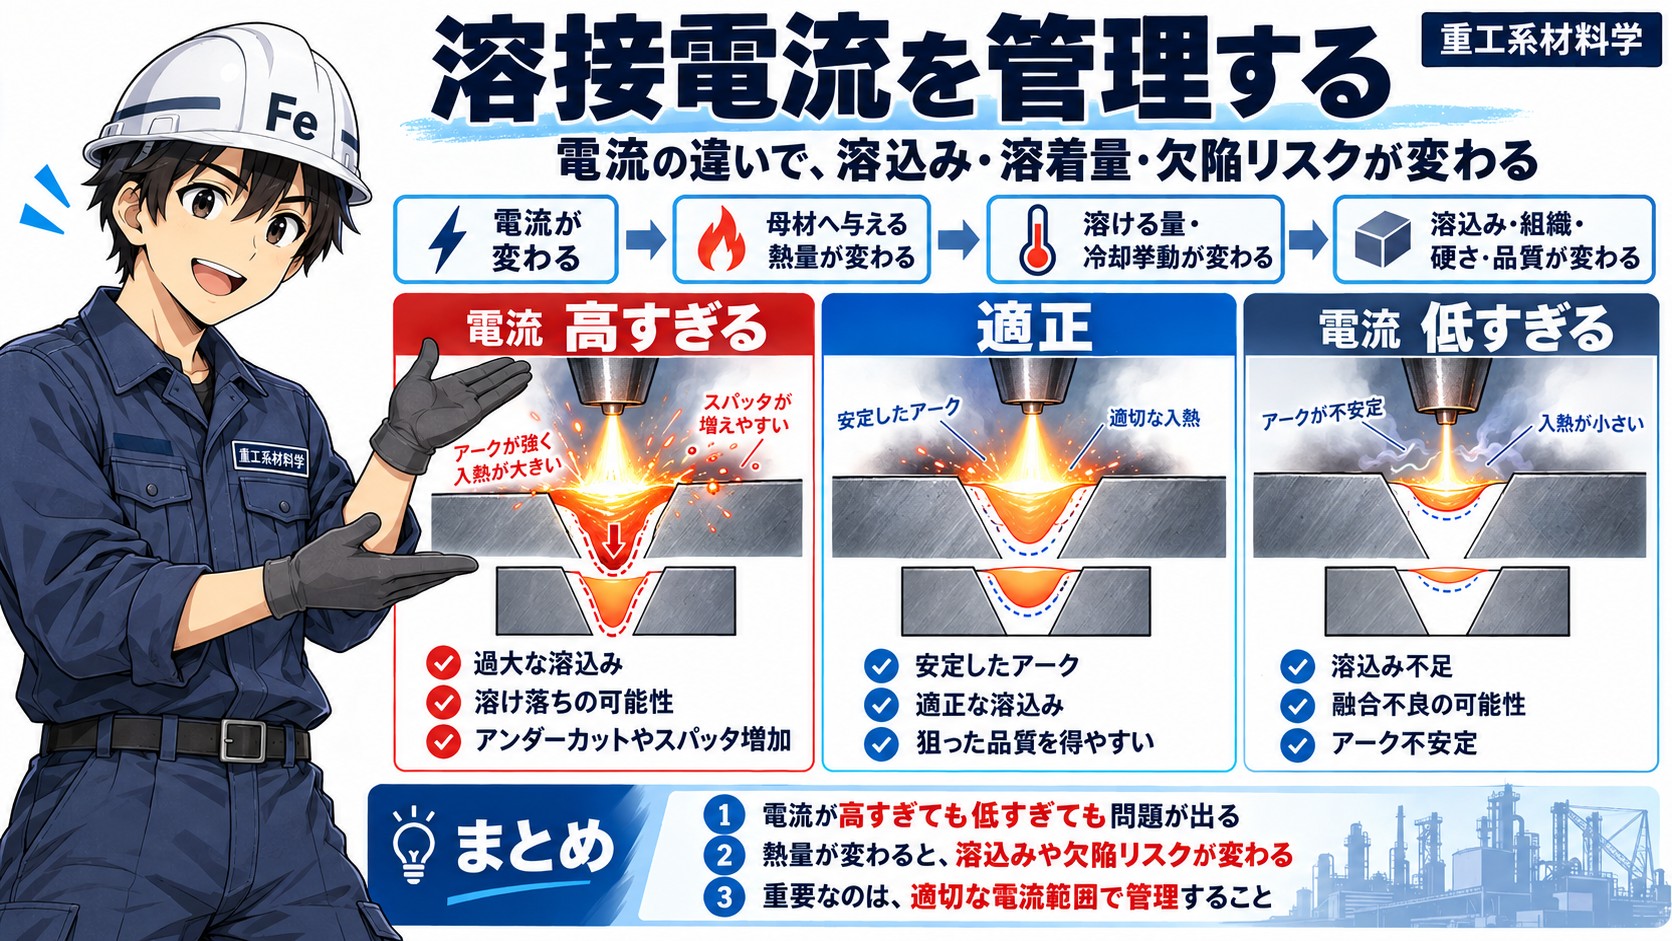
溶接電流を管理する
まず代表的な条件が、
溶接電流
です。
一般に電流を大きくすると、単位時間あたりに供給される熱量が増えます。
その結果、
溶込みが深くなりやすい
溶着量が増えやすい
といった傾向があります。
しかし、電流を上げれば上げるほどよいわけではありません。
高すぎれば、
- 過大な溶込み
- 溶け落ち
- アンダーカット
- スパッタ増加
- 入熱量増加
などにつながる可能性があります。
逆に低すぎると、
- 溶込み不足
- 融合不良
- アーク不安定
などにつながる可能性があります。
したがって、
適切な電流範囲で施工すること
が重要です。
溶接電圧を管理する
次に、
溶接電圧
です。
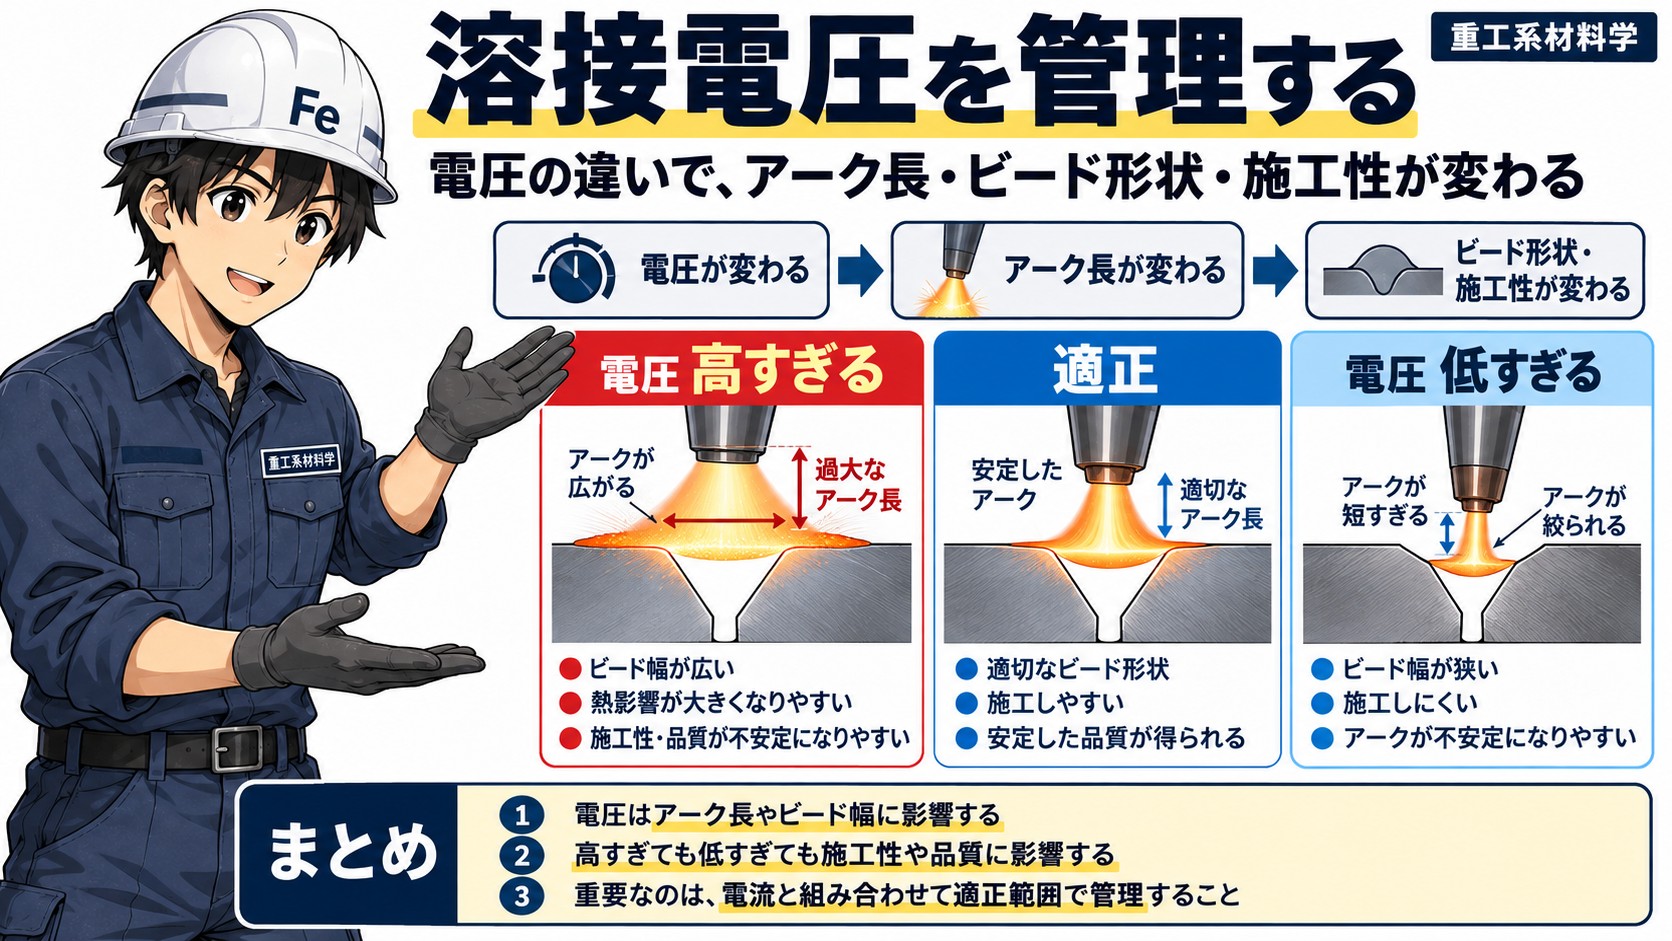
アーク溶接では、電圧はアーク長やビード形状などと深く関係します。
電圧が高くなると、一般にアークが広がり、ビード幅も広くなる方向に作用します。
逆に低すぎると、
アークが短くなりすぎて施工しにくくなる場合があります。
つまり、
電流だけを見ればよいわけではありません。
電流と電圧を組み合わせて、
安定したアークと適切な溶込み・ビード形状
を得ることが必要です。
溶接速度を管理する
もう一つ重要なのが、
溶接速度
です。
同じ電流・電圧であっても、
ゆっくり進める場合と、
速く進める場合では、
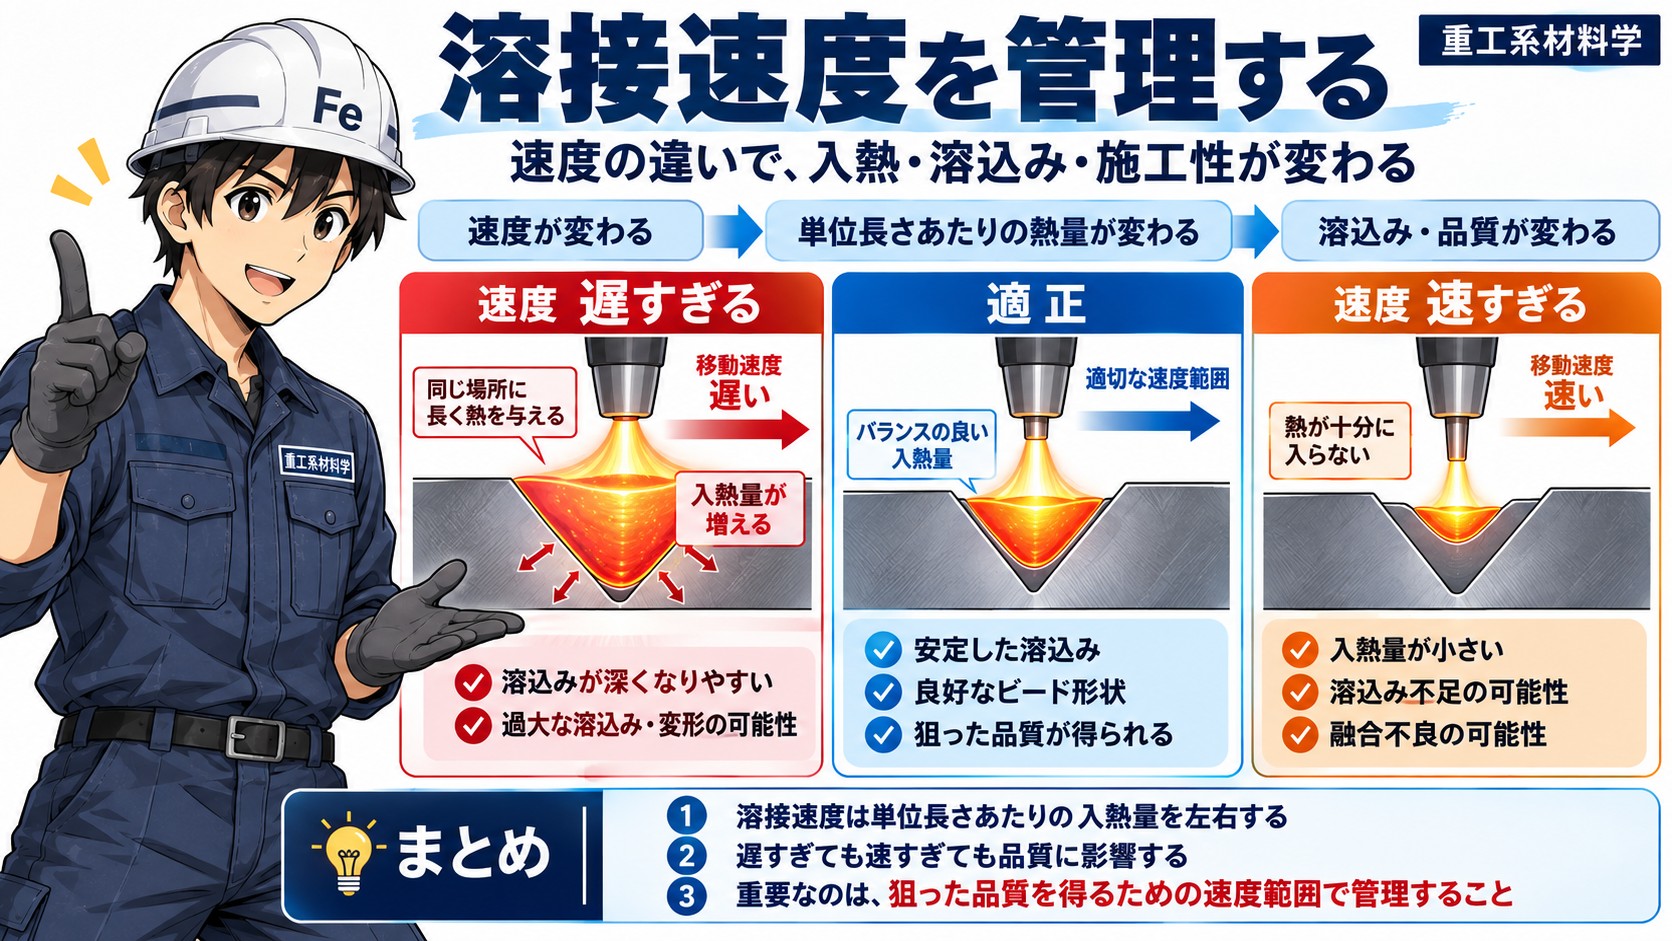
単位長さあたりに与える熱量が変わります。
ゆっくり進めれば、
同じ場所に長く熱を与える
ことになります。
そのため、
溶接速度が遅すぎると、
入熱量が増える
方向になります。
逆に速すぎると、
十分な溶込みや融合が得られない
可能性があります。
ここでも重要なのは、
速い方がよい、遅い方がよいという話ではない
ということです。
狙った溶接品質を得るための速度範囲があります。
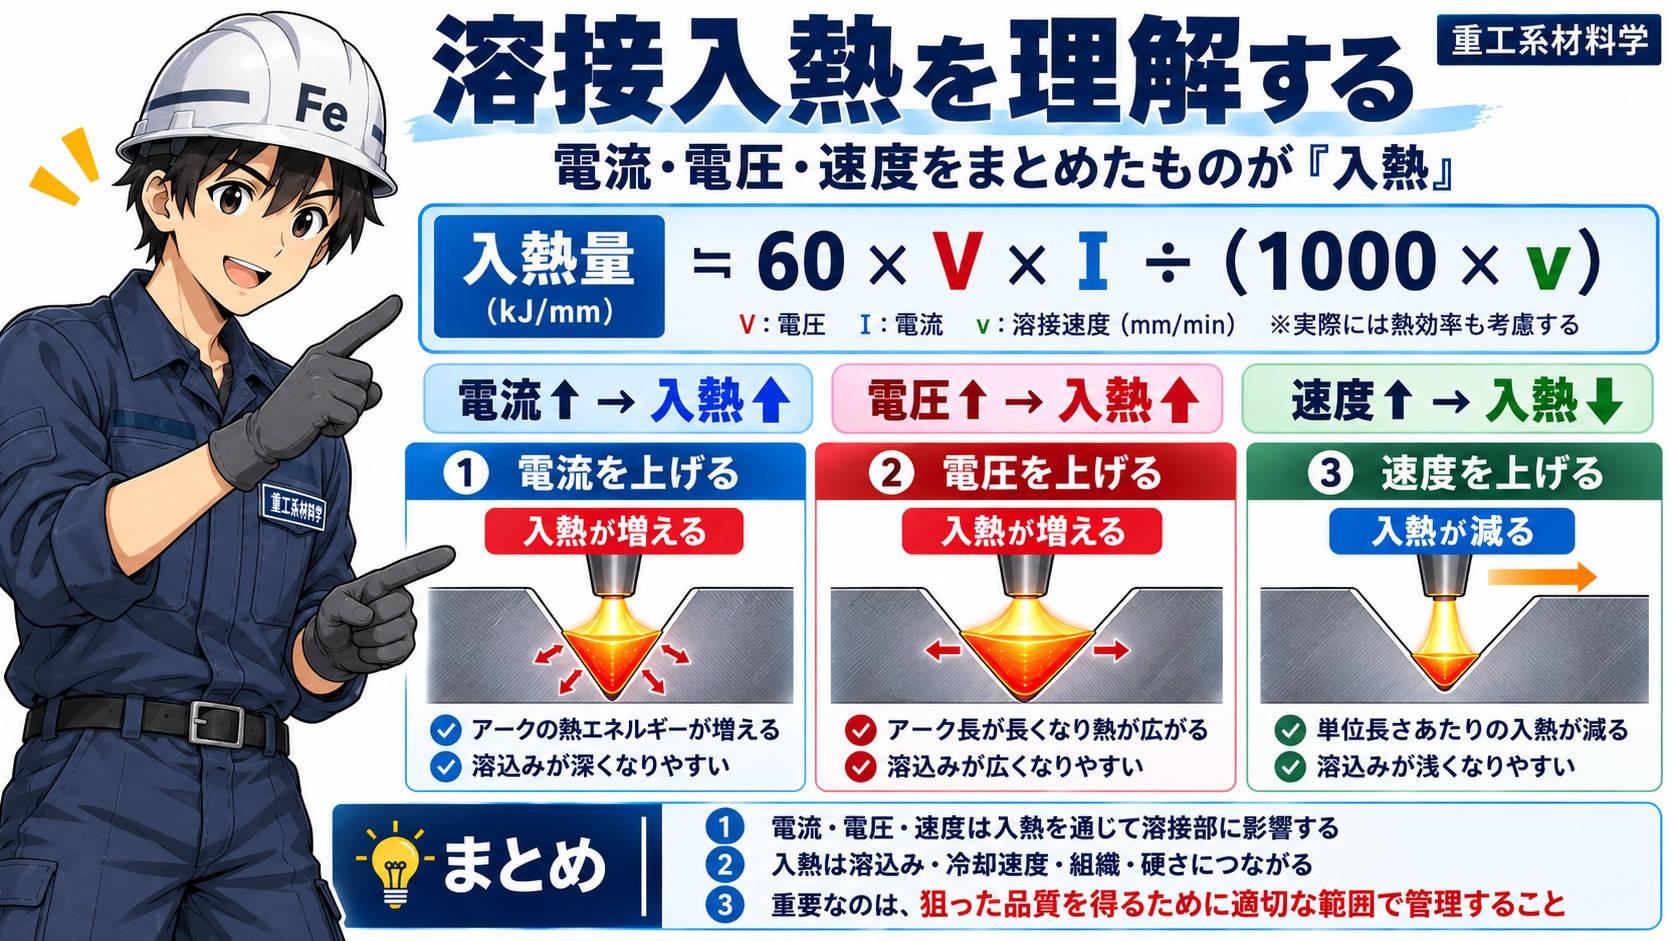
電流・電圧・速度をまとめたものが「入熱」
ここで登場するのが、
溶接入熱
です。
溶接入熱は簡単にいえば、
溶接線の単位長さあたりに、どれだけの熱エネルギーを与えたか
を表す指標です。
例えば電流を I、電圧をV、溶接速度を v とすると、概念的には、
入熱 ∝ 電圧 × 電流 ÷ 溶接速度
で考えることができます。
溶接速度を mm/min とする場合、代表的には、
入熱量 ≒ 60 × V × I ÷(1000 × v)
のような形で kJ/mm として整理できます。
実際には溶接方法による熱効率なども考慮しますが、まず重要なのは、
電流を上げれば入熱は増える
電圧を上げれば入熱は増える
速度を上げれば入熱は減る
という関係です。
この考え方は、以前の
「溶接入熱と冷却速度|組織・硬さを左右する熱履歴」
の記事と直接つながります。
入熱が変わると何が変わる?
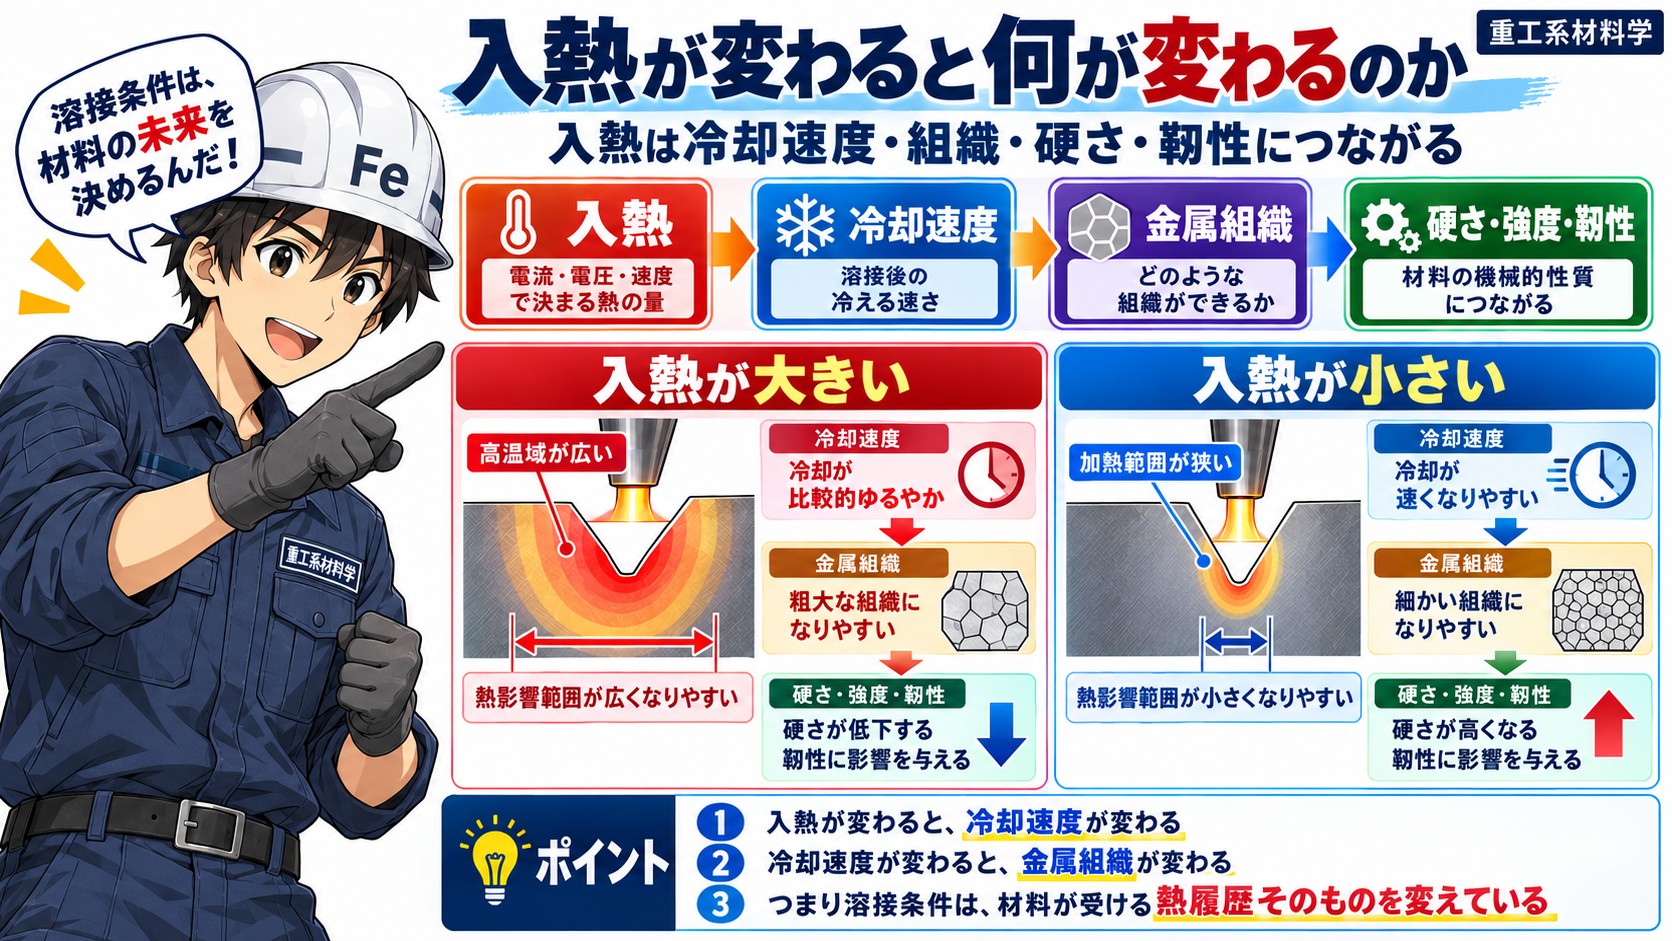
入熱が大きくなると、一般に広い範囲が高温になり、冷却も比較的緩やかになります。
一方、入熱が小さくなると、加熱範囲は狭くなり、冷却が速くなる場合があります。
つまり、
入熱
↓
冷却速度
↓
金属組織
↓
硬さ・強度・靭性
というつながりがあります。
ここが、
溶接条件を単なる作業条件として考えてはいけない理由
です。
電流や速度を変えるということは、
単に「溶接しやすさ」を変えているのではありません。
材料が受ける熱履歴そのものを変えている
のです。
予熱温度を管理する
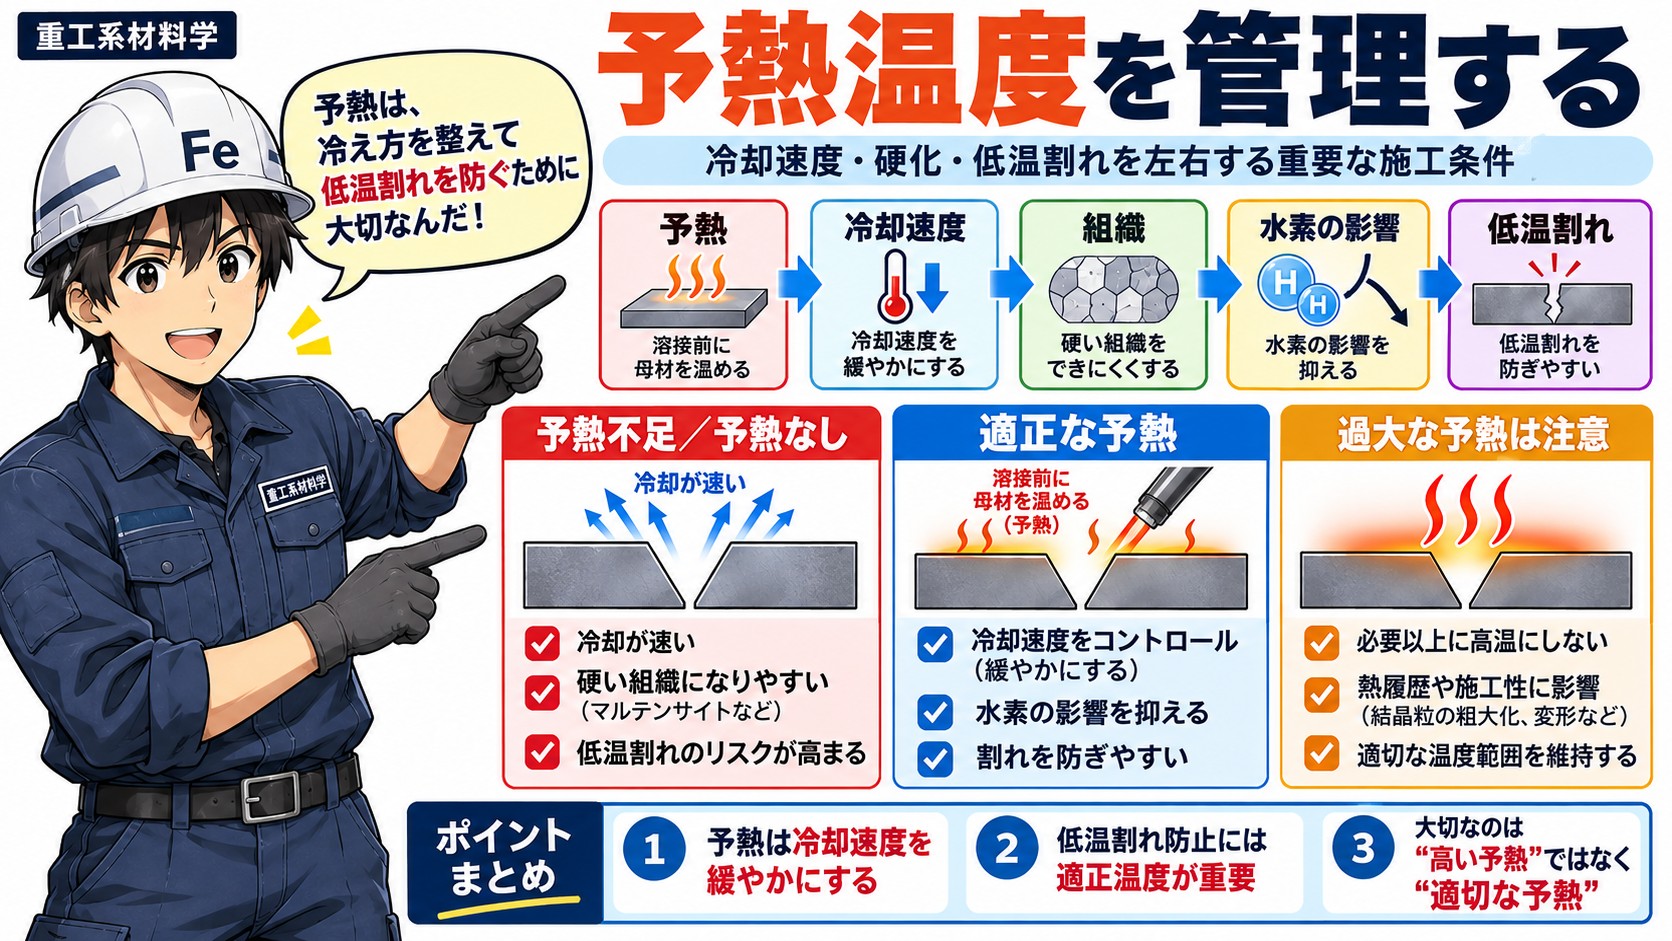
溶接前には、母材をあらかじめ温めることがあります。
これが、
予熱
です。
予熱には、
溶接後の冷却速度を緩やかにする
という重要な役割があります。
特に硬化しやすい鋼では、
急冷
↓
硬い組織の形成
↓
水素の影響
↓
低温割れ
という問題につながる可能性があります。
そこで予熱を行い、
冷却速度を制御する
わけです。
しかし、
予熱すればするほどよいわけでもありません。
必要以上に高い予熱温度は、
施工性や熱履歴に別の影響を与えます。
したがって、
決められた予熱温度以上で、かつ適切な温度範囲を維持する
ことが重要です。
パス間温度を管理する
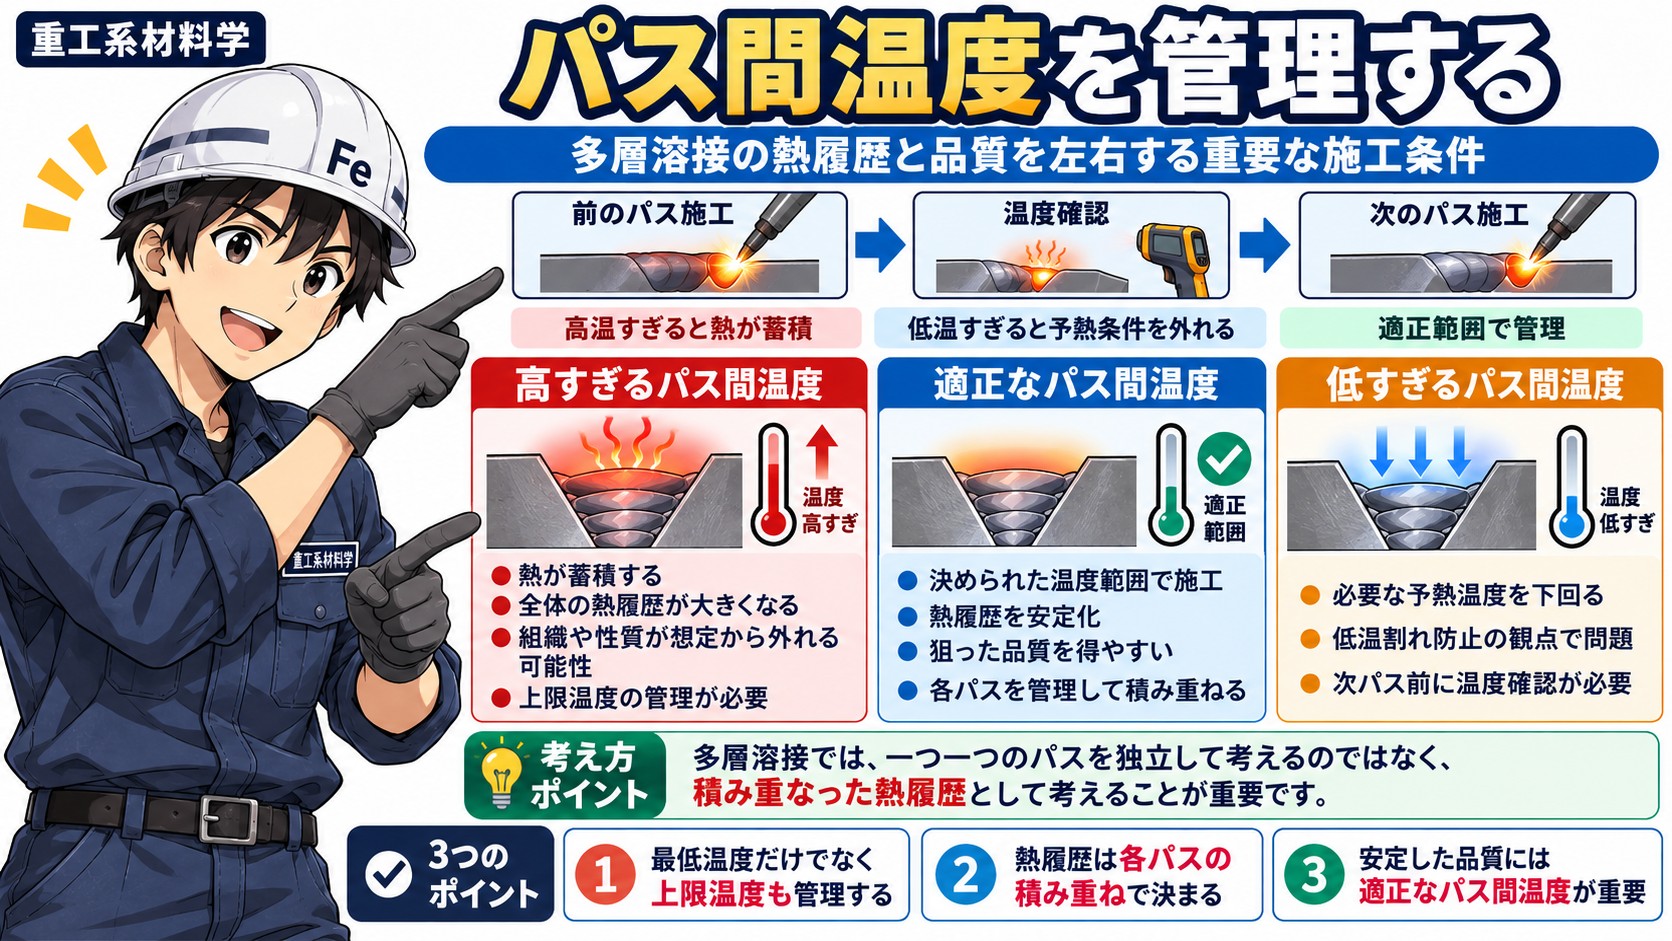
多層・多パス溶接では、
一つの溶接パスが終わった後、
次のパスを施工するまでの溶接部の温度
を管理します。
これが、
パス間温度
です。
例えば、
前のパスを施工した直後で、まだ非常に高温のまま次のパスを施工すると、
溶接部へ熱が蓄積します。
その結果、
全体の熱履歴が想定より大きくなる
可能性があります。
反対に、必要な予熱温度を下回るまで冷えてしまえば、
低温割れ防止の観点から問題になる場合があります。
つまり、
最低温度だけでなく、上限温度も管理する
必要があります。
多層溶接では、
一つ一つのパスを独立して考えるのではなく、積み重なった熱履歴として考える
ことが重要です。
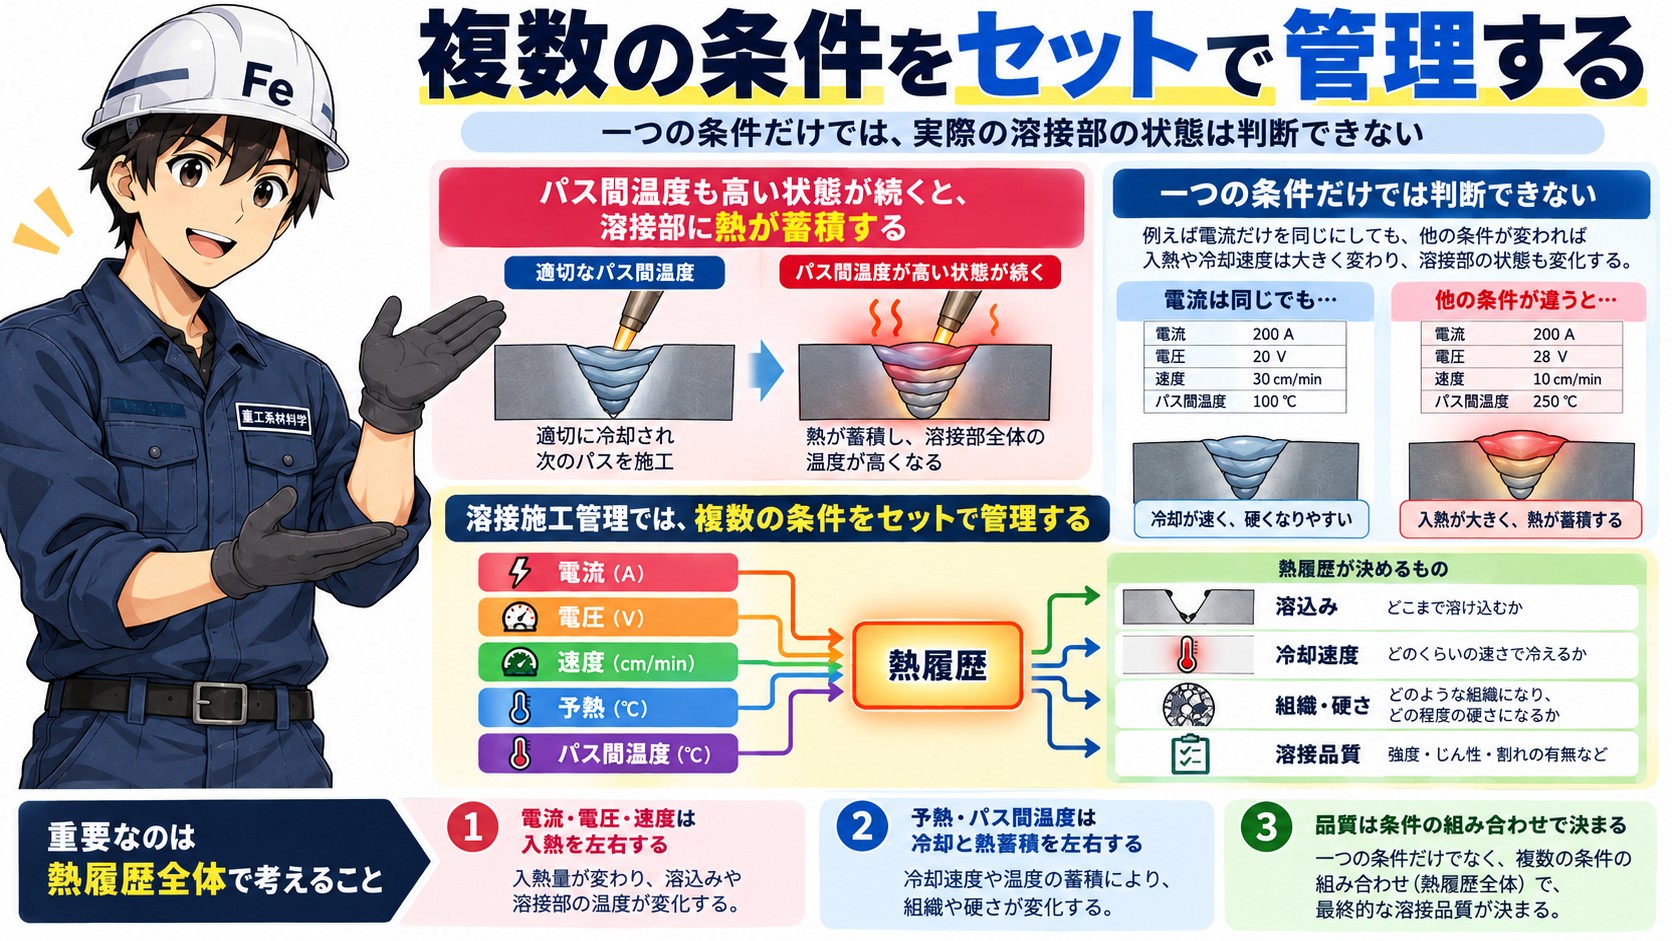
溶接条件は互いに独立していない
電流、電圧、速度、予熱、パス間温度は、
それぞれ別々の数字として管理します。
しかし材料から見ると、
これらはすべて、
どのような熱履歴を与えられたか
という一つの現象につながっています。
例えば、
電流が高い
+
電圧が高い
+
速度が遅い
となれば、
入熱は大きくなります。
さらに、
パス間温度も高い状態が続けば、
溶接部には熱が蓄積します。
つまり、
一つの条件だけを見ても、実際の溶接部の状態は判断できない
ということです。
溶接施工管理では、
複数の条件をセットで管理する
必要があります。
条件を決めるだけでは「管理」にならない
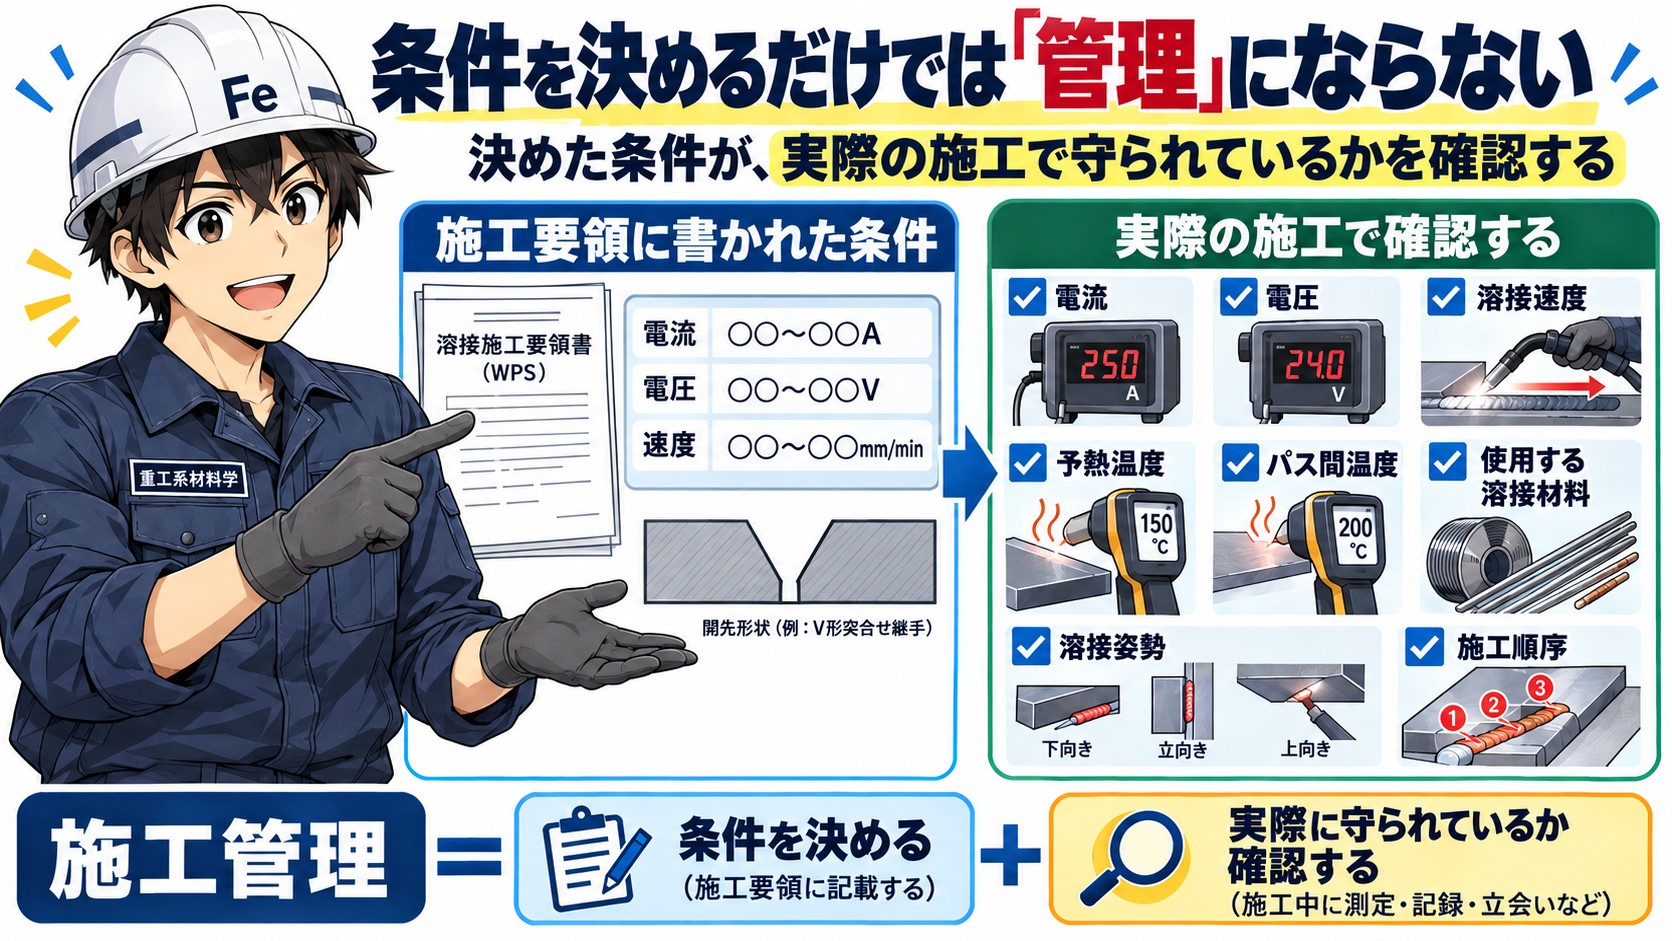
例えば施工要領に、
電流 〇〇~〇〇A
電圧 〇〇~〇〇V
溶接速度 〇〇~〇〇mm/min
と書いてあったとします。
しかし、その数字が書いてあるだけでは施工管理にはなりません。
実際の施工で、
その範囲に入っているかを確認する
必要があります。
さらに、
予熱温度
パス間温度
使用する溶接材料
溶接姿勢
施工順序
なども確認します。
つまり施工管理とは、
条件を決めること
+
その条件で実際に施工されていることを確認すること
です。
なぜ記録が必要なのか
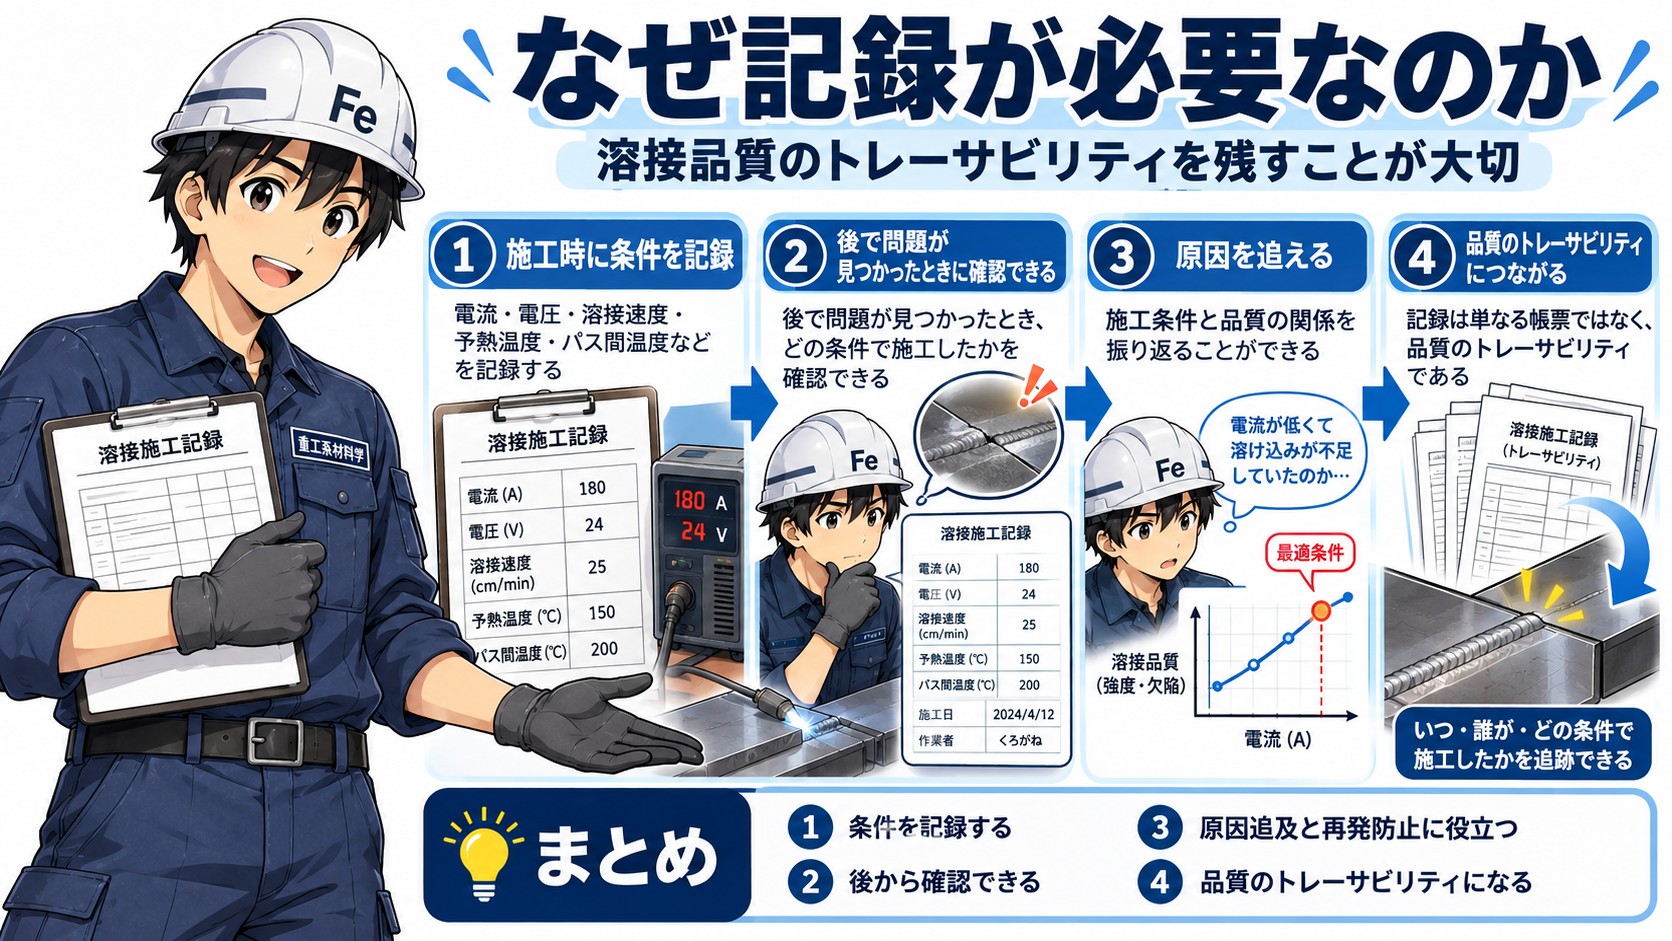
溶接施工では、
条件を記録することも重要です。
なぜでしょうか。
もし後から溶接部に問題が見つかった場合、
「そのときどのような条件で施工したのか」
が分からなければ、原因を追うことが難しくなります。
逆に、
電流
電圧
溶接速度
予熱温度
パス間温度
などが記録されていれば、
施工条件と品質の関係を振り返ることができます。
つまり記録は、
単なる帳票作成ではありません。
溶接品質のトレーサビリティを残すこと
でもあります。
溶接施工管理は「再現性」をつくる仕事
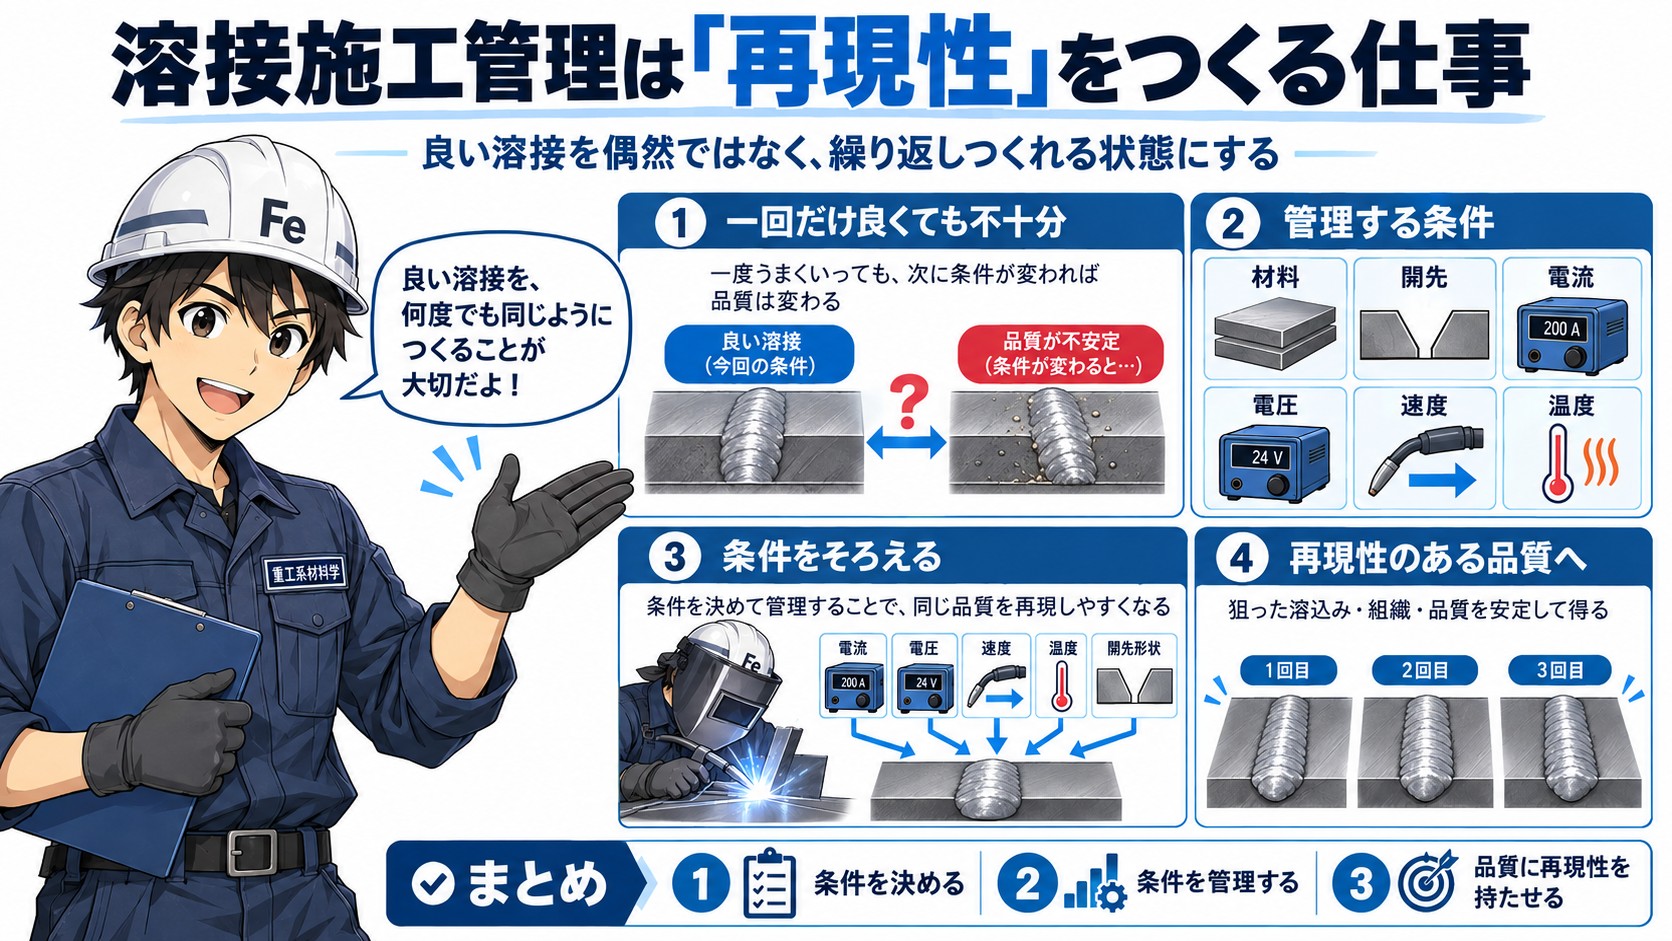
溶接施工管理の本質を一言で表すなら、
良い溶接を偶然つくるのではなく、繰り返しつくれるようにすること
だと思います。
一回だけ良い溶接ができても、
次は条件が違って品質が変わるようでは、設備をつくる技術としては不十分です。
だからこそ、
材料
開先
電流
電圧
速度
温度
などの条件を決めて管理します。
これは、
溶接品質に再現性を持たせるため
です。
開先検査と溶接施工管理はリンクする
前回の記事では、
開先検査
を紹介しました。
開先検査では、
開先角度
ルート面
ルート間隔
目違い
清浄度
組立状態
などを確認しました。
つまり、
開先検査= 溶接を始める前の状態を管理する
ものです。
そして今回の、
溶接施工管理= 溶接をしている最中の条件を管理する
ものです。
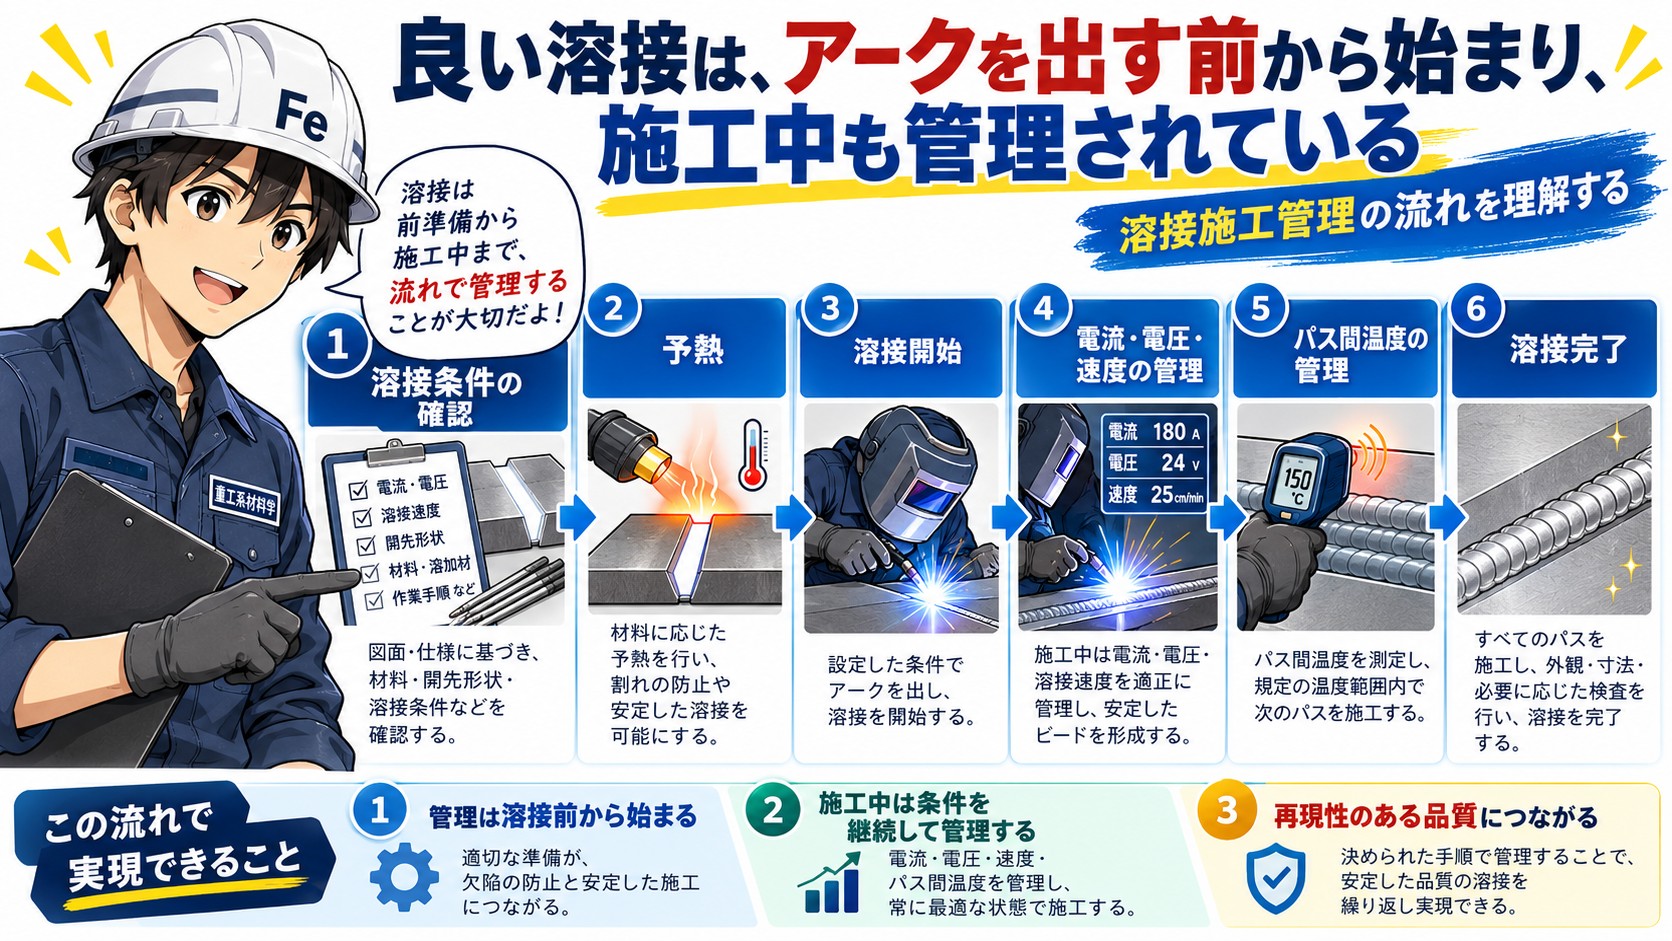
流れとして整理すると、
開先加工
↓
開先検査
↓
溶接条件の確認
↓
予熱
↓
溶接開始
↓
電流・電圧・速度の管理
↓
パス間温度の管理
↓
溶接完了
となります。
ここまでくると、
良い溶接は、アークを出す前から始まり、アークを出している間も管理されている
ということが分かります。
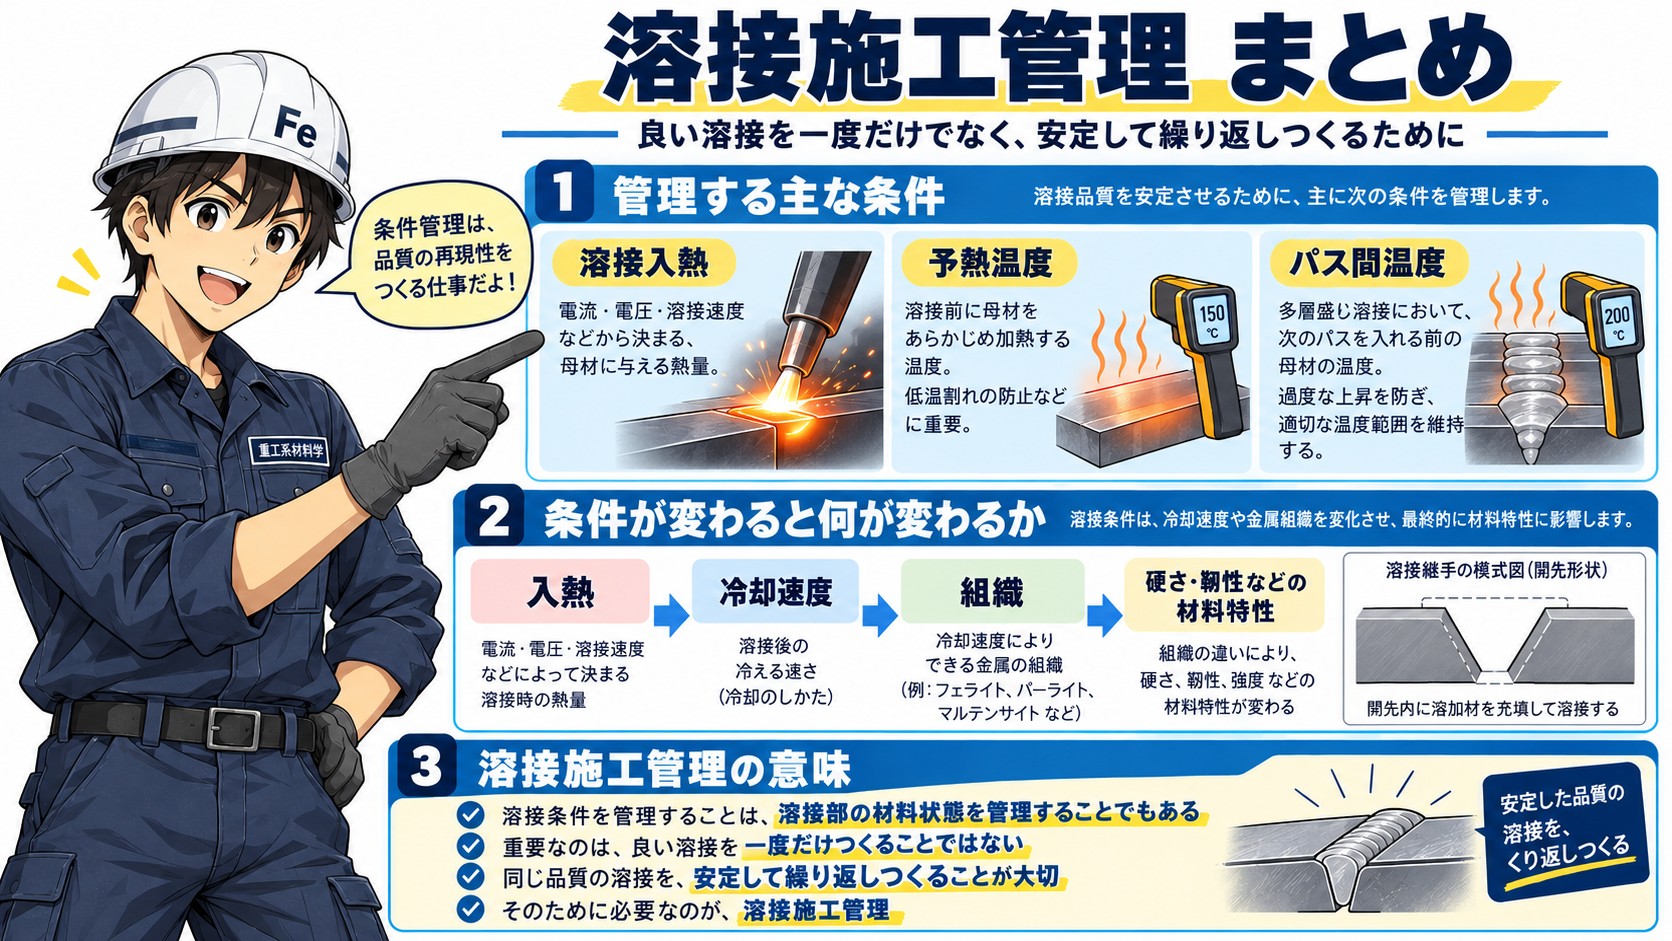
溶接施工管理 まとめ
溶接施工管理とは、
決められた条件の範囲で溶接を行い、狙った品質を安定して得るための管理
です。
代表的な管理項目には、
溶接電流
溶接電圧
溶接速度
溶接入熱
予熱温度
パス間温度
などがあります。
これらは単なる作業条件ではありません。
条件が変われば、
入熱
↓
冷却速度
↓
組織
↓
硬さ・靭性などの材料特性
も変わります。
つまり、
溶接条件を管理することは、溶接部の材料状態を管理すること
でもあります。
そして重要なのは、
良い溶接を一度だけつくることではありません。
同じ品質の溶接を、安定して繰り返しつくること
です。
そのために必要なのが、
溶接施工管理
なのです。
次回(重工系材料学#22・溶接施工・検査編④)は非破壊検査について解説します。
くろがねくんの一言
「良い溶接は、一度できれば終わりじゃないよ。条件をそろえて、同じ品質を何度でも再現できるようにすることが大切なんだ!」
<執筆者情報>
難波一夫
IHI/石川島播磨重工業 出身 の重工系技術士(金属部門)
中小企業診断士・労働安全コンサルタント・エネルギー管理士資格を保有
材料から設備を診る! 技術経営コンサルタント