溶接では、金属を局部的に高温まで加熱し、その後、周囲の母材などへ熱が逃げることで急速に冷却されます。
つまり溶接部では、
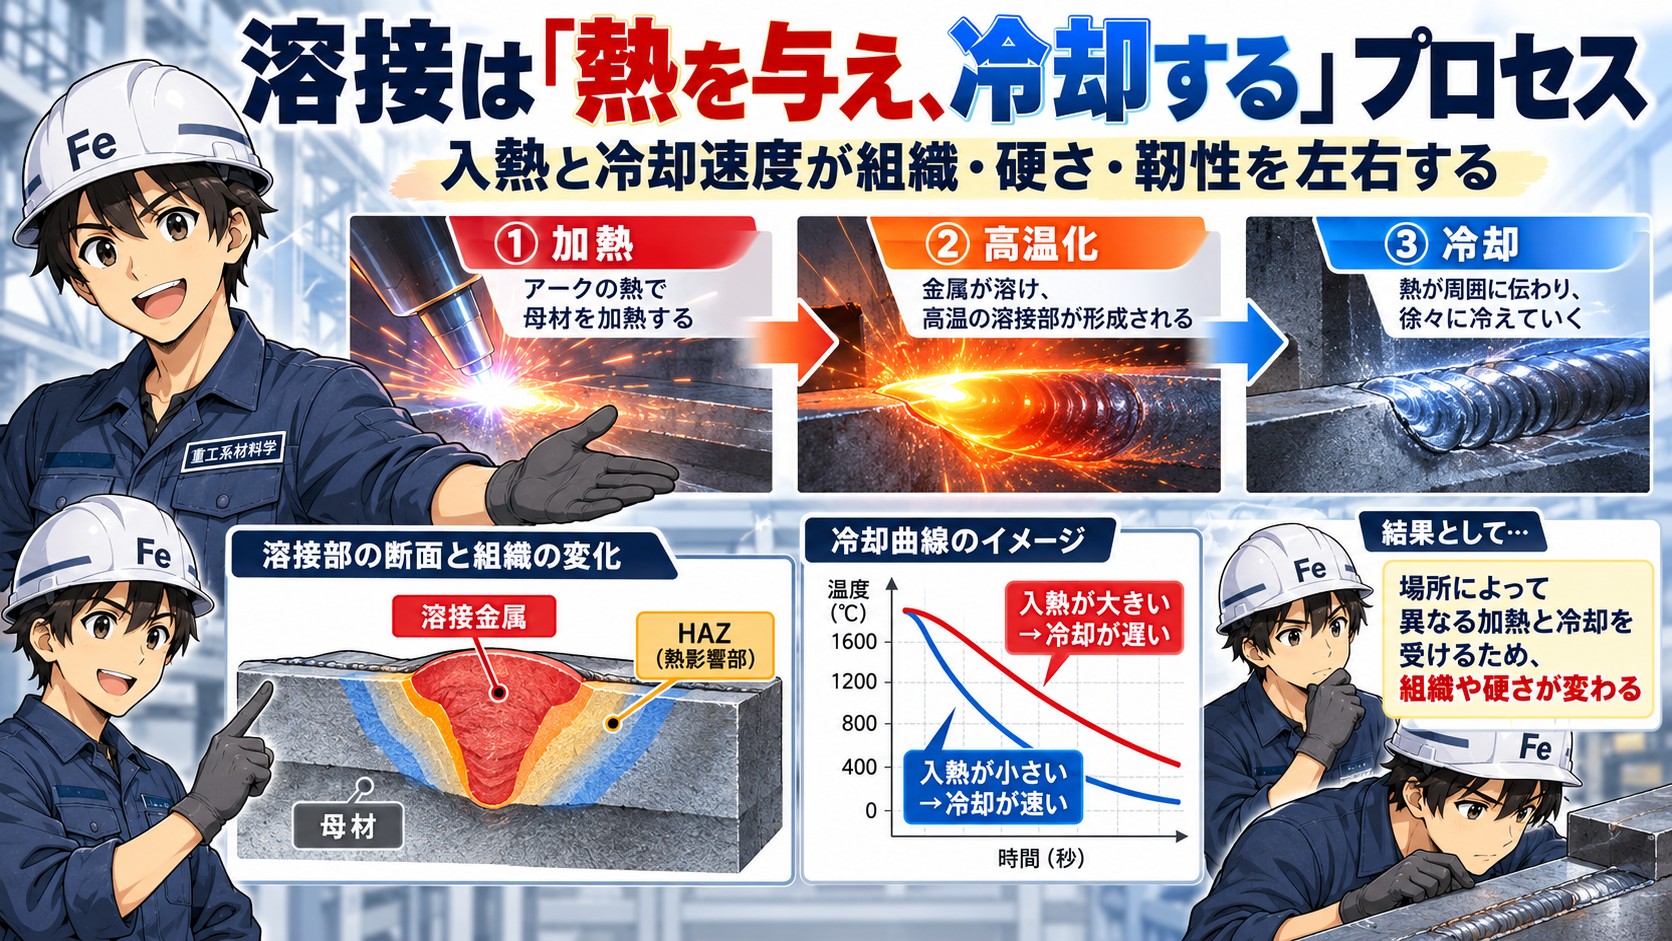
加熱 → 高温化 → 冷却
という大きな温度変化が、非常に狭い範囲で、しかも短時間のうちに起こっています。
ここで重要になるのが、
「どれだけの熱を与えたのか」
そして、
「その後、どれくらいの速さで冷えたのか」
という2つの要素です。
これが、
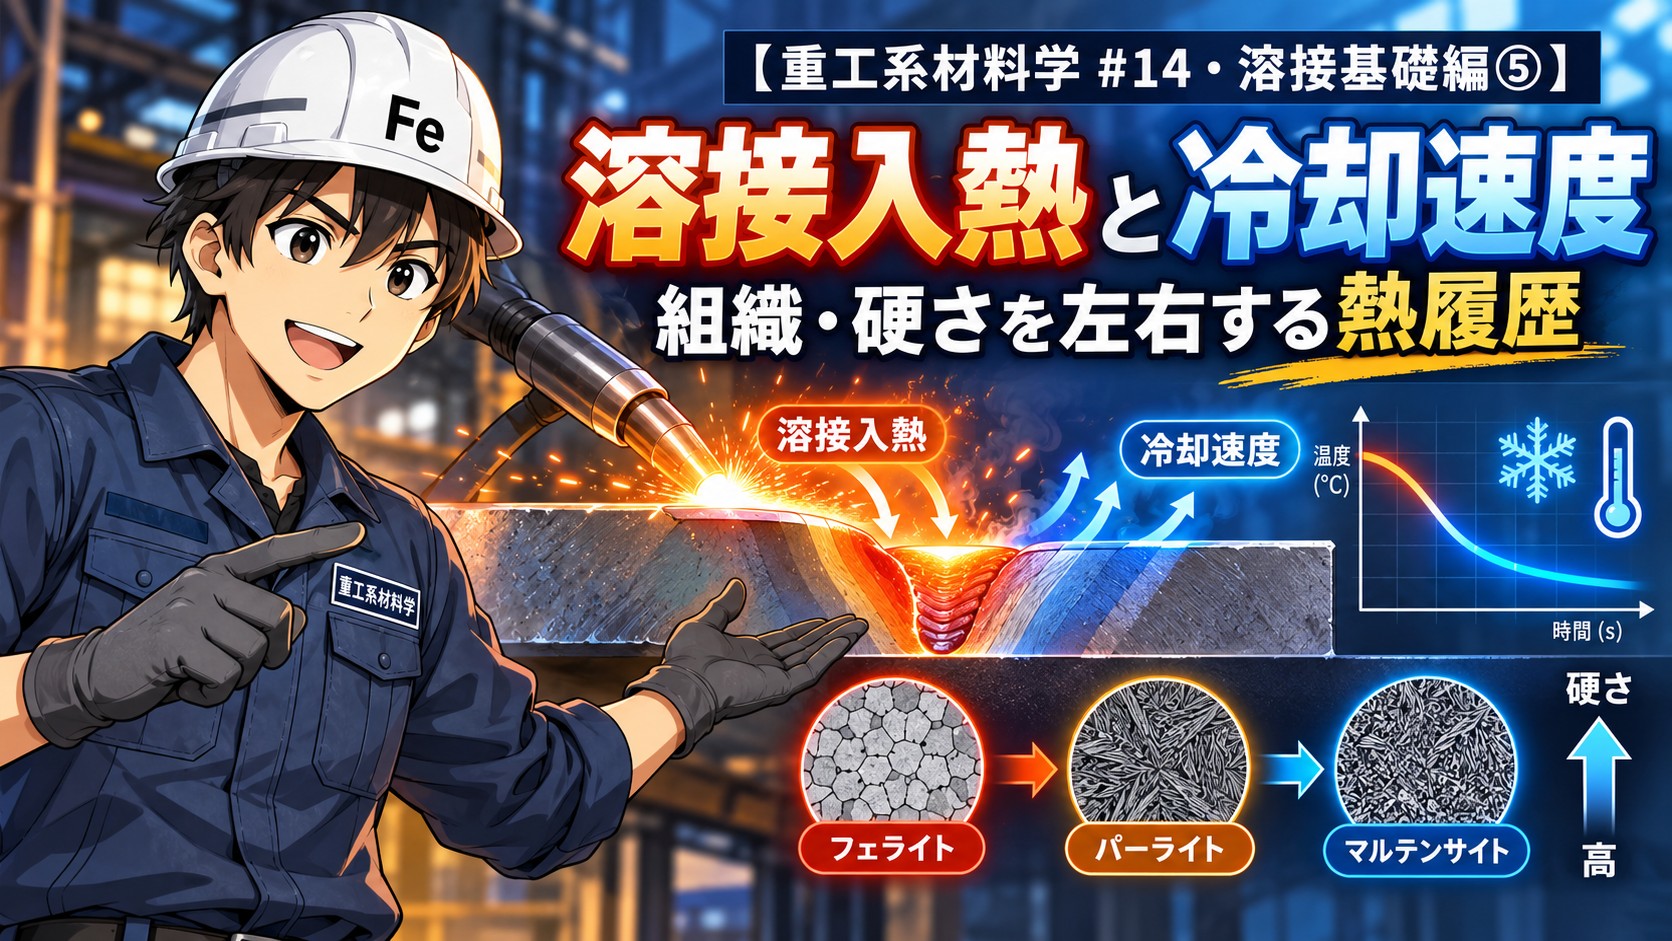
溶接入熱と冷却速度
です。
溶接部の金属組織は、単に「どこまで温度が上がったか」だけで決まるわけではありません。
どのように加熱され、どのように冷却されたかという熱履歴によって、組織や硬さ、靭性、さらには割れの発生しやすさまで変化します。
したがって、溶接部の材料特性を理解するためには、
「熱をどれだけ与えたか」と「その熱がどのように逃げたか」
の両方を見ることが必要です。
溶接は『熱を与え、冷却する』プロセス
アーク溶接では、アークの熱によって母材や溶接材料を溶融させます。
しかし、材料の立場から見ると、重要なのは単に
「溶けたかどうか」
だけではありません。
溶接部では、熱源からの距離によって受ける熱の大きさが異なるため、
- 溶融するほど高温まで加熱された部分
- 高温まで加熱されたものの、溶融には至らなかった部分
- 比較的低い温度までしか上昇しなかった部分
が生じます。
そして、溶接が終わると、それぞれの部分は周囲へ熱を逃がしながら冷却されていきます。
つまり溶接部の材料は、
場所によって異なる加熱と冷却、すなわち異なる熱履歴を受けている
のです。
この熱履歴の違いによって、形成される金属組織も変わります。
その結果、
硬さ、強度、靭性などの材料特性にも違いが生じます。
したがって、溶接部を材料の立場から理解するには、
「どこまで加熱されたか」だけでなく、「その後どのように冷却されたか」まで見ることが重要です。
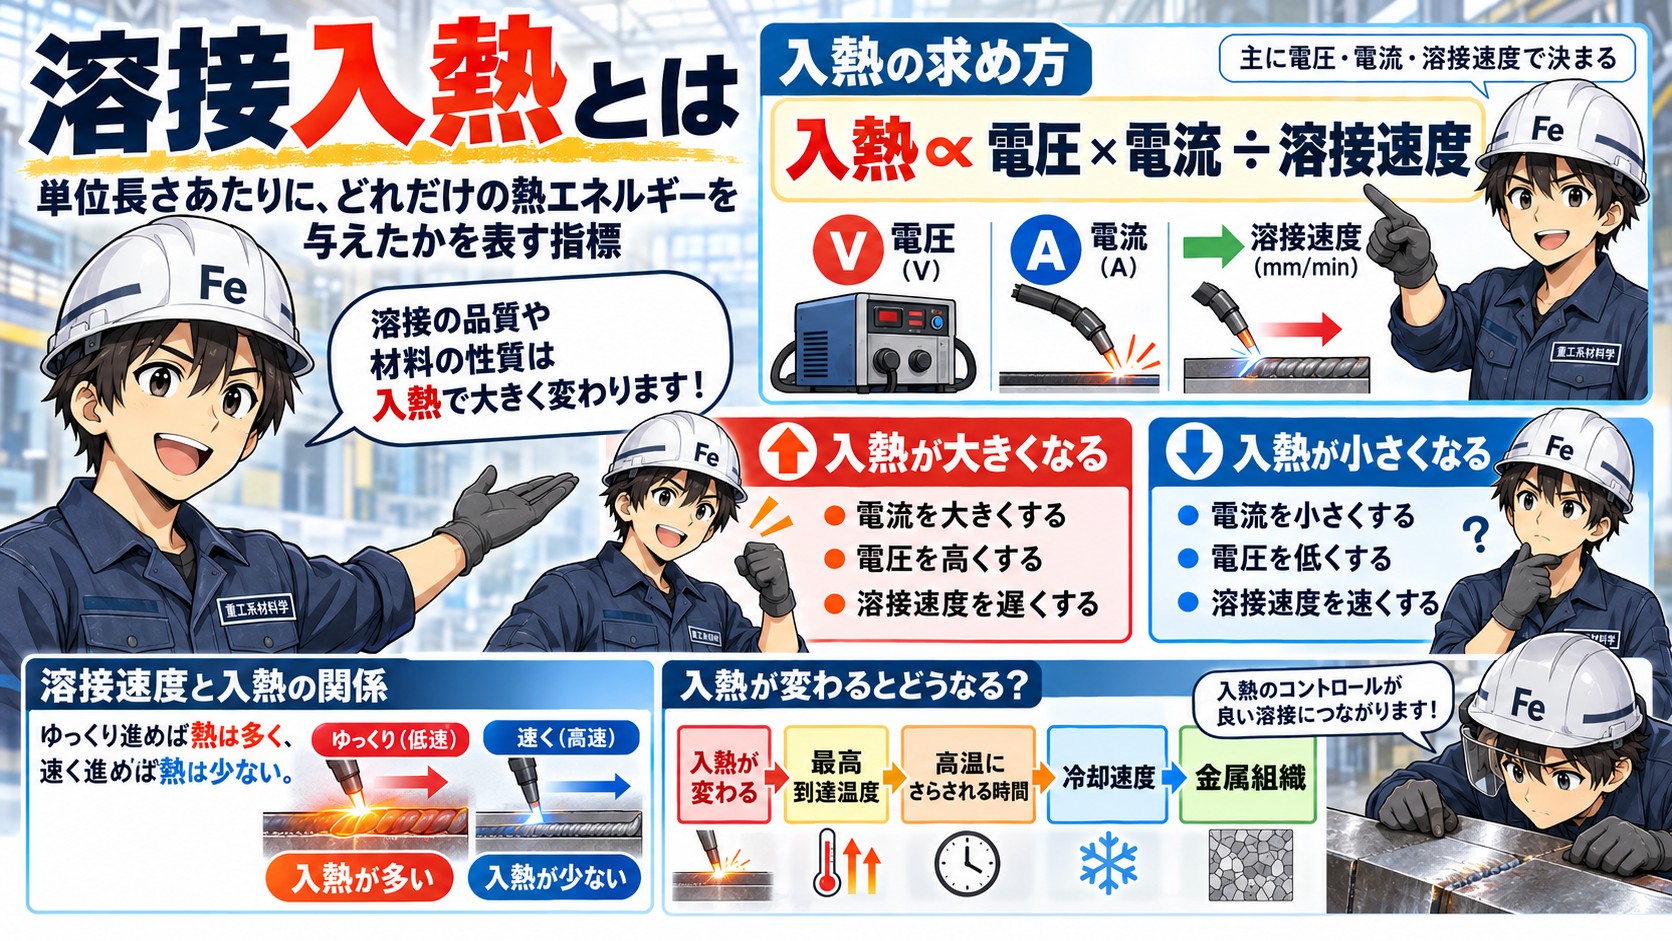
溶接入熱とは
溶接入熱とは、簡単に言えば、
溶接線の単位長さあたりに、どれだけの熱エネルギーを与えたか
を表す指標です。
アーク溶接では、主に
電圧・電流・溶接速度
によって入熱の大きさが決まります。
基本的な関係は、
入熱 ∝ 電圧 × 電流 ÷ 溶接速度
と考えることができます。
つまり、
電流を大きくする
電圧を高くする
溶接速度を遅くする
と、単位長さあたりに与えられる熱量が増えるため、一般に入熱は大きくなります。
反対に、
電流を小さくする
電圧を低くする
溶接速度を速くする
と、入熱は小さくなります。
特に溶接速度はイメージしやすく、
同じ場所をゆっくり進めば多くの熱が加わり、速く進めば熱が加わる時間は短くなる
と考えると理解しやすいでしょう。
ここで重要なのは、入熱が単なる「溶接条件の数字」ではないということです。
入熱が変われば、
最高到達温度
↓
高温にさらされる時間
↓
冷却速度
↓
金属組織
も変化します。
つまり、同じ材料を溶接していても、
溶接条件が違えば、材料が受ける熱履歴も変わり、最終的な組織や性質まで変わる可能性がある
ということです。
入熱が大きいとどうなる?
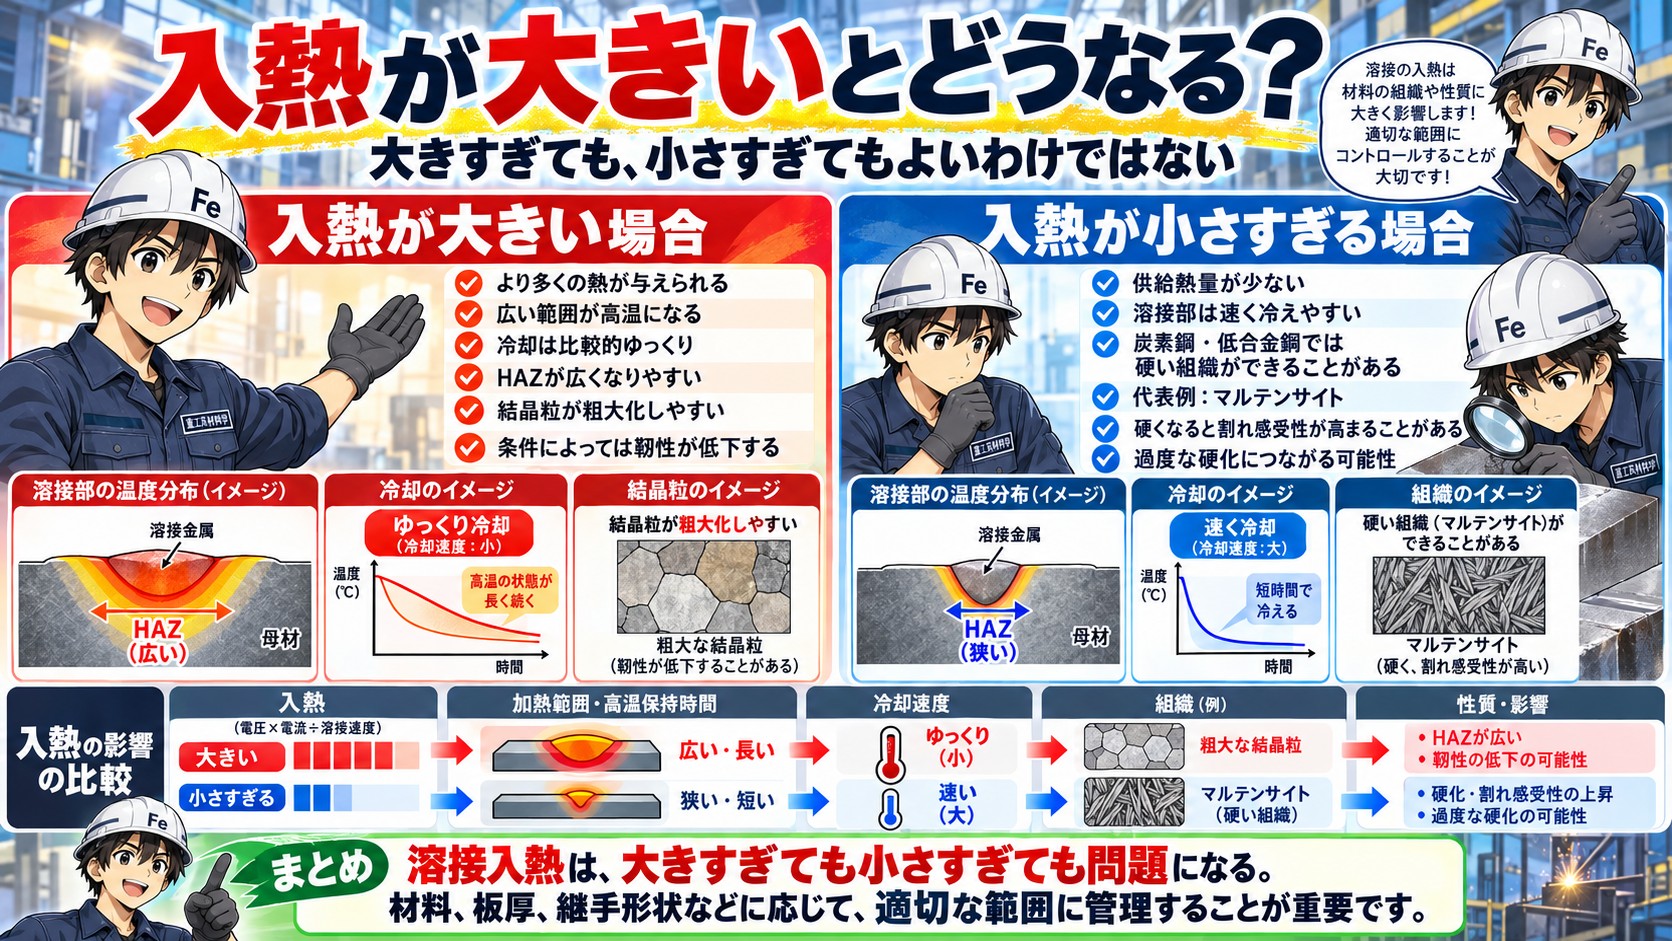
溶接入熱が大きくなると、溶接部周辺にはより多くの熱が与えられます。
そのため一般に、
広い範囲が高温まで加熱され、冷却も比較的ゆっくりになります。
その結果、HAZ(熱影響部)も広くなりやすくなります。
また、高温にさらされる時間が長くなることで、結晶粒が成長しやすくなる場合があります。
鋼では、結晶粒が粗大化すると、条件によっては靭性が低下することがあります。
つまり、
入熱が大きいほどよい、というわけではありません。
必要以上に入熱を大きくすると、
HAZの拡大や結晶粒の粗大化によって、溶接部の性質に影響を与える可能性がある
のです。
入熱が小さすぎても問題になる
では、反対に入熱は小さいほどよいのでしょうか。
これも、そうとは限りません。
入熱が小さい場合、周囲の母材へ熱が逃げるのに対して、供給される熱量が少なくなるため、溶接部は速く冷えやすくなります。
特に炭素鋼や低合金鋼では、冷却速度が速くなりすぎると、硬い組織が形成されることがあります。
代表的なのが、
マルテンサイト
です。
マルテンサイトは非常に硬い組織ですが、硬さが高くなると、条件によっては割れに対する感受性も高くなります。
そのため、
入熱が小さすぎると、冷却が速くなりすぎ、溶接部が過度に硬化する可能性があります。
つまり溶接入熱は、
大きすぎても、小さすぎてもよいわけではありません。
材料や板厚、継手形状などに応じて、
適切な範囲に管理することが重要
なのです。
なぜ冷却速度が重要なのか
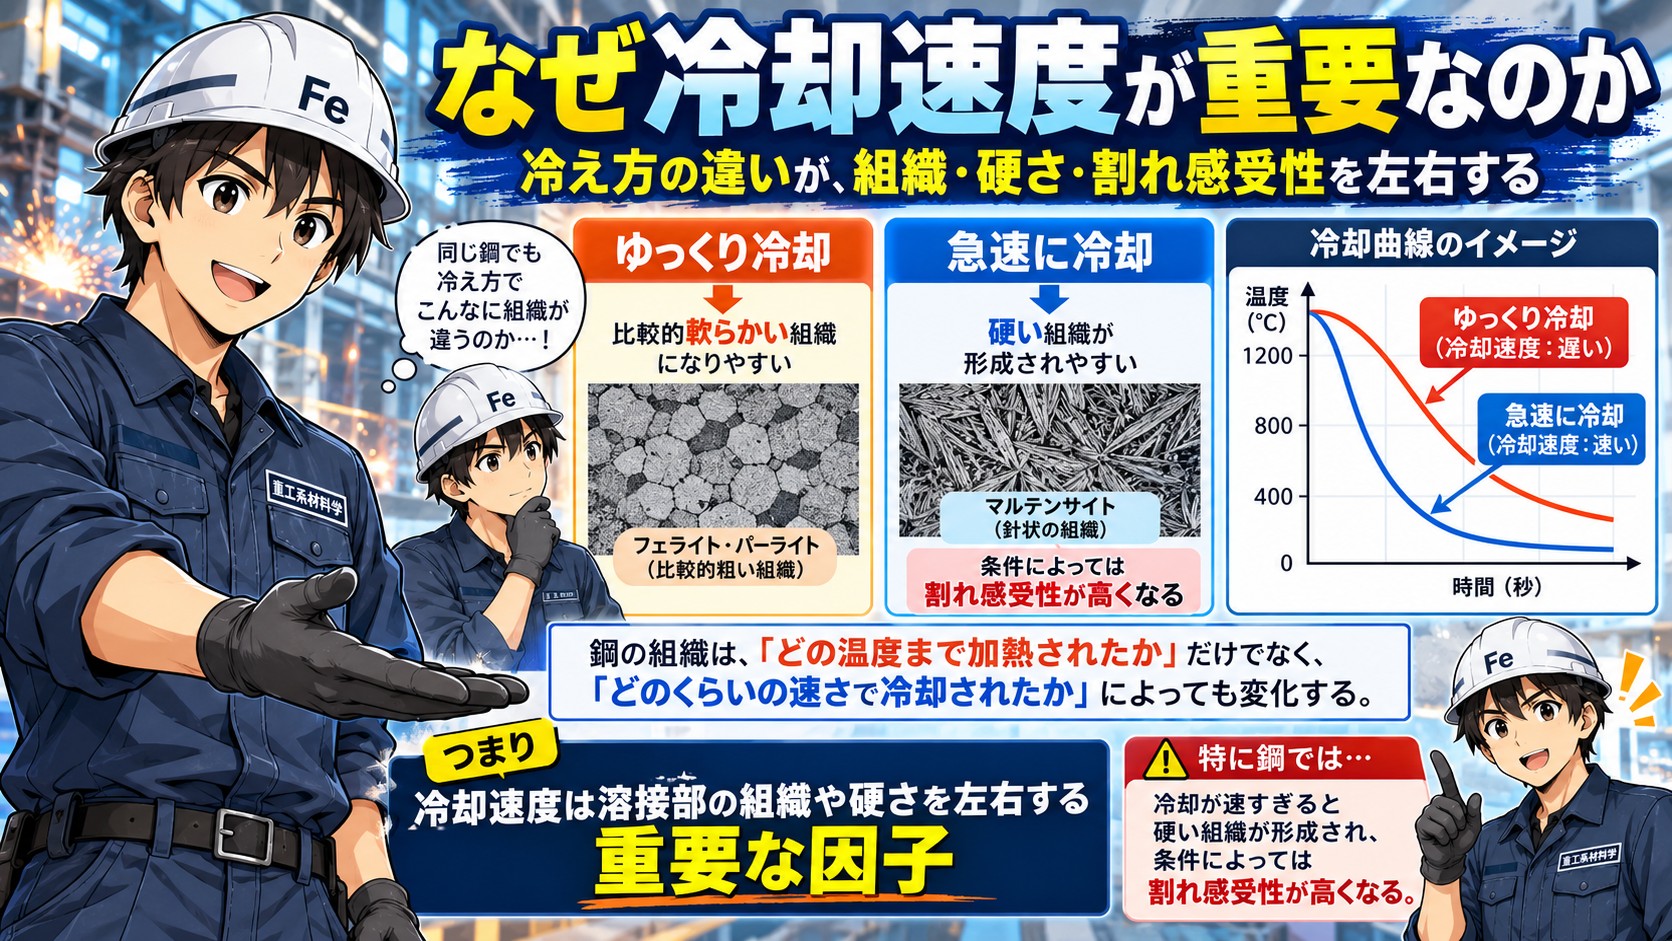
鋼の組織は、
「どの温度まで加熱されたか」
だけで決まるわけではありません。
そこから、
「どのくらいの速さで冷却されたか」
によっても大きく変化します。
たとえば同じ鋼でも、
ゆっくり冷却した場合
と、
急速に冷却した場合
では、形成される金属組織が異なることがあります。
非常に単純化すると、
ゆっくり冷却
↓
比較的軟らかい組織になりやすい
一方で、
急速に冷却
↓
硬い組織が形成されやすい
という傾向があります。
つまり、
冷却速度は、溶接部の組織や硬さを左右する重要な因子
なのです。
特に鋼では、冷却が速くなりすぎると硬い組織が形成され、条件によっては割れ感受性が高くなることもあります。
冷却速度を決めるのは入熱だけではない
ここで注意したいのは、
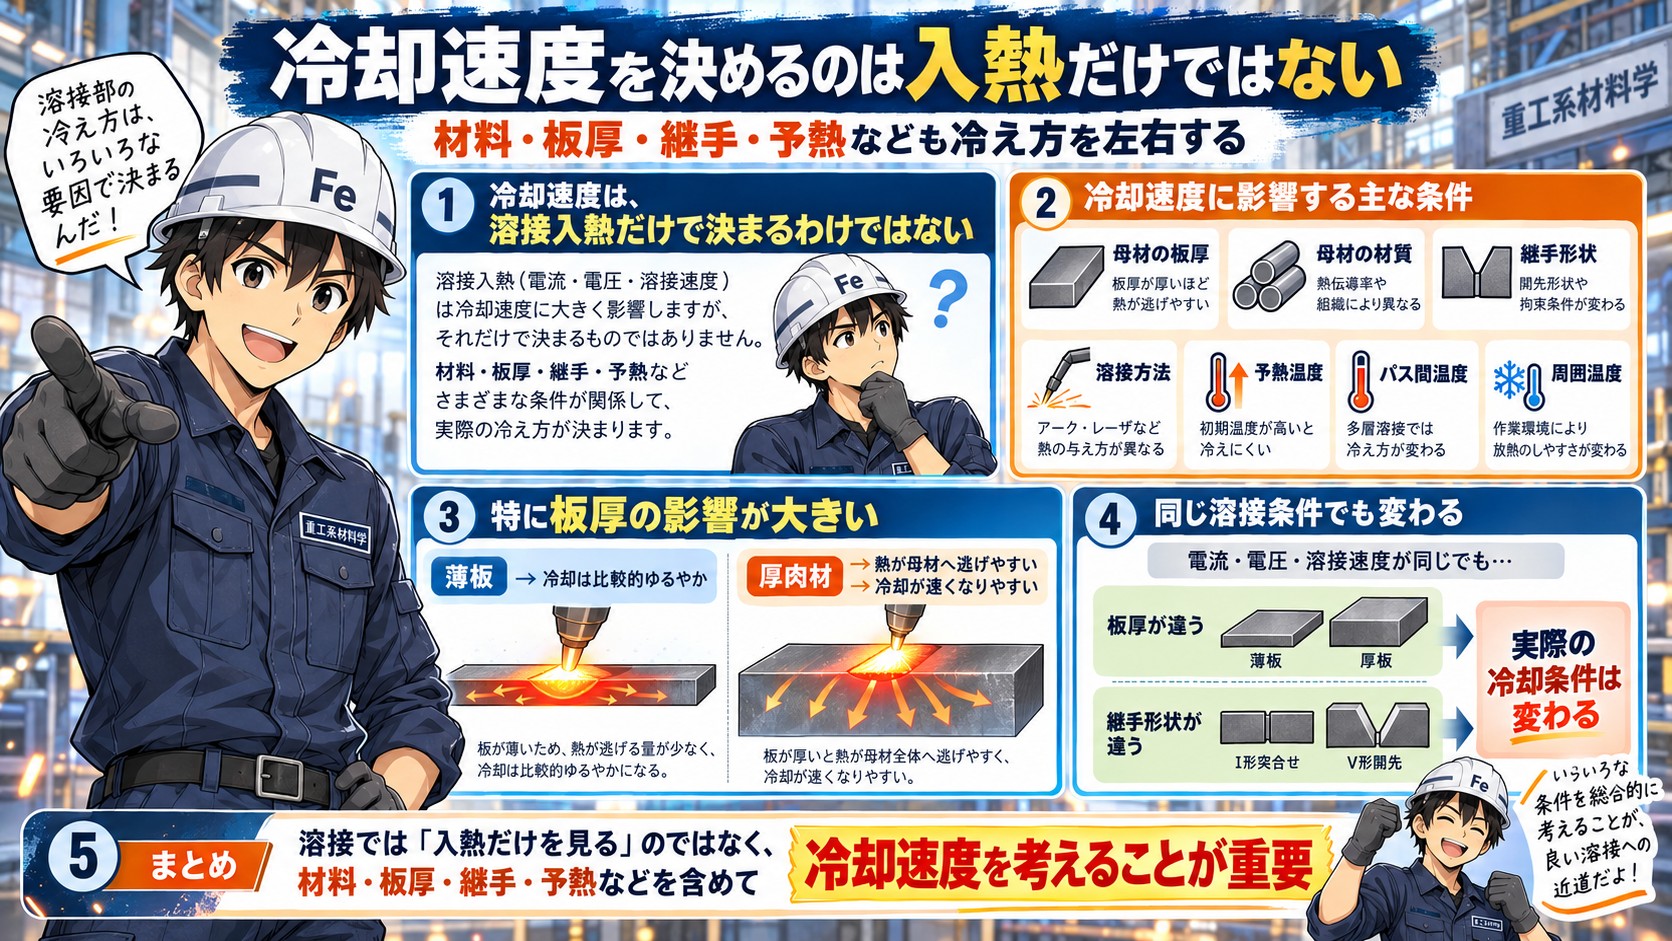
冷却速度は、溶接入熱だけで決まるわけではない
ということです。
冷却速度には、たとえば次のような条件も影響します。
- 母材の板厚
- 母材の材質
- 継手形状
- 溶接方法
- 予熱温度
- パス間温度
- 周囲温度
なかでも板厚は、冷却速度に大きく影響する要因のひとつです。
厚い鋼材では、溶接部の周囲に存在する金属量が多いため、熱が母材側へ逃げやすくなります。
そのため一般に、
厚肉材ほど冷却が速くなりやすく、薄板ほど冷却は比較的ゆるやかになりやすい
と考えることができます。
つまり、同じ電流・電圧・溶接速度で溶接したとしても、
板厚や継手形状が違えば、実際の冷却条件は変わる
ということです。
したがって溶接では、
「入熱だけを見る」のではなく、材料・板厚・継手・予熱などを含めて冷却速度を考えることが重要
になります。
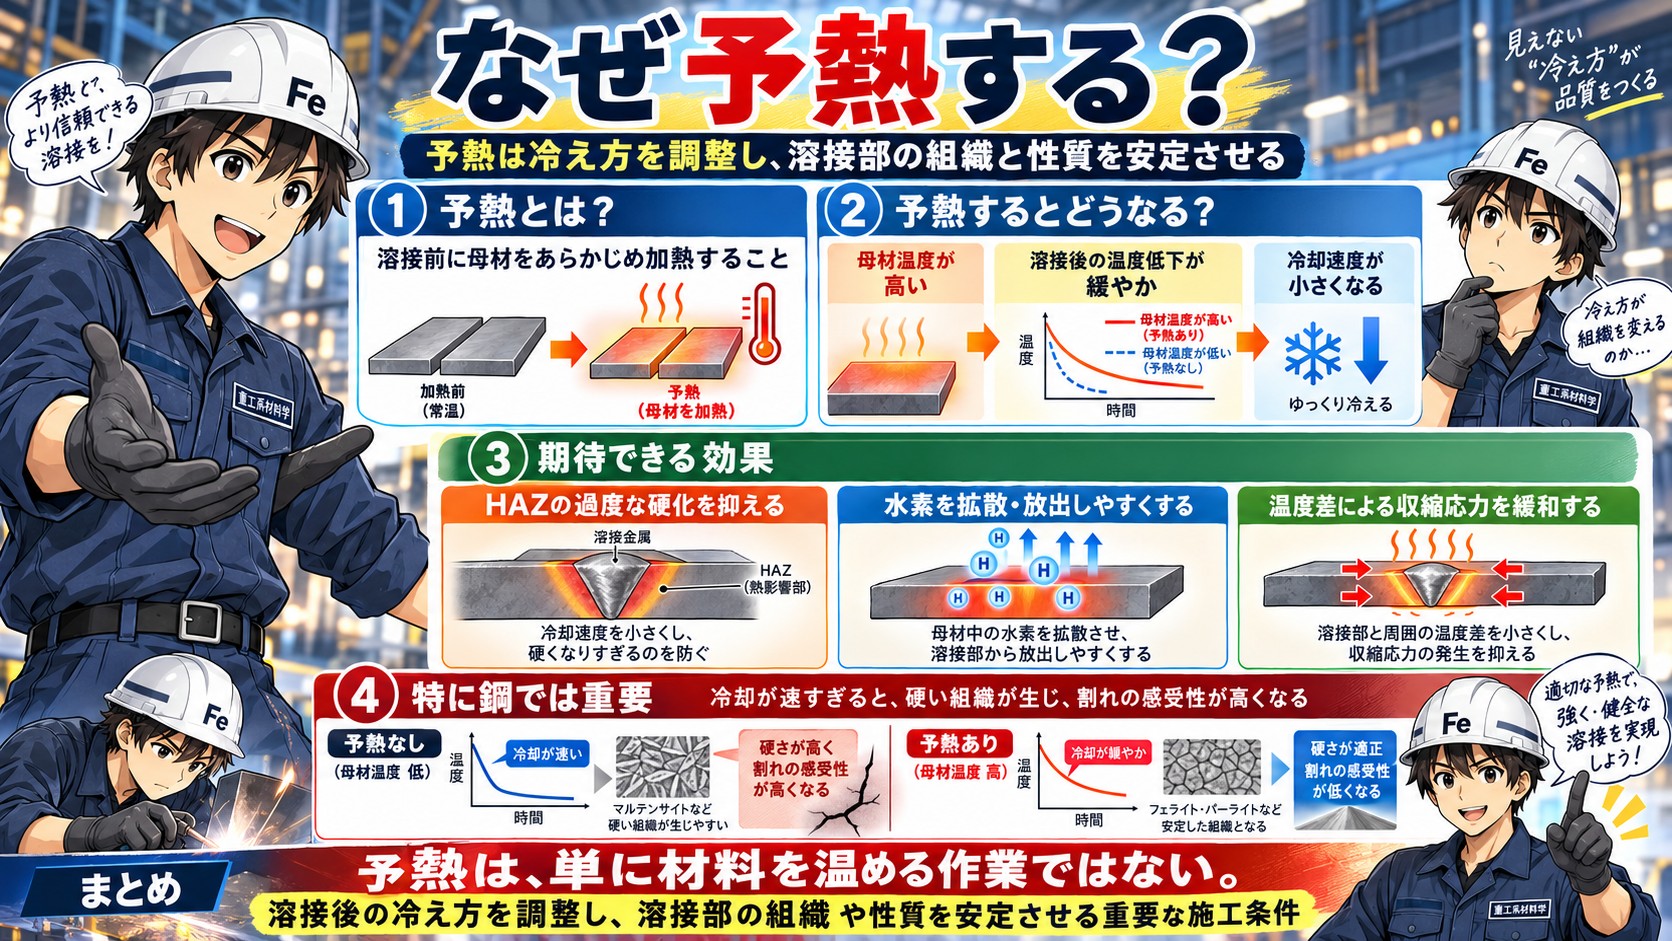
なぜ予熱する?
厚肉材や割れ感受性の高い材料では、溶接前に母材をあらかじめ加熱することがあります。
これが、
予熱
です。
予熱を行うと、溶接を始める前の母材温度が高くなっているため、溶接後の温度低下が緩やかになります。
その結果、
冷却速度を小さくすることができます。
冷却速度が緩やかになることで、たとえば次のような効果が期待できます。
- HAZ(熱影響部)の過度な硬化を抑える
- 溶接部に侵入した水素を拡散・放出しやすくする
- 温度差によって生じる収縮応力を緩和する
特に鋼では、冷却が速すぎると硬い組織が形成され、割れ感受性が高くなることがあります。
予熱は、こうした過度な冷却を抑えるうえで重要な意味を持っています。
つまり予熱は、単に
「材料を温めてから溶接する」
という作業ではありません。
溶接後の冷え方を調整し、溶接部の組織や性質を安定させるための、重要な施工条件
なのです。
パス間温度も熱履歴を左右する
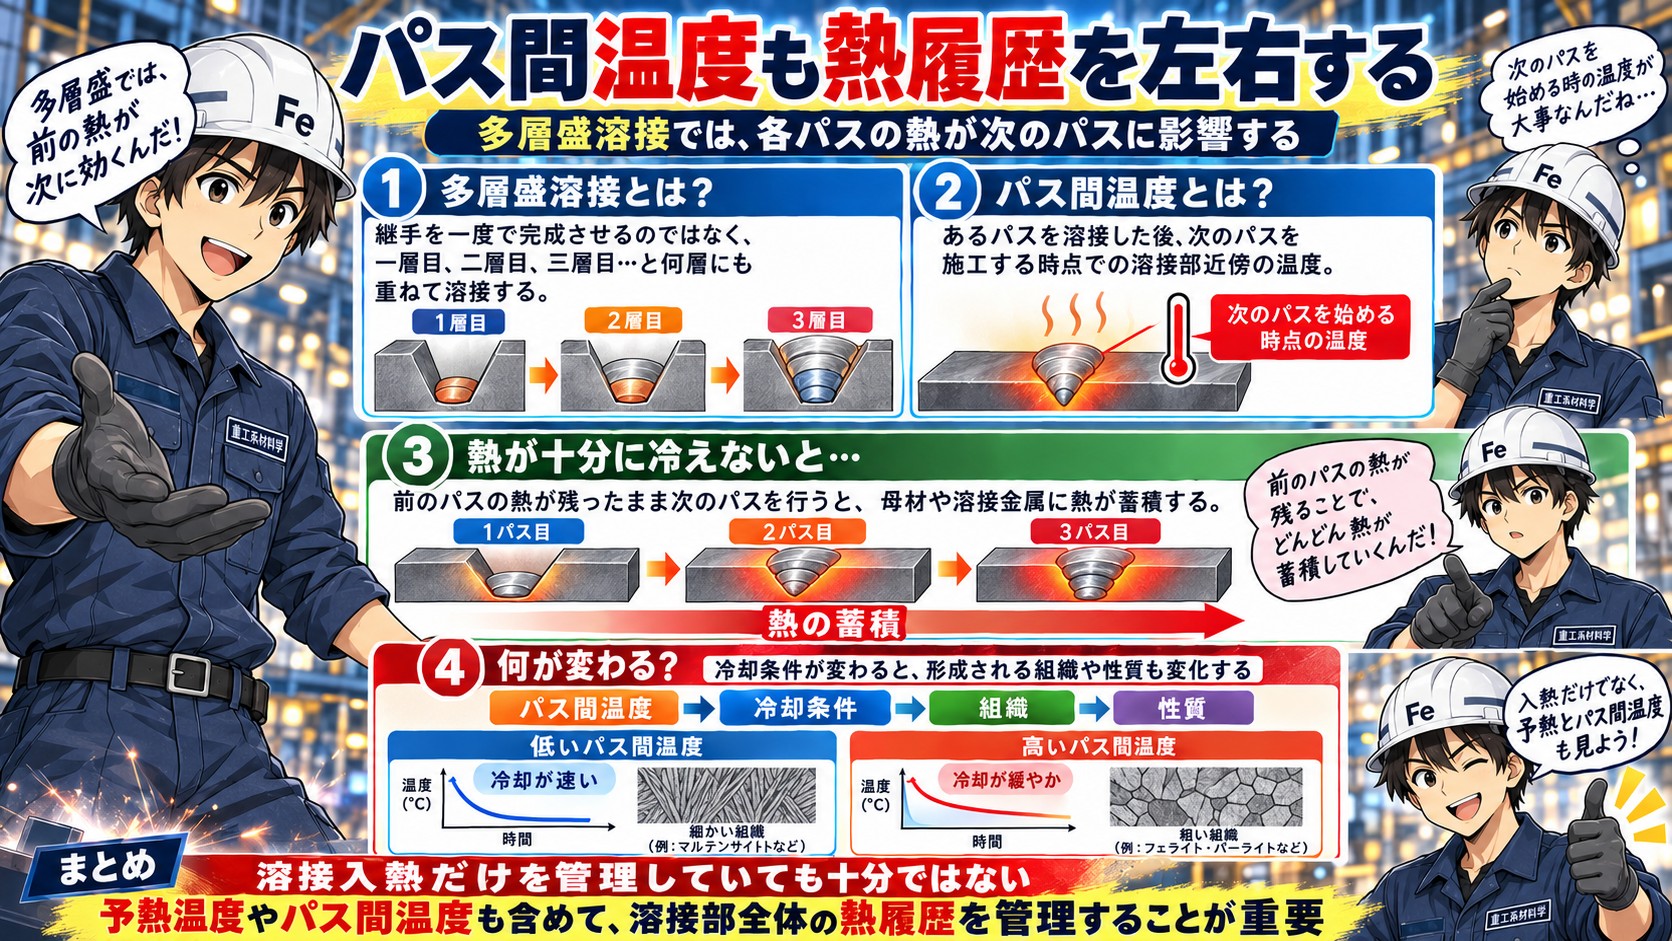
多層盛溶接では、継手を一度の溶接で完成させるわけではありません。
一層目、二層目、三層目というように、溶接を何層にも重ねていきます。
このとき重要になるのが、
パス間温度
です。
パス間温度とは、あるパスを溶接した後、次のパスを施工する時点での溶接部近傍の温度を指します。
前の溶接による熱が十分に冷えないうちに次の溶接を行うと、母材や溶接金属には熱が蓄積していきます。
その結果、
冷却条件が変わり、形成される組織や性質にも影響が及ぶ
ことになります。
つまり、多層盛溶接では、各パスがそれぞれ独立しているわけではなく、
前のパスで与えられた熱が、次のパスの熱履歴にも影響する
のです。
したがって、
溶接入熱だけを管理していても十分ではありません。
予熱温度やパス間温度も含めて、
溶接部全体がどのような熱履歴を受けるかを管理することが重要
になります。
HAZは「入熱と冷却」の結果としてできる
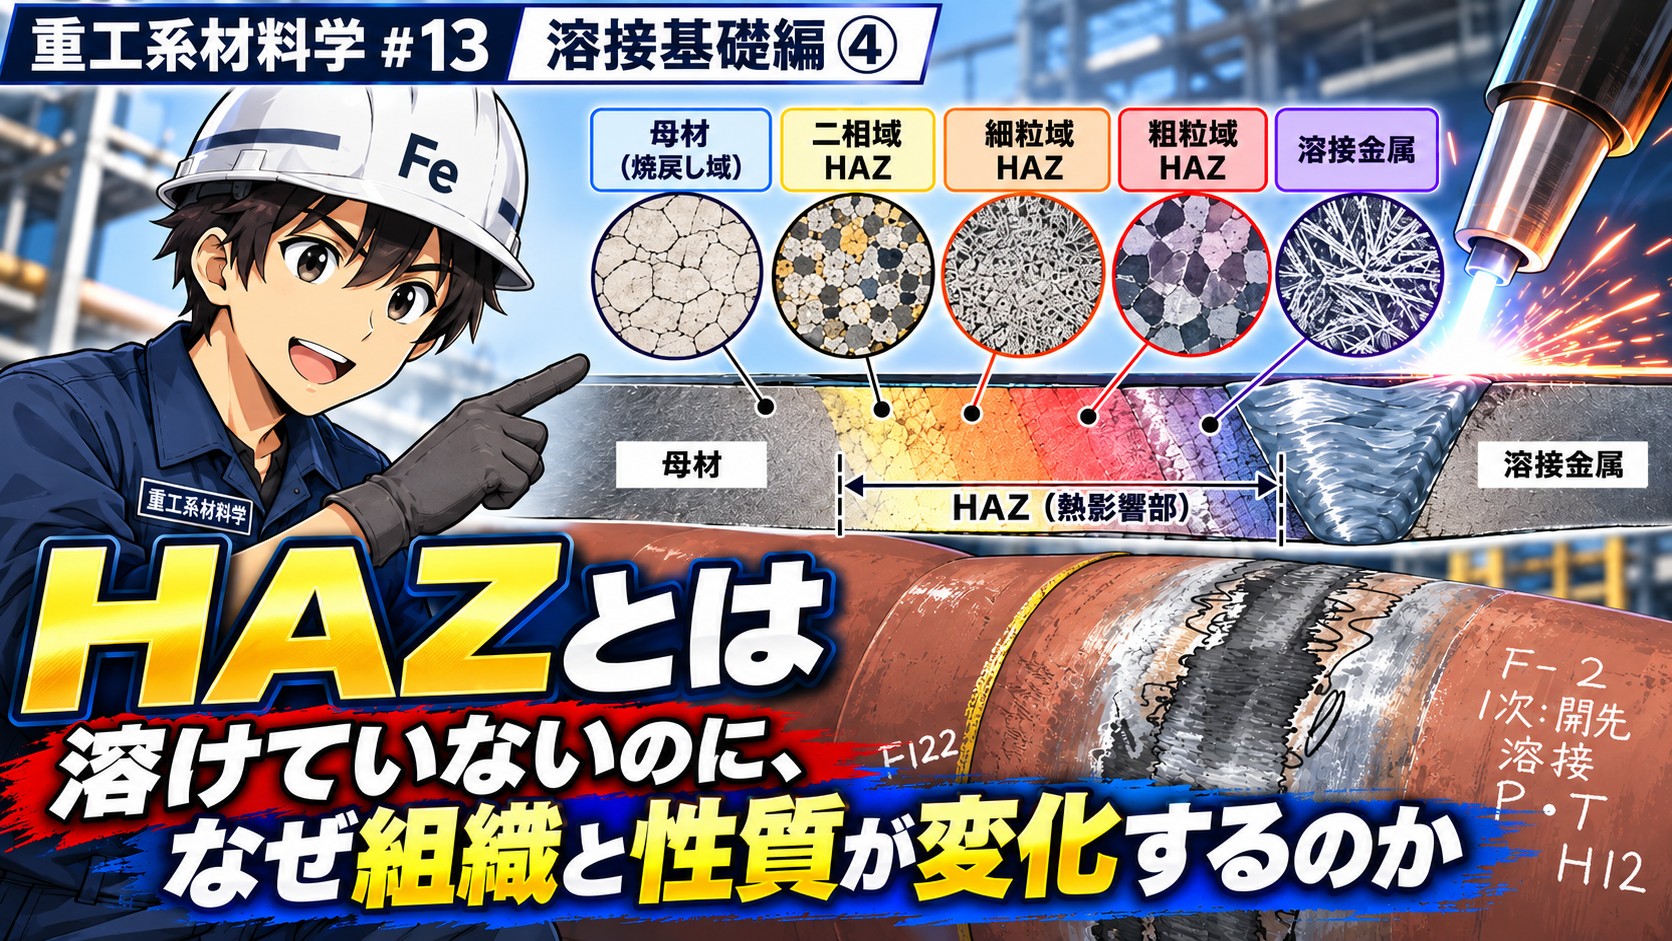
前回の記事では、HAZ(熱影響部)について説明しました。
https://yakumo-consultant-office.com/hi_metals_welding_basics_04_20260927/
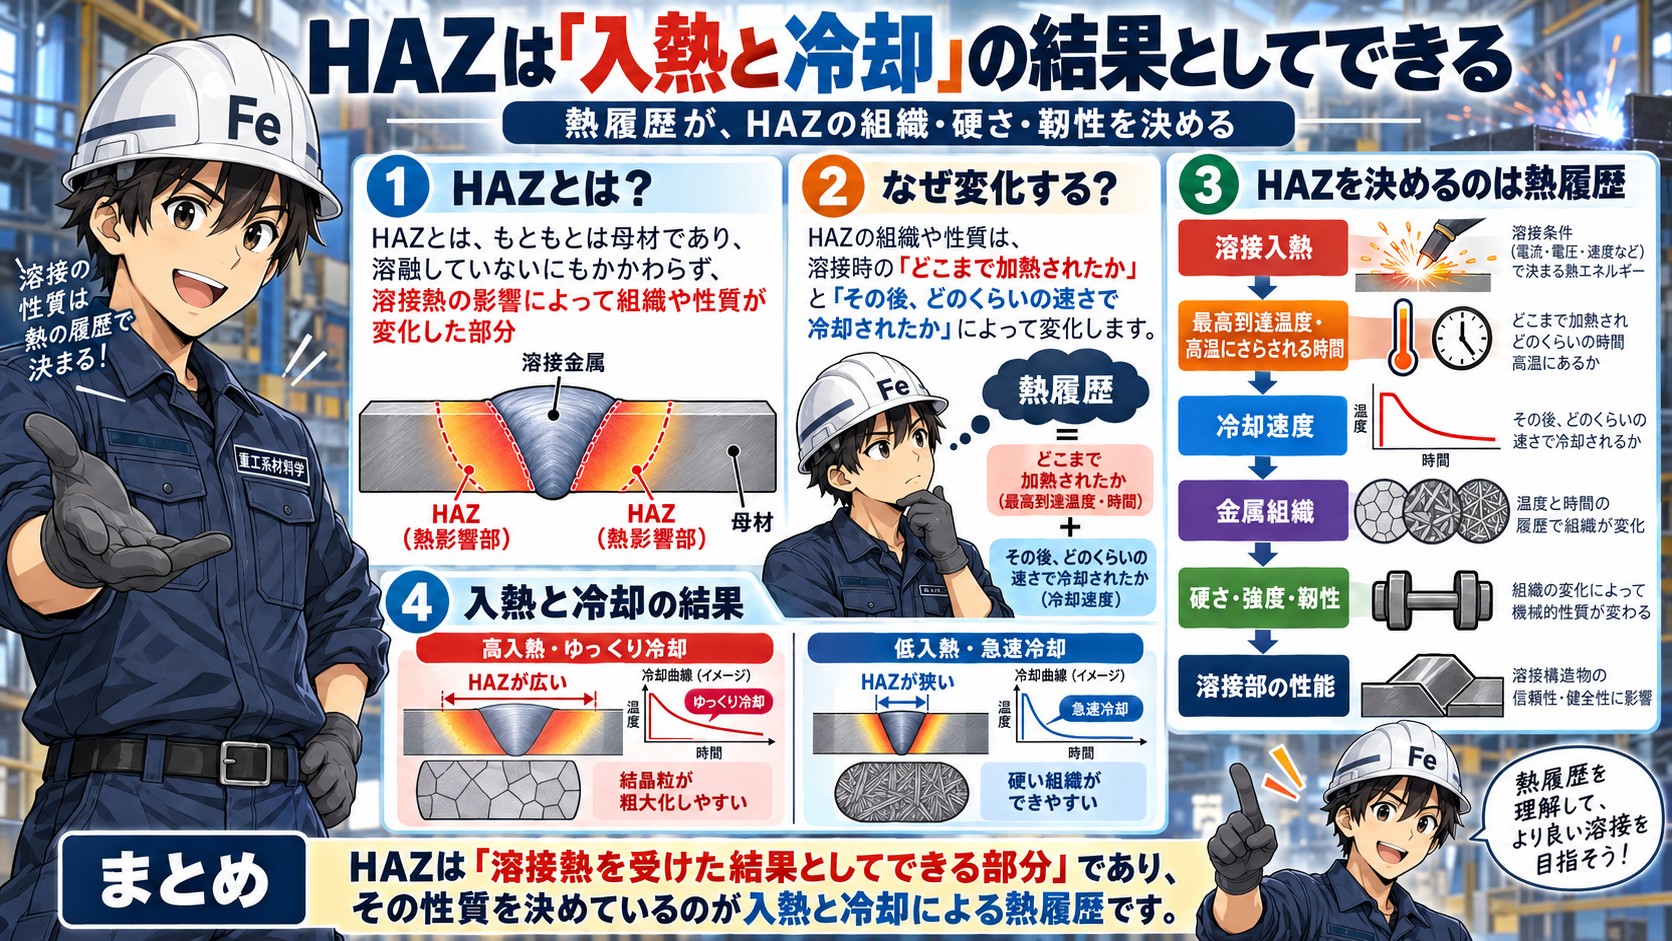
HAZとは、
もともとは母材であり、溶融していないにもかかわらず、溶接熱の影響によって組織や性質が変化した部分
です。
では、なぜHAZでは組織や性質が変化するのでしょうか。
その原因をさらに一段掘り下げると、
「どこまで加熱されたか」
そして、
「その後、どのくらいの速さで冷却されたか」
という熱履歴にたどり着きます。
つまり、HAZの組織や性質は、偶然決まるわけではありません。
溶接によって受けた熱の履歴によって決まります。
その関係を整理すると、
溶接入熱
↓
最高到達温度・高温にさらされる時間
↓
冷却速度
↓
金属組織
↓
硬さ・強度・靭性
↓
溶接部の性能
という流れで考えることができます。
つまり、
HAZは「溶接熱を受けた結果としてできる部分」であり、その性質を決めているのが入熱と冷却による熱履歴
なのです。
今回見てきたように、溶接部の組織や硬さは、入熱や冷却速度によって大きく変化します。
しかし、同じように冷却しても、すべての鋼が同じ組織になるわけではありません。
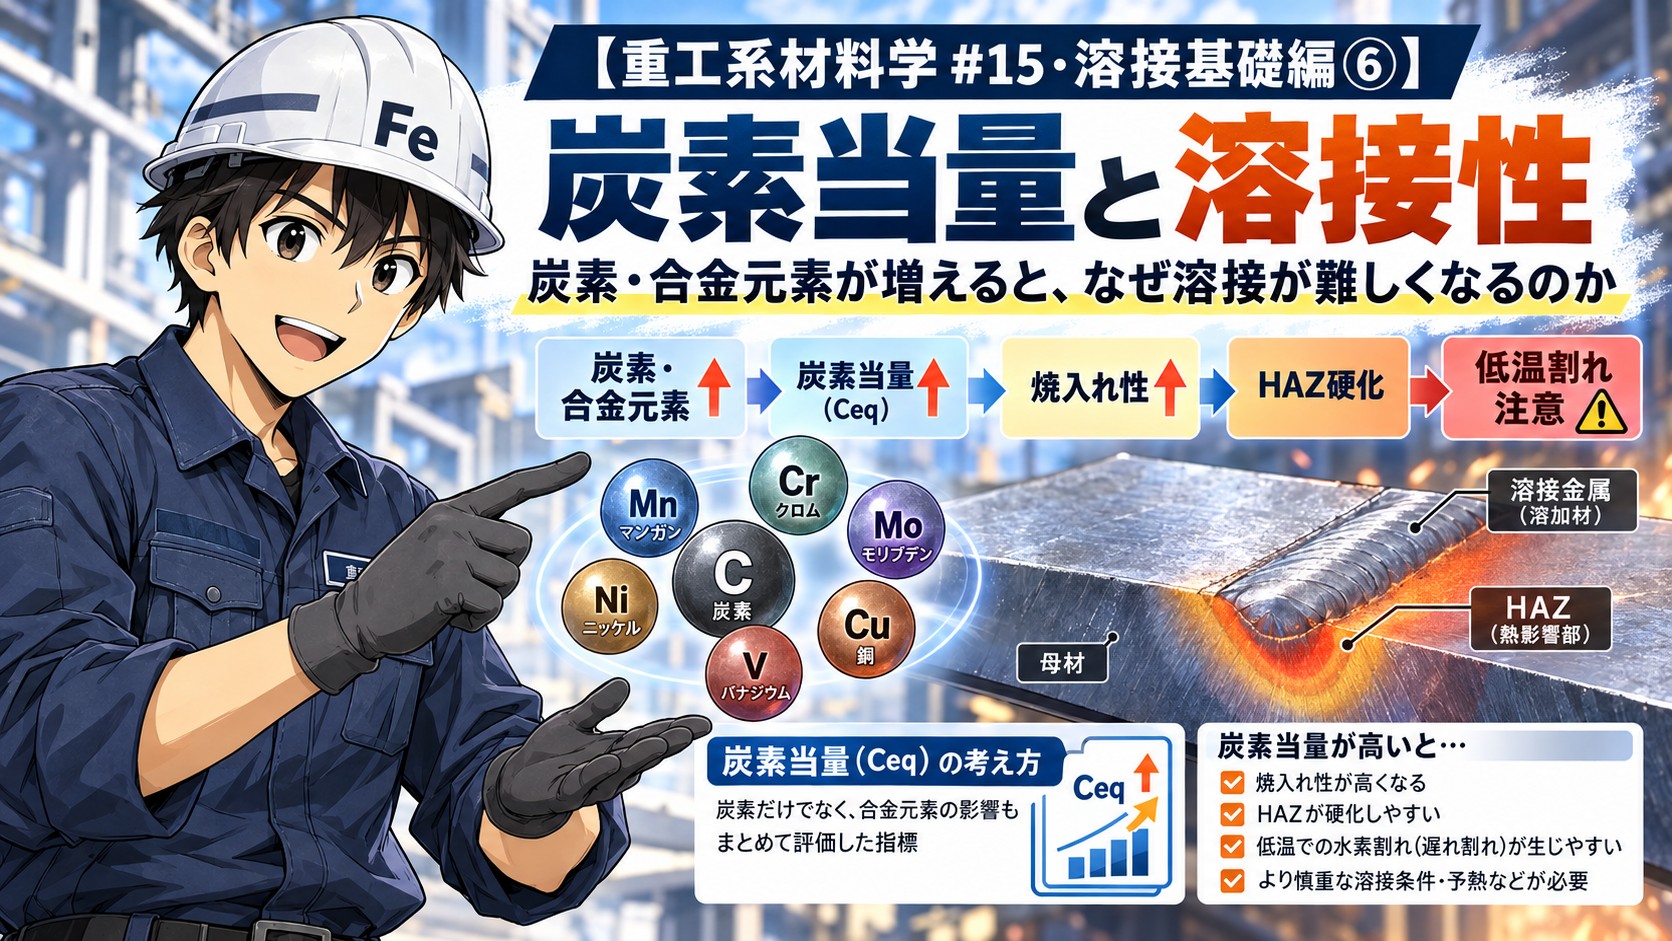
その違いを生む大きな要因が、鋼に含まれる炭素や合金元素です。
炭素や合金元素が増えると、なぜ溶接部は硬くなりやすく、割れにも注意が必要になるのでしょうか。
次回(重工系材料学#15・溶接基礎編⑥)は、
「炭素当量と溶接性|炭素・合金元素が増えると溶接が難しくなる理由」
について考えていきます。
「溶接条件」が「材料特性」につながる
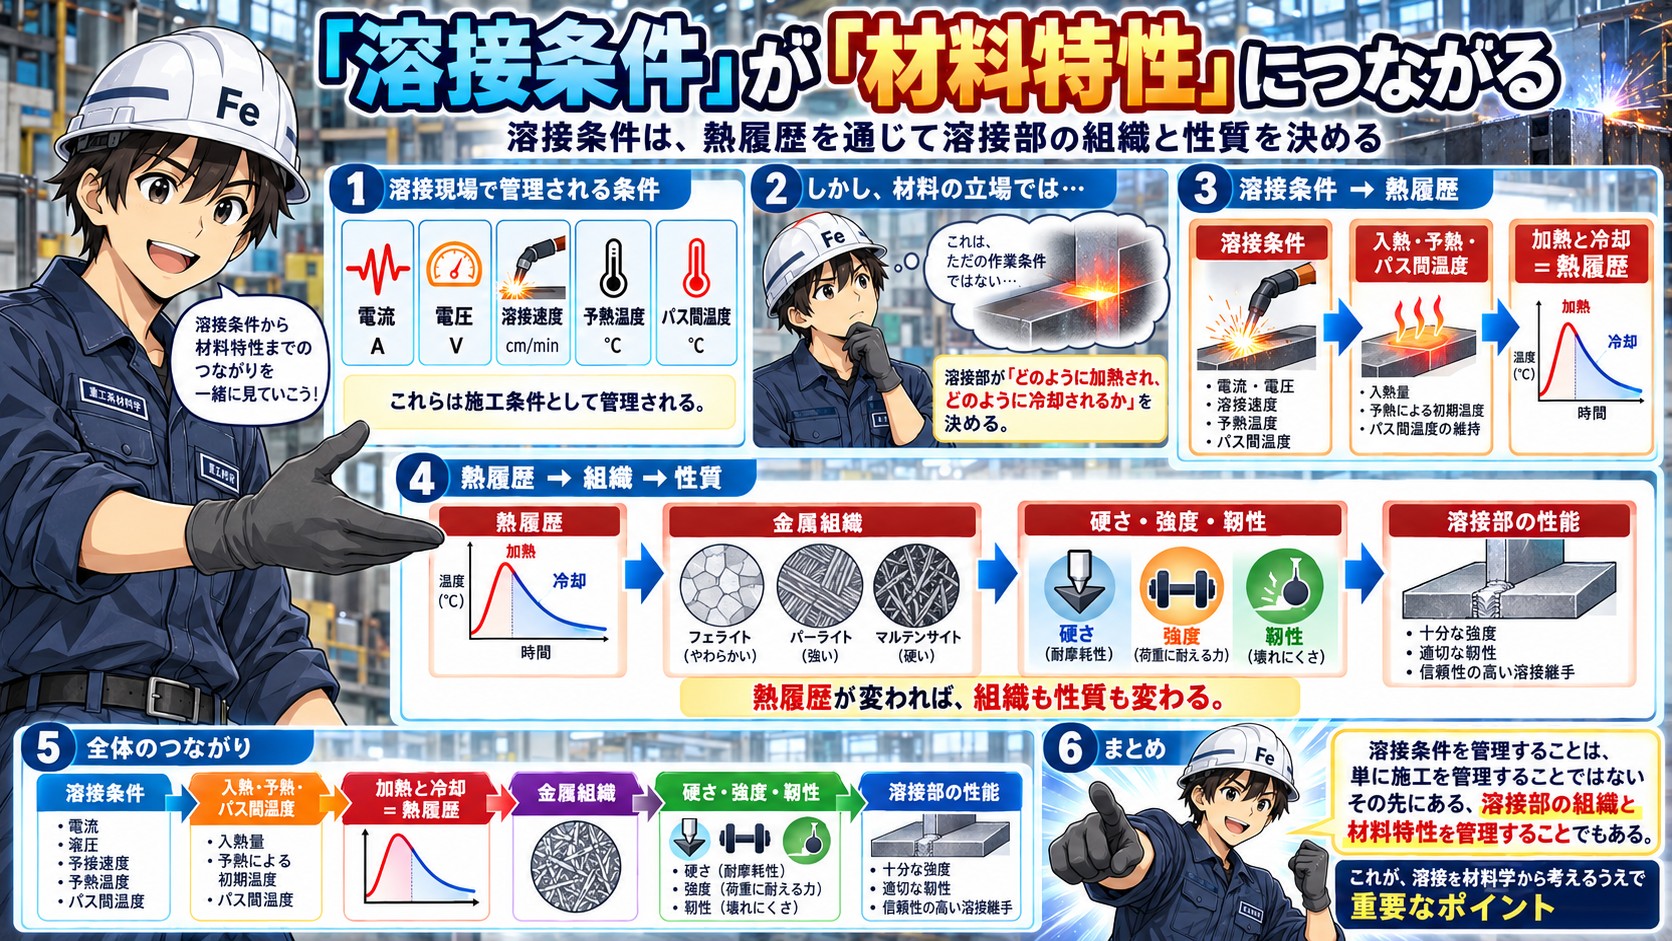
溶接現場では、
- 電流
- 電圧
- 溶接速度
- 予熱温度
- パス間温度
などが、施工条件として管理されています。
しかし、材料の立場から見ると、これらは単なる「作業条件」ではありません。
なぜなら、これらの条件によって、
溶接部がどのように加熱され、どのように冷却されるか
つまり、
材料がどのような熱履歴を受けるか
が決まるからです。
そして熱履歴が変われば、
金属組織が変わり、硬さ・強度・靭性などの材料特性も変化します。
その関係を整理すると、
溶接条件
↓
入熱・予熱・パス間温度
↓
加熱と冷却=熱履歴
↓
金属組織
↓
硬さ・強度・靭性
↓
溶接部の性能
という流れで考えることができます。
つまり、
溶接条件を管理することは、単に施工を管理することではありません。
材料の立場から見れば、
溶接条件を管理することは、溶接部の組織と材料特性を管理すること
でもあるのです。
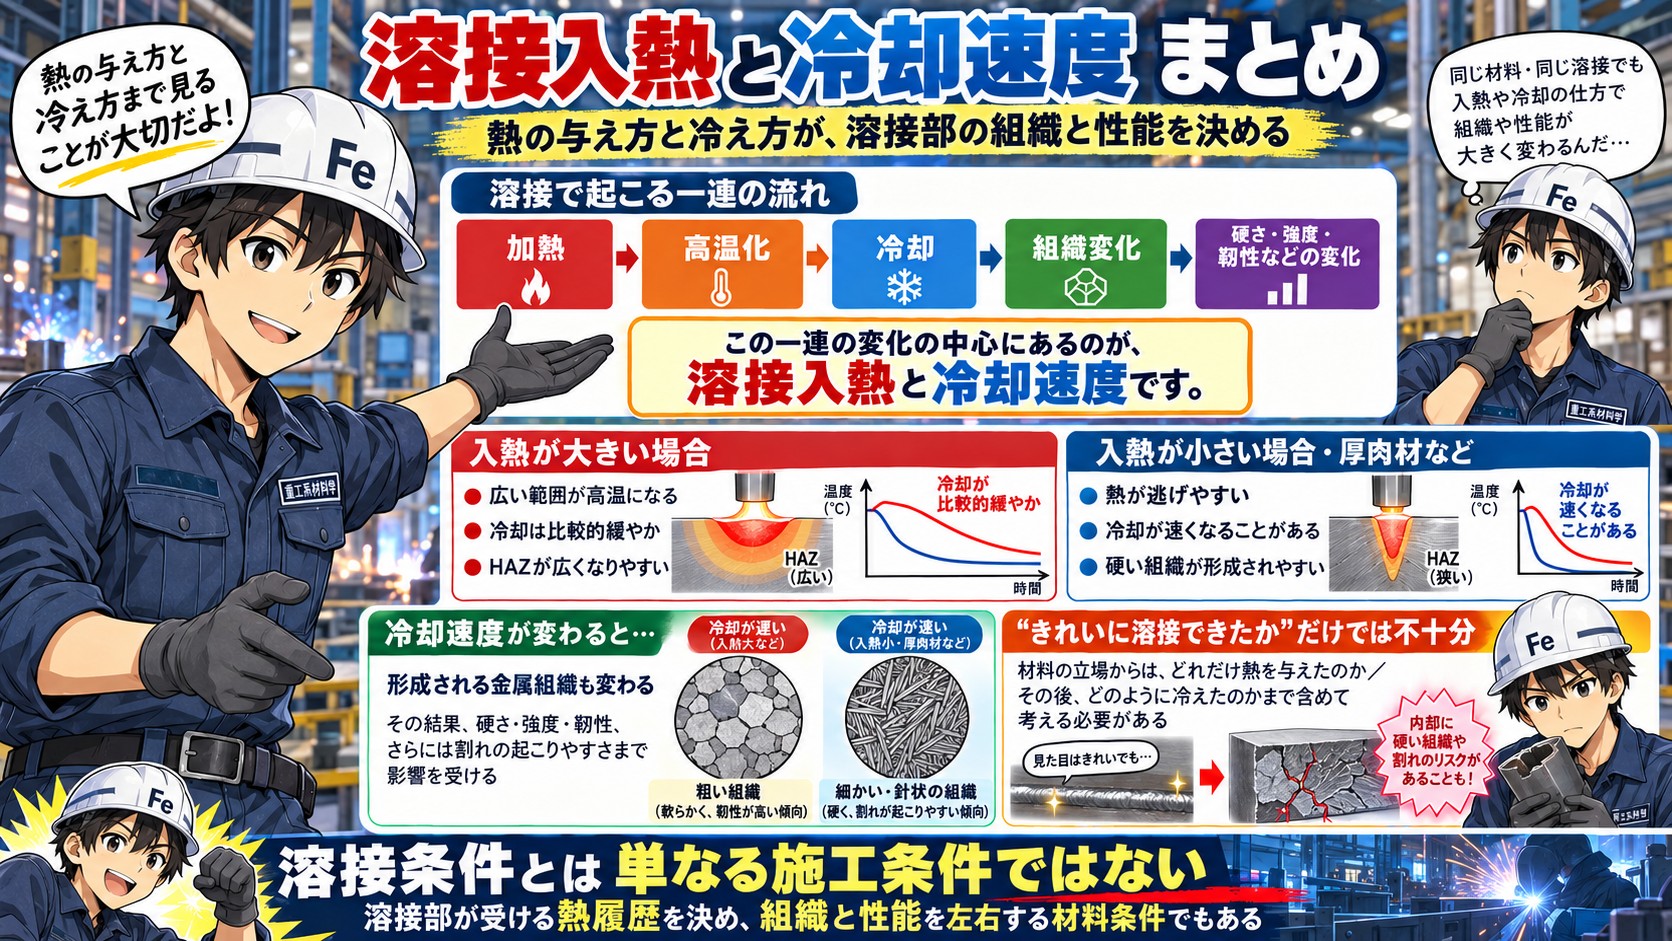
溶接入熱と冷却速度 まとめ
溶接部では、
加熱
↓
高温化
↓
冷却
↓
組織変化
↓
硬さ・強度・靭性などの変化
という一連の現象が起こっています。
この一連の変化の中心にあるのが、
溶接入熱と冷却速度
です。
入熱が大きくなれば、一般に広い範囲が高温になり、冷却は比較的緩やかになります。
一方で、入熱が小さい場合や厚肉材のように熱が逃げやすい条件では、冷却が速くなることがあります。
そして冷却速度が変われば、
形成される金属組織も変わります。
その結果、
硬さ・強度・靭性、さらには割れの起こりやすさまで影響を受けます。
したがって溶接では、
「きれいに溶接できたか」だけを見ていては不十分です。
材料の立場からは、
どれだけ熱を与えたのか
その後、どのように冷えたのか
まで含めて考える必要があります。
つまり、溶接条件とは単なる施工条件ではありません。
溶接部が受ける熱履歴を決め、組織と性能を左右する材料条件
でもあるのです。
くろがねくんの一言
「溶接は、熱をどれだけ与えたかだけじゃない。どう冷えたかまで見ると、組織の変化が見えてくるよ!」
<執筆者情報>
難波一夫
IHI/石川島播磨重工業 出身 の重工系技術士(金属部門)
中小企業診断士・労働安全コンサルタント・エネルギー管理士資格を保有
材料から設備を診る! 技術経営コンサルタント
https://yakumo-consultant-office.com/profile_of_kazuo_namba/
https://yakumo-consultant-office.com/pe_from_heavy_industries/
https://yakumo-consultant-office.com/professional_experience/
https://yakumo-consultant-office.com/published_paper_of_yakumo-consultant-office/
https://yakumo-consultant-office.com/awards_of_yakumo-consultant-office/