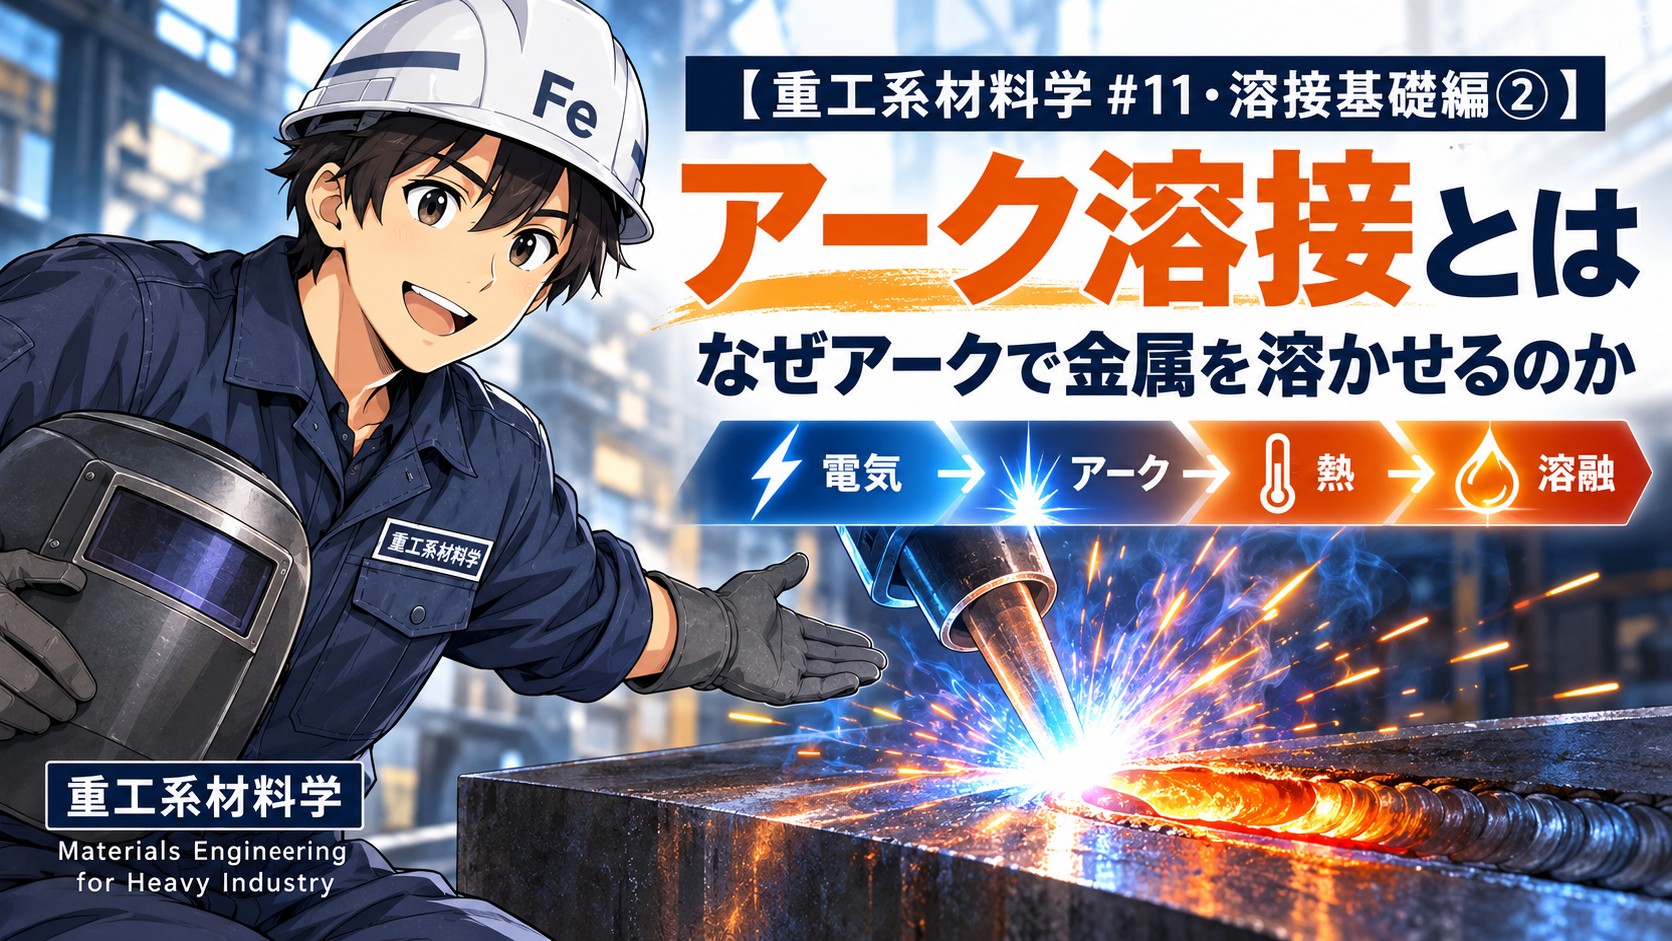
アーク溶接とは
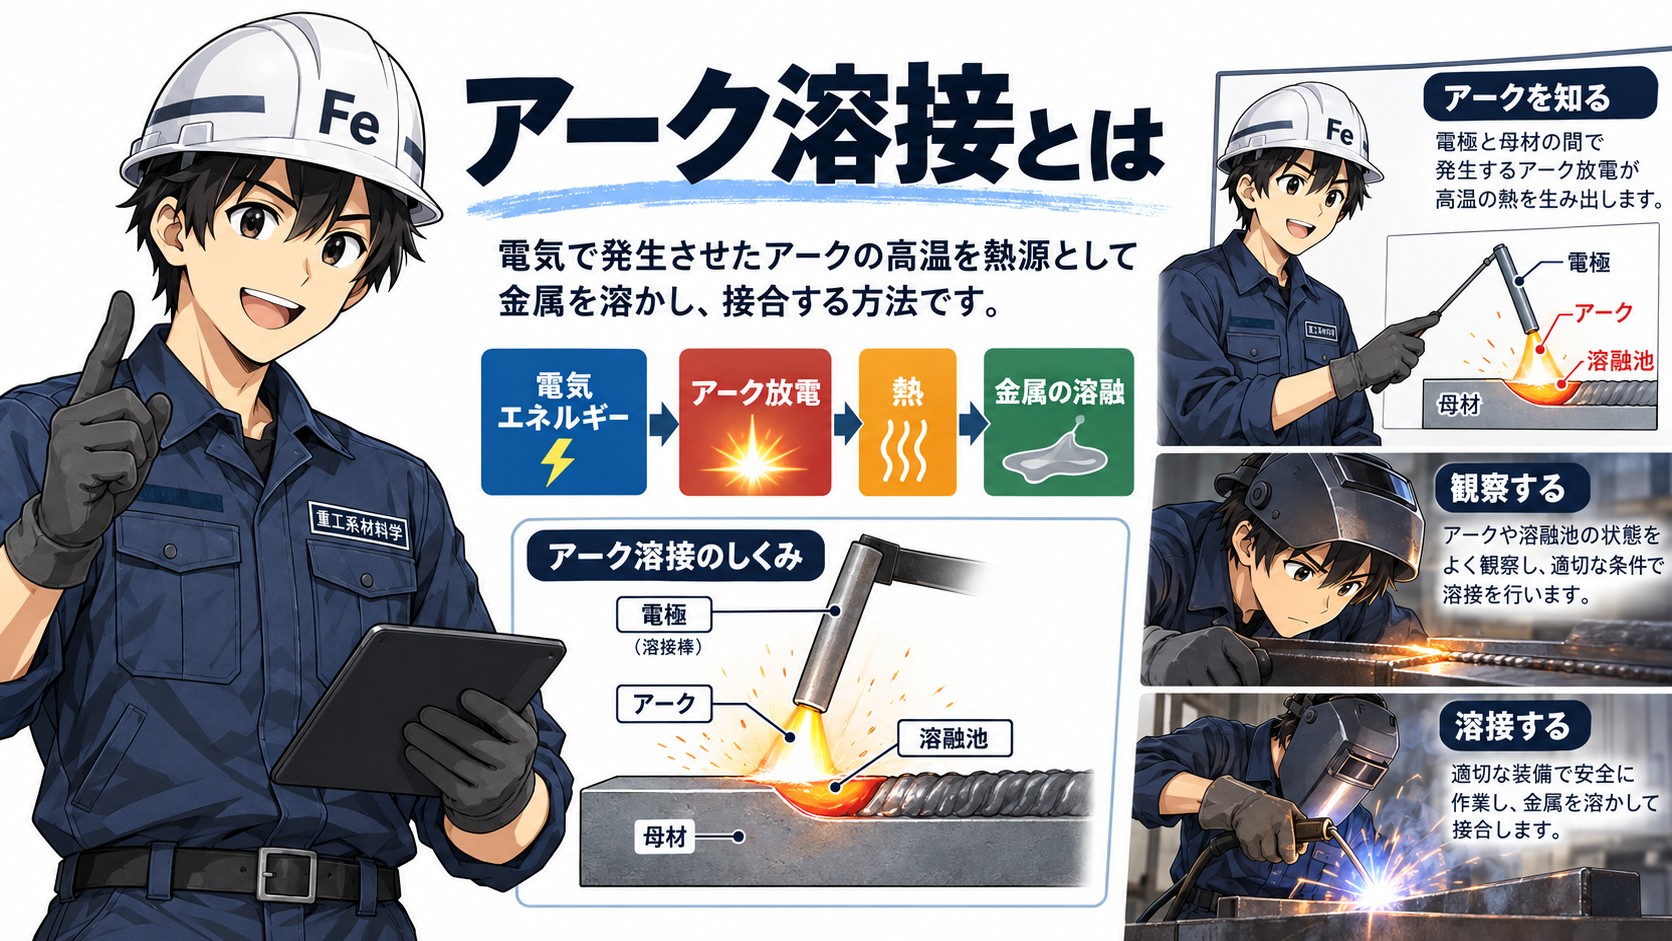
アーク溶接とは、電極と母材との間に発生させたアーク放電の熱を利用して金属を溶融し、接合する方法です。
溶接には、ガス炎、レーザ、電子ビームなど、さまざまな熱源を利用する方法があります。
その中でアーク溶接は、電気エネルギーを利用してアークを発生させ、その高温を熱源として金属を溶かす方法です。
その流れを整理すると、
電気エネルギー → アーク放電 → 熱 → 金属の溶融
という流れになります。
そもそも「アーク」とは?
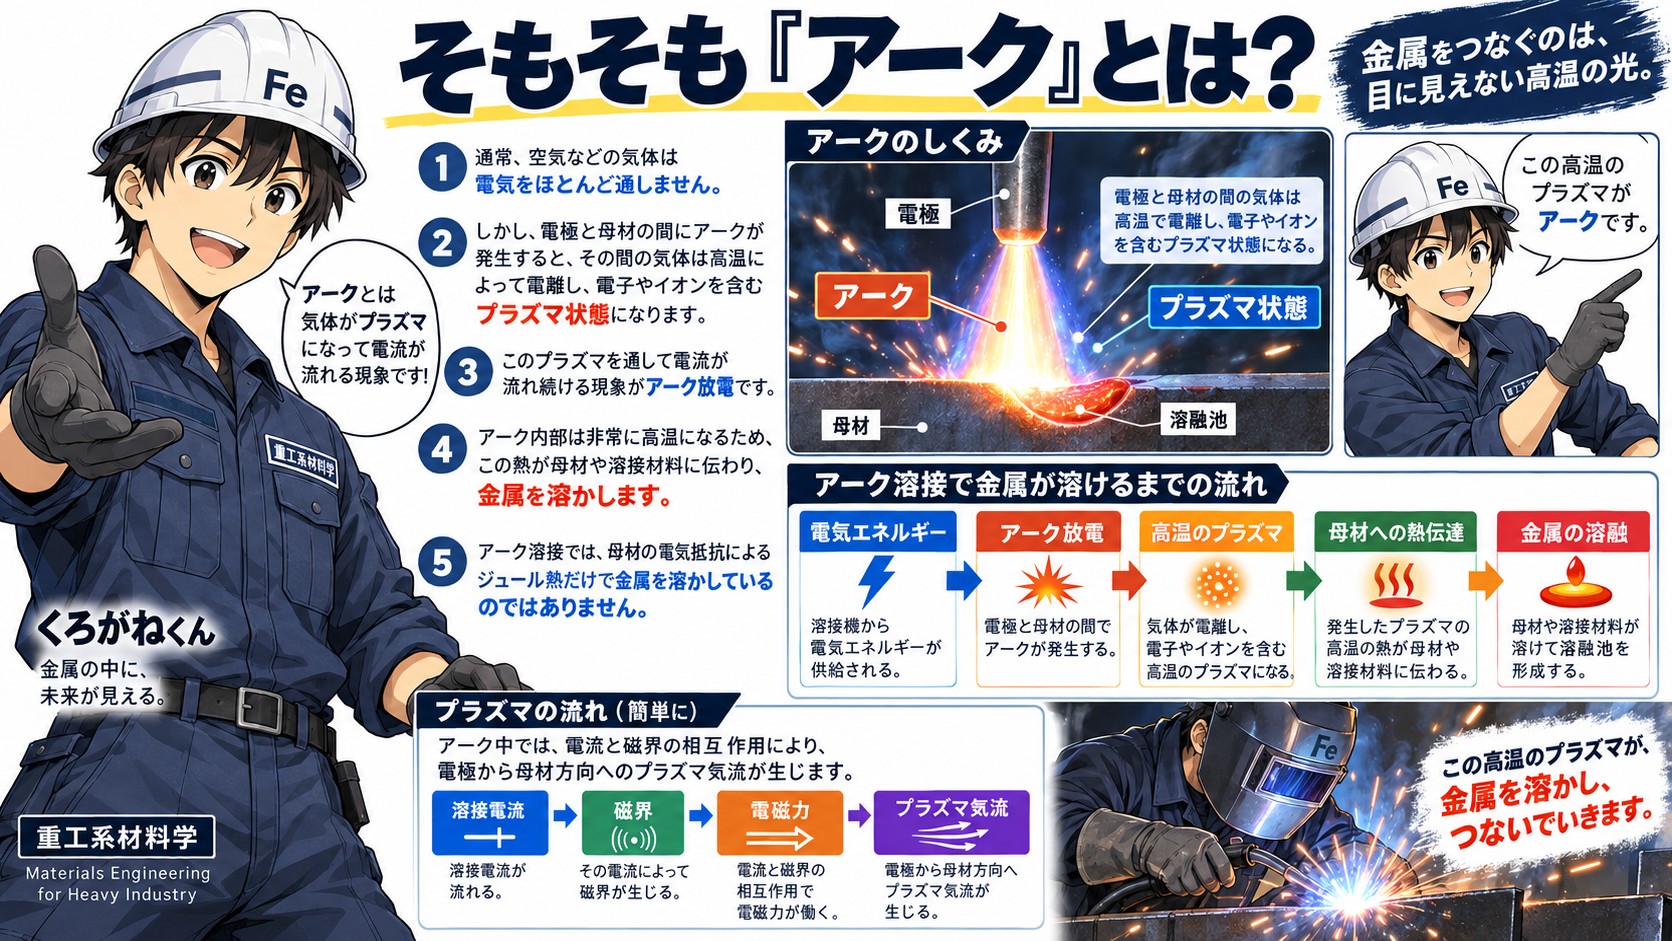
通常、空気などの気体は電気をほとんど通しません。
しかし、電極と母材の間にアークが発生すると、その間の気体は高温によって電離し、電子やイオンを含むプラズマ状態になります。
このプラズマを通して電流が流れ続ける現象がアーク放電です。
アーク内部は非常に高温になるため、この熱が母材や溶接材料に伝わり、金属を溶かします。
つまり、アーク溶接では母材の電気抵抗によるジュール熱だけで金属を溶かしているのではなく、
電気エネルギー
→ アーク放電
→ 高温のプラズマ
→ 母材への熱伝達
→ 金属の溶融
という流れで溶接が行われます。
さらにアーク中では、溶接電流によって生じる磁界と電流との相互作用による電磁力も働きます。その結果、プラズマには電極から母材方向への流れが生じ、これをプラズマ気流と呼びます。
なぜアークで金属を溶かせるのか
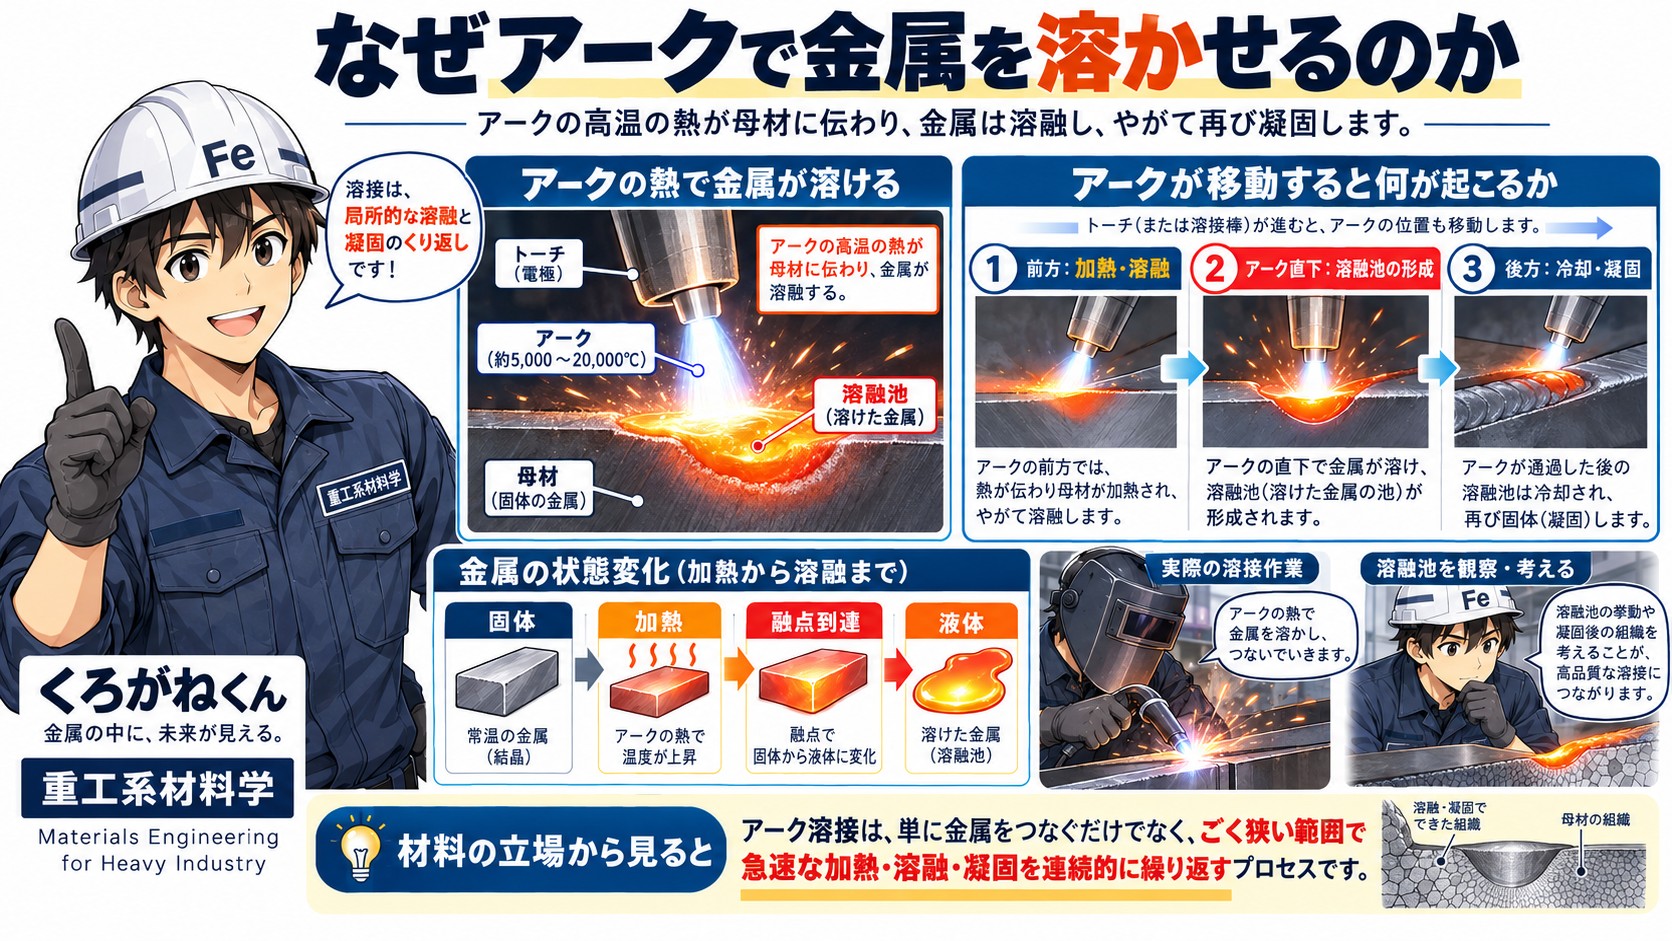
アークが発生すると、その高温の熱が母材へ伝わります。
母材表面の温度が融点を超えると、金属は
固体 → 加熱 → 融点到達 → 液体
へと変化します。
このとき、溶けた金属が集まってできる部分が溶融池(molten pool)です。
溶接では、トーチや溶接棒を継手に沿って移動させます。すると、それに伴ってアークの発生位置も移動します。
そのため、進行方向では母材が加熱されて溶け、アークが通過した後方では、溶融した金属が冷えて再び固まります。
つまり溶接部では、
前方:加熱・溶融
アーク直下:溶融池の形成
後方:冷却・凝固
という現象が連続して起こっています。
材料の立場から見ると、アーク溶接は単に「金属を溶かしてつなぐ」だけではありません。
ごく狭い範囲で、急速な加熱・溶融・凝固を連続的に繰り返すプロセス
と見ることができます。
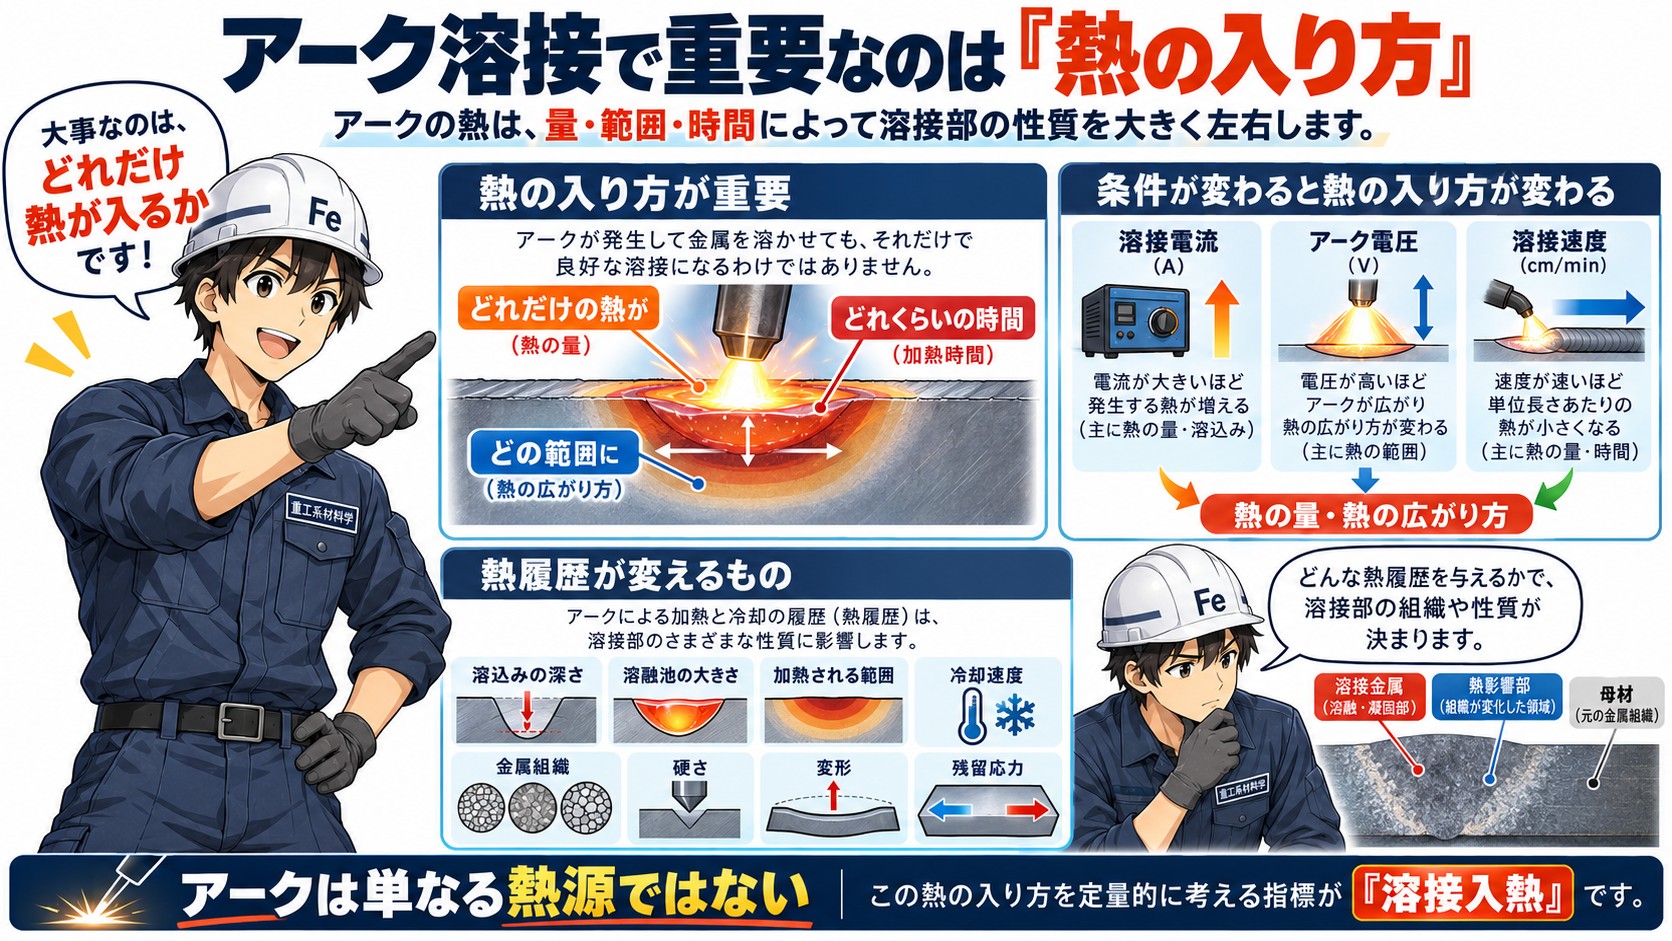
アーク溶接で重要なのは「熱の入り方」
アークが発生して金属を溶かせれば、それだけで良好な溶接になるわけではありません。
重要なのは、母材に対して
どれだけの熱が、どの範囲に、どれくらいの時間与えられるか
です。
溶接電流、アーク電圧、溶接速度などの条件が変わると、母材に与えられる熱の量や熱の広がり方も変化します。
すると、
- 溶込みの深さ
- 溶融池の大きさ
- 加熱される範囲
- 冷却速度
- 金属組織
- 硬さ
- 変形
- 残留応力
なども変わってきます。
つまり、アークは単なる「金属を溶かすための熱源」ではありません。
どのような熱履歴を母材に与えるかによって、溶接部の組織や性質が決まる。
この熱の入り方を定量的に考える指標が『溶接入熱』です。
いろいろなアーク溶接
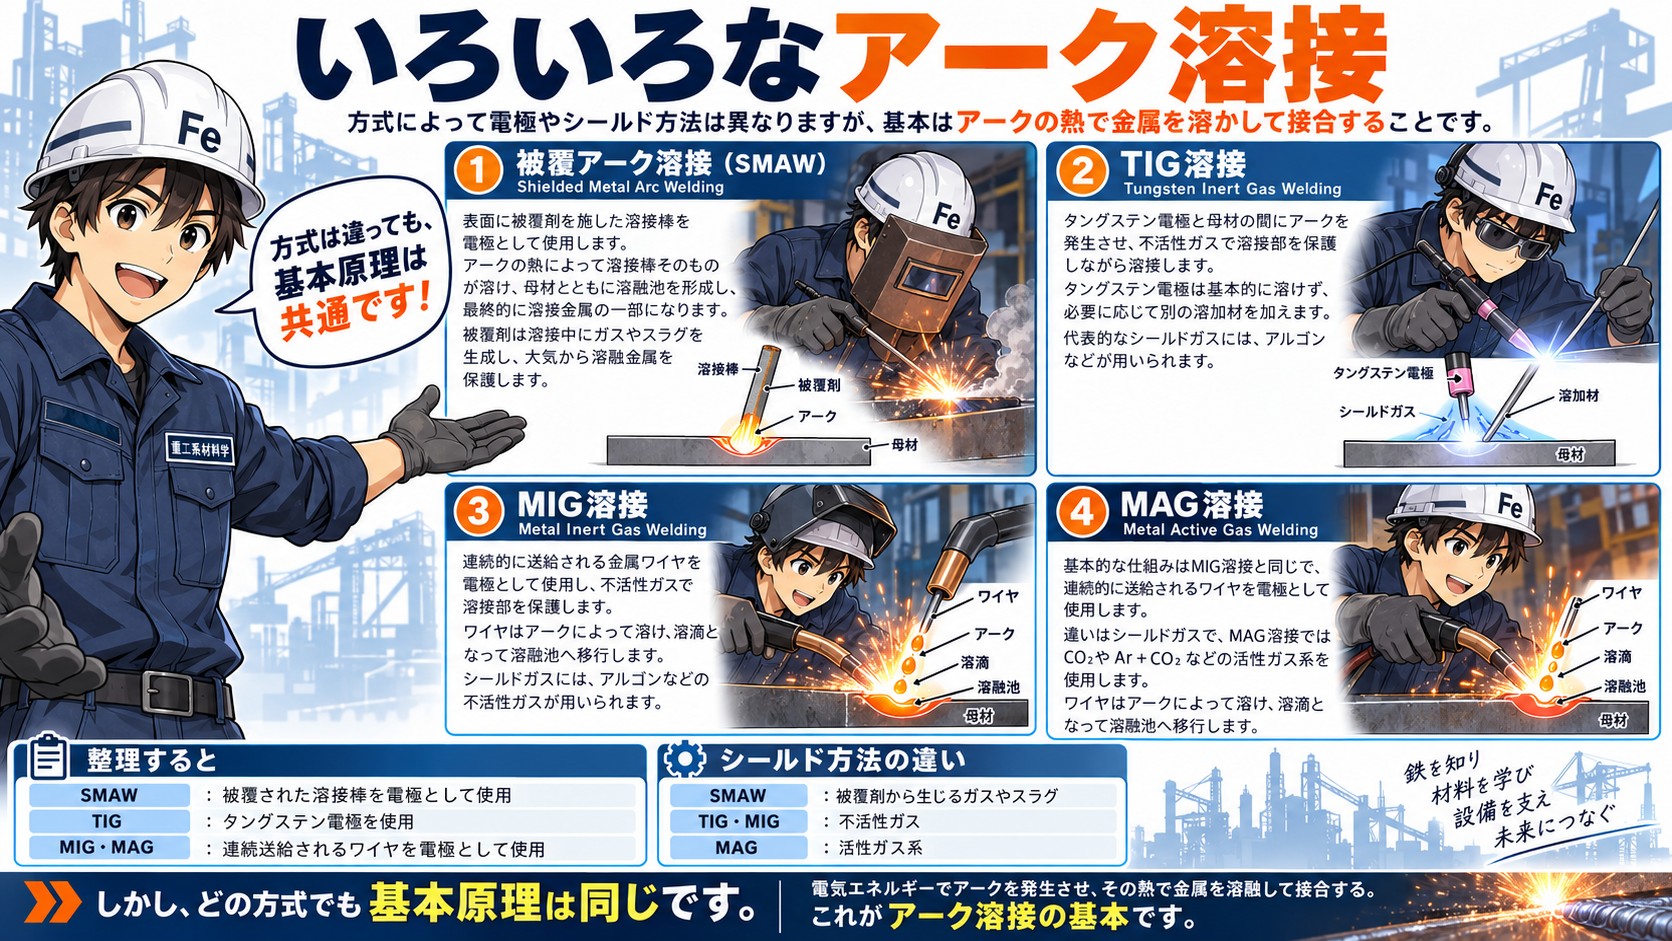
アーク溶接には、いくつかの代表的な方式があります。
使う電極やシールドガス、溶加材の与え方などは異なりますが、いずれも
アークの熱を利用して金属を溶かし、接合する
という基本原理は共通しています。
被覆アーク溶接(SMAW;Shielded Metal Arc Welding)
表面に被覆剤を施した溶接棒を電極として使用します。
アークの熱によって溶接棒そのものが溶け、母材とともに溶融池を形成し、最終的に溶接金属の一部になります。
また、被覆剤は溶接中にガスやスラグを生成し、大気から溶融金属を保護する役割を持っています。
TIG溶接(Tungsten Inert Gas Welding)
タングステン電極と母材の間にアークを発生させ、不活性ガスで溶接部を保護しながら溶接します。
タングステン電極は基本的に溶けず、必要に応じて別の溶加材を加えます。
代表的なシールドガスには、アルゴンなどが用いられます。
MIG溶接(Metal Inert Gas Welding)
連続的に送給される金属ワイヤを電極として使用し、不活性ガスで溶接部を保護します。
ワイヤはアークによって溶け、溶滴となって溶融池へ移行します。
シールドガスには、アルゴンなどの不活性ガスが用いられます。
MAG溶接(Metal Active Gas Welding)
基本的な仕組みはMIG溶接と同じで、連続的に送給されるワイヤを電極として使用します。
違いはシールドガスで、MAG溶接ではCO₂やAr+CO₂などの活性ガス系を使用します。
ワイヤはアークによって溶け、溶滴となって溶融池へ移行します。
整理すると、
SMAW:被覆された溶接棒を電極として使用
TIG:タングステン電極を使用
MIG・MAG:連続送給されるワイヤを電極として使用
という違いがあります。
また、シールド方法にも違いがあり、
SMAW:被覆剤から生じるガスやスラグ
TIG・MIG:不活性ガス
MAG:活性ガス系
によって溶接部を保護します。
しかし、どの方式でも基本原理は同じです。
電気エネルギーでアークを発生させ、その熱で金属を溶融して接合する。
これがアーク溶接の基本です。
まとめ
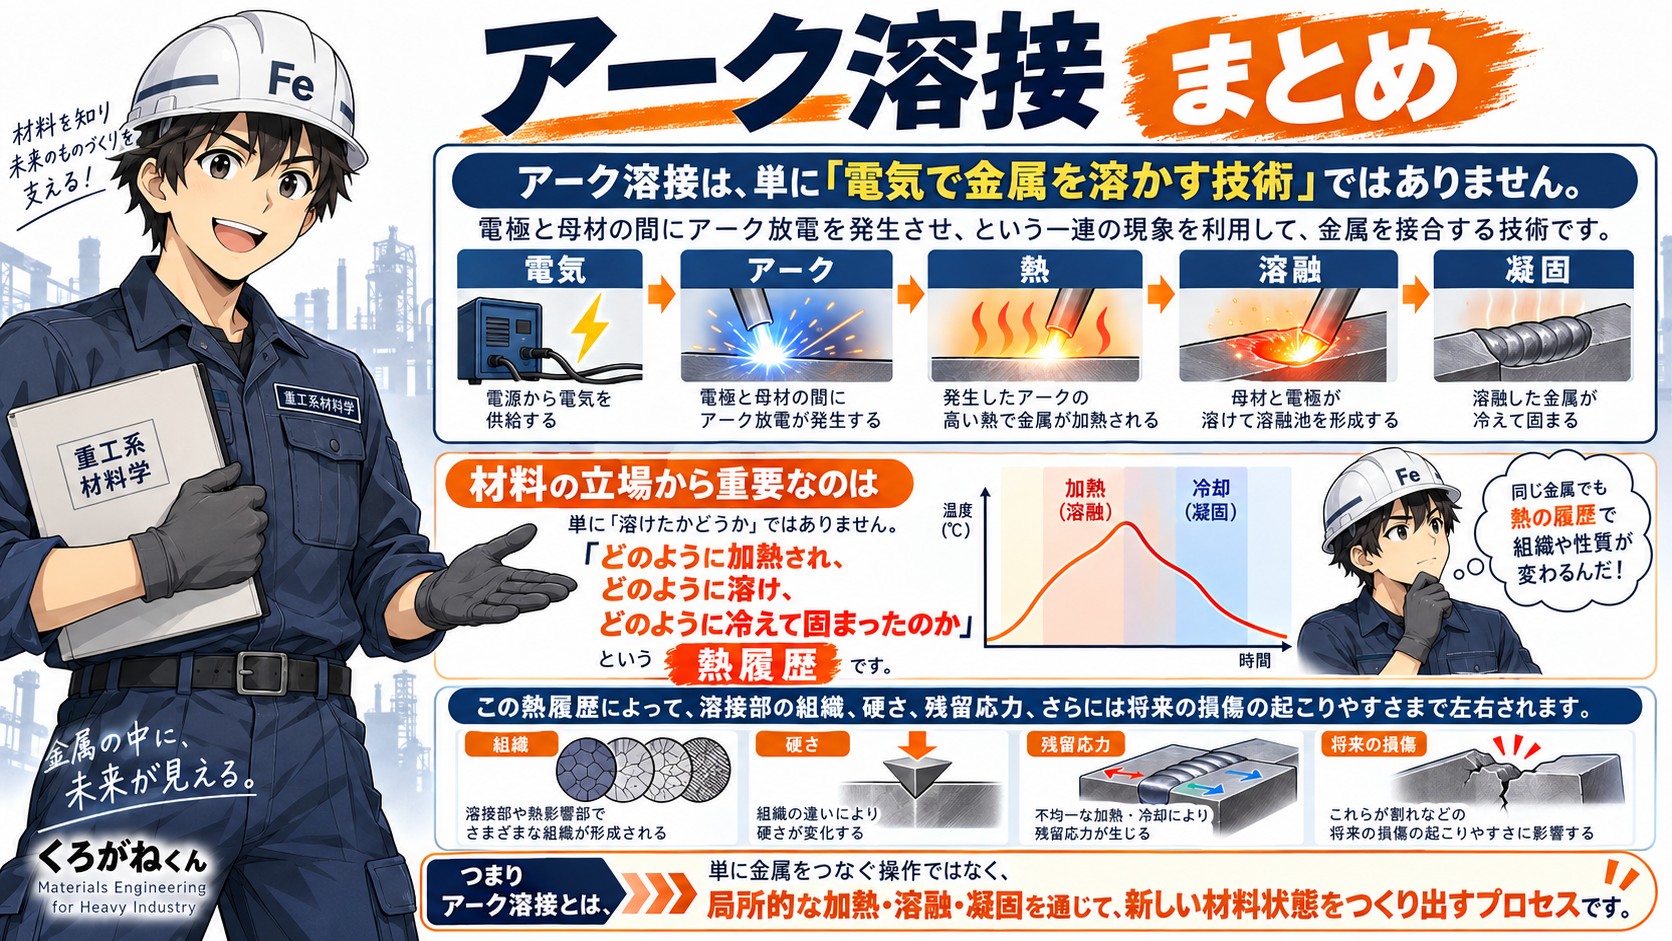
アーク溶接は、単に「電気で金属を溶かす技術」ではありません。
電極と母材の間にアーク放電を発生させ、
電気 → アーク → 熱 → 溶融 → 凝固
という一連の現象を利用して、金属を接合する技術です。
そして、材料の立場から見て本当に重要なのは、単に**「溶けたかどうか」**ではありません。
重要なのは、
「どのように加熱され、どのように溶け、どのように冷えて固まったのか」
という熱履歴です。
この熱履歴によって、溶接部の組織、硬さ、残留応力、さらには将来の損傷の起こりやすさまで左右されます。
つまりアーク溶接とは、単に金属をつなぐ操作ではなく、
局所的な加熱・溶融・凝固を通じて、新しい材料状態をつくり出すプロセス
と見ることができます。
では、アークによっていったん溶かされた金属が再び固まると、そこにはどのような材料ができるのでしょうか。
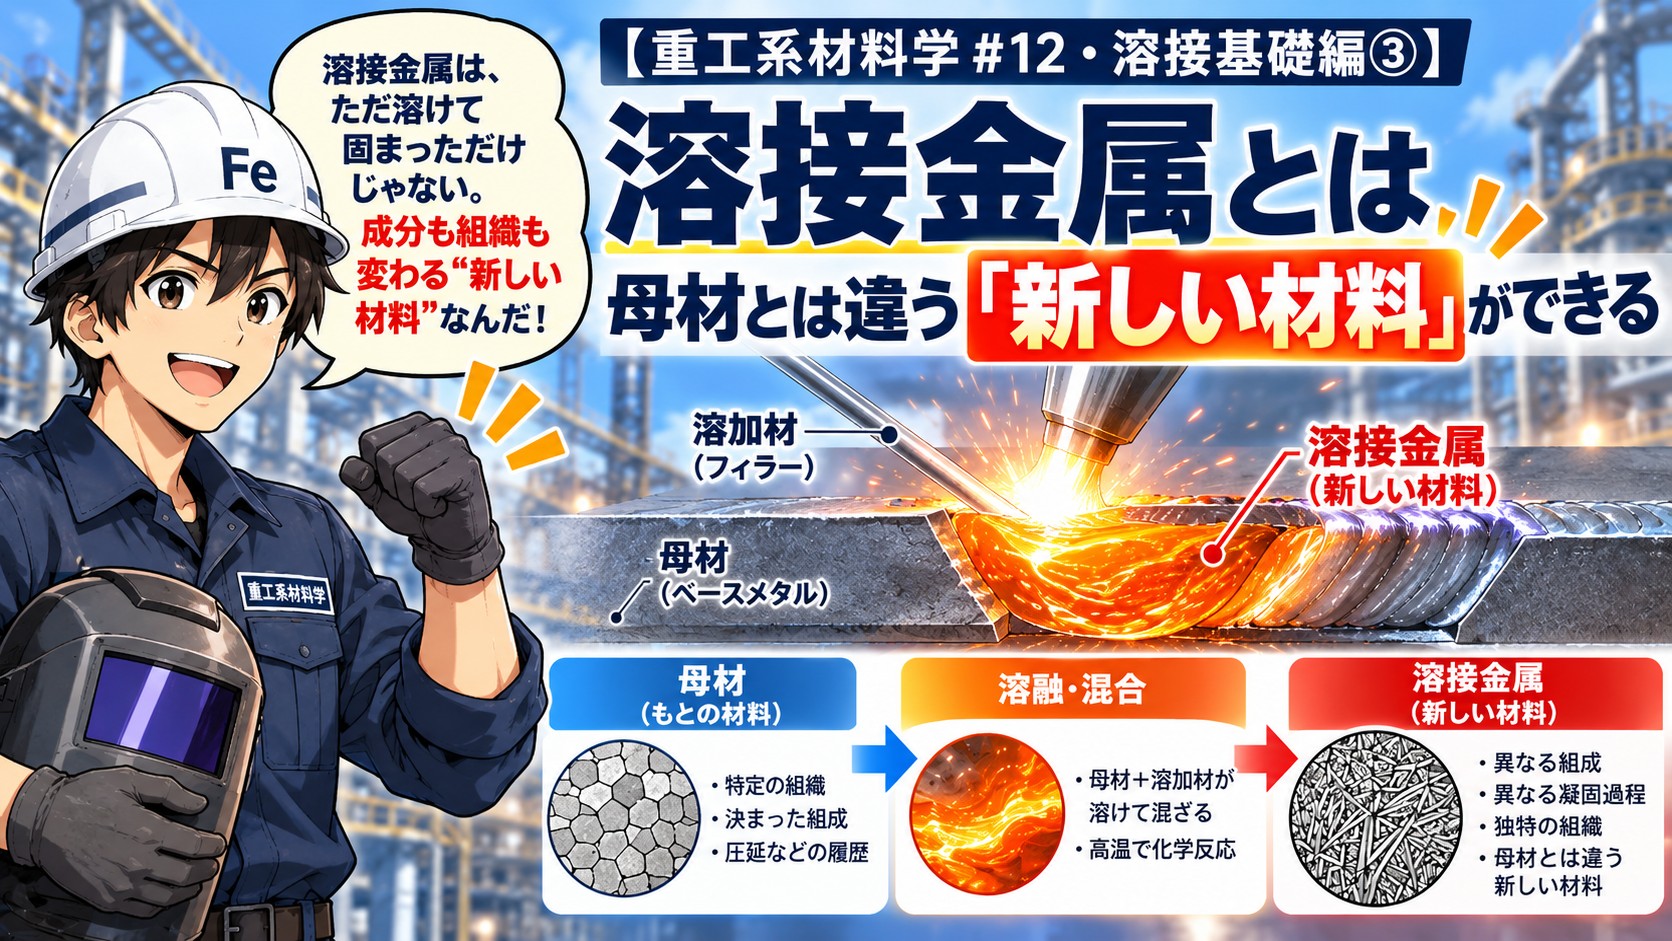
次回(重工系材料学#12・溶接基礎編③)は、
「溶接金属とは何か|母材とは違う『新しい材料』ができる」
について解説します。
くろがねくんの一言
「金属を溶かすだけじゃない。どう熱が入り、どう冷えるかまで見るのが材料屋の視点だよ!」
<執筆者情報>
難波一夫
IHI/石川島播磨重工業 出身 の重工系技術士(金属部門)
中小企業診断士・労働安全コンサルタント・エネルギー管理士資格を保有
材料から設備を診る! 技術経営コンサルタント