溶接というと、
「母材を溶かして、そのまま固めてつなぐ」
というイメージを持つかもしれません。
しかし、実際の溶接部を材料の立場から見ると、それほど単純ではありません。
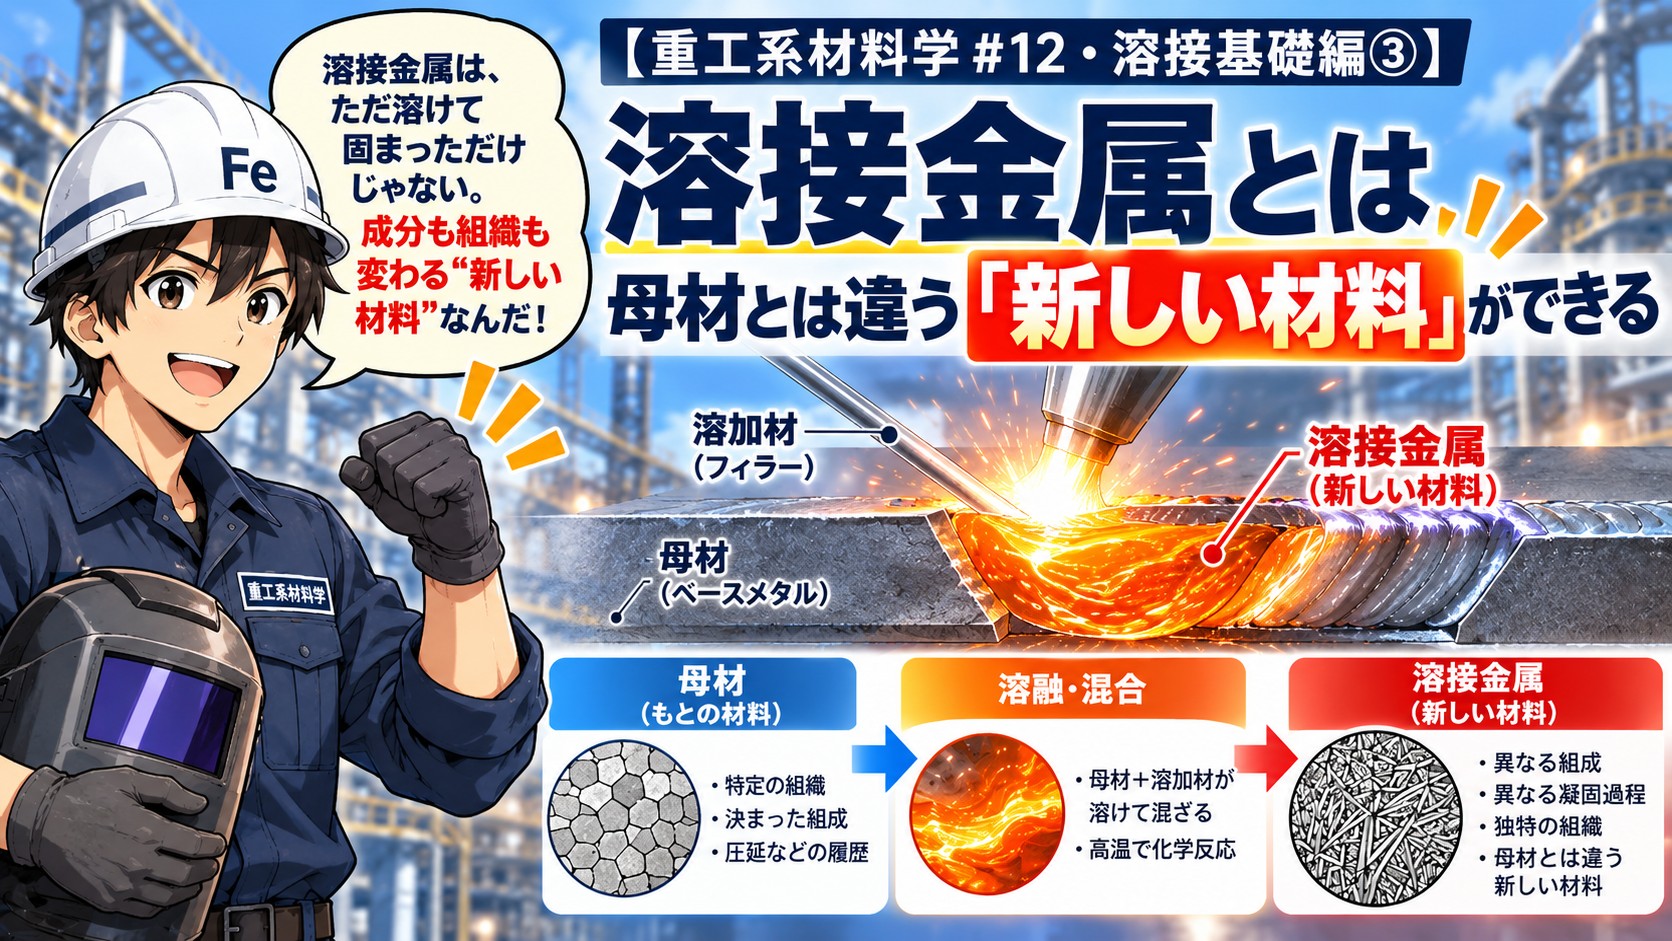
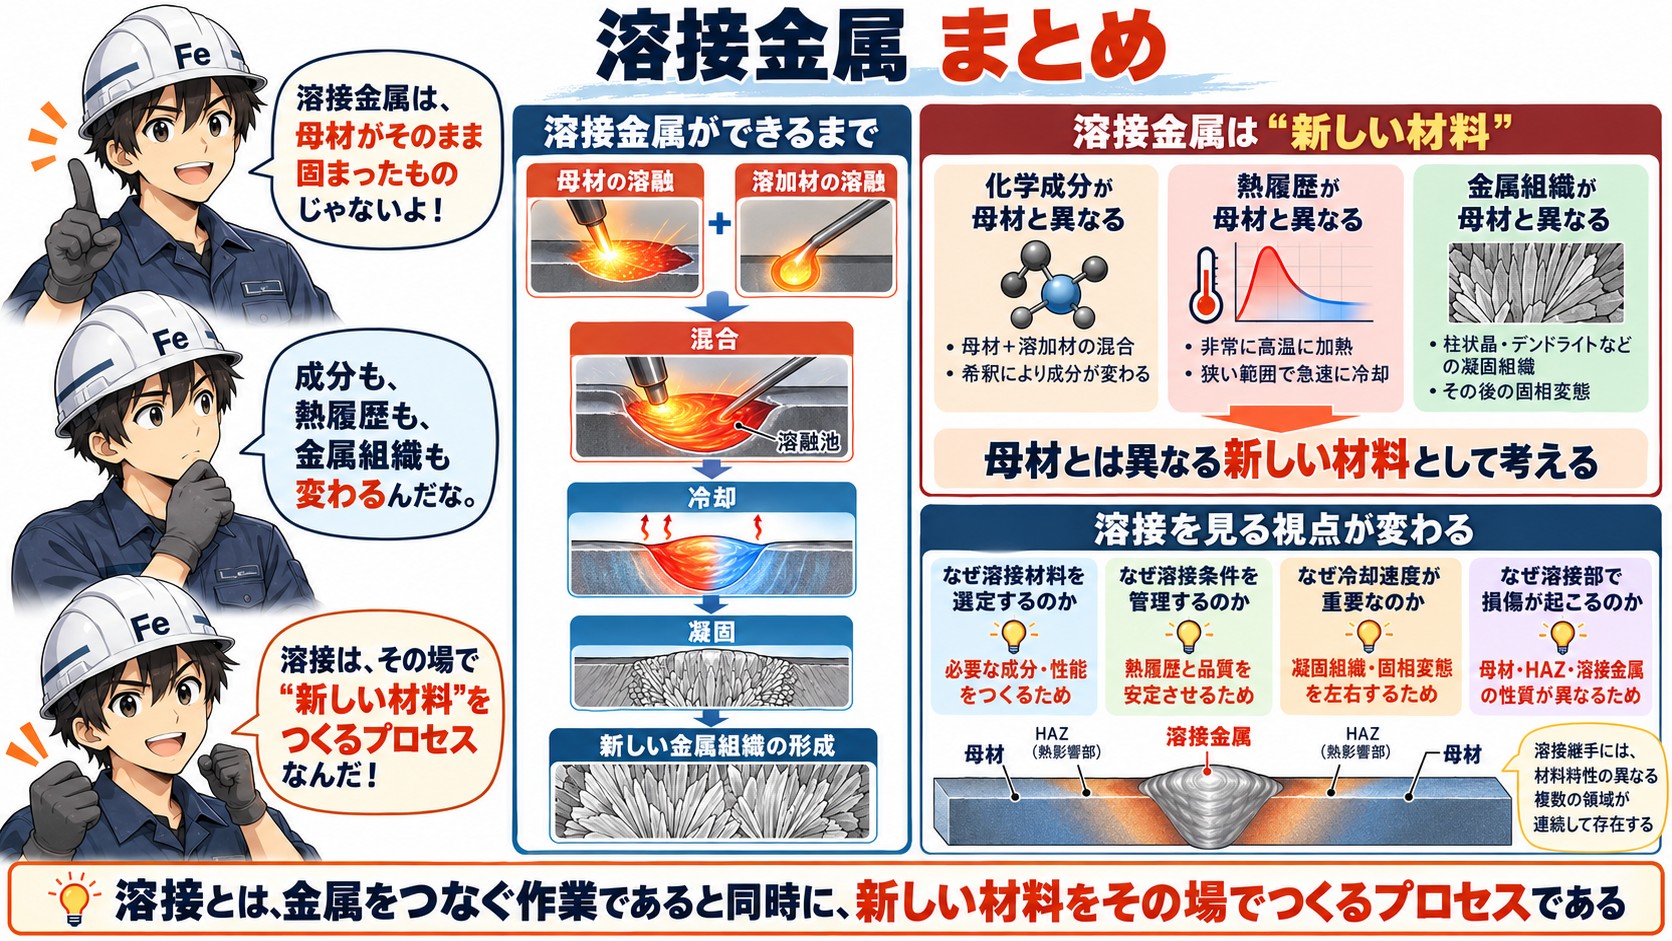
アーク溶接では、母材の一部が溶け、さらに溶接棒やワイヤなどの溶加材が加わり、それらが溶融池の中で混ざり合います。
そして、その溶けた金属が冷却され、凝固することで形成されるのが、
「溶接金属」
です。
つまり溶接金属は、単に母材が溶けて元に戻ったものではありません。
母材と溶加材が混ざり、高温で溶融し、その後急速に冷却・凝固することで生まれる、いわば
「その場で新しくつくられた金属材料」
なのです。
今回は、この「溶接金属」とは何なのかを、材料の視点から見ていきます。
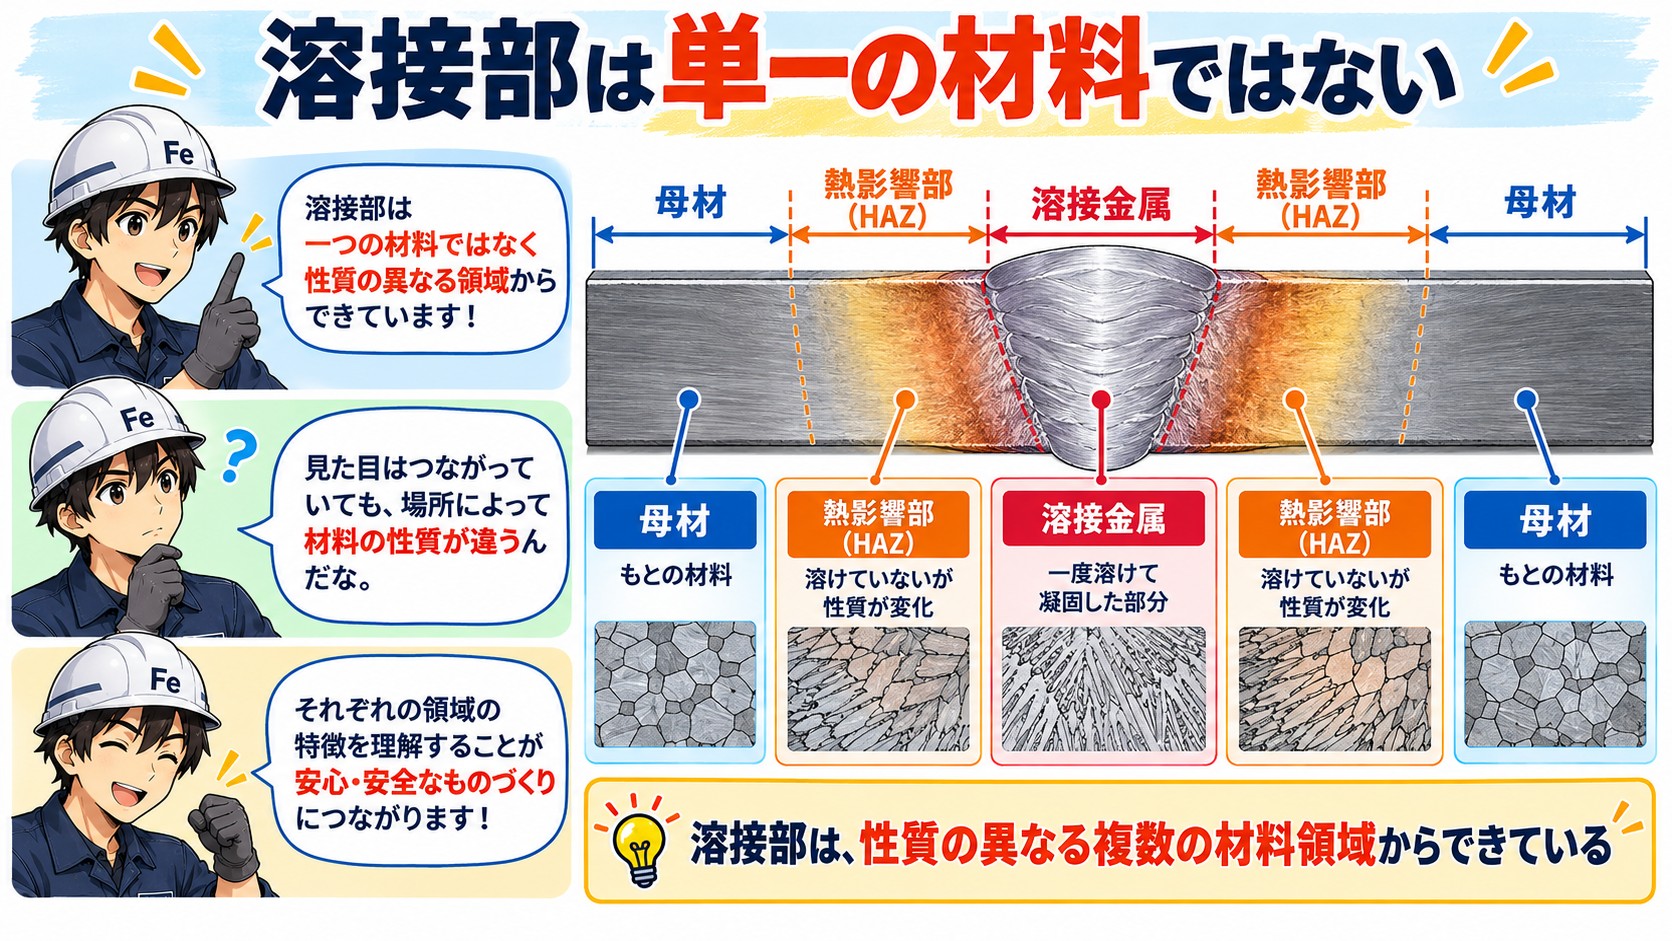
溶接部は単一の材料ではない
まず重要なのは、溶接部を一つの均一な材料として考えないことです。
一般的な溶融溶接部は、大きく分けると、
- 母材
- 熱影響部(HAZ)
- 溶接金属
の3つの領域から構成されています。
母材は、溶接前から存在している元の材料です。
HAZ(Heat Affected Zone:熱影響部)は、もともとは母材ですが、溶接熱の影響を受けた領域です。金属そのものは溶けていないものの、加熱と冷却によって金属組織が変化し、その結果、硬さや強度、靭性などの性質が母材とは異なる場合があります。
一方、溶接金属は、母材の一部や溶加材が実際に一度溶融し、その後、冷却・凝固してできた部分です。
つまり溶接継手の中には、
一度も溶けていない母材
溶けてはいないが、熱によって性質が変化したHAZ
一度溶けて、新たに凝固した溶接金属
という、熱履歴の異なる材料領域が隣り合って存在しています。
このように見ると、溶接部は単なる「接合部」ではなく、性質の異なる複数の材料領域から構成された部分であることがわかります。
溶接金属はどうやってできる?
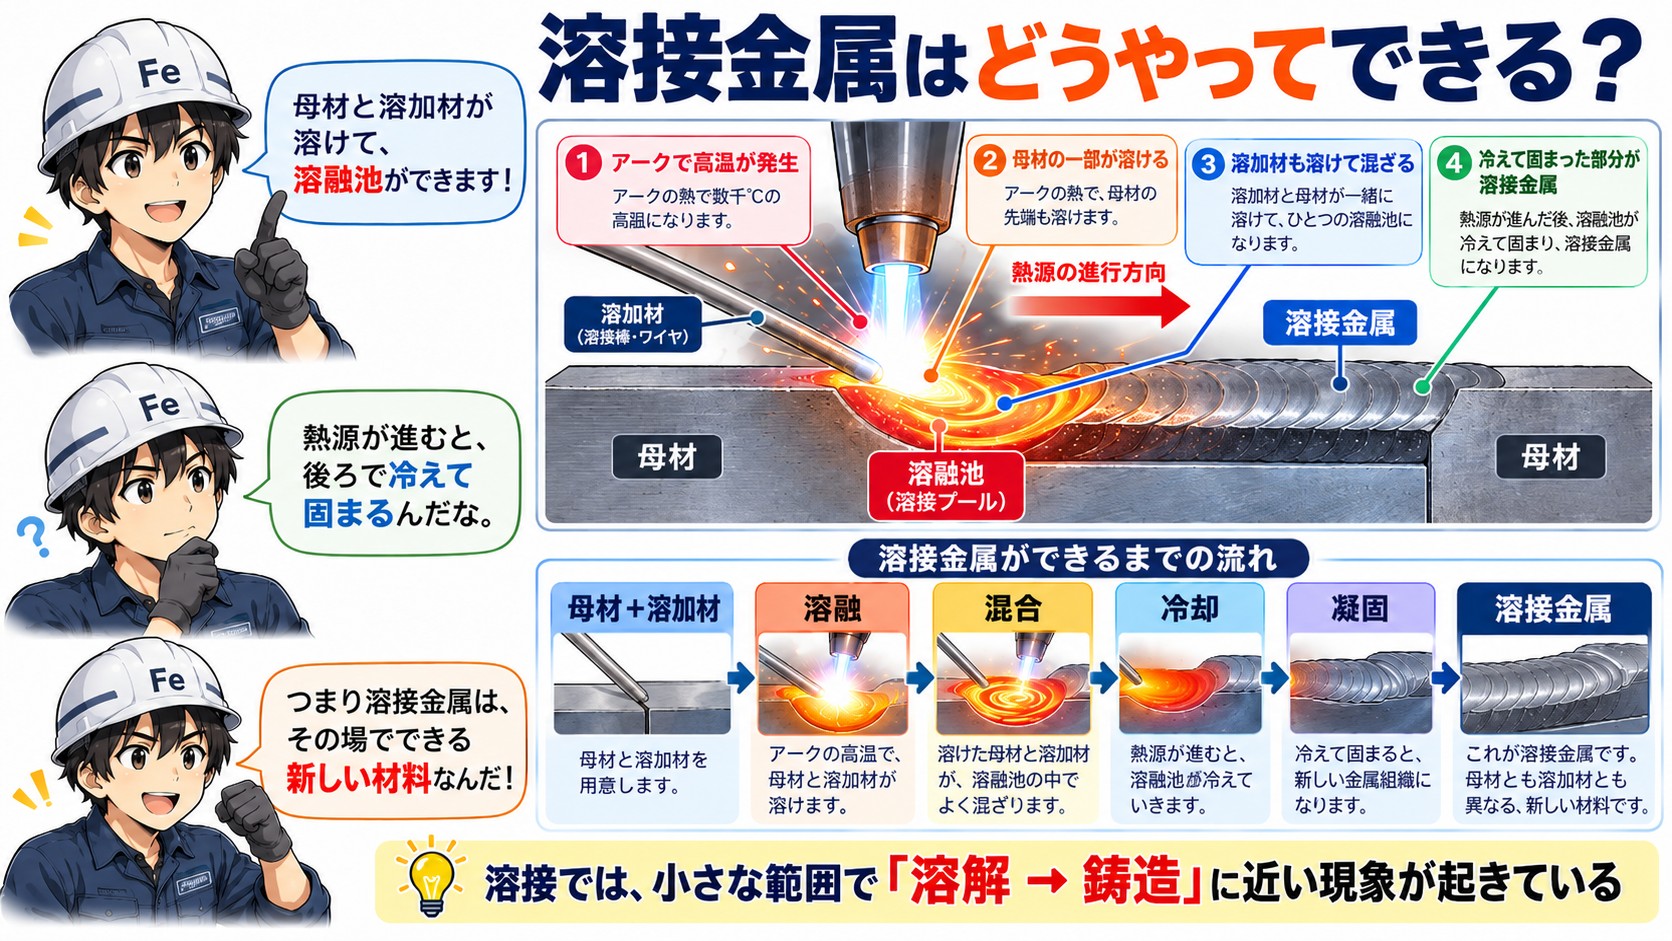
アーク溶接では、電極と母材との間に発生したアークによって非常に高い温度が発生します。
この熱によって、
母材の一部が溶融
します。
さらに、溶接棒やワイヤを使用する場合には、
溶加材も溶融
します。
これらの液体金属が集まったものが、
溶融池(溶接プール)
です。
溶接トーチや電極が移動すると、その後方では熱源が遠ざかるため、溶融池の温度が低下します。
すると液体だった金属が凝固し、固体になります。
この凝固した部分が溶接金属です。
流れを簡単に表すと、
母材+溶加材
↓
溶融
↓
混合
↓
冷却
↓
凝固
↓
溶接金属
となります。
つまり、溶接という工程の中では、小さな範囲で
「溶解 → 鋳造」
に近い現象が起きていると考えることもできます。
なぜ「母材とは違う材料」になる?
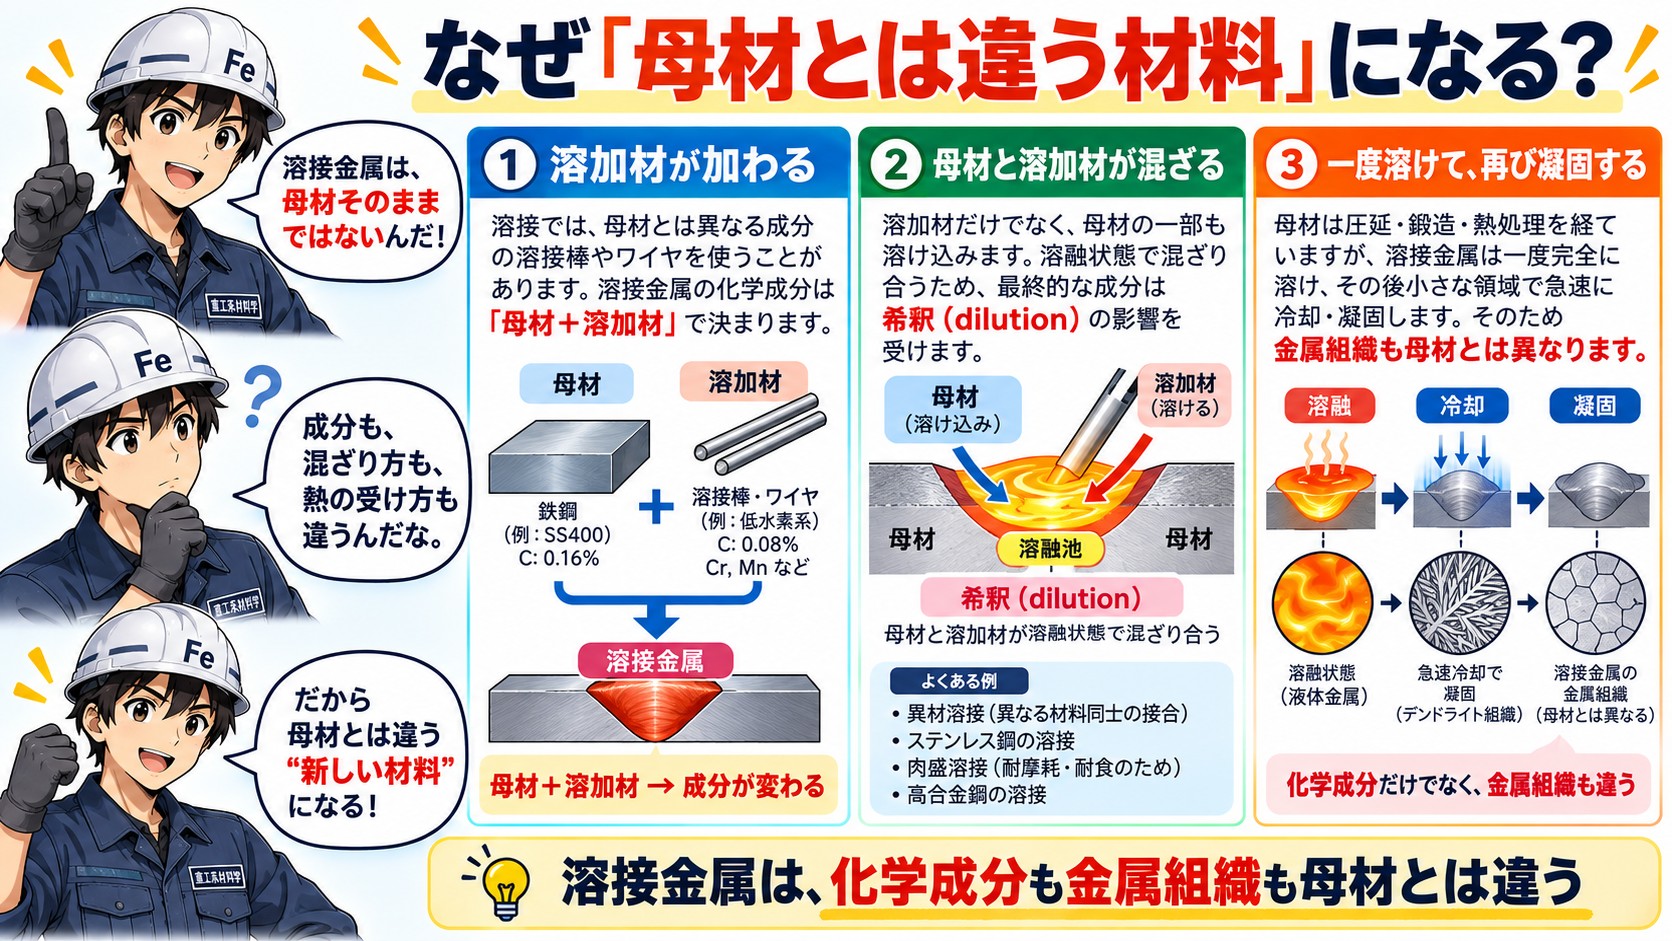
溶接金属は、元の母材とまったく同じ材料になるとは限りません。
その理由は大きく3つあります。
① 溶加材が加わる
溶接では、母材とは異なる成分の溶接棒やワイヤを使用することがあります。
そのため溶接金属の化学成分は、
母材+溶加材
によって決まります。
たとえば母材が炭素鋼であっても、溶接性や強度、靭性などを考えて調整された溶接材料を使用します。
したがって、完成した溶接金属の成分は、母材と完全に同じとは限りません。
② 母材と溶加材が混ざる
溶接すると、溶加材だけがそのまま溶接金属になるわけではありません。
母材の一部も溶け込みます。
そのため、
母材と溶加材が溶融状態で混ざり合う
ことになります。
この現象を理解するうえで重要なのが、
希釈(dilution)
という考え方です。
母材がどの程度溶接金属に混ざったかによって、最終的な溶接金属の化学成分が変化します。
特に、
- 異材溶接
- ステンレス鋼の溶接
- 肉盛溶接
- 高合金鋼の溶接
などでは、この希釈の影響が重要になります。
③ 一度溶けて、再び凝固する
母材は製鋼後、
圧延、鍛造、熱処理など、
さまざまな工程を経てつくられています。
ところが溶接金属は、その母材とはまったく違う熱履歴を受けます。
一度完全に溶融し、
その後、溶接部という非常に小さな領域で急速に冷却・凝固します。
そのため、できあがる組織も母材とは異なります。
つまり、
化学成分だけでなく、金属組織も母材とは違う
のです。
溶接金属は「小さな鋳物」と考える
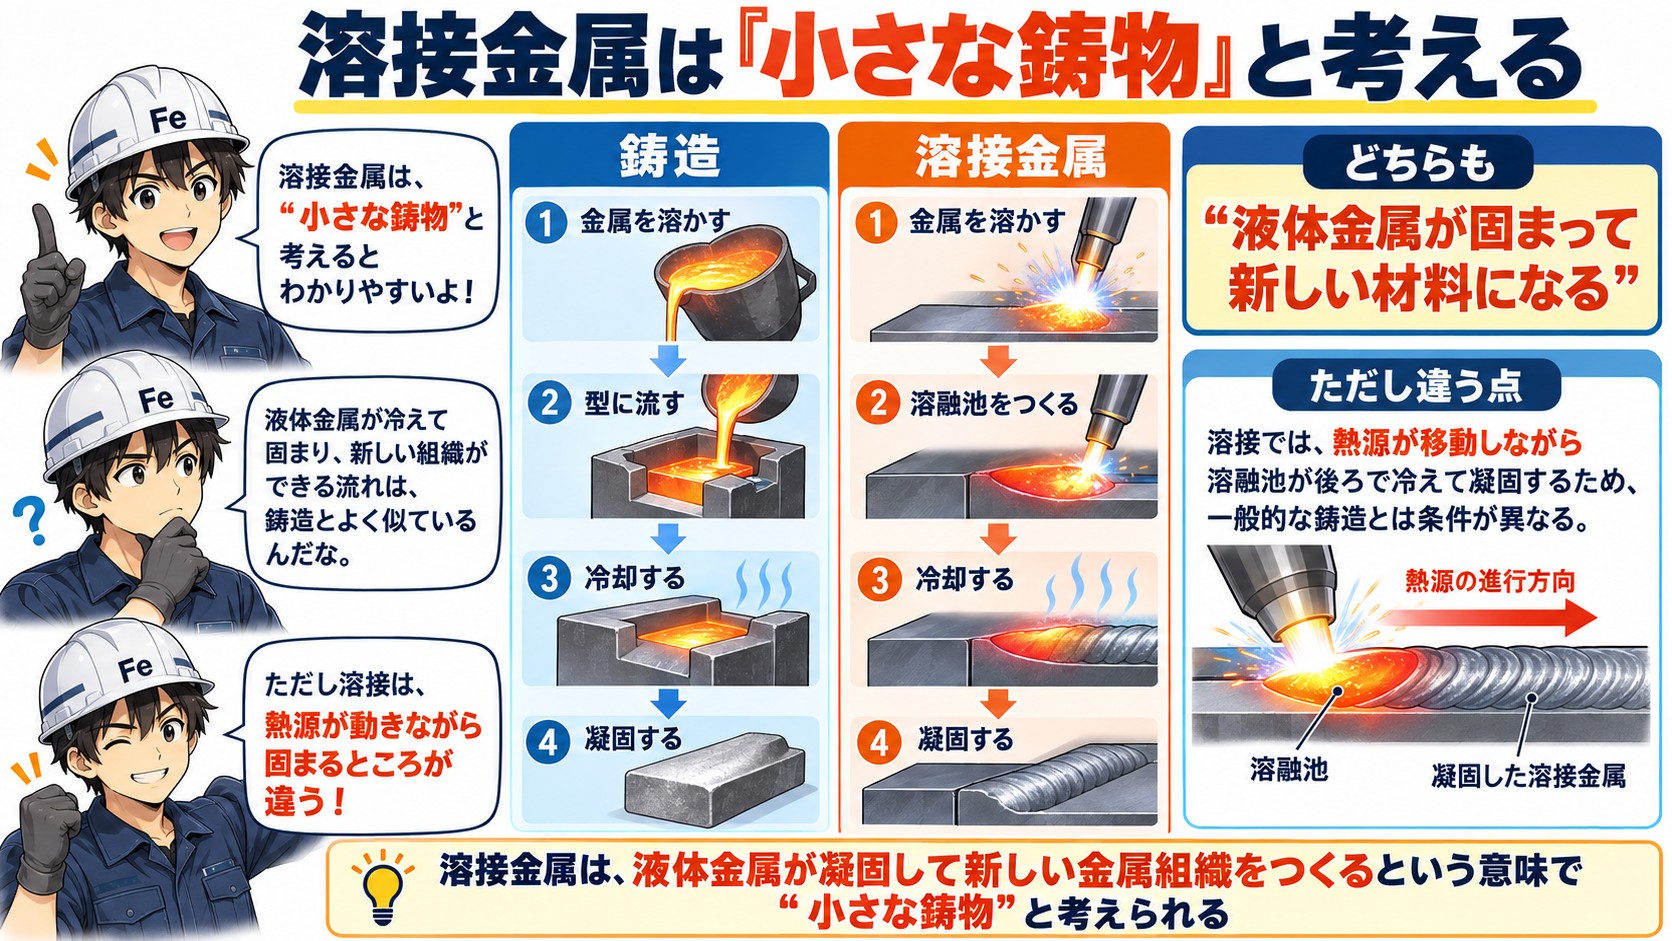
溶接金属を理解する一つの方法として、
「溶接金属は小さな鋳物である」
と考えるとわかりやすくなります。
鋳造では、
金属を溶かす
↓
型に流す
↓
冷却する
↓
凝固する
という工程で金属材料をつくります。
溶接金属も基本的には、
金属を溶かす
↓
溶融池をつくる
↓
冷却する
↓
凝固する
という流れです。
もちろん、実際の溶接では熱源が移動しながら凝固していくため、一般的な鋳造とは条件が異なります。
しかし、
「液体金属が凝固して新しい金属組織をつくる」
という意味では非常によく似ています。
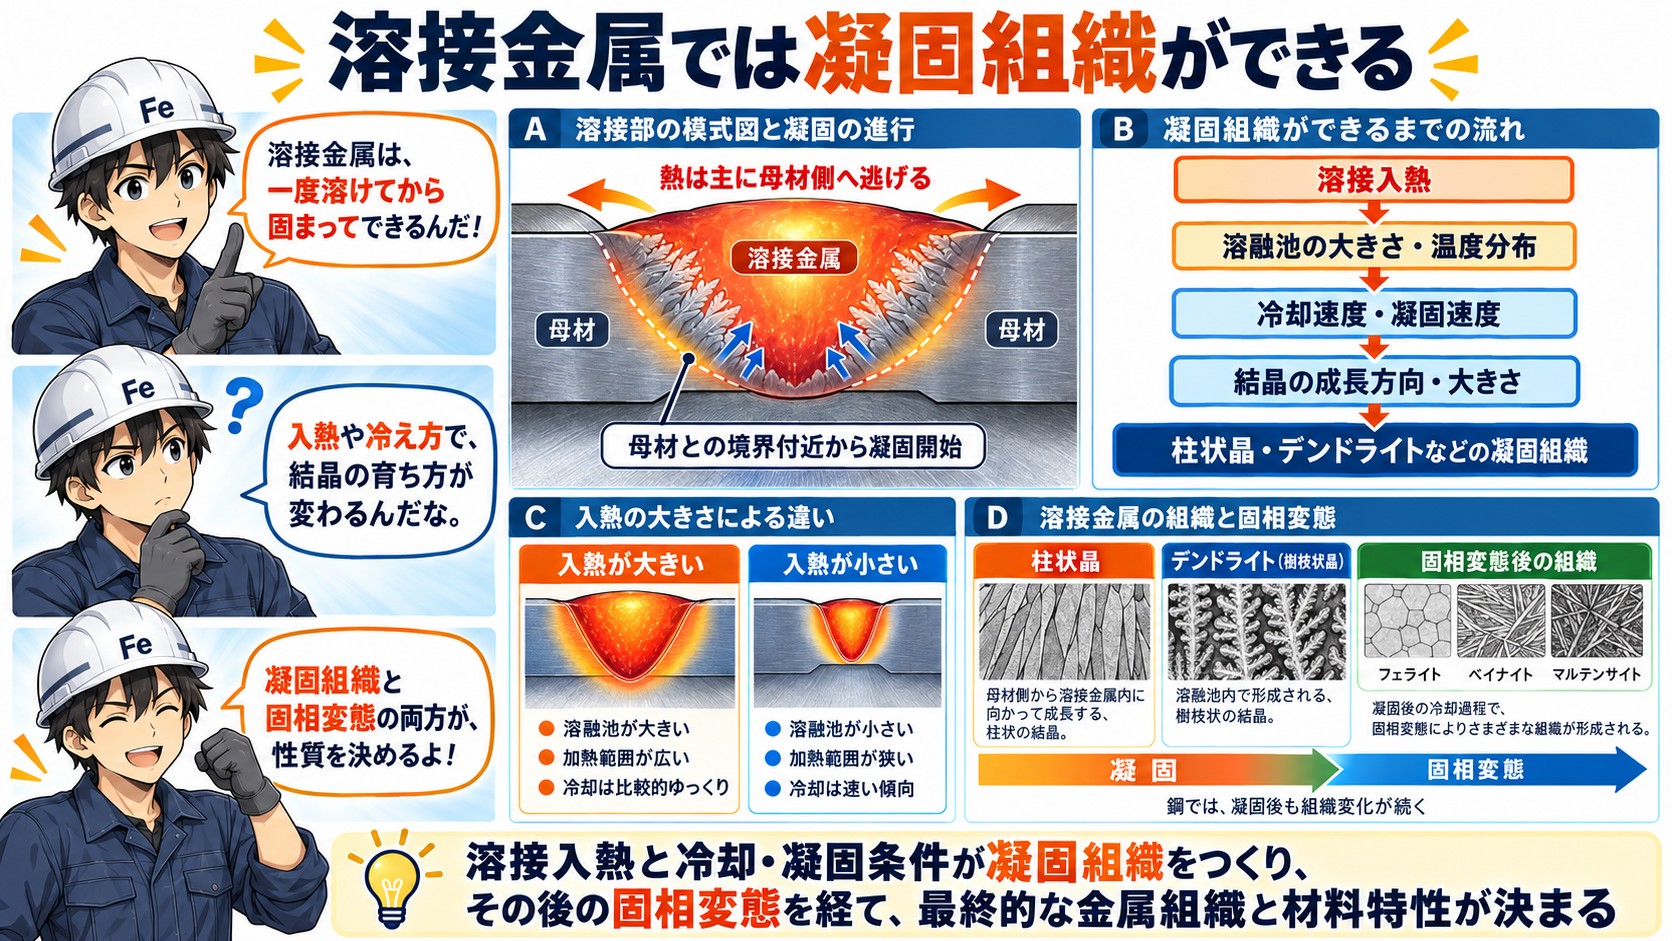
溶接金属では凝固組織ができる
溶接金属は、一度溶融した金属が冷却・凝固してできたものです。
そのため、圧延や鍛造によってつくられた母材とは異なり、溶接金属には溶融・凝固という過程を経た特有の凝固組織が形成されます。
特に溶接では、
- 非常に高温まで局所的に加熱される
- 加熱される範囲が狭い
- 熱源が移動する
- 熱が周囲の母材へ逃げていく
という特徴があります。
ここで重要になるのが、溶接入熱と冷却速度です。
一般に、溶接入熱が大きくなると溶融池は大きくなり、周囲の母材も広い範囲まで加熱されます。そのため、溶接部は比較的ゆっくり冷却される傾向があります。
一方、溶接入熱が小さい場合には、加熱される範囲や溶融池が小さくなり、熱が周囲の母材へ逃げやすいため、冷却速度は速くなる傾向があります。
そして、この冷却速度や凝固速度が、溶接金属の凝固組織を大きく左右します。
溶接では、熱源が移動すると、その後方にある溶融池の温度が低下します。
このとき、熱は主に周囲の母材側へ逃げていくため、溶融池は母材との境界付近から凝固を始めます。
そして、そこから溶融池の内部へ向かって結晶が成長していきます。
そのため、溶接金属では条件によって、柱状晶や、木の枝のような形に成長するデンドライト(樹枝状晶)が形成されます。
デンドライトは、液体金属が凝固するときに現れる代表的な結晶成長形態です。
つまり、デンドライトは、溶接金属が
「一度液体になり、その後凝固してできた材料」
であることを示す特徴的な組織の一つといえます。
流れを整理すると、
溶接入熱
↓
溶融池の大きさ・温度分布
↓
冷却速度・凝固速度
↓
結晶の成長方向・大きさ
↓
柱状晶・デンドライトなどの凝固組織
という関係があります。
さらに、鋼では凝固が終わった後も組織変化は続きます。
温度がさらに低下すると、オーステナイトからフェライト、ベイナイト、マルテンサイトなどへの固相変態が起こり、最終的な金属組織が形成されます。
つまり、溶接金属の組織は、
液体から固体になる「凝固」
と、
固体のまま組織が変化する「固相変態」
という二つの段階を経て形成されるのです。
したがって、溶接金属の性質を考えるときに重要なのは、
「どのように溶けたか」だけではなく、
「どれくらいの入熱を受け、どのような速度で冷え、どのように凝固したか」
ということです。
言い換えれば、
溶接入熱と冷却・凝固条件が凝固組織をつくり、その後の固相変態を経て、最終的な金属組織と材料特性が決まる
のです。
溶接金属に求められる性能
では、溶接金属は母材とまったく同じ性能でなければならないのでしょうか。
必ずしもそうではありません。
重要なのは、溶接継手として、使用条件に必要な性能を満足することです。
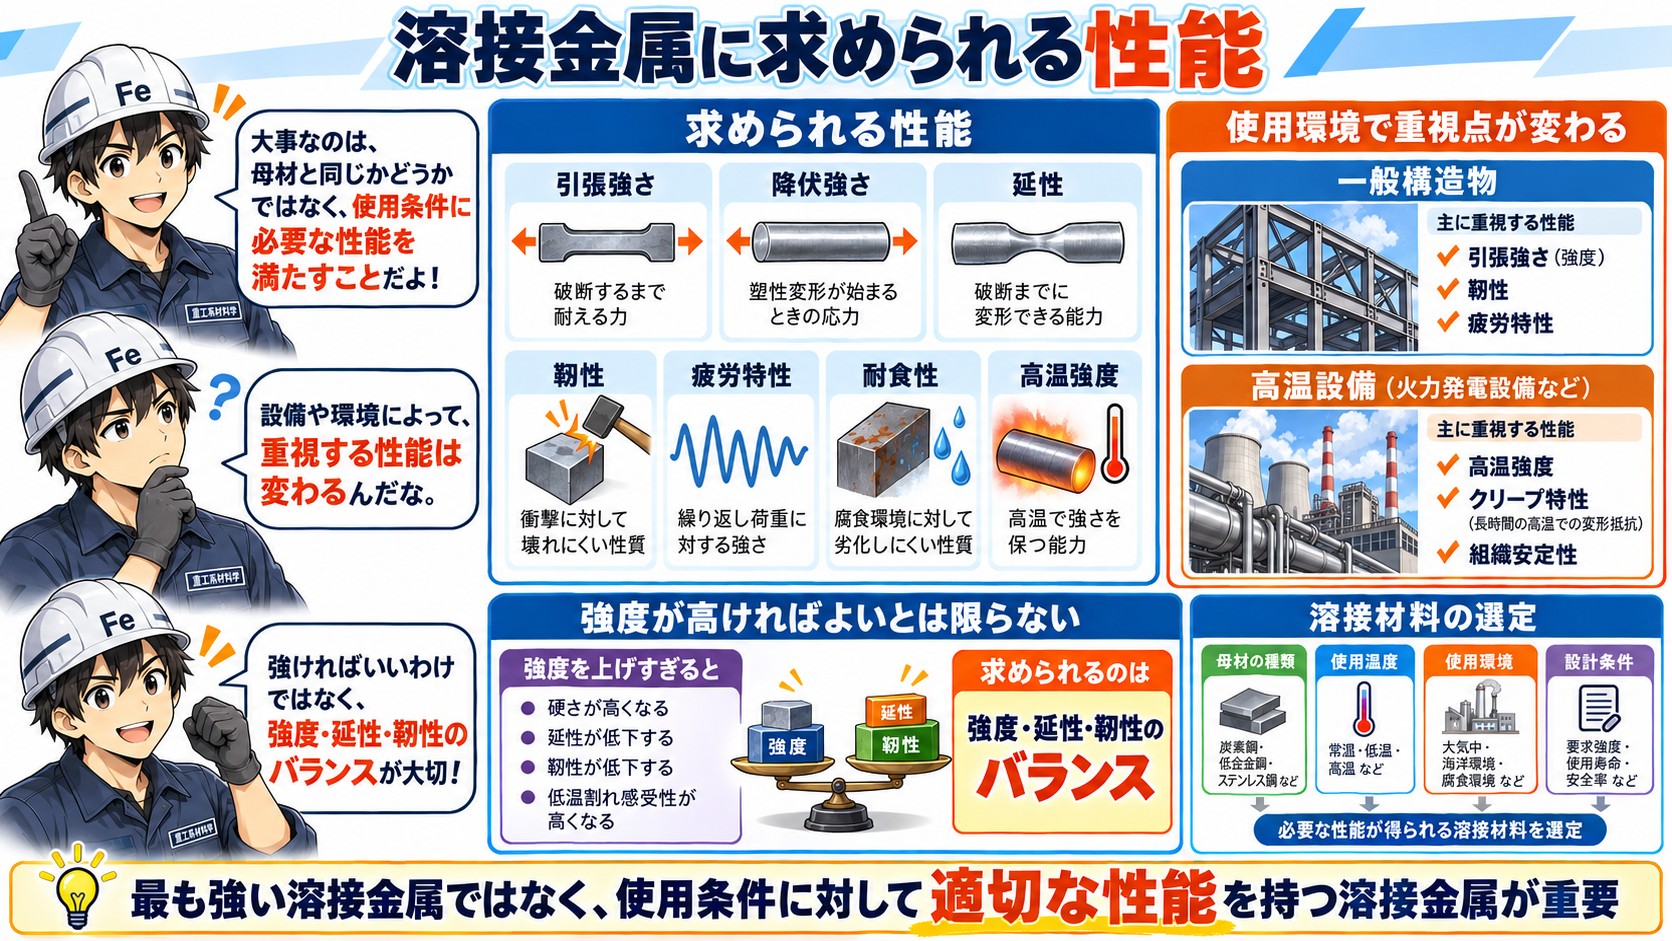
構造物に使用される溶接金属には、たとえば、
- 引張強さ
- 降伏強さ
- 延性
- 靭性
- 疲労特性
- 耐食性
- 高温強度
などが求められます。
ただし、どの性能を重視するかは、使用される設備や環境によって異なります。
たとえば火力発電設備のような高温設備では、常温での強度だけでなく、高温強度、クリープ特性、長時間使用に対する組織安定性なども重要になります。
そのため、溶接材料は単に
「金属同士をつなげればよい」
というものではありません。
母材の種類、使用温度、使用環境、設計条件などを踏まえて、必要な性能が得られるように選定する必要があります。
そして、ここでもう一つ重要なのが、
「強度が高ければ高いほどよいわけではない」
ということです。
溶接金属の強度を必要以上に高くすると、硬さが上昇する一方で、延性や靭性が低下したり、低温割れに対する感受性が高くなったりする場合があります。
つまり、溶接金属に必要なのは単純な「強さ」ではなく、
強度、延性、靭性などのバランス
です。
重要なのは、
「最も強い溶接金属をつくること」ではなく、
「その設備の使用条件に対して、適切な性能を持つ溶接金属をつくること」
なのです。
溶接金属を見ると、溶接施工の意味が見えてくる
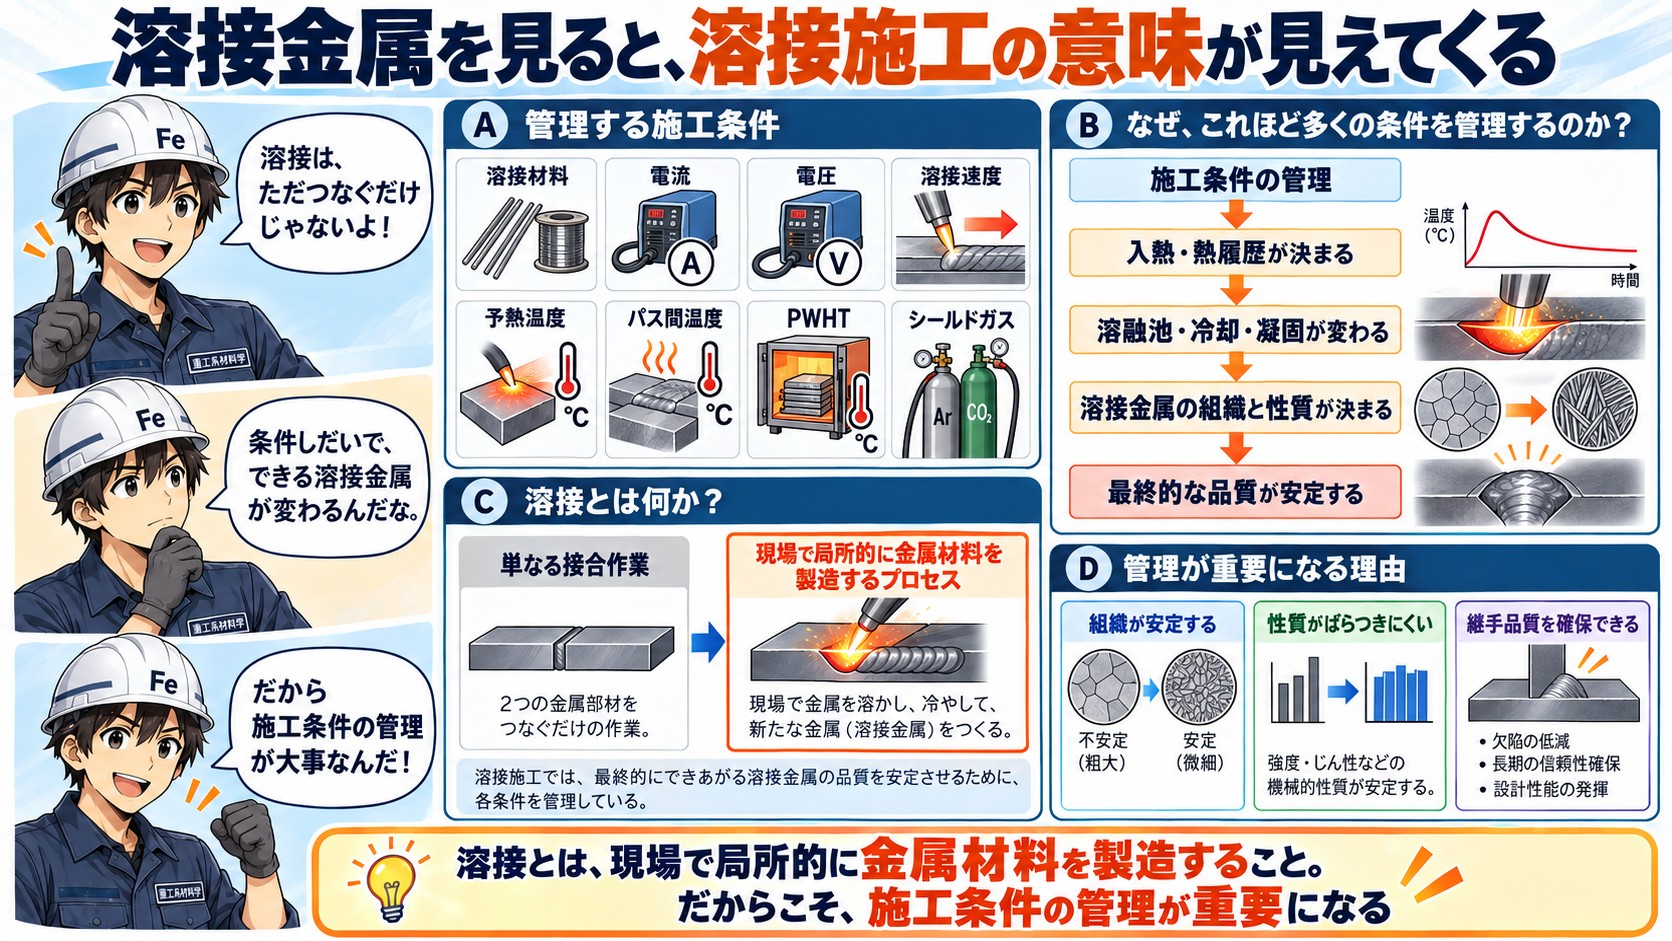
溶接施工では、
- 溶接材料
- 電流
- 電圧
- 溶接速度
- 予熱温度
- パス間温度
- PWHT
- シールドガス
など、さまざまな条件を管理します。
なぜ、これほど多くの条件を管理するのでしょうか。
その理由の一つは、
最終的にできあがる溶接金属の品質を安定させるため
です。
溶接とは単に部材を接合する作業ではありません。
見方を変えると、
現場で局所的に金属材料を製造している
ともいえます。
だからこそ、施工条件の管理が重要になるのです。
母材・HAZ・溶接金属をセットで考える
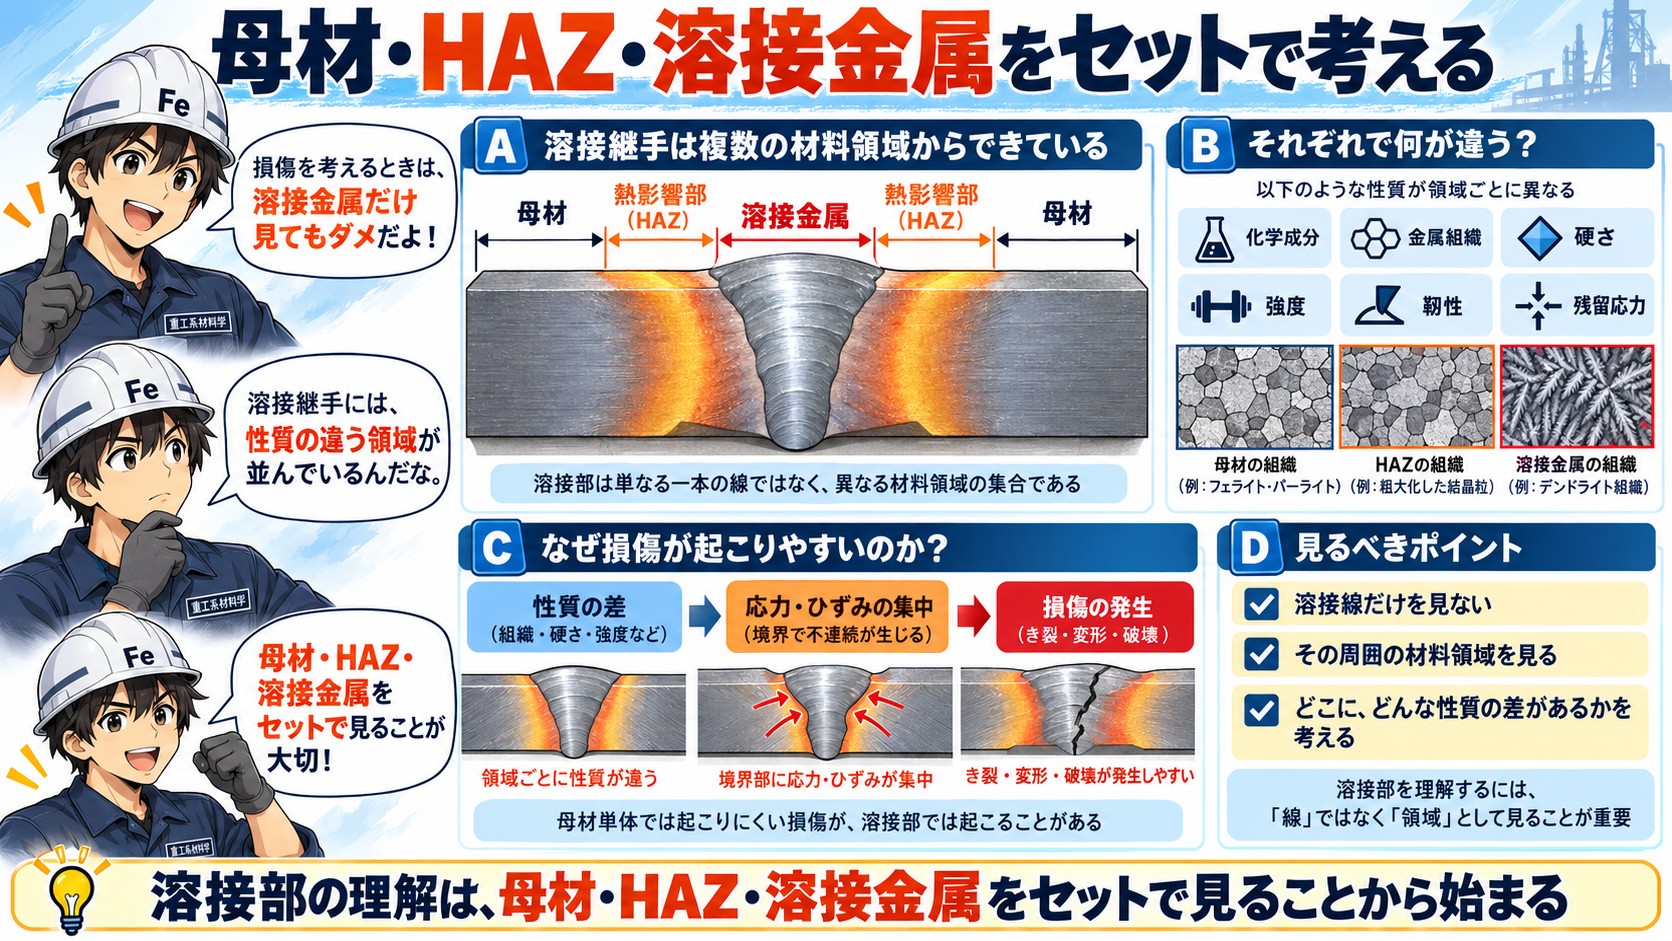
溶接部の損傷を考える場合、溶接金属だけを見ていても十分ではありません。
溶接継手には、
母材|HAZ|溶接金属|HAZ|母材
という材料特性の異なる領域が連続して存在しています。
しかも、それぞれ
- 化学成分
- 金属組織
- 硬さ
- 強度
- 靭性
- 残留応力
が異なる可能性があります。
だからこそ溶接部では、母材単体では起こりにくい損傷が発生することがあります。
溶接部を理解するときには、
「溶接線を見る」のではなく、
その周囲にどのような材料が形成されているのかを見る
ことが重要です。
まとめ
溶接金属は、単に母材が溶けて固まったものではありません。
溶接では、
母材の溶融
+
溶加材の溶融
↓
混合
↓
冷却
↓
凝固
↓
新しい金属組織の形成
という現象が起こります。
そのため溶接金属は、
母材とは化学成分も、熱履歴も、金属組織も異なる「新しい材料」
として考える必要があります。
そして重要なのは、
溶接とは「金属をつなぐ作業」であると同時に、「新しい材料をその場でつくるプロセス」でもある
ということです。
この視点を持つと、
なぜ溶接材料を選定するのか。
なぜ溶接条件を管理するのか。
なぜ冷却速度が重要なのか。
なぜ溶接部でさまざまな損傷が起きるのか。
その意味が少しずつつながってきます。
次回(重工系材料学#13・溶接基礎編④)は、
「HAZとは何か|溶けていないのに、なぜ組織と性質が変わるのか」
について見ていきます。
くろがねくんの一言
「溶接金属は、ただ溶けて固まっただけじゃない。成分も組織も変わる“新しい材料”なんだ!」
<執筆者情報>
難波一夫
IHI/石川島播磨重工業 出身 の重工系技術士(金属部門)
中小企業診断士・労働安全コンサルタント・エネルギー管理士資格を保有
材料から設備を診る! 技術経営コンサルタント