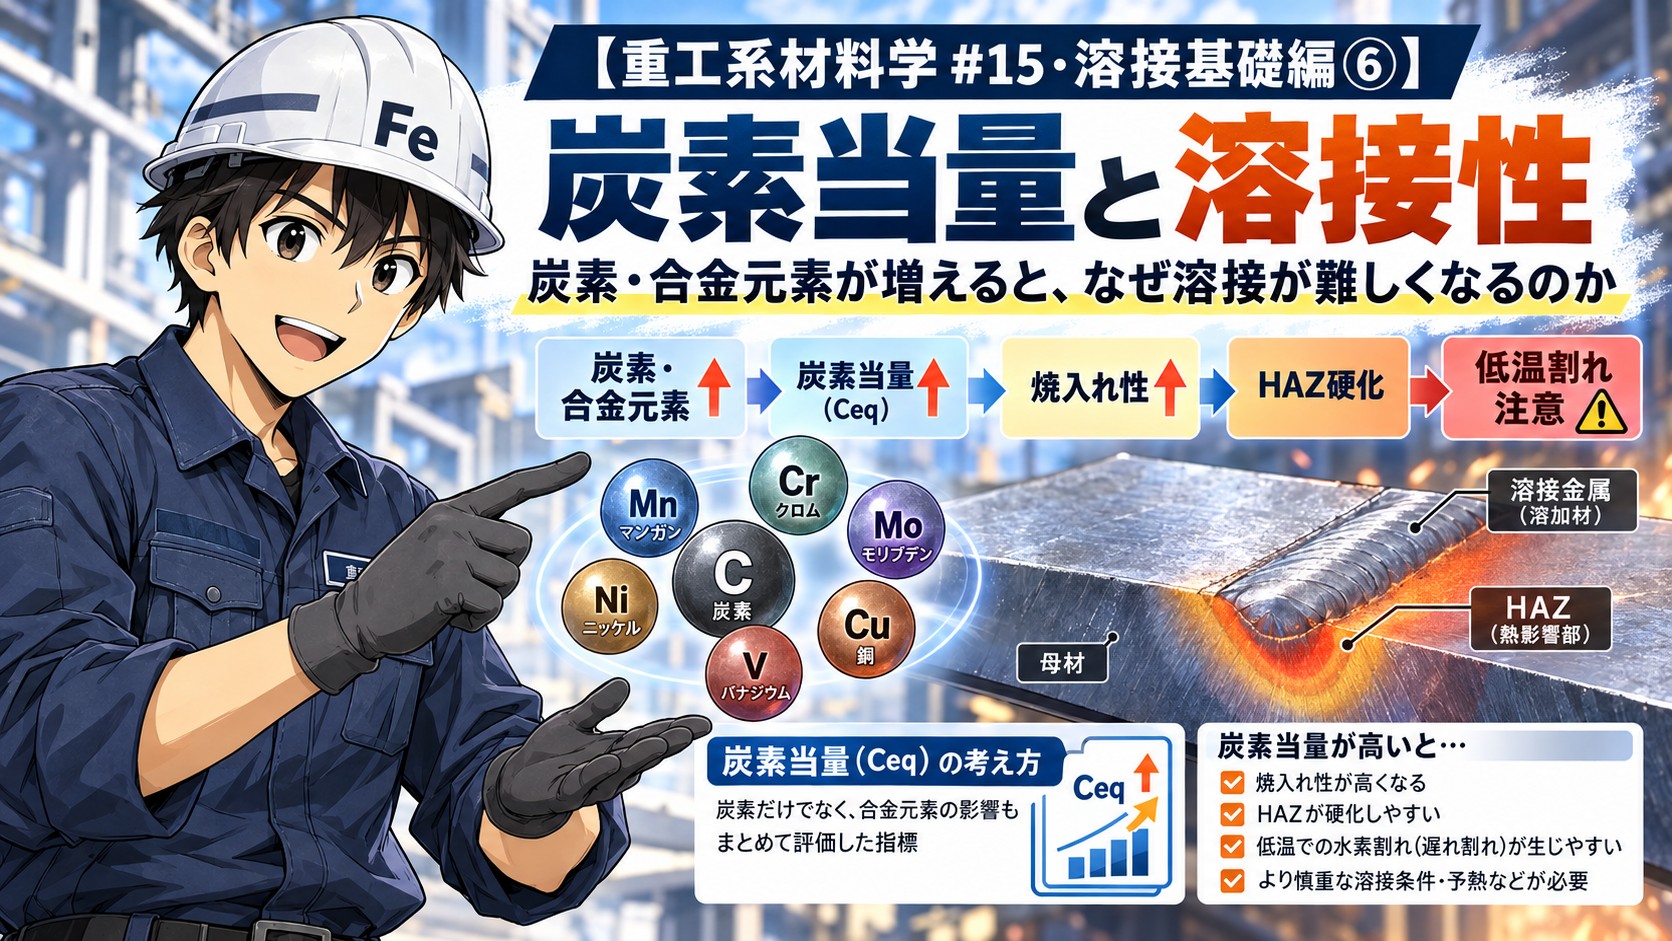
鋼には、炭素だけでなく、
- マンガン(Mn)
- クロム(Cr)
- モリブデン(Mo)
- ニッケル(Ni)
- バナジウム(V)
- 銅(Cu)
など、さまざまな合金元素が含まれています。
これらの元素は、鋼の強度や靭性、耐熱性などを高めるために重要な役割を果たします。
一方、溶接という観点から見ると、こうした合金元素の添加によって鋼の焼入れ性が高まり、溶接が難しくなる場合があります。
つまり、
鋼を高性能にするための合金元素が、同時に溶接性にも影響を与える
ということです。
そこで、鋼の化学成分が溶接性に及ぼす影響を評価する代表的な指標として用いられるのが、
炭素当量(Carbon Equivalent:Ceq)
です。
ただし、炭素当量は単に計算式を覚えるだけでは十分ではありません。
重要なのは、
化学成分
↓
焼入れ性
↓
冷却時の組織変化
↓
HAZの硬化
↓
低温割れ感受性の上昇
という一連のつながりで理解することです。
この記事では、この流れをたどりながら、
「なぜ炭素や合金元素が増えると溶接が難しくなるのか」
を材料の立場から見ていきます。
なぜ炭素が多いと溶接が難しい?
まず基本となるのは、鋼に含まれる炭素(C)です。
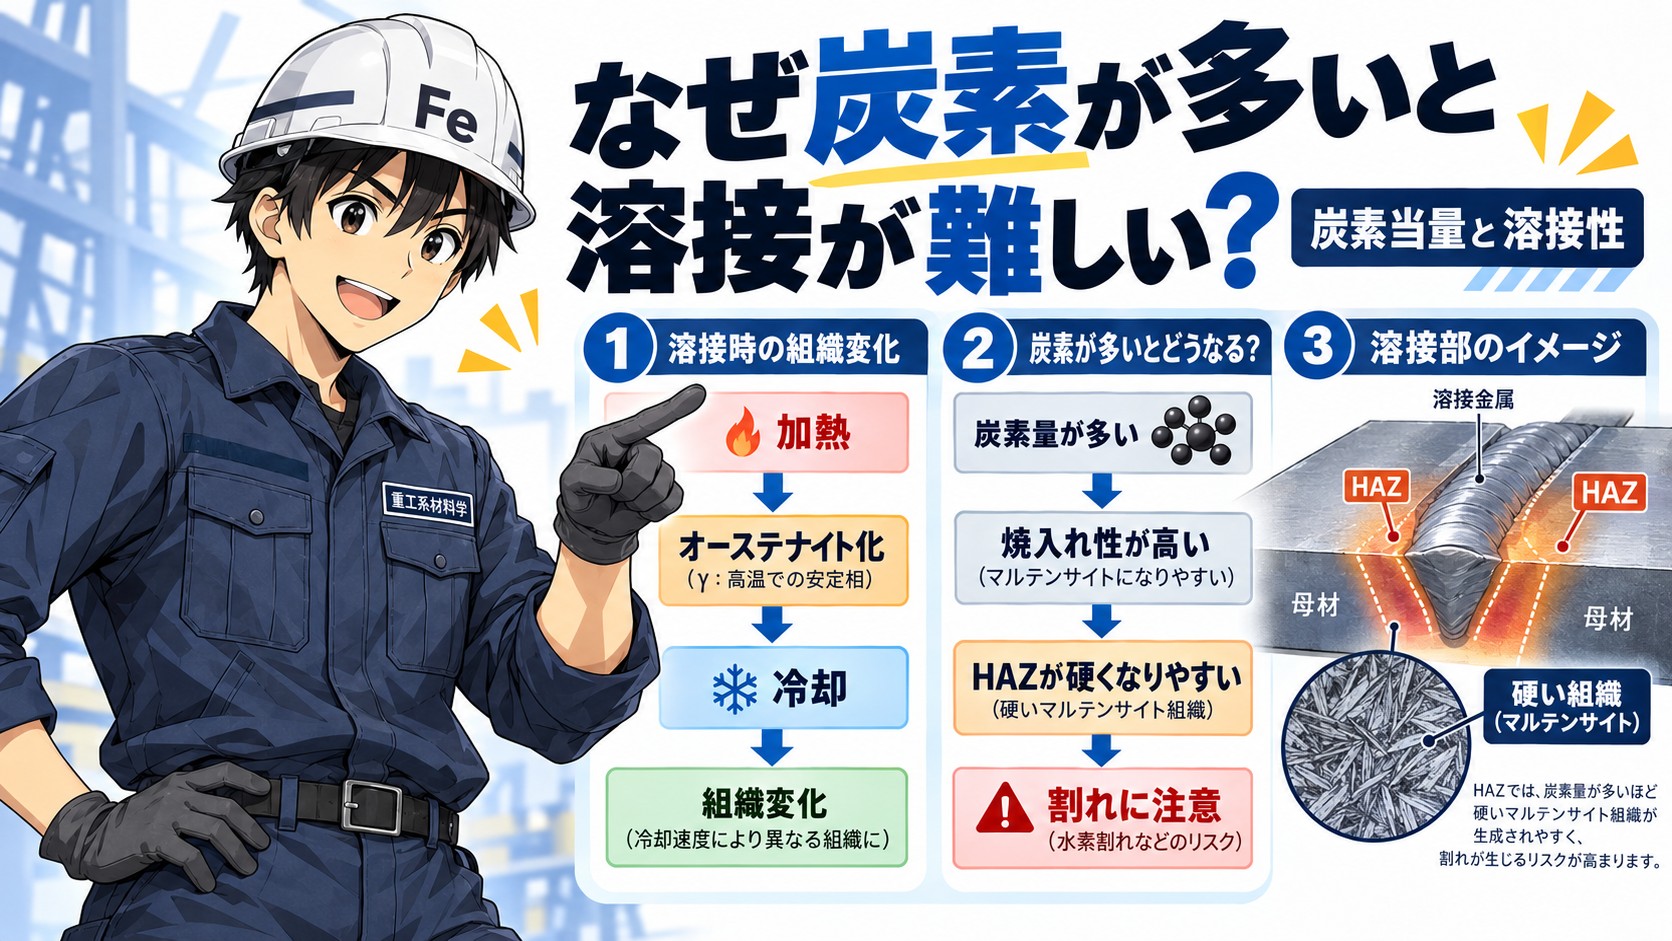
炭素は、鋼の強度や硬さを高める重要な元素です。一方で、炭素量が増えると鋼の焼入れ性も高くなり、溶接時にはHAZが硬化しやすくなります。
溶接では、アークによって母材の一部が急激に高温まで加熱されます。その後、熱は周囲の母材へ急速に逃げていくため、HAZでは短時間のうちに大きな温度変化が生じます。
その結果、
加熱
↓
オーステナイト化
↓
冷却
↓
組織変化
という現象が起こります。
このとき、炭素量が多く、さらに冷却速度が速い条件では、マルテンサイトなどの硬い組織が生成しやすくなります。
するとHAZでは、
硬さの上昇
↓
延性・靭性の低下
↓
割れ感受性の上昇
という方向に進みやすくなります。
つまり、炭素量の多い鋼では、
溶接後の冷却によってHAZが硬化しやすくなり、その結果として割れに対してより注意が必要になる
ということです。
ここで重要なのは、単に「炭素が多いから溶接できない」ということではありません。
問題となるのは、
炭素量
+
冷却速度
+
HAZに生じる組織
の組み合わせです。
問題は炭素だけではない
鋼の焼入れ性に影響するのは、炭素だけではありません。
たとえば、
- クロム(Cr)
- モリブデン(Mo)
- マンガン(Mn)
- ニッケル(Ni)
- バナジウム(V)
などの合金元素も、鋼の焼入れ性に影響します。
そのため、
「炭素量が0.15%だから、この鋼は溶接しやすい」
と、炭素量だけで単純に判断することはできません。
炭素量が比較的少なくても、焼入れ性を高める合金元素を多く含んでいれば、溶接後の冷却によってHAZが硬化しやすくなる場合があります。
つまり、溶接性を考えるときには、
炭素だけでなく、複数の合金元素の影響をまとめて考える必要がある
ということです。
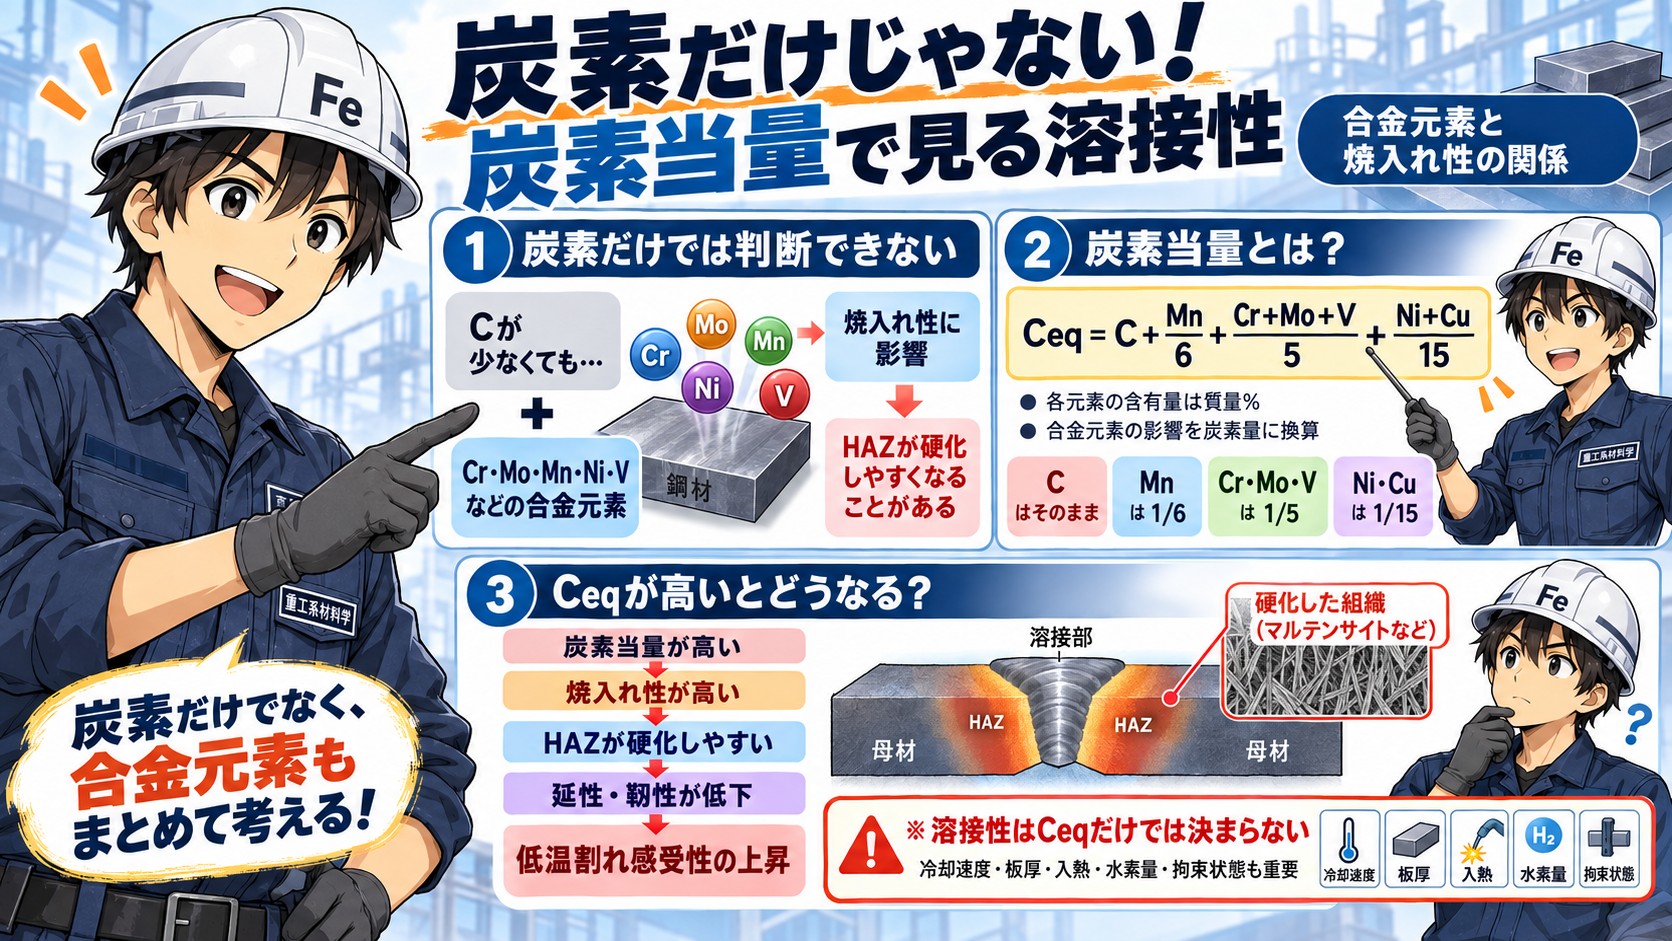
そこで使われるのが、炭素当量(Carbon Equivalent:Ceq)です。
炭素当量とは
炭素当量とは、鋼に含まれる炭素や合金元素が焼入れ性に及ぼす影響を、炭素量に換算して一つの値として表した指標です。
代表的なものとして、IIW(国際溶接学会)の炭素当量式があります。
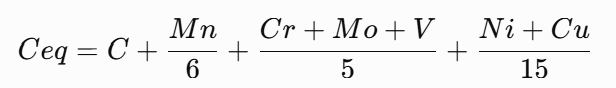
各元素の含有量は、質量%で代入します。
この式を見ると、
- Cはそのまま
- Mnは1/6
- Cr、Mo、Vは1/5
- Ni、Cuは1/15
として評価されています。
これは、それぞれの合金元素が焼入れ性に及ぼす影響を、炭素の影響に置き換えて表していると考えると理解しやすいでしょう。
たとえば、炭素量だけを見れば低くても、CrやMoなどを多く含む鋼では、炭素当量は高くなることがあります。
つまり炭素当量を見ることで、
「この鋼は、溶接後の冷却によってHAZがどの程度硬化しやすいか」
を考えるための目安が得られます。
一般に、炭素当量が高くなるほど焼入れ性も高くなり、
HAZの硬化
↓
延性・靭性の低下
↓
低温割れ感受性の上昇
に注意が必要になります。
ただし、炭素当量はあくまで材料側の指標の一つです。
実際の溶接性は、炭素当量だけでなく、
冷却速度、板厚、入熱、水素量、拘束状態
なども含めて総合的に判断する必要があります。
炭素当量が大きいと何が起こる?
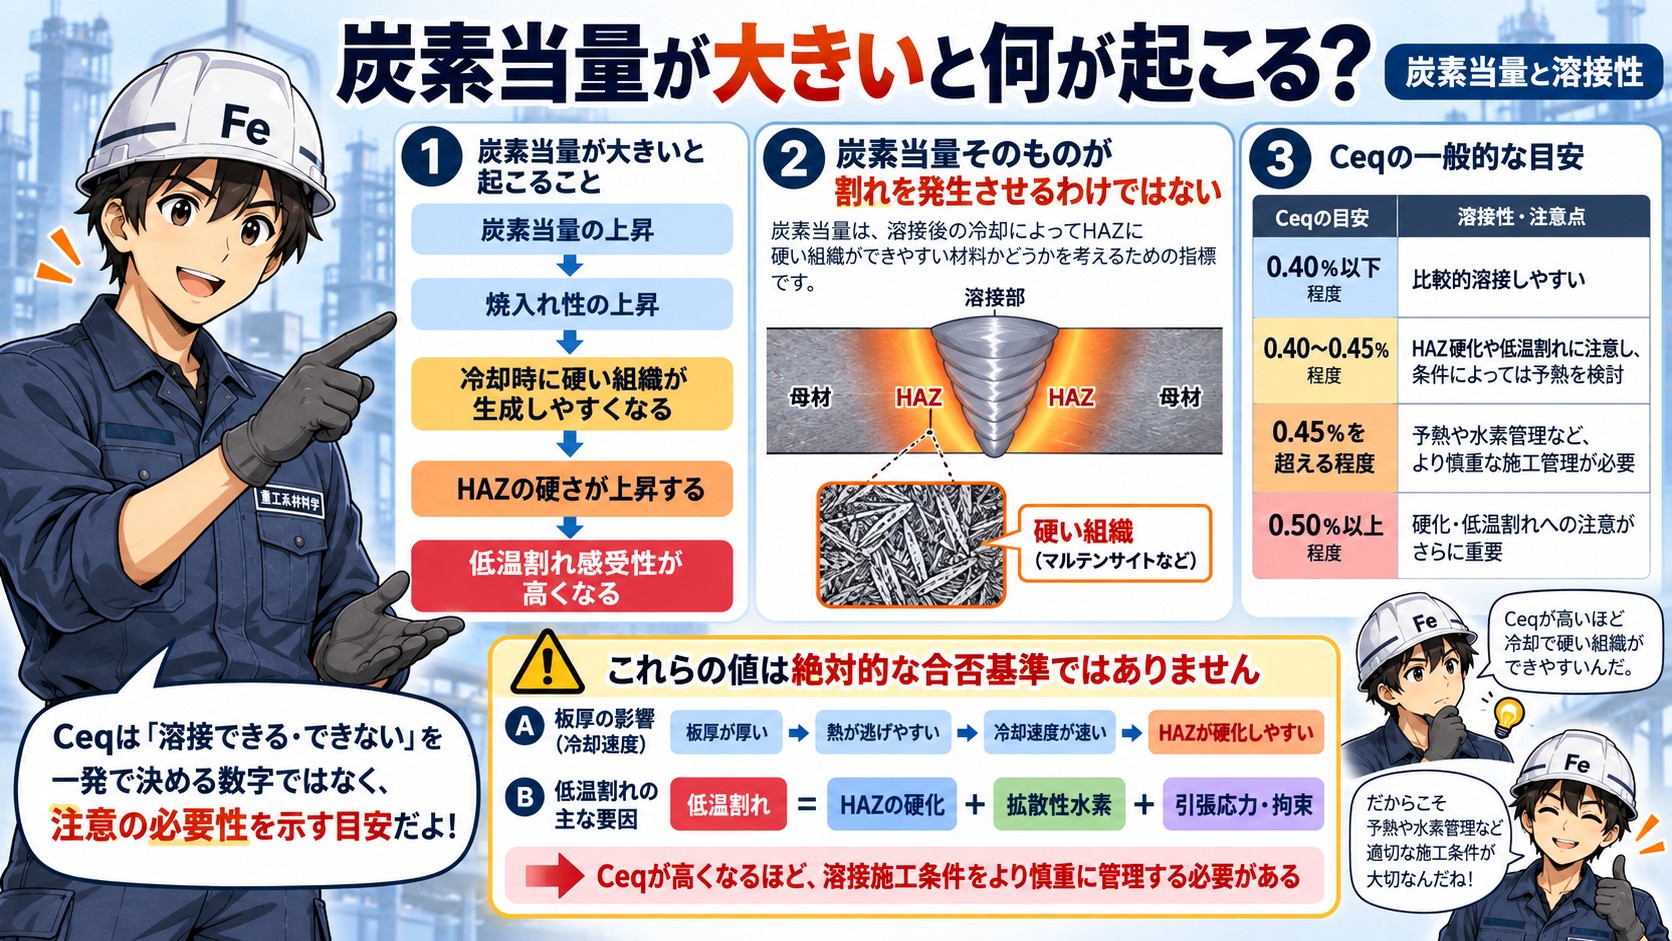
炭素当量が大きくなると、一般に鋼の焼入れ性が高くなります。
すると溶接HAZでは、
炭素当量の上昇
↓
焼入れ性の上昇
↓
冷却時に硬い組織が生成しやすくなる
↓
HAZの硬さが上昇する
↓
低温割れ感受性が高くなる
という方向に進みやすくなります。
ここで重要なのは、
炭素当量そのものが割れを発生させるわけではない
ということです。
炭素当量は、鋼の化学成分から、
「溶接後の冷却によって、HAZに硬い組織ができやすい材料かどうか」
を考えるための指標です。
一般的な目安としては、IIW式による炭素当量Ceqで、
| 炭素当量 Ceq | 一般的な考え方 |
|---|---|
| 0.40%以下程度 | 比較的溶接しやすい |
| 0.40~0.45%程度 | HAZ硬化や低温割れに注意し、条件によっては予熱を検討 |
| 0.45%を超える程度 | 予熱や水素管理など、より慎重な施工管理が必要になる |
| 0.50%以上程度 | 硬化・低温割れへの注意がさらに重要になる |
と考えることがあります。
ただし、これらの値は絶対的な合否基準ではありません。
たとえば、同じCeqの鋼でも、
板厚が厚い
↓
熱が逃げやすい
↓
冷却速度が速い
↓
HAZが硬化しやすい
という場合があります。
また、低温割れには、
HAZの硬化
+
拡散性水素
+
引張応力・拘束
などが関係します。
したがって、
Ceqが0.45%を超えたから割れる
ということではなく、
Ceqが高くなるほど、溶接施工条件をより慎重に管理する必要がある
と理解するのが適切です。
つまり炭素当量は、
「溶接できる・できない」を一つの数字で判定するものではなく、HAZ硬化や低温割れに対して、どの程度注意すべき材料なのかを示す目安
と考えるとよいでしょう。
低温割れは炭素当量だけでは決まらない
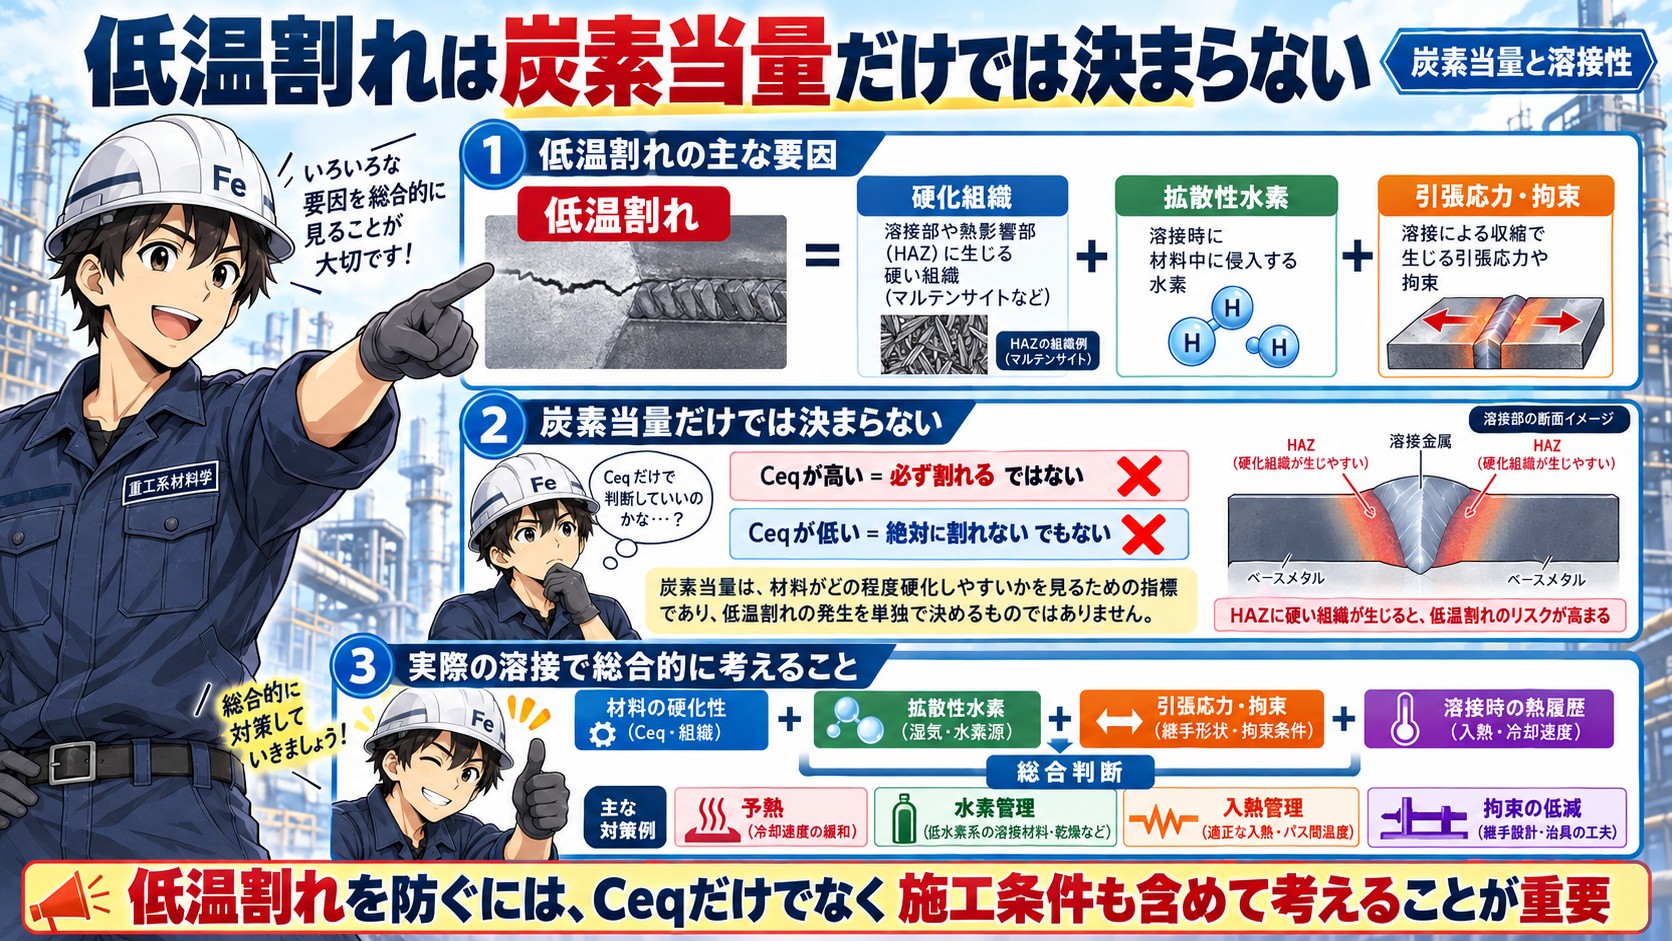
溶接低温割れは、炭素当量だけで決まるものではありません。
一般に、低温割れには、
- 硬化組織
- 拡散性水素
- 引張応力・拘束
などの条件が関係しています。
つまり、
炭素当量が高い
=
必ず低温割れが発生する
ということではありません。
炭素当量が高い鋼では、溶接後の冷却によってHAZに硬い組織が生成しやすくなるため、低温割れに対する注意は必要になります。
しかし、硬い組織が存在するだけで、必ず割れが発生するわけではありません。
一方で、
炭素当量が低い
=
絶対に低温割れが発生しない
ということでもありません。
たとえば、溶接部に拡散性水素が多く存在し、さらに継手の拘束が大きく、高い引張応力が作用していれば、低温割れの危険性は高まります。
したがって、実際の溶接施工では、
材料の硬化性
+
拡散性水素
+
引張応力・拘束
+
溶接時の熱履歴
を総合的に考える必要があります。
言い換えると、炭素当量はこの中の**「材料がどの程度硬化しやすいか」**を見るための重要な指標ですが、低温割れを決める要因の一つにすぎません。
だからこそ、低温割れを防ぐには、
炭素当量を見るだけでなく、予熱、水素管理、入熱管理、継手の拘束などを含めて施工条件を考える
ことが重要になります。
「冷却速度」と炭素当量はつながっている
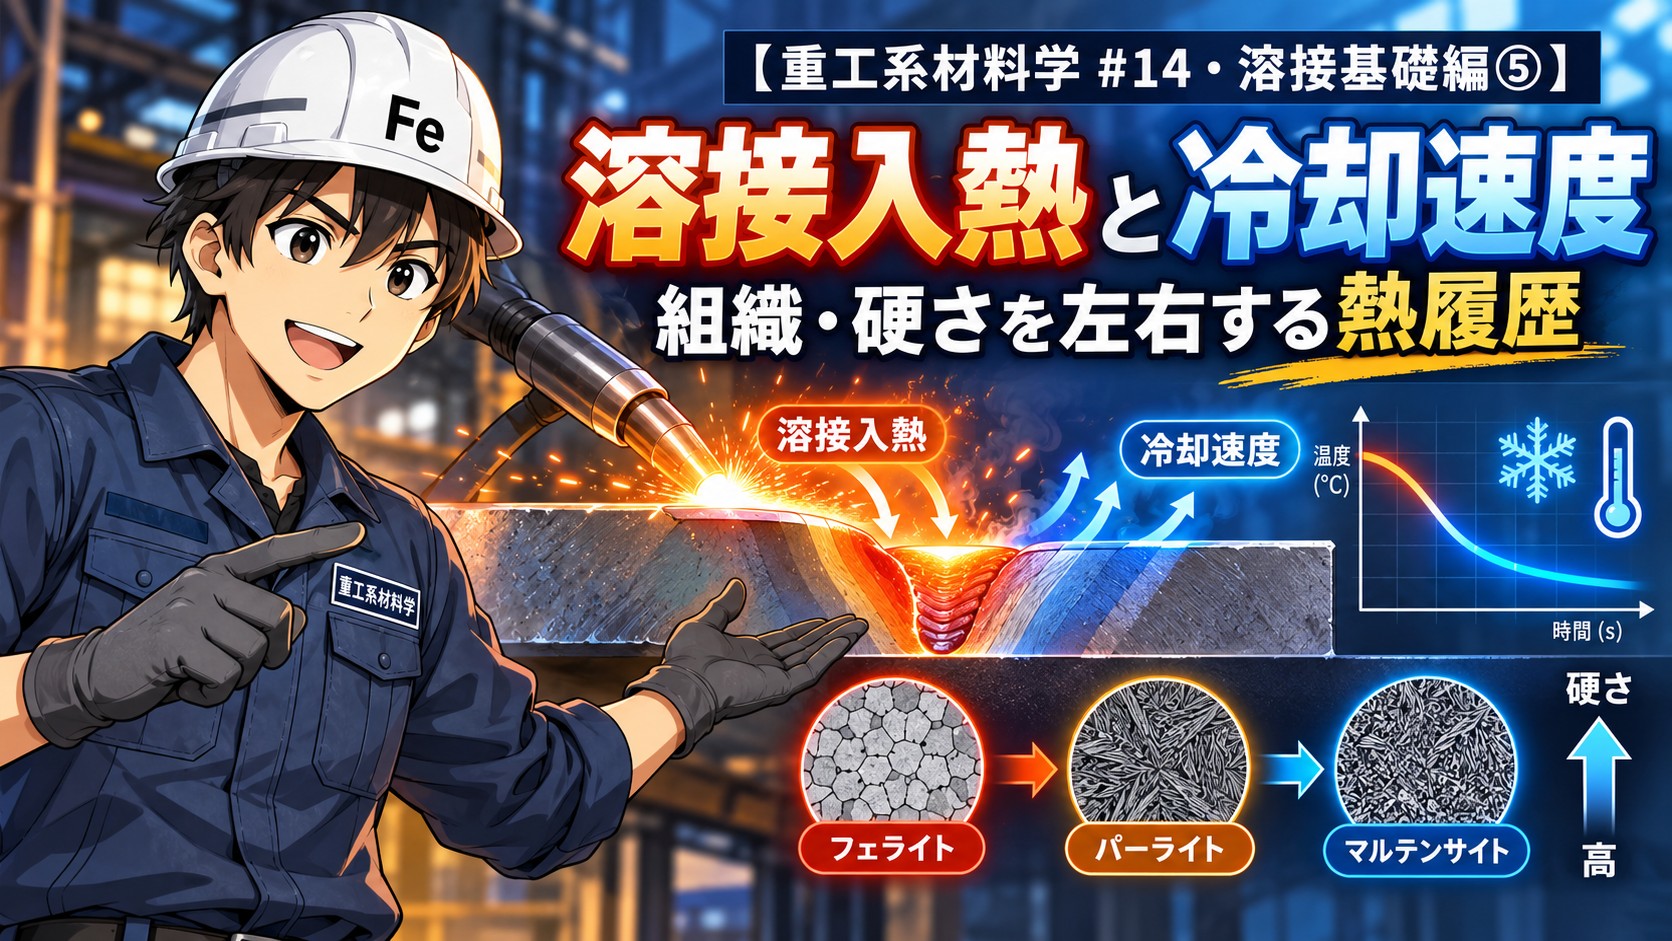
前回の記事では、溶接入熱と冷却速度について説明しました。
炭素当量も、この話と密接につながっています。
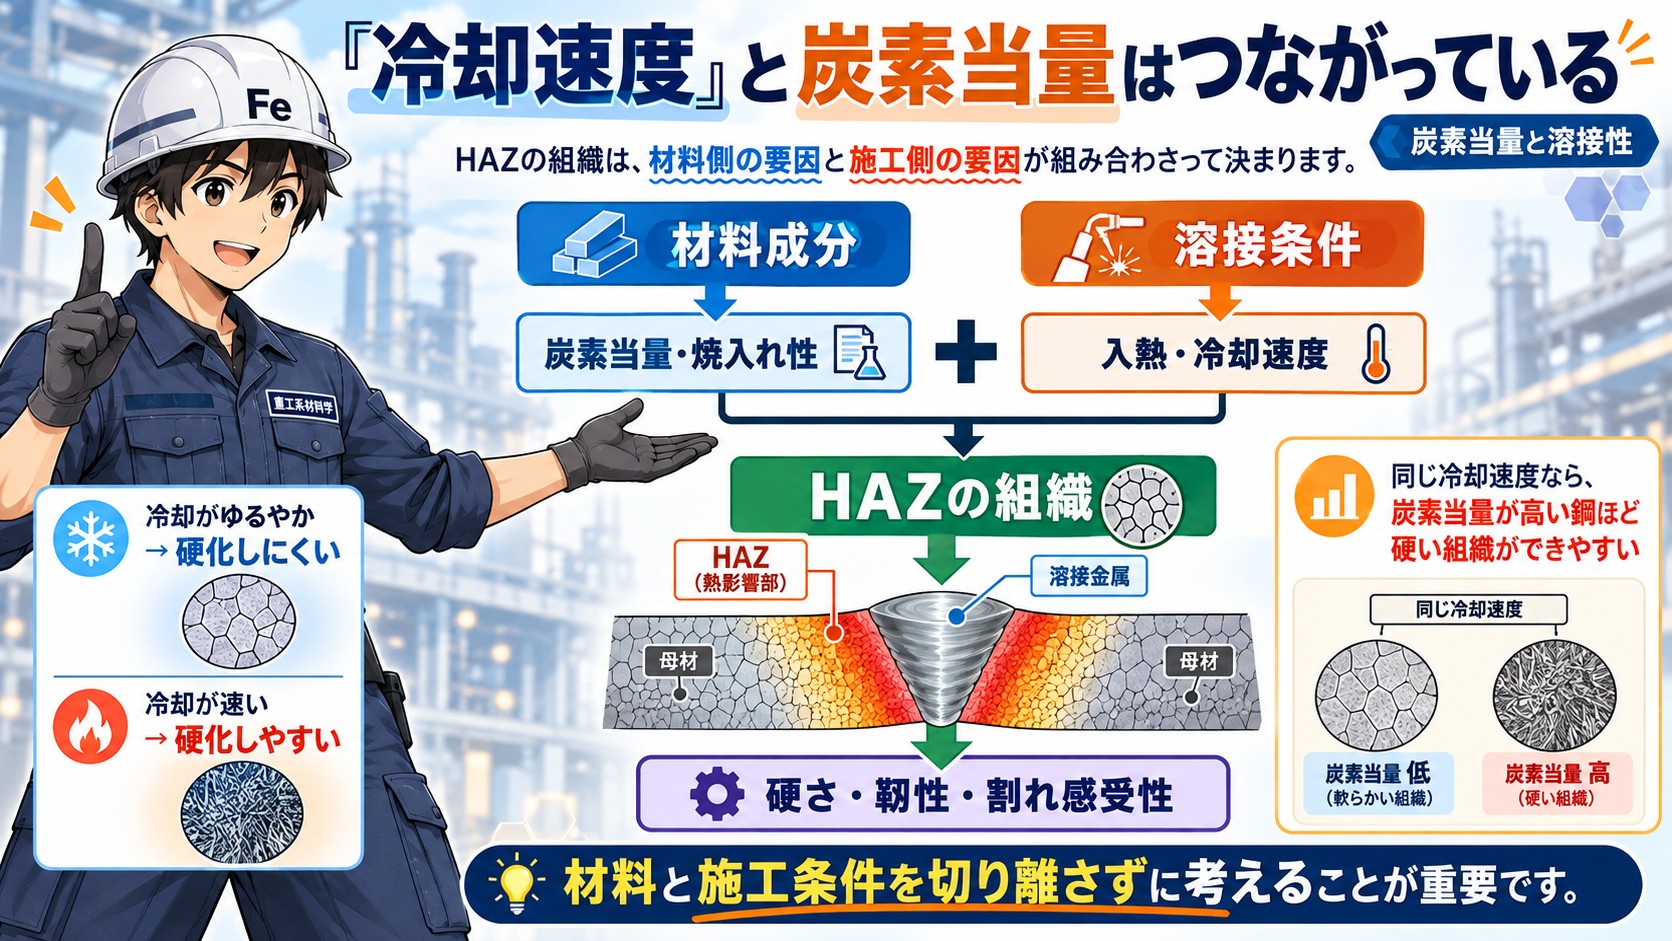
同じ鋼であっても、
冷却がゆるやかであれば硬化しにくく、
冷却が速ければ硬化しやすくなる
という傾向があります。
一方で、同じ冷却速度で比較した場合には、
炭素当量の高い鋼ほど、硬い組織が生成しやすい
と考えられます。
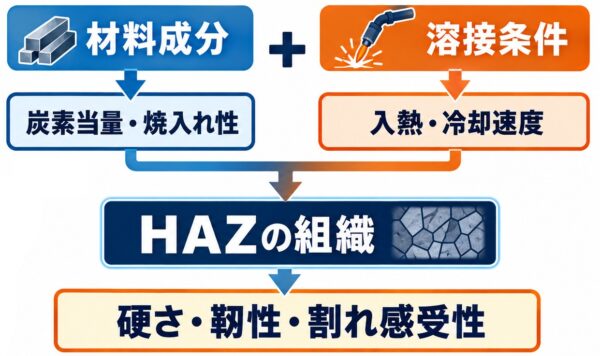
つまり、HAZにどのような組織ができるかは、
材料の化学成分だけでも、
溶接入熱だけでも、
決まるわけではありません。
重要なのは、両者を組み合わせて考えることです。
このように、
材料がどの程度硬化しやすいか
と
実際にどのような熱履歴を受けるか
の両方によって、HAZの性質は決まります。
これが、
材料と施工条件を切り離して考えてはいけない
理由です。
言い換えると、炭素当量は材料側の要因を表し、冷却速度は施工条件側の要因を表しています。
そして溶接部の健全性を考えるには、この二つを別々ではなく、一つの連続した現象として捉えることが大切なのです。
厚い材料ほど注意が必要になる理由
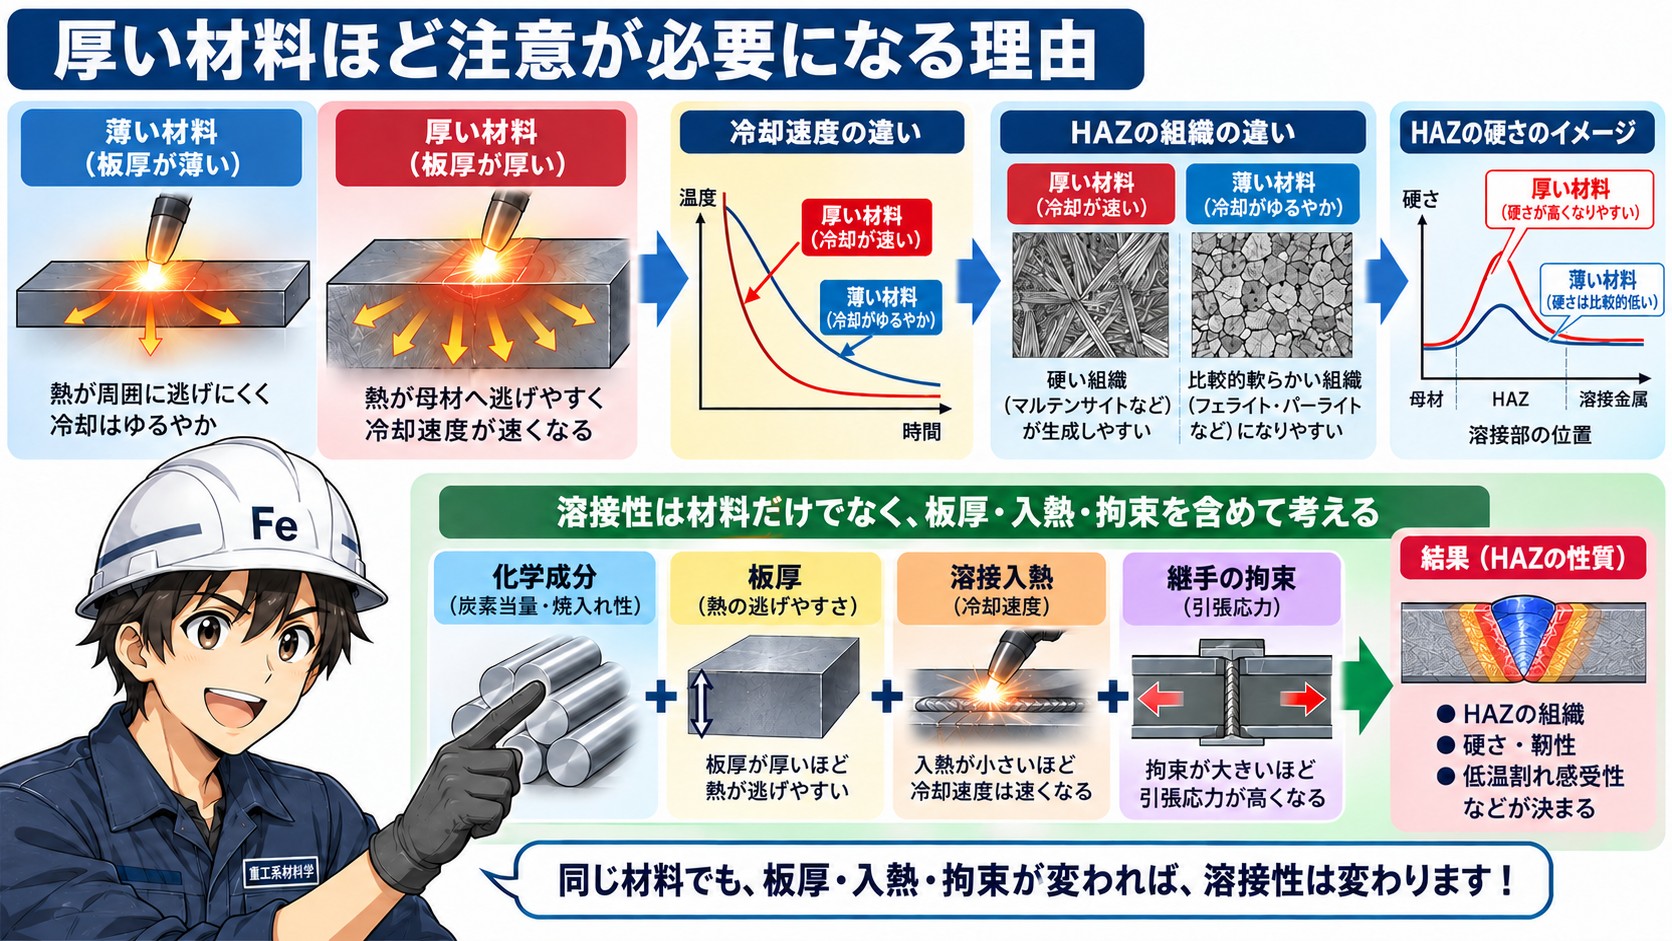
同じ鋼材であっても、板厚が変われば溶接時の熱の流れ方も変わります。
厚い鋼材では、溶接部で発生した熱が周囲の母材へ逃げやすくなります。
そのため、
厚肉材
↓
熱が母材へ逃げやすい
↓
溶接部の冷却速度が速くなる
↓
HAZが硬化しやすくなる
という方向に進みやすくなります。
つまり、材料の化学成分が同じであっても、
板厚が違えば、同じような熱履歴になるとは限らない
ということです。
このため、
「同じ材料だから、同じ溶接条件でよい」
とは単純には言えません。
特に、厚肉の圧力部材や大型構造物では、溶接部の冷却が速くなりやすいうえ、継手の拘束も大きくなる場合があります。
そのため、実際の溶接施工では、
化学成分
+
板厚
+
溶接入熱
+
継手の拘束
をまとめて考える必要があります。
言い換えると、厚肉材では、
材料そのものの焼入れ性だけでなく、構造物としての「熱の逃げやすさ」まで含めて溶接性を考える
ことが重要です。
どうすれば割れを防げるのか
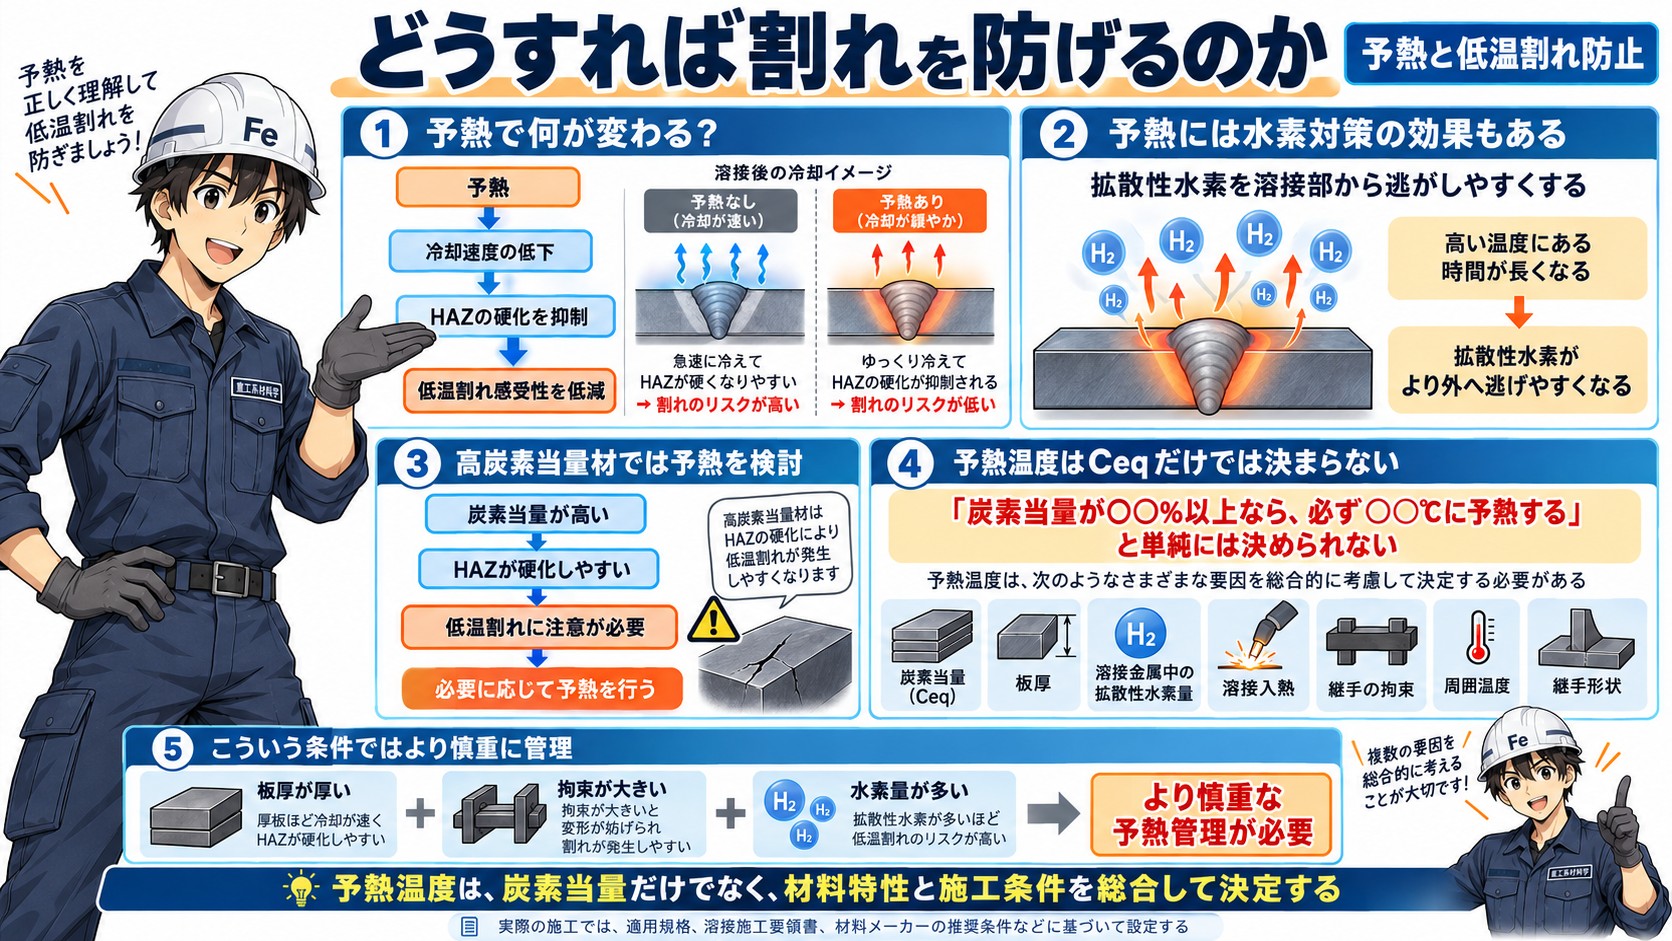
低温割れを防ぐための代表的な方法の一つが予熱です。
予熱とは、溶接を始める前に母材をあらかじめ加熱しておくことです。
予熱を行うと、溶接部と周囲の母材との温度差が小さくなります。
その結果、
溶接後の冷却速度を遅くする
ことができます。
冷却速度が遅くなると、HAZにマルテンサイトなどの極端に硬い組織が生成することを抑えやすくなります。
つまり、
予熱
↓
冷却速度の低下
↓
HAZの硬化を抑制
↓
低温割れ感受性を低減
という効果が期待できます。
さらに予熱には、溶接部が高い温度にある時間を長くすることで、
拡散性水素を溶接部から逃がしやすくする
効果もあります。
そのため、高炭素当量材では、
炭素当量が高い
↓
HAZが硬化しやすい
↓
低温割れに注意が必要
↓
必要に応じて予熱を行う
という考え方になります。
ただし、
「炭素当量が○○%以上なら、必ず○○℃に予熱する」
と単純に決められるものではありません。
必要な予熱温度は、
- 炭素当量
- 板厚
- 溶接金属中の拡散性水素量
- 溶接入熱
- 継手の拘束
- 周囲温度
- 継手形状
など、多くの条件によって変わります。
たとえば、同じ炭素当量の鋼でも、
板厚が厚い
+
拘束が大きい
+
水素量が多い
という条件では、より慎重な予熱管理が必要になる場合があります。
したがって予熱温度は、炭素当量だけで決めるのではなく、
材料特性と施工条件を総合して決定する
ことが重要です。
実際の施工では、適用する規格、溶接施工要領書、材料メーカーの推奨条件などに基づいて設定します。
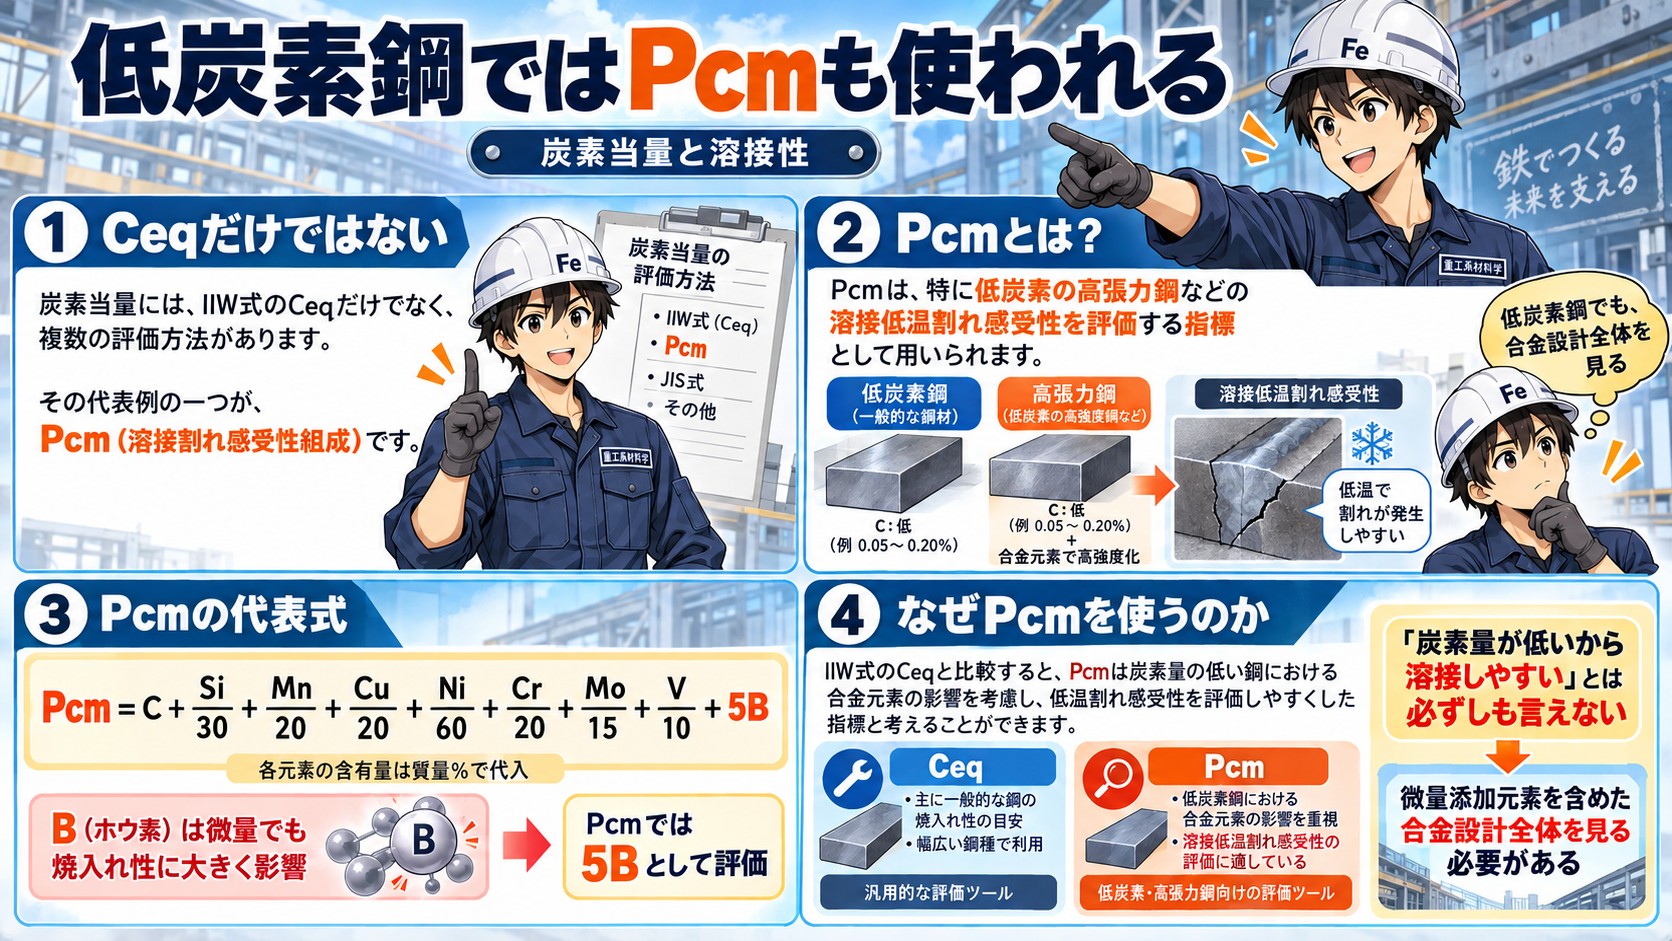
低炭素鋼ではPcmも使われる
炭素当量には、IIW式のCeqだけでなく、複数の評価方法があります。
その代表例の一つが、
Pcm(溶接割れ感受性組成)
です。
Pcmは、特に低炭素の高張力鋼などの溶接低温割れ感受性を評価する指標として用いられます。
代表的な式は、
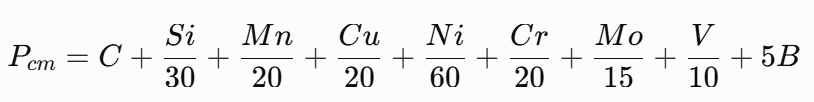
です。
各元素の含有量は質量%で代入します。
IIW式のCeqと比較すると、Pcmは炭素量の低い鋼における合金元素の影響を考慮し、低温割れ感受性を評価しやすくした指標と考えることができます。
特に特徴的なのが、B(ホウ素)です。
Bは微量でも鋼の焼入れ性に大きな影響を与えるため、Pcmでは
5B
として評価されています。
つまり、
「炭素量が低いから溶接しやすい」
とは必ずしも言えず、微量添加元素を含めた合金設計全体を見る必要があるということです。
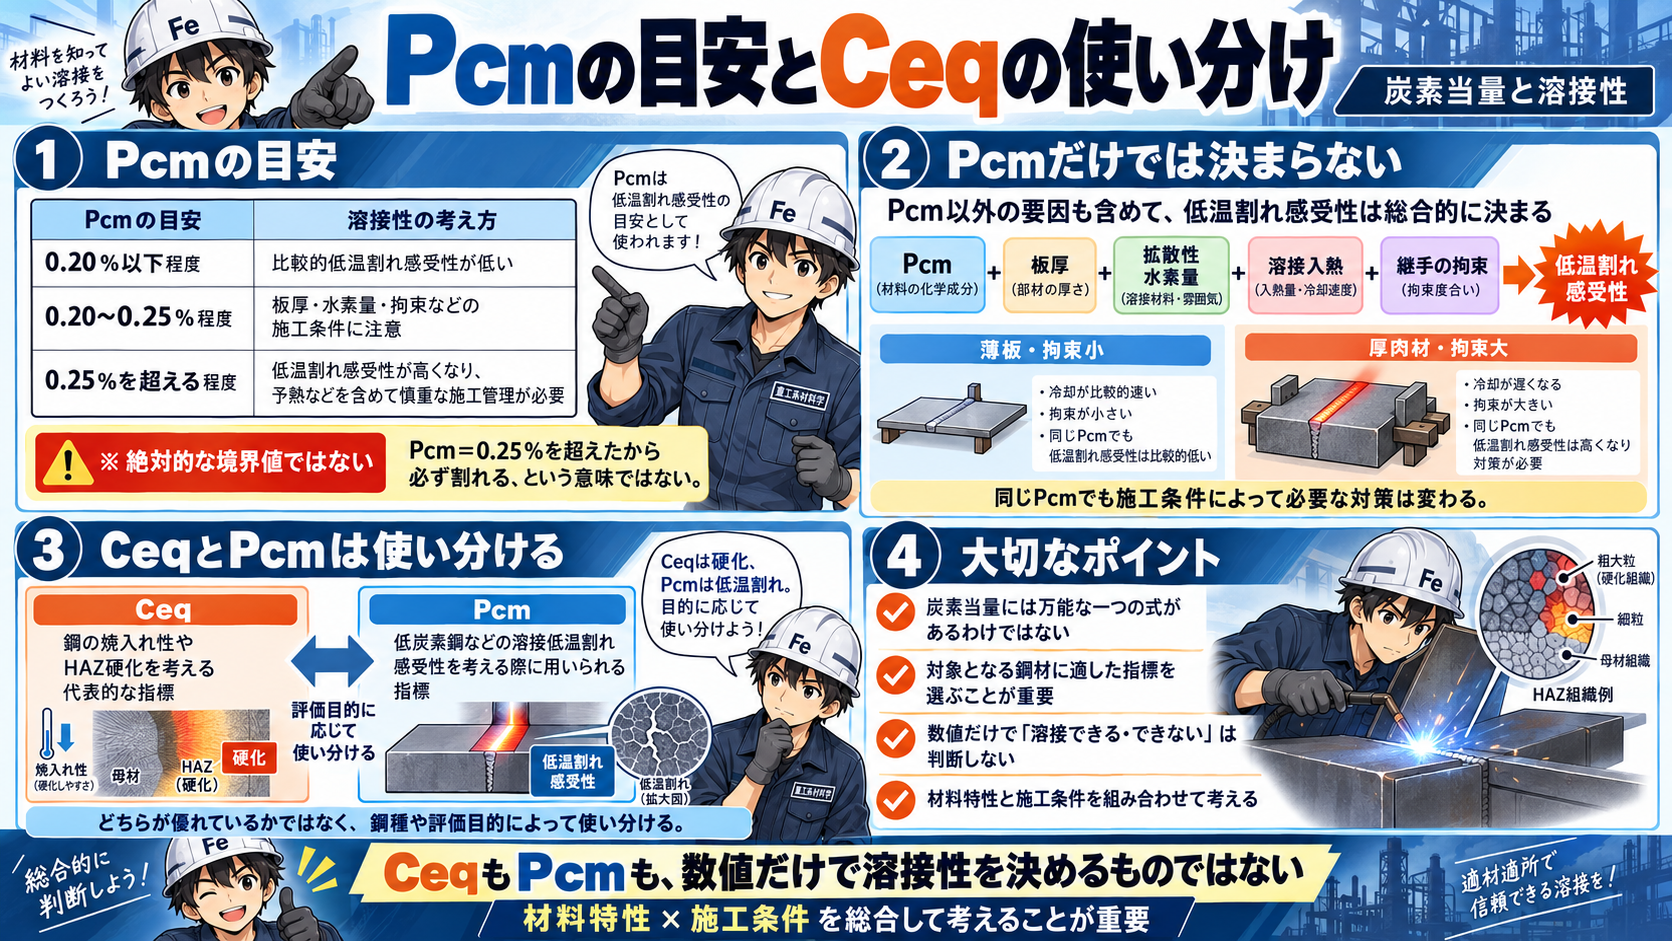
Pcmの値はどのくらいが目安?
Pcmについても絶対的な境界値があるわけではありませんが、一般的なイメージとしては、
| Pcmの目安 | 溶接性の考え方 |
|---|---|
| 0.20%以下程度 | 比較的低温割れ感受性が低い |
| 0.20~0.25%程度 | 板厚、水素量、拘束などの施工条件に注意 |
| 0.25%を超える程度 | 低温割れ感受性が高くなるため、予熱などを含めて慎重な施工管理が必要 |
と考えることができます。
ただし、
Pcm=0.25%を超えたから割れる
という意味ではありません。
Pcmは、あくまで材料の化学成分から見た割れ感受性を評価する指標です。
実際の低温割れは、
Pcm
+
板厚
+
拡散性水素量
+
溶接入熱
+
継手の拘束
などが組み合わさって決まります。
そのため、同じPcmであっても、薄板で拘束が小さい場合と、厚肉材で拘束が大きい場合とでは、必要となる施工条件は異なります。
CeqとPcmは使い分ける
ここで大切なのは、
CeqとPcmのどちらが優れているか、という話ではない
ということです。
一般に、
Ceq→ 鋼の焼入れ性やHAZ硬化を考える代表的な指標
Pcm→ 低炭素鋼などの溶接低温割れ感受性を考える際に用いられる指標
というように、鋼種や評価目的によって使い分けます。
つまり、
炭素当量には万能な一つの式があるわけではなく、対象となる鋼材に適した指標を選ぶことが重要
ということです。
そして、CeqでもPcmでも共通しているのは、
数値だけで「溶接できる・できない」を判断するものではない
という点です。
材料特性と施工条件を組み合わせて考えることが、実際の溶接では重要になります。
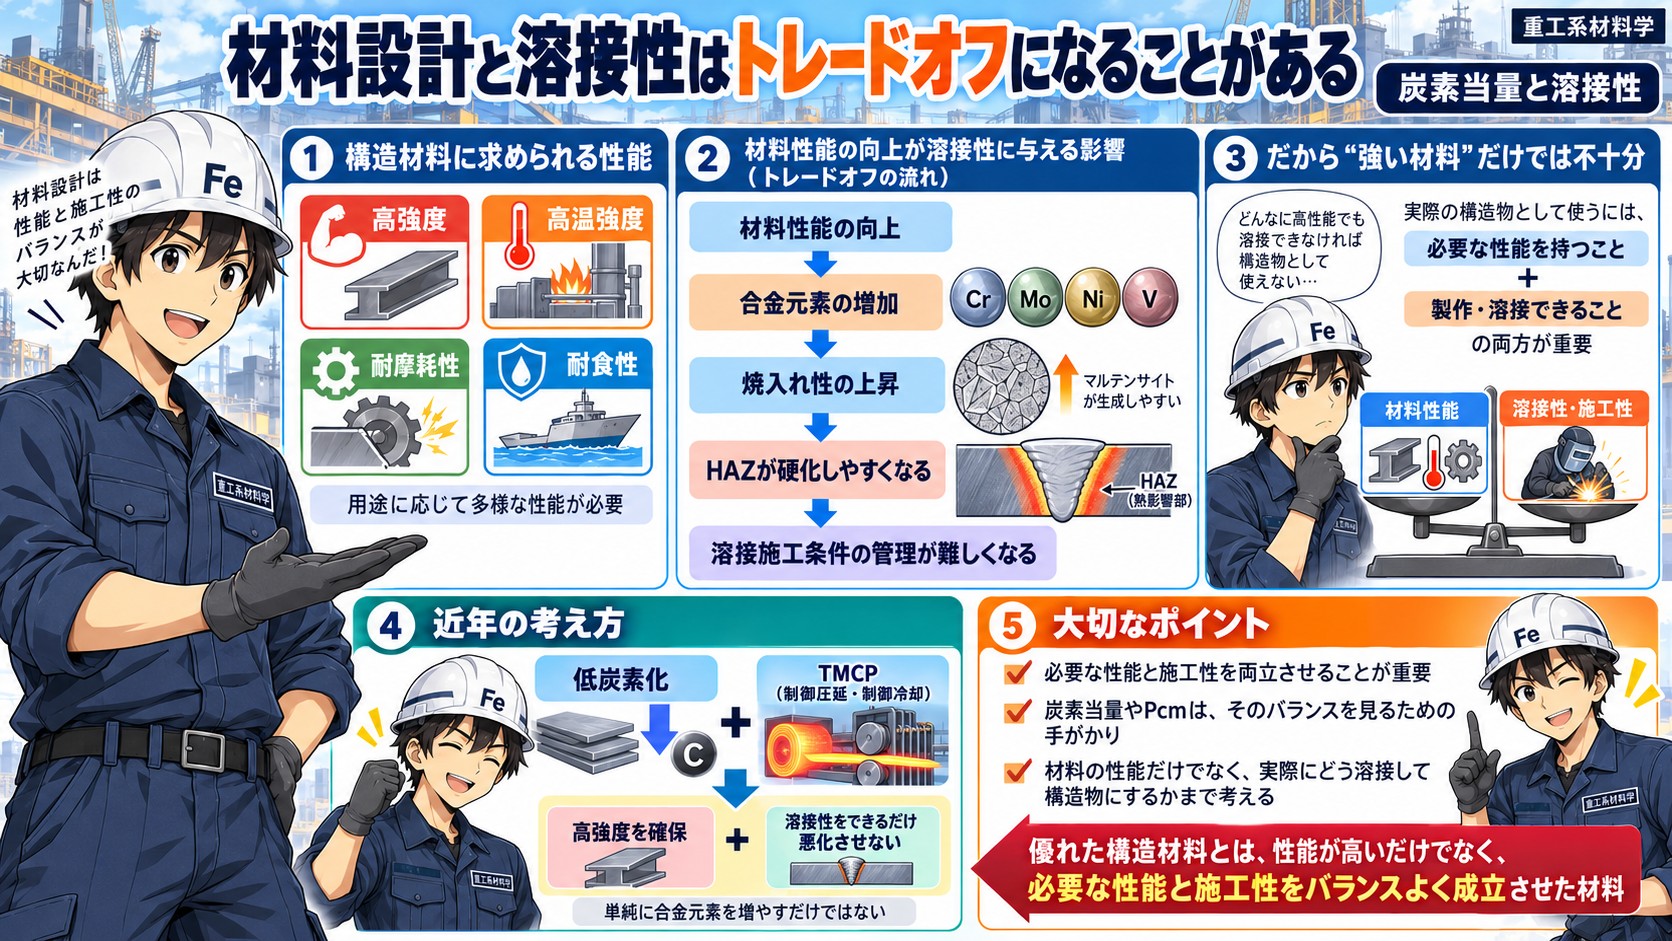
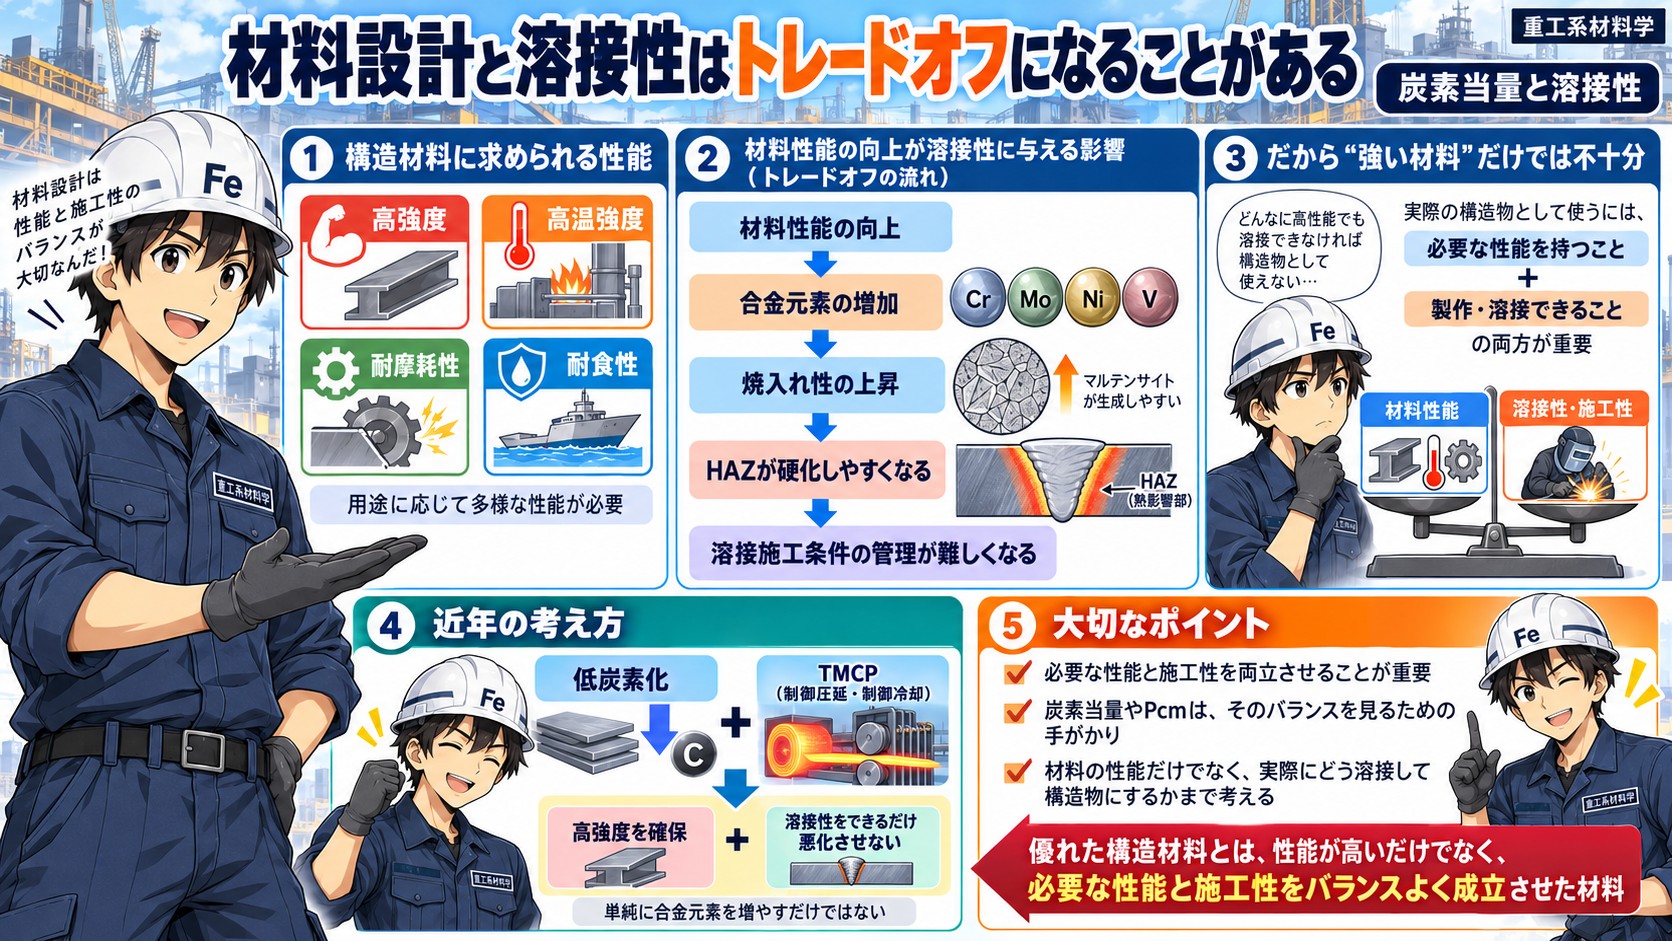
材料設計と溶接性はトレードオフになることがある
構造材料には、用途に応じてさまざまな性能が要求されます。
たとえば、
- 高強度
- 高温強度
- 耐摩耗性
- 耐食性
などです。
こうした性能を高めるために、Cr、Mo、Ni、Vなどの合金元素を添加することがあります。
その結果、鋼の焼入れ性が高くなり、
材料性能の向上
↓
合金元素の増加
↓
焼入れ性の上昇
↓
HAZが硬化しやすくなる
↓
溶接施工条件の管理が難しくなる
という関係が生じる場合があります。
つまり、材料開発では、
「強い材料を作れば、それで終わり」
ではありません。
実際の構造物として使うためには、
必要な性能を持つこと
と同時に、
製作・溶接できること
も重要です。
そのため実用材料では、
材料性能
と
溶接性・施工性
の両立が求められます。
さらに近年では、単純に合金元素を増やすだけではなく、低炭素化やTMCPなどを利用して、
高強度を確保しながら、できるだけ溶接性を悪化させない
という材料設計も行われています。
つまり、優れた構造材料とは、
「性能が高い材料」ではなく、必要な性能と施工性をバランスよく成立させた材料
と考えることができます。
これは炭素当量やPcmを見る意味そのものでもあります。材料の性能だけでなく、その材料を実際にどう溶接して構造物にするかまで含めて考えることが重要です。
炭素当量と溶接性 まとめ
炭素当量は、鋼に含まれる炭素や合金元素の影響をまとめて表し、
鋼の焼入れ性や、溶接時にHAZがどの程度硬化しやすいかを考えるための指標
です。
基本的な流れは、
炭素・合金元素の増加
↓
炭素当量の上昇
↓
焼入れ性の上昇
↓
HAZが硬化しやすくなる
↓
低温割れに対する注意が必要になる
となります。
ただし、炭素当量には一つの万能な式があるわけではありません。
代表的なものとして、
Ceq→ 鋼の焼入れ性やHAZ硬化を考えるための代表的な指標
Pcm→ 低炭素鋼や高張力鋼などで、溶接低温割れ感受性を評価する際に用いられる指標
があります。
つまり、
鋼種や炭素量、評価したい現象によって、CeqとPcmを使い分ける
ことが重要です。
また、CeqやPcmの値だけで溶接性が決まるわけではありません。
実際の溶接では、
Ceq・Pcm
+
溶接入熱
+
冷却速度
+
板厚
+
拡散性水素
+
継手の拘束
などを総合的に考える必要があります。
たとえば、同じ炭素当量の鋼でも、板厚が厚ければ冷却速度が速くなり、HAZが硬化しやすくなる場合があります。
また、低温割れは、
硬化組織
+
拡散性水素
+
引張応力・拘束
などが組み合わさって発生します。
したがって、
Ceqが高いから必ず割れる
あるいは、
Pcmが低いから絶対に割れない
ということではありません。
CeqやPcmは、
「この鋼が溶接できるか、できないか」を一つの数字で判定するものではなく、どの程度慎重に溶接施工条件を考える必要があるかを知るための指標
と考えるとよいでしょう。
そして実際の溶接では、
材料特性と施工条件を切り離さずに考えること
が重要です。
材料がどの程度硬化しやすいのか。
実際にどのような冷却速度になるのか。
水素や拘束はどの程度あるのか。
これらをまとめて考えたうえで、必要に応じて予熱や入熱管理、水素管理などの施工対策を行います。
つまり、
炭素当量やPcmは「答え」ではなく、適切な溶接施工条件を考えるための出発点
なのです。
そして次に重要になるのが、
その冷却を実際にどう制御するのか
という問題です。
そこで次回(重工系材料学#16・溶接基礎編⑦)は、
予熱・パス間温度・PWHT
について見ていきます。
くろがねくんの一言
「炭素当量は“溶接できる・できない”を決める数字じゃないよ。材料と施工条件を一緒に見て考えよう!」
<執筆者情報>
難波一夫
IHI/石川島播磨重工業 出身 の重工系技術士(金属部門)
中小企業診断士・労働安全コンサルタント・エネルギー管理士資格を保有
材料から設備を診る! 技術経営コンサルタント