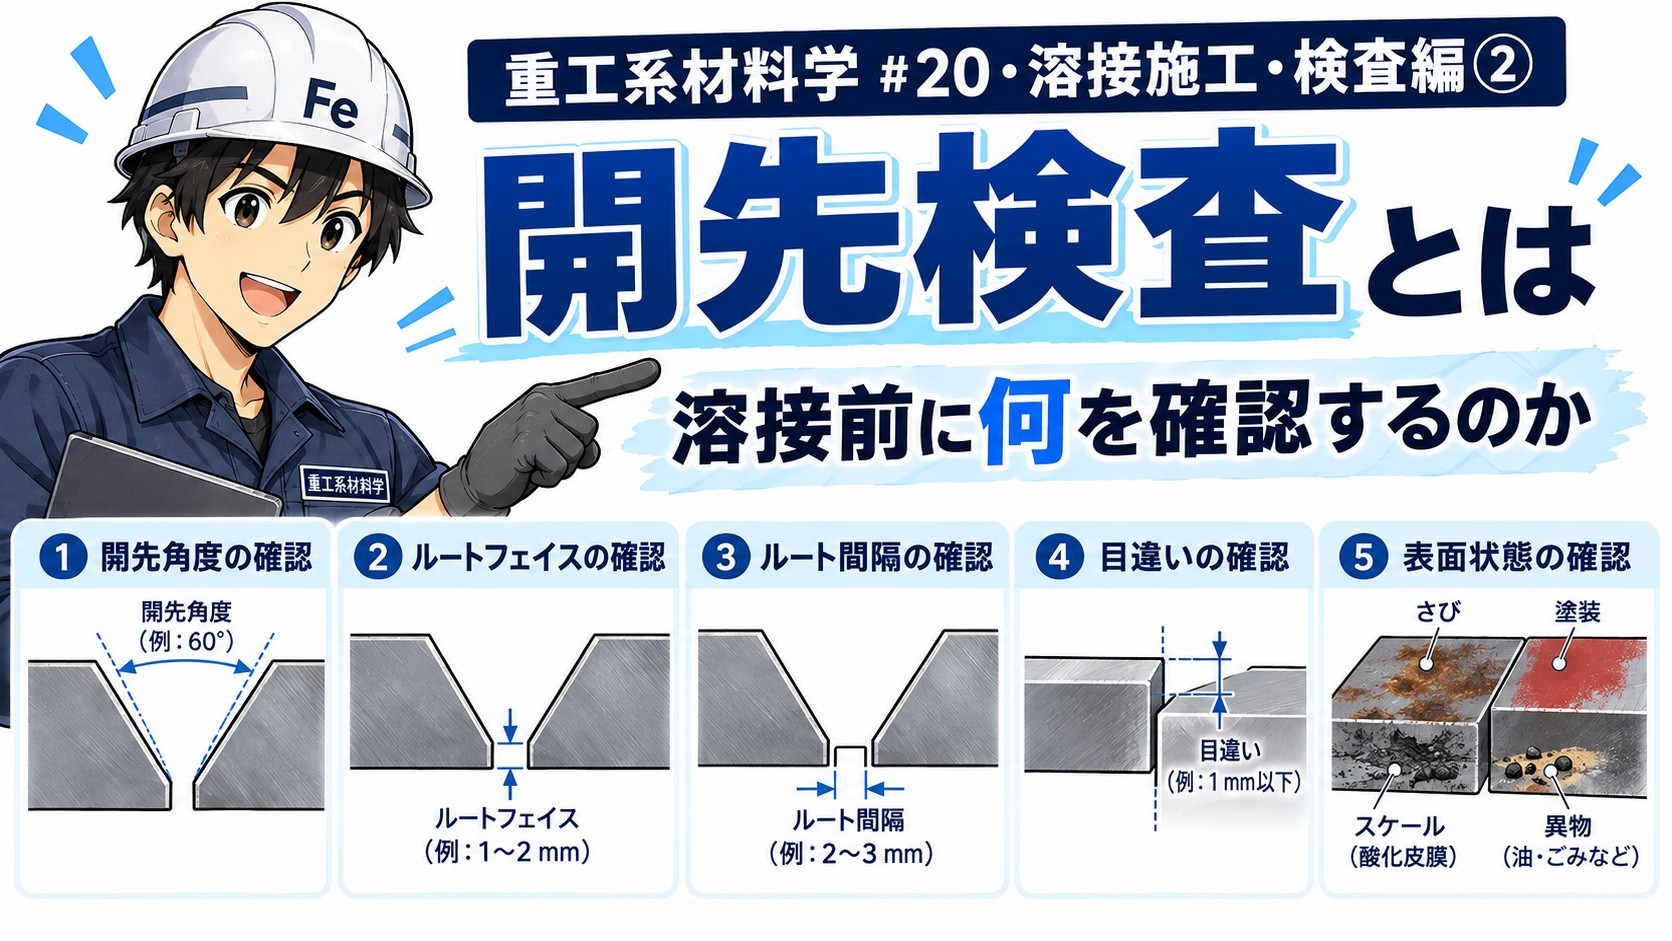
開先検査とは
溶接というと、
アークを発生させ、母材や溶接材料を溶かし、金属をつなぐ作業
をイメージすることが多いと思います。
しかし、実際の溶接品質は、
アークを出してからだけで決まるわけではありません。
溶接を始める前の段階で、
- 開先形状
- 開先角度
- ルート面
- ルート間隔
- 目違い
- 組立状態
- 開先面の清浄度
などが適切でなければ、どれだけ溶接条件を適切に設定しても、狙った品質を安定して得ることは難しくなります。
そこで行われるのが、
開先検査
です。
開先検査とは、
溶接を開始する前に、開先形状や組立状態が設計・施工条件どおりになっているかを確認すること
です。
言い換えると、
溶接を始めてもよい状態になっているかを確認する検査
です。
なぜ開先検査が必要なのか
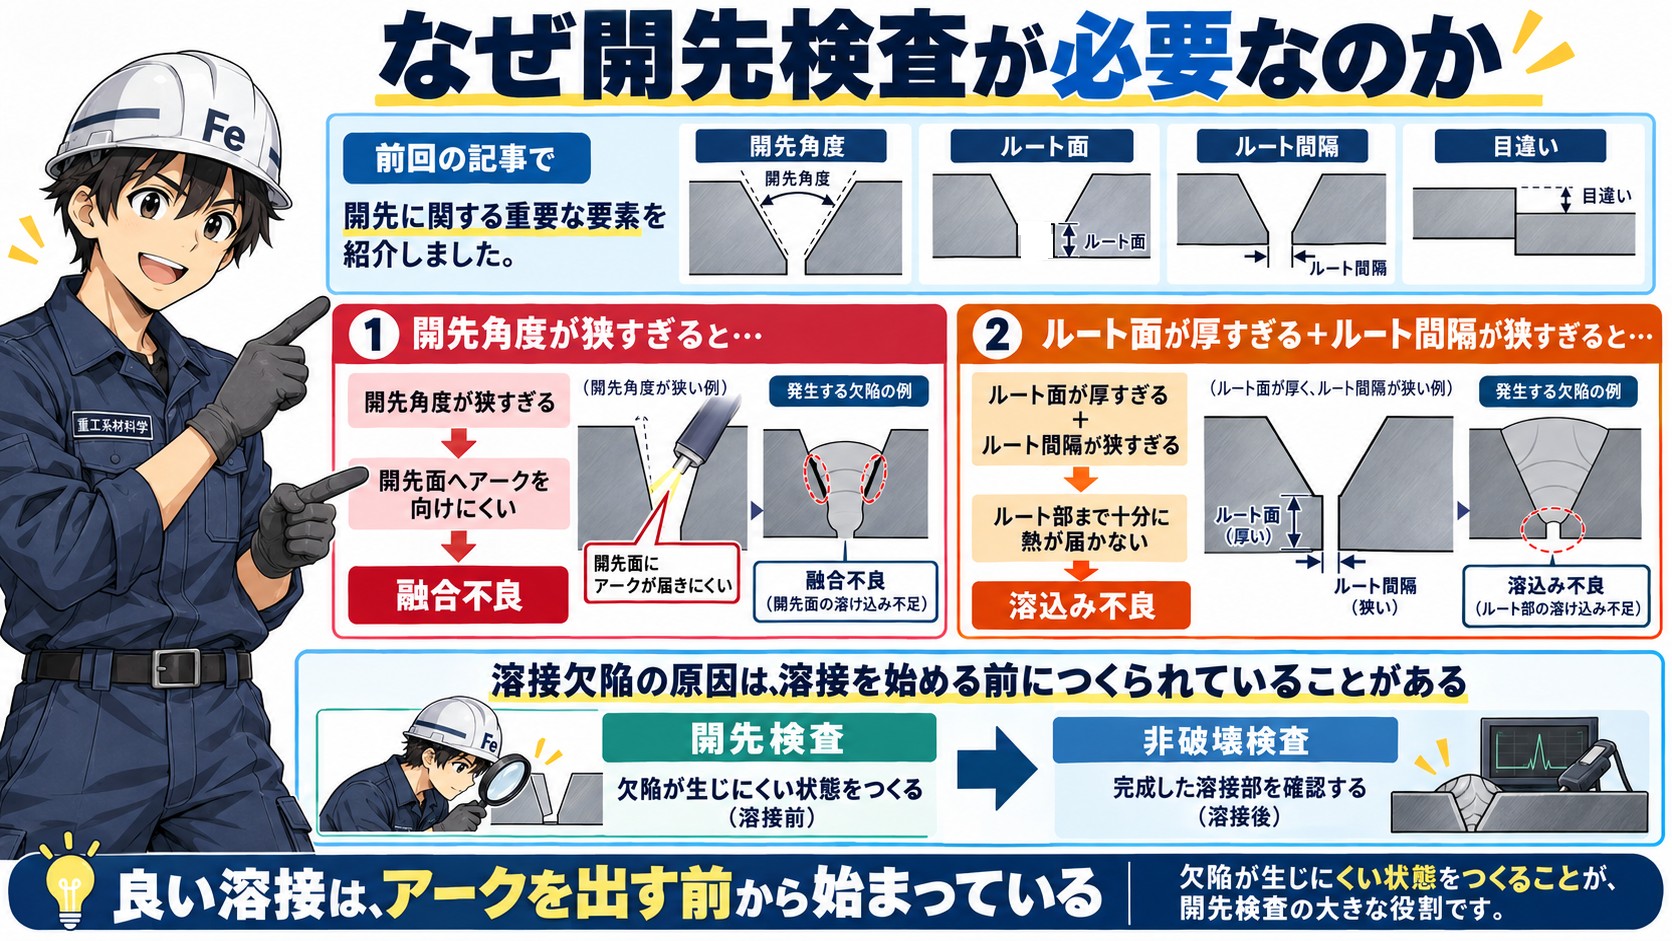
前回の記事では、
開先角度
ルート面
ルート間隔
目違い
などが、溶接品質に大きく影響することを紹介しました。
例えば、
開先角度が狭すぎる
↓
開先面へアークを向けにくい
↓
融合不良
また、
ルート面が厚すぎる
+
ルート間隔が狭すぎる
↓
ルート部まで十分に熱が届かない
↓
溶込み不良
ということが起こり得ます。
つまり、
溶接欠陥の原因は、溶接を始める前につくられていることがある
のです。
完成した溶接部を非破壊検査で確認することも重要ですが、その前に、
欠陥が生じにくい状態をつくる
ことがさらに重要です。
これが開先検査の大きな役割です。
開先検査では何を確認する?
代表的な確認項目は、
開先形状
開先寸法
ルート間隔
目違い
組立状態
開先面の清浄度
です。
一つずつ見ていきましょう。
開先角度を確認する
次に、
開先角度
を確認します。
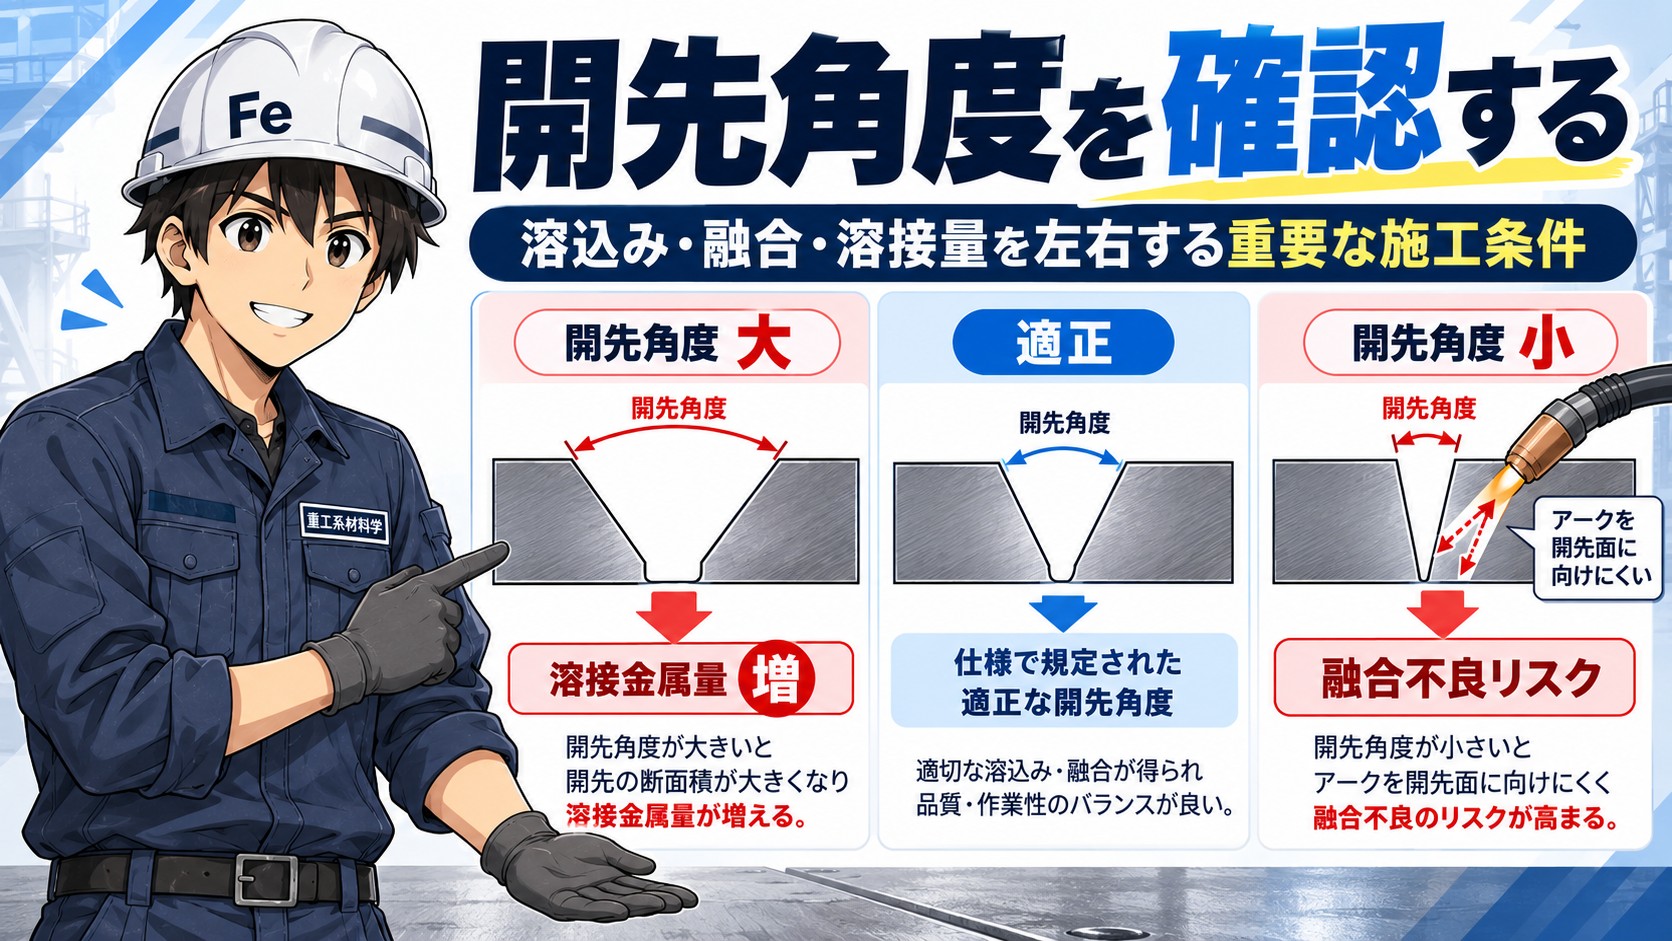
開先角度が大きすぎると、
開先断面積が増える
↓
必要な溶接金属量が増える
↓
溶接時間や入熱量が増える
という問題があります。
一方、開先角度が小さすぎると、
アークを開先面へ向けにくい
↓
融合不良が生じやすくなる
可能性があります。
したがって開先検査では、
図面や施工要領で指定された角度になっているか
を確認します。
開先角度は、
単なる加工寸法ではありません。
溶込み・融合・溶接量を左右する施工条件の一つ
です。
ルート面を確認する
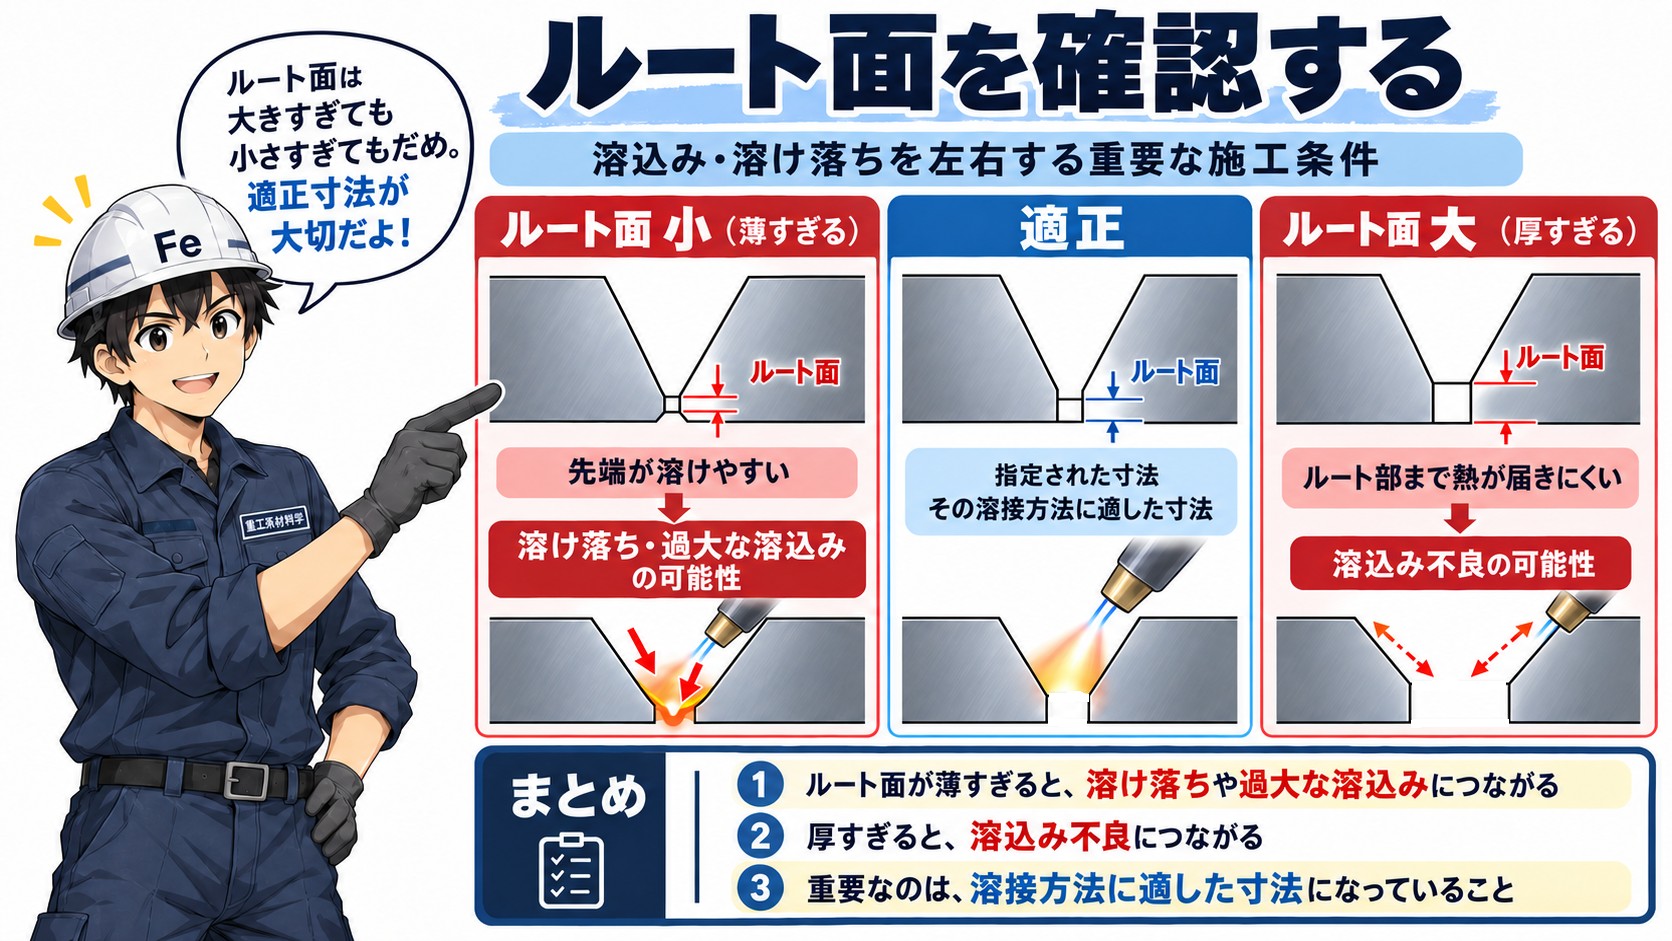
開先の先端に残された平らな部分が、
ルート面
です。
ルート面が薄すぎると、
初層溶接で先端が溶けやすくなり、
溶け落ちや過大な溶込み
につながる可能性があります。
逆にルート面が厚すぎると、
ルート部まで熱が届きにくくなり、
溶込み不良
につながる可能性があります。
したがって、
ルート面が指定された寸法になっているか
を確認します。
ここでも、
大きい方が安全、
小さい方がよい、
という単純な話ではありません。
重要なのは、
その溶接方法に適した寸法になっていること
です。
ルート間隔を確認する
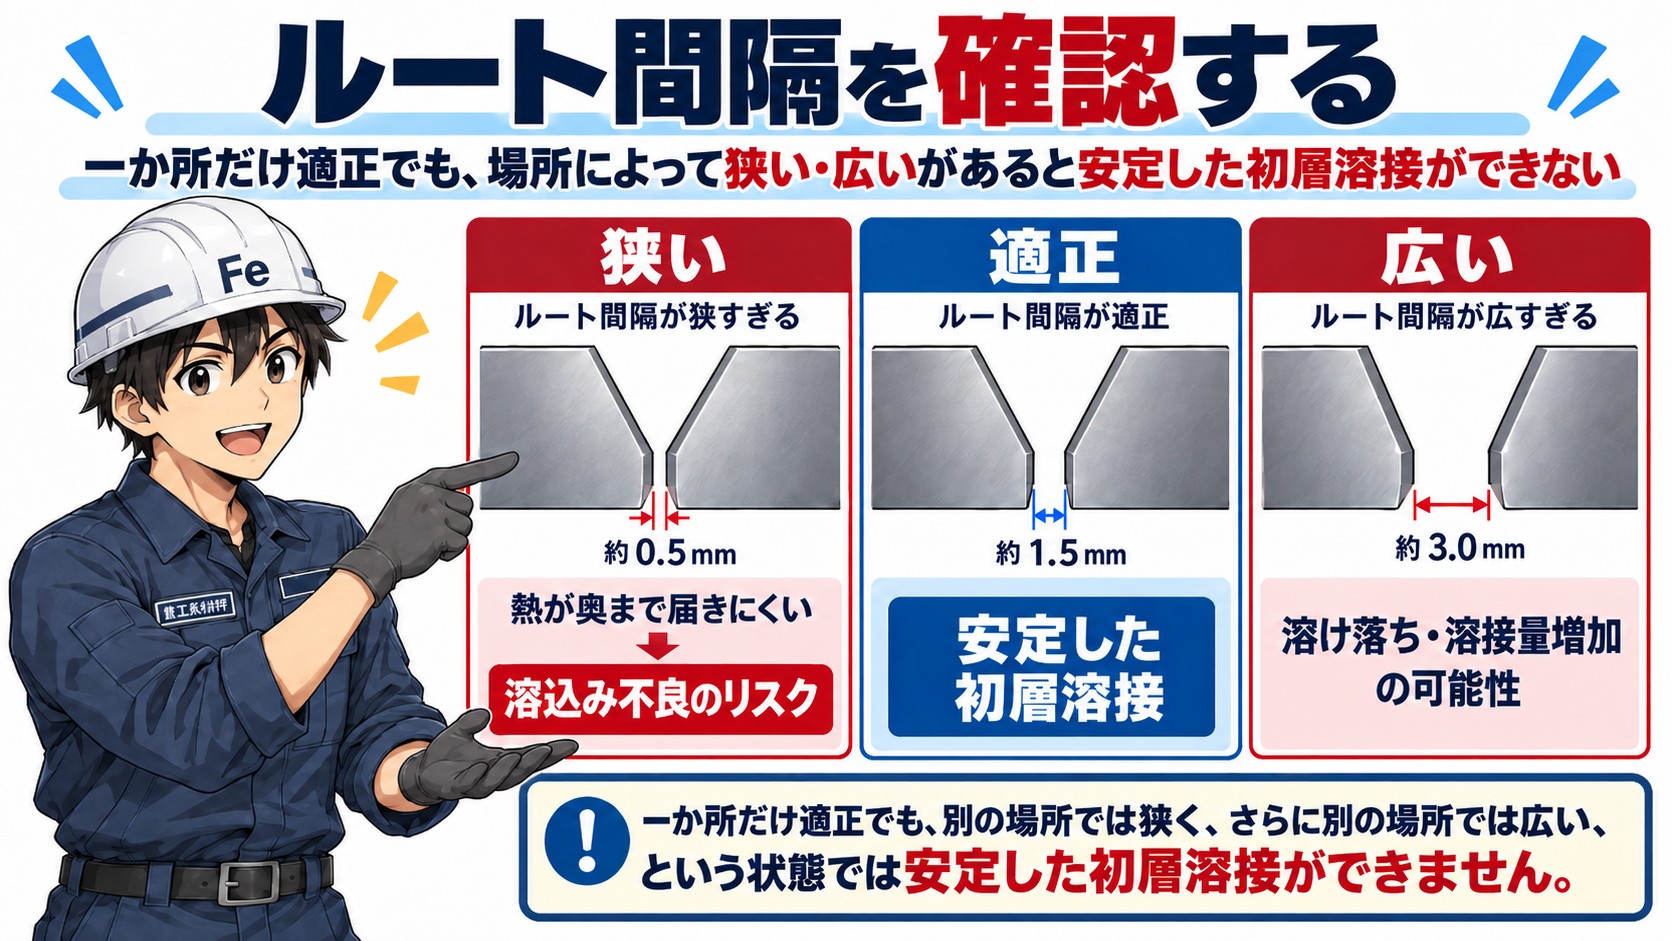
二つの母材を突き合わせたときの隙間が、
ルート間隔(ルートギャップ)
です。
ルート間隔が狭すぎると、
アーク熱がルート部まで届きにくくなり、
溶込み不良
につながる可能性があります。
逆に広すぎると、
溶融金属を保持しにくくなり、
溶け落ちや過大な裏波
につながることがあります。
また、必要な溶接金属量も増えます。
そのため開先検査では、
ルート間隔が適正か
を確認します。
さらに重要なのは、
溶接線全体で均一になっているか
です。
一か所だけ適正でも、
別の場所では狭く、
さらに別の場所では広い、
という状態では安定した初層溶接ができません。
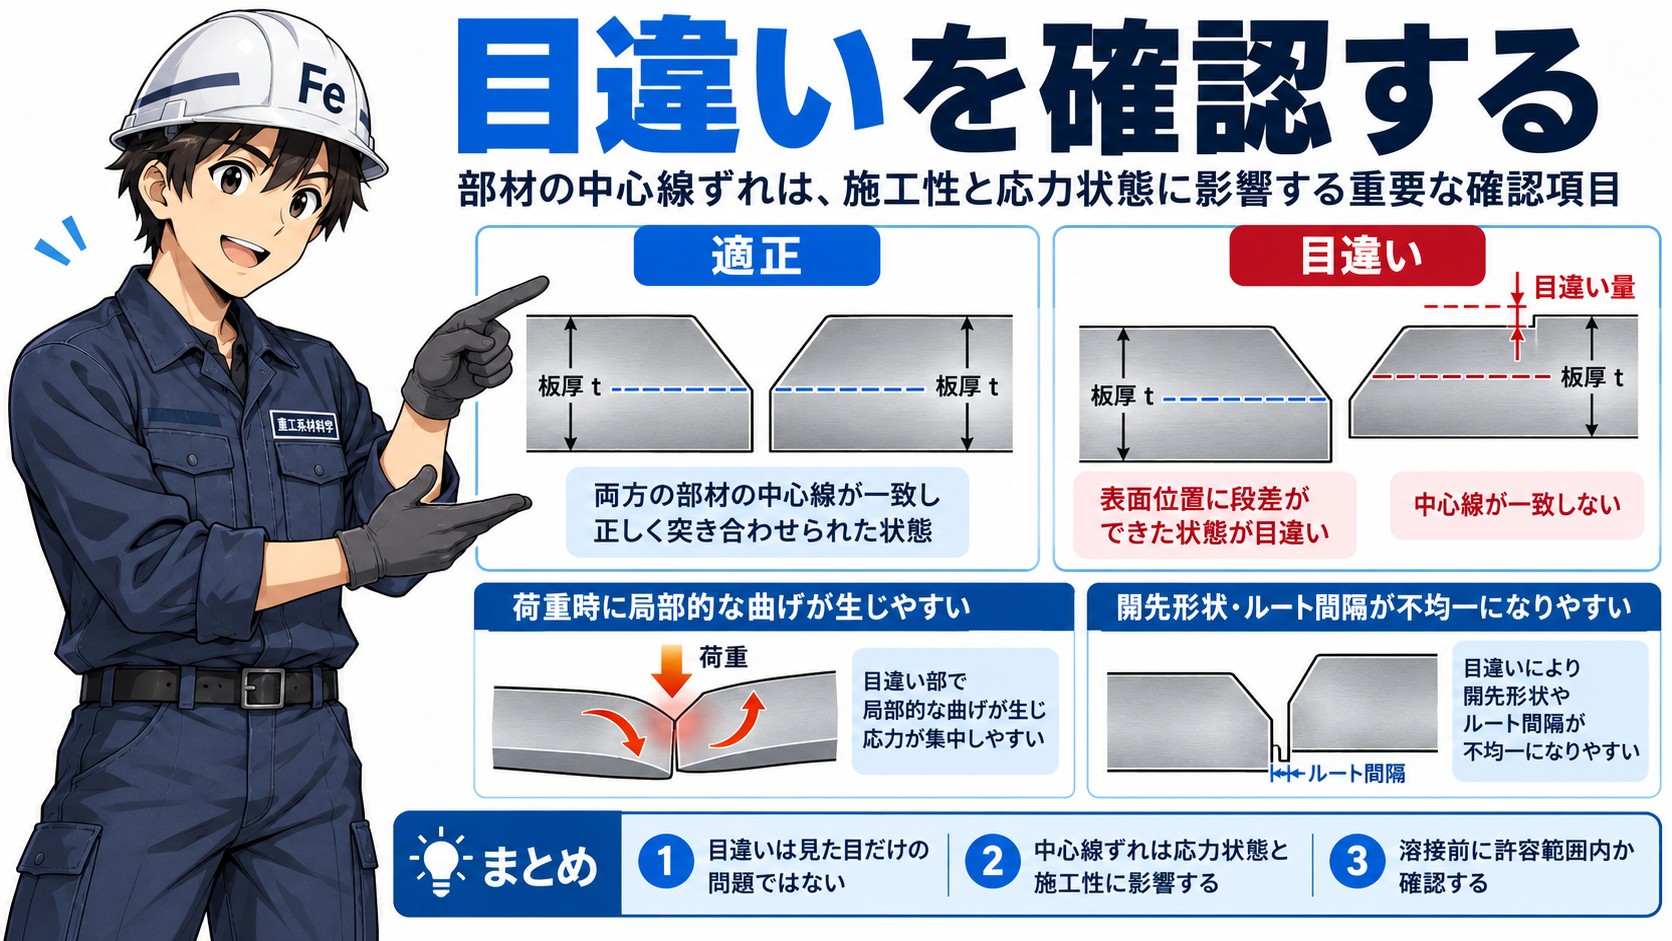
目違いを確認する
二つの母材を突き合わせたときに、表面位置に段差ができることを、
目違い
といいます。
前回の記事でも紹介しましたが、目違いは単なる見た目の問題ではありません。
目違いが大きいと、
部材の中心線が一致しなくなる
ため、荷重が作用したときに、
単純な引張に加えて、
局部的な曲げ
が生じる可能性があります。
また、
開先形状やルート間隔が左右で不均一になり、
溶接施工そのものも難しくなります。
したがって、
許容範囲を超える目違いがないか
を溶接前に確認します。
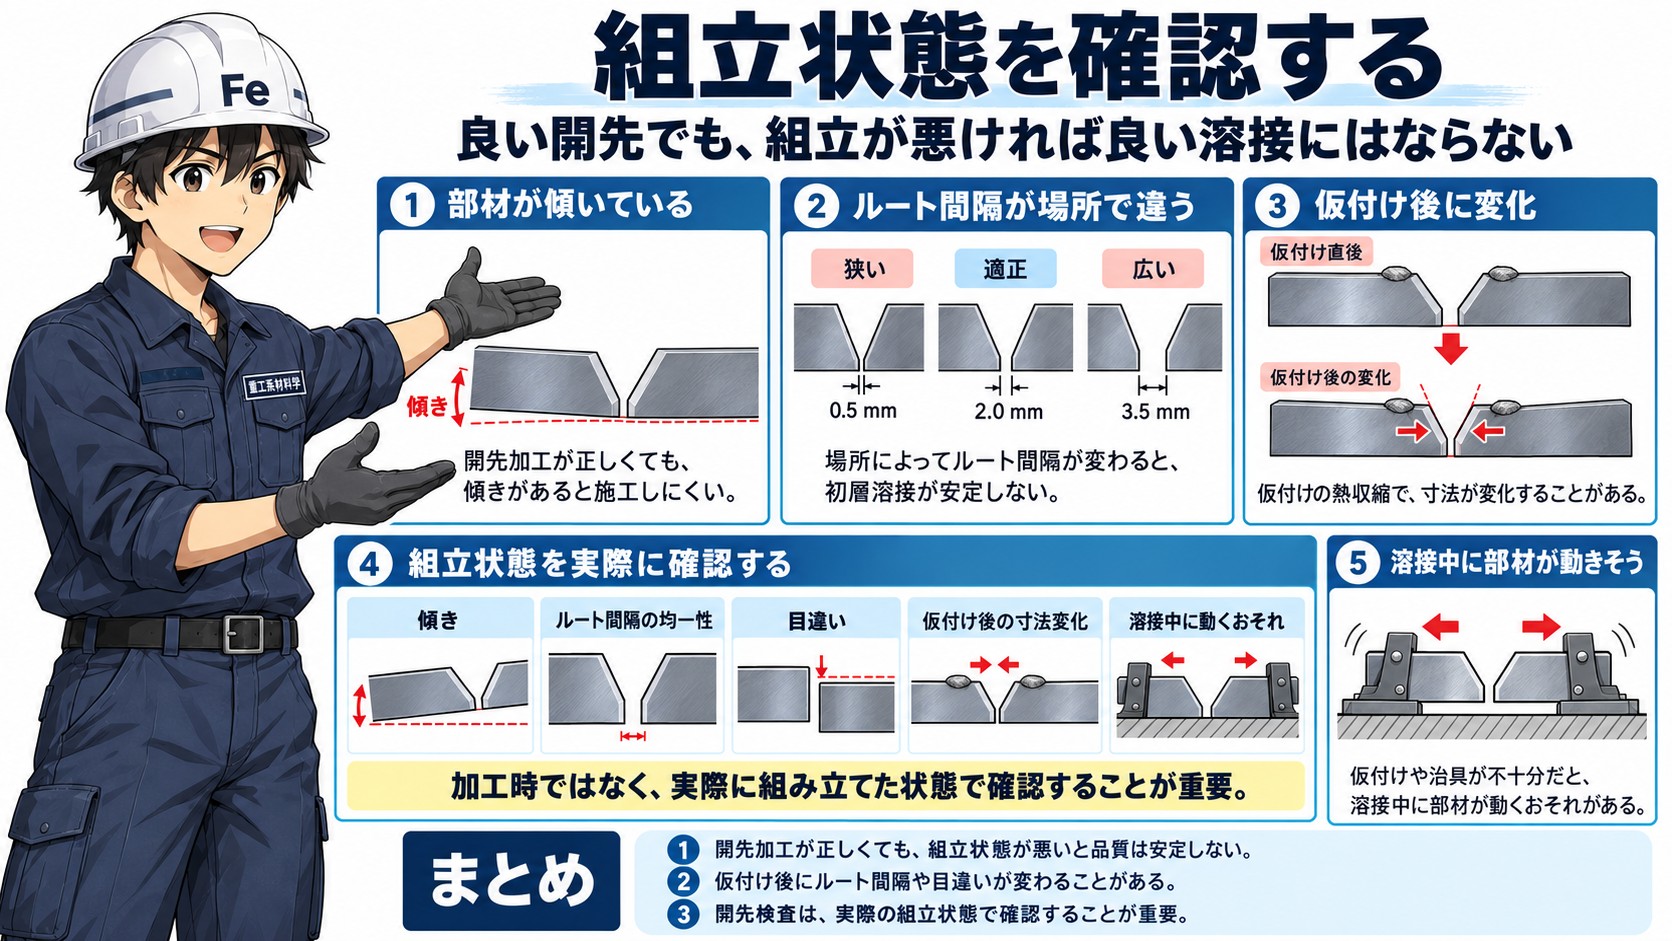
組立状態を確認する
開先加工が正しくても、
組立状態が悪ければ良い溶接にはなりません。
例えば、
- 部材が傾いている
- ルート間隔が場所によって違う
- 仮付けによって開先が引っ張られている
- 溶接中に部材が動きそうになっている
といった状態です。
特に注意したいのが、
仮付け後の状態
です。
部材を固定するために仮付けを行うと、
熱収縮によってルート間隔や目違いが変化することがあります。
つまり、
開先加工時には正しかった寸法が、組立後には変わっている
場合があります。
そのため開先検査では、
単に加工品だけを見るのではなく、
実際に組み立てた状態で確認する
ことが重要です。
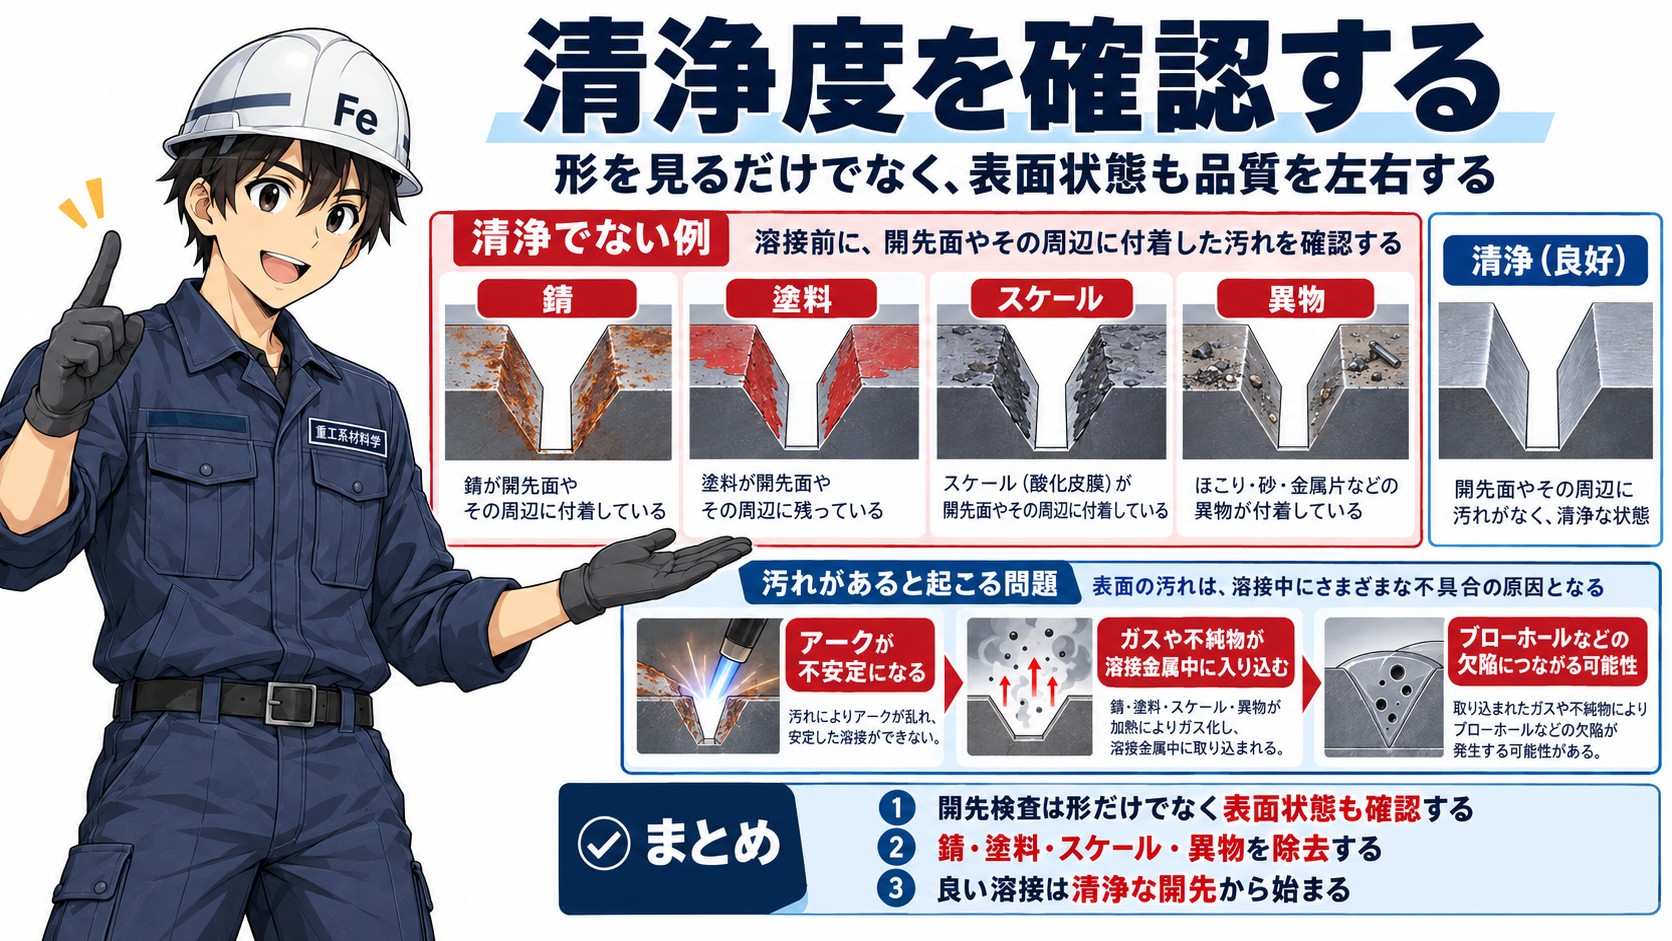
開先面の清浄度を確認する
開先寸法が完璧でも、
開先面が汚れていれば良い溶接にはなりません。
溶接前には、
- 油
- 水分
- 錆
- 塗料
- スケール
- 異物
などがないかを確認します。
これらが残ったまま溶接すると、
アークが不安定になったり、
ガスや不純物が溶接金属中に入り込んだりして、
ブローホールなどの欠陥
につながる可能性があります。
つまり開先検査では、
形を見るだけではなく、表面状態も見る
必要があります。
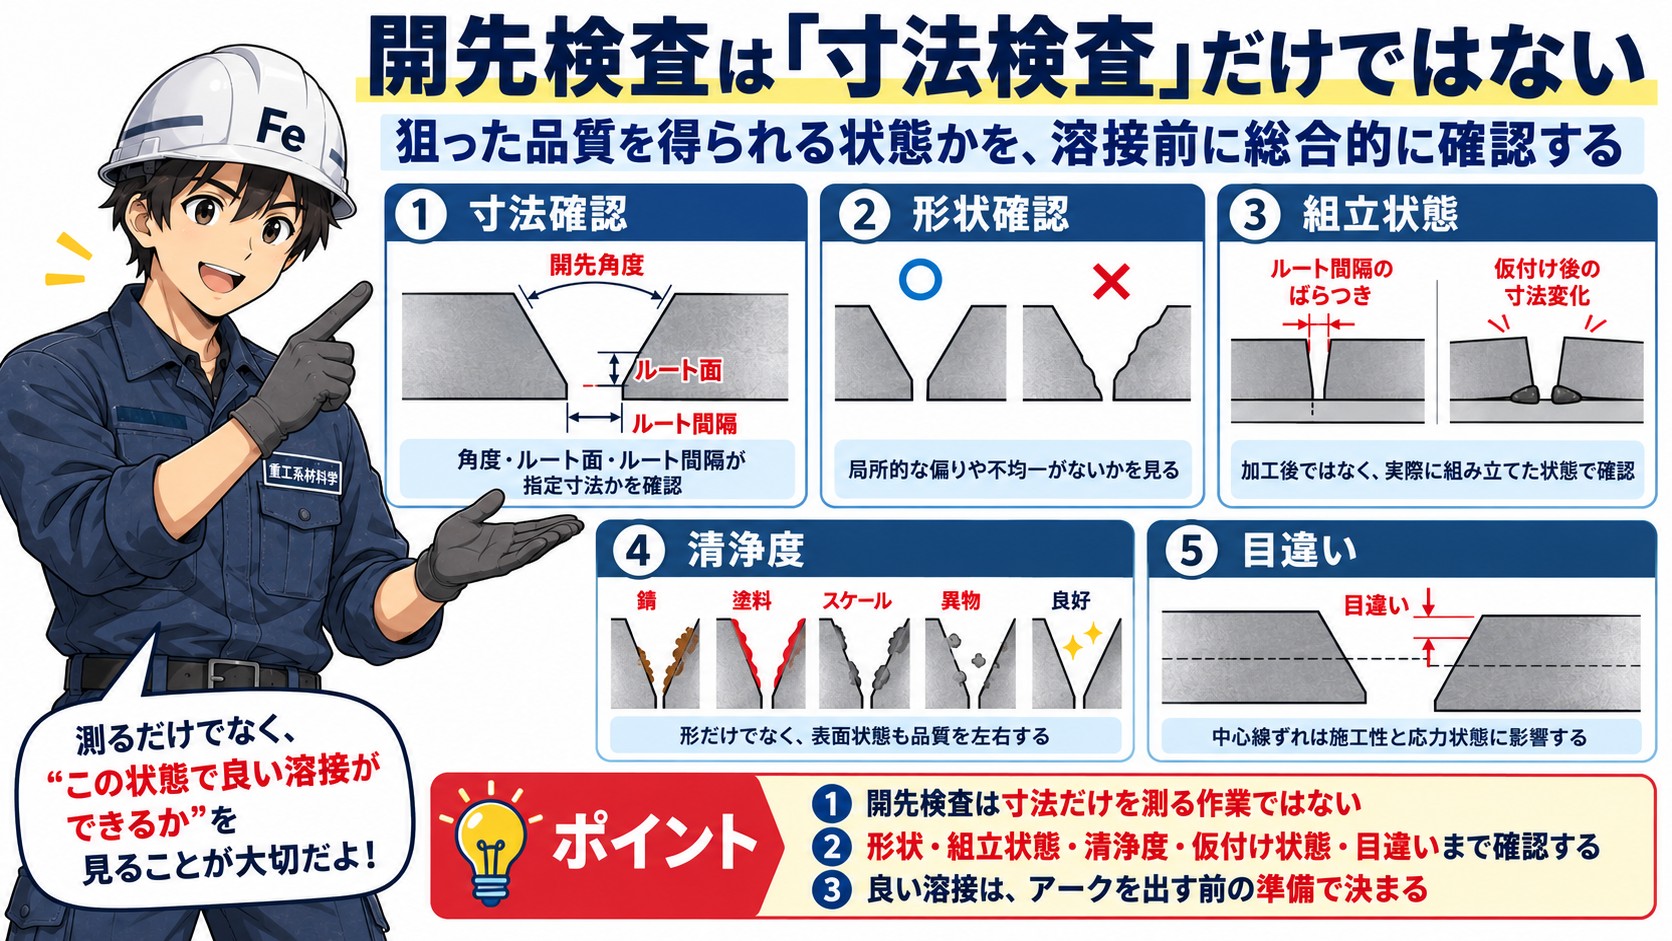
開先検査は「寸法検査」だけではない
開先検査というと、
開先角度を測る
ルート面を測る
ルート間隔を測る
という、
寸法検査
をイメージしがちです。
もちろん寸法確認は重要です。
しかし、本当に確認したいのは、
この状態で溶接を始めて、狙った品質を得られるか
です。
そのためには、
寸法だけでなく、
形状
組立状態
清浄度
仮付け状態
目違い
まで含めて確認する必要があります。
開先検査とは、
単なる測定作業ではなく、
溶接施工の準備状態を確認する工程
と考えた方がよいでしょう。
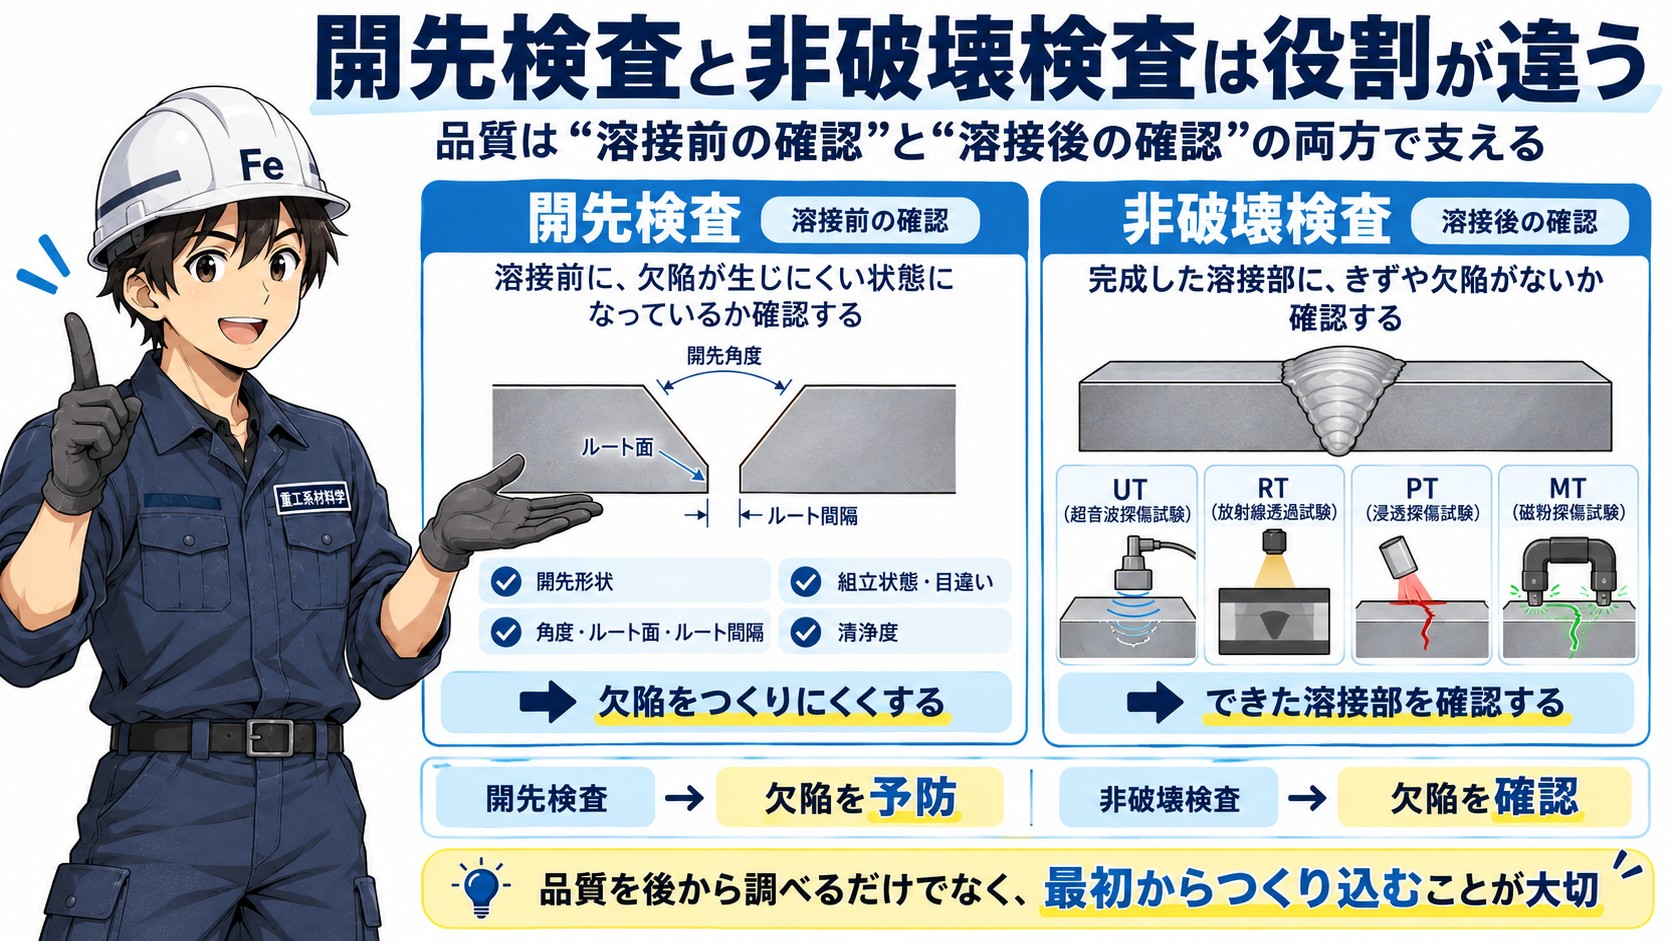
開先検査と非破壊検査は役割が違う
非破壊検査は、
完成した溶接部にきずがないかを調べる技術
です。
一方、開先検査は、
溶接する前に、欠陥が生じにくい状態になっているかを確認すること
です。
整理すると、
開先検査
↓
欠陥をつくりにくくする
非破壊検査
↓
できた溶接部に欠陥がないか確認する
という役割の違いがあります。
つまり、
品質を「後から検査する」だけでなく、「最初からつくり込む」
という考え方です。
良い溶接はアークを出す前から始まっている
溶接施工の流れを整理すると、
開先加工
↓
開先形状・寸法の確認
↓
組立
↓
ルート間隔・目違いの確認
↓
清掃
↓
仮付け
↓
最終確認
↓
溶接開始
となります。
ここで重要なのは、
溶接開始は、品質づくりのスタートではない
ということです。
アークを出す時点では、
すでに、
開先形状
組立精度
清浄度
ルート間隔
目違い
といった多くの条件が決まっています。
つまり、
溶接品質のかなりの部分は、アークを出す前につくられている
のです。
まとめ
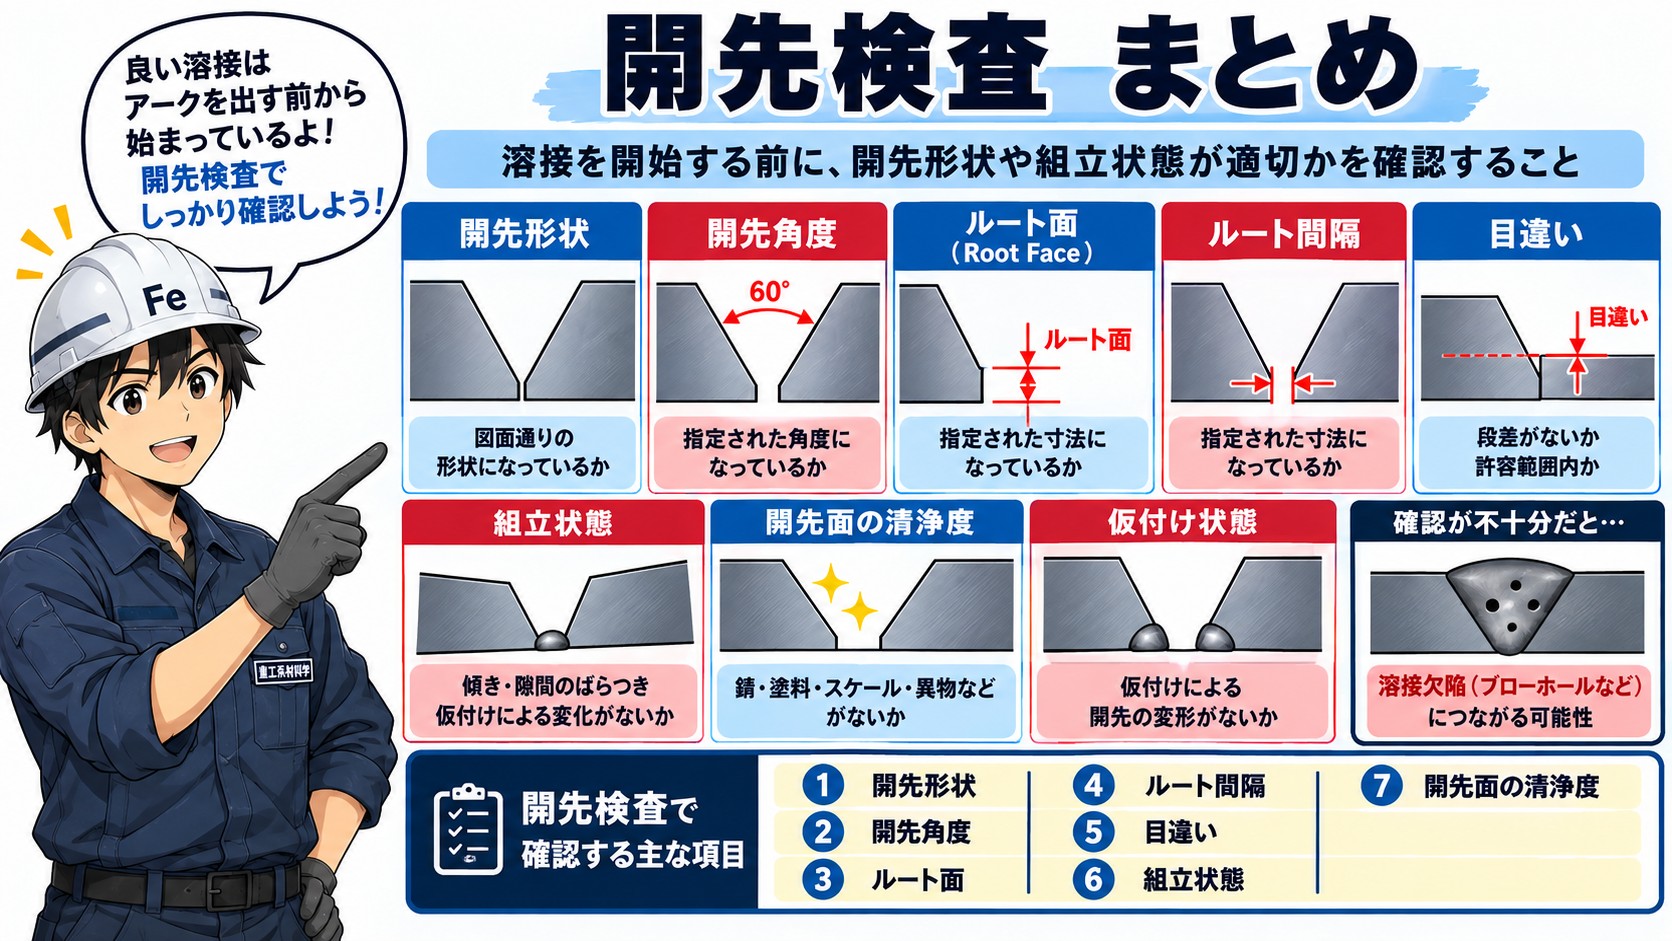
開先検査とは、
溶接を開始する前に、開先形状や組立状態が適切かを確認すること
です。
主な確認項目は、
- 開先形状
- 開先角度
- ルート面
- ルート間隔
- 目違い
- 組立状態
- 開先面の清浄度
などです。
これらは、
溶込み
融合状態
施工性
溶接欠陥
溶接量
変形
などに直接関係します。
したがって、
開先検査は単なる寸法確認ではありません。
重要なのは、
この状態で溶接を開始して、本当に狙った品質を得られるか
という視点です。
完成後に欠陥を見つけることも大切です。
しかし、より重要なのは、
欠陥ができにくい状態を、溶接前につくっておくこと
です。
良い溶接は、
アークを出した瞬間から始まるのではありません。
開先をつくり、組み立て、確認するところから、すでに始まっているのです。
次回(重工系材料学#21・溶接施工・検査編③)は溶接施工管理について解説します。
くろがねくんの一言
「開先検査は、寸法を測るだけじゃないよ。この状態で良い溶接ができるかを、アークを出す前に確認するんだ!」
<執筆者情報>
難波一夫
IHI/石川島播磨重工業 出身 の重工系技術士(金属部門)
中小企業診断士・労働安全コンサルタント・エネルギー管理士資格を保有
材料から設備を診る! 技術経営コンサルタント