溶接は二つの鋼板を、そのまま突き合わせて溶接すればよい。
一見すると、そのように思えるかもしれません。
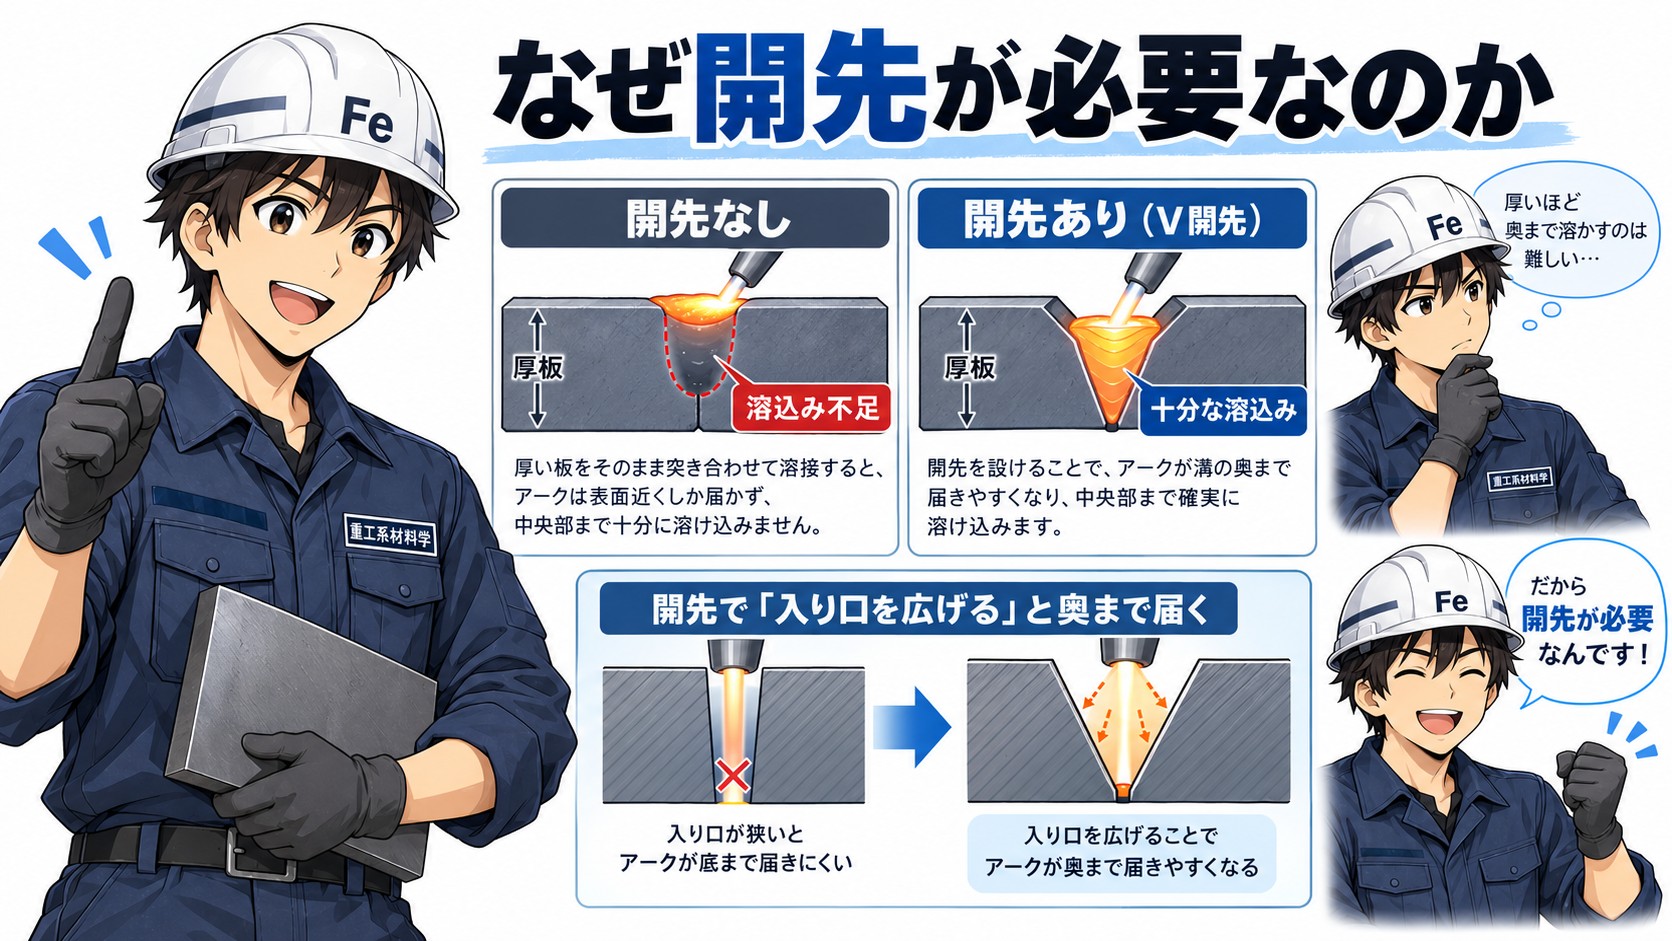
しかし、板厚が厚くなってくると、表面からアークを当てるだけでは、板の奥深くまで十分に溶かすことが難しくなります。
そこで溶接する部分の母材をあらかじめ削り、
溶接しやすい形に整える
ことがあります。
これが、
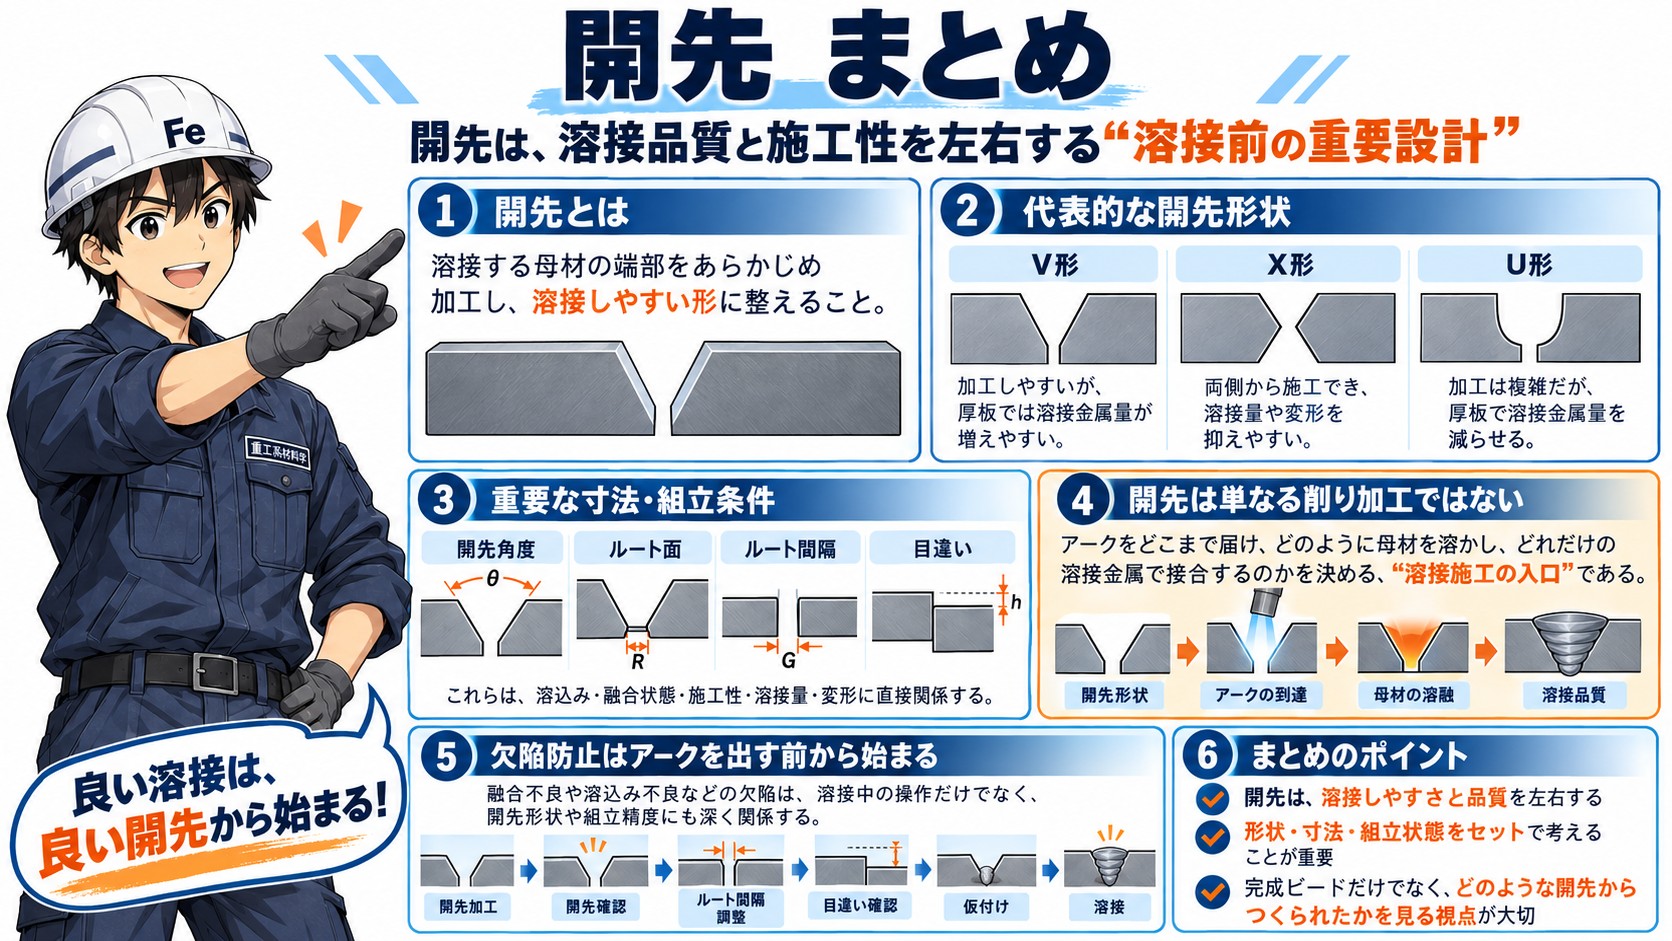
開先(かいさき)
です。
開先は、単なる「溶接前の加工」ではありません。
開先の形状によって、
- 溶接部の奥まで十分に溶かせるか
- 溶接棒やトーチを適切な位置まで入れられるか
- 必要な溶接金属量
- 溶接入熱
- 溶接変形
- 溶込み不良や融合不良の発生しやすさ
などが変わります。
つまり開先は、
溶接部の品質と施工性を左右する重要な設計要素
なのです。
なぜ開先が必要なのか
薄い板であれば、母材の端面をほとんど加工しなくても、十分な溶込みを得られる場合があります。
しかし板厚が厚くなると事情が変わります。
例えば、厚い鋼板をそのまま突き合わせた状態で上から溶接すると、
表面は溶けているのに、板厚中央部まで溶けていない
ということが起こり得ます。
そこで母材の端部を斜めに削ります。
すると、
アークや溶接トーチが溶接部の奥まで届きやすくなる
ため、板厚方向に十分な溶込みを確保しやすくなります。
イメージとしては、
厚い壁の上から穴の底を溶接するのではなく、入口を広げて底まで作業できるようにする
と考えると分かりやすいでしょう。
つまり開先の第一の役割は、
溶接部の奥まで確実に溶かすための空間をつくること
です。
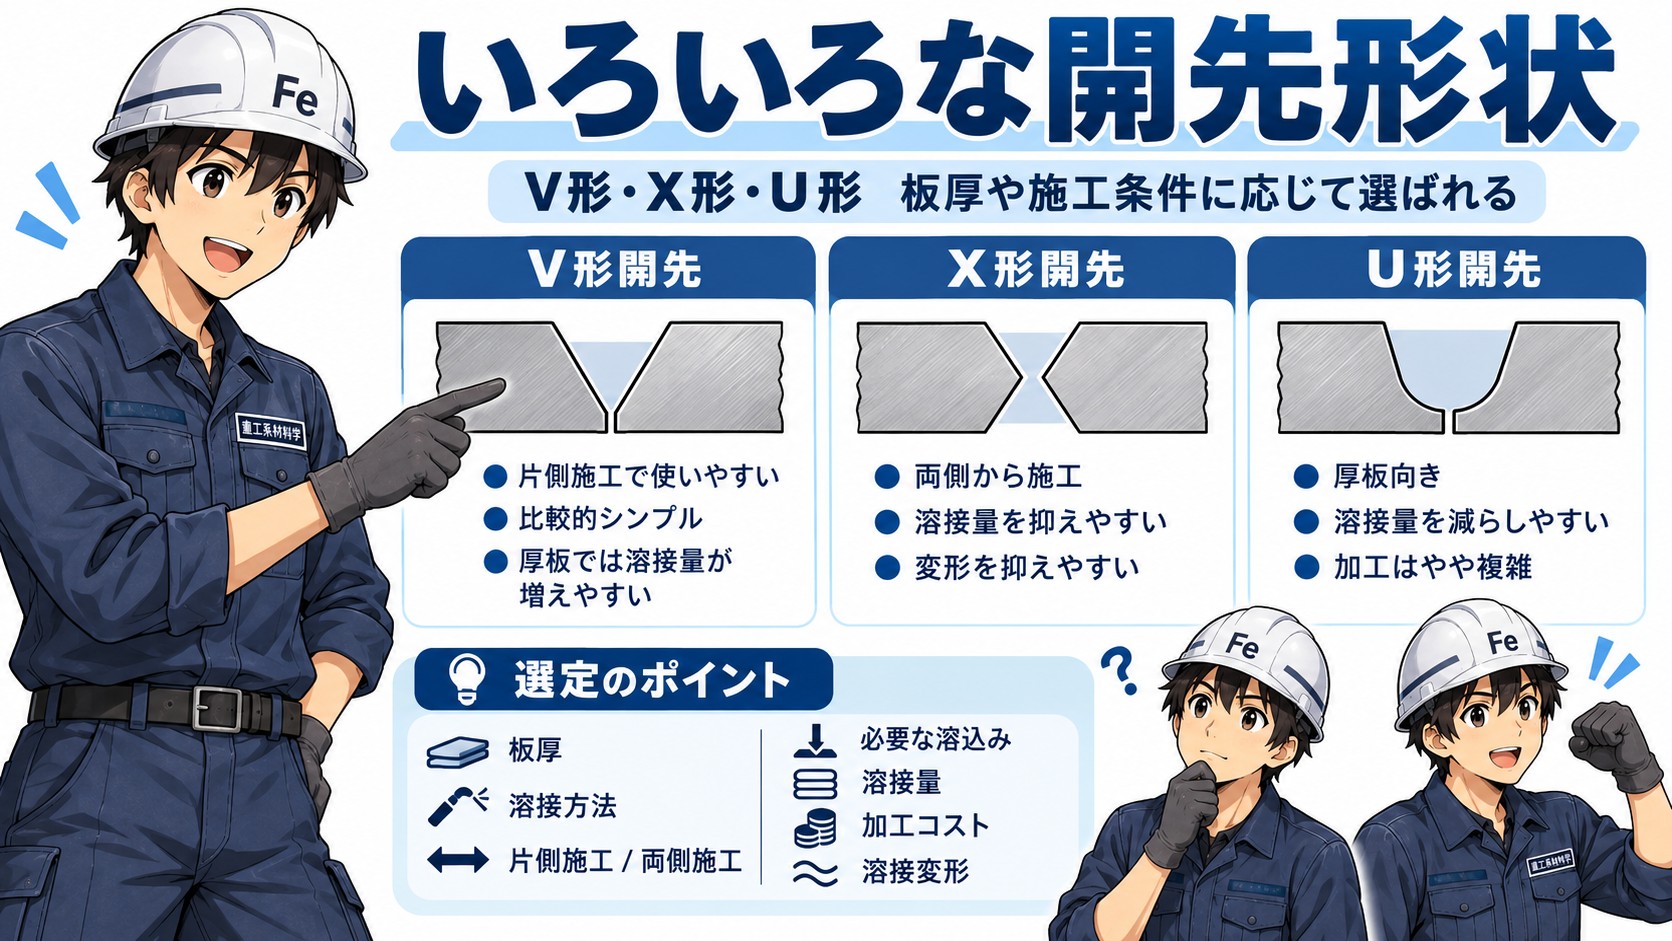
いろいろな開先形状
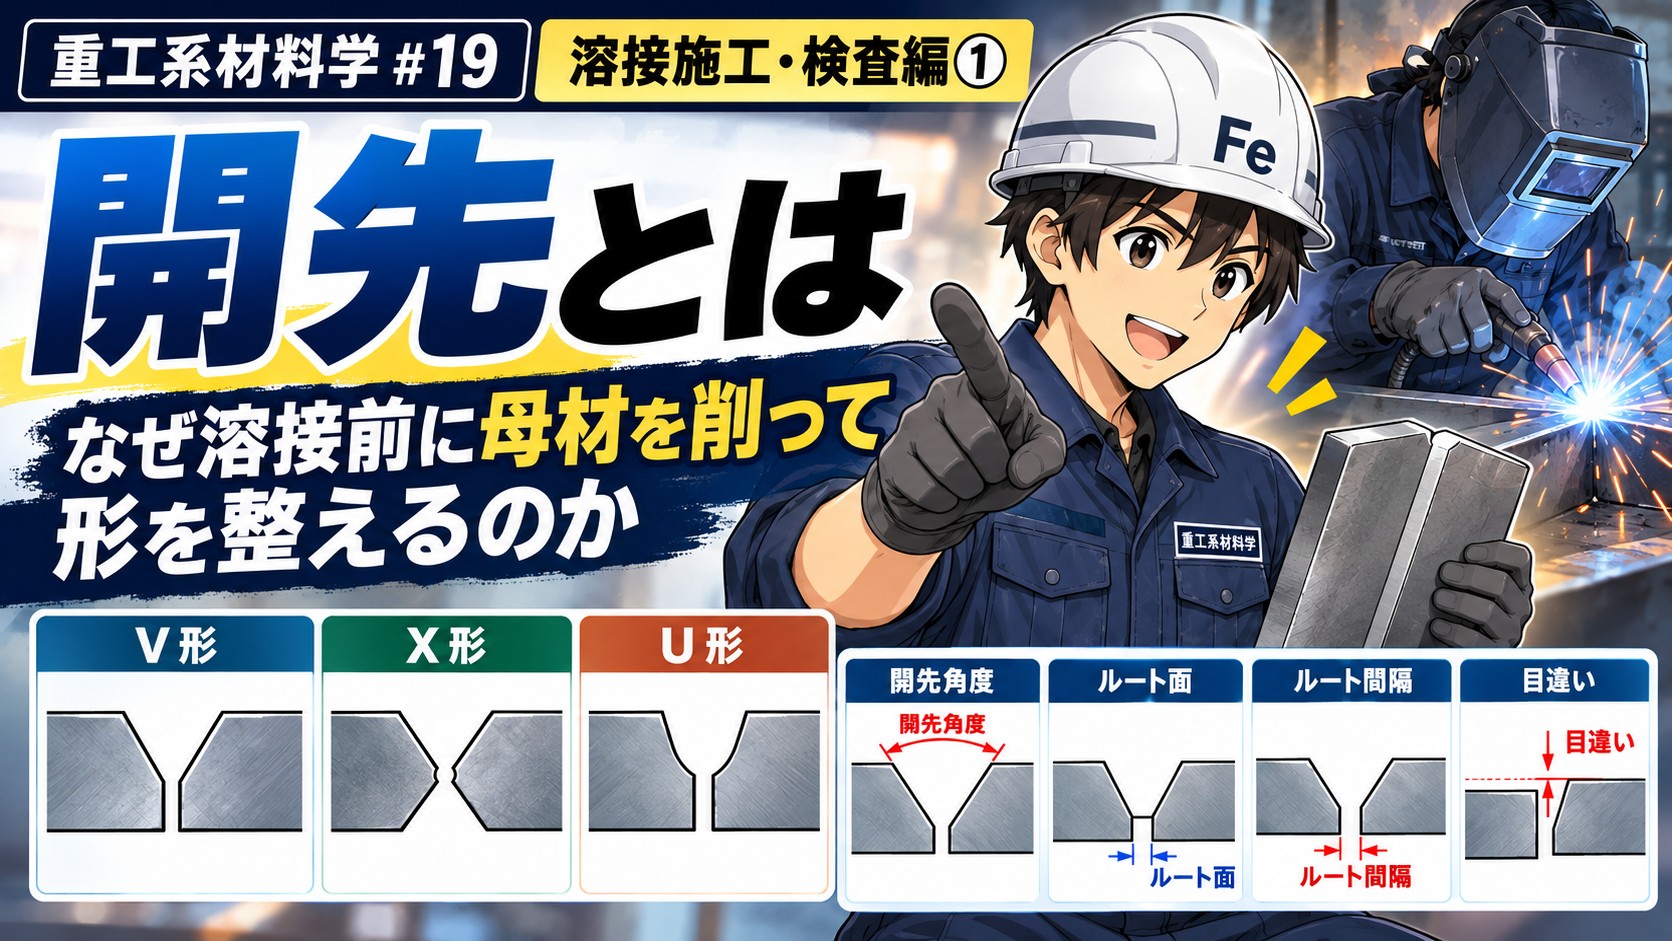
代表的な突合せ溶接の開先には、
V形開先
X形開先
U形開先
などがあります。
どの開先を選ぶかは、
- 板厚
- 溶接方法
- 片側から施工するか、両側から施工できるか
- 必要な溶込み
- 溶接量
- 加工コスト
- 溶接変形
などによって決まります。
V形開先
最もイメージしやすいのが、
V形開先
です。
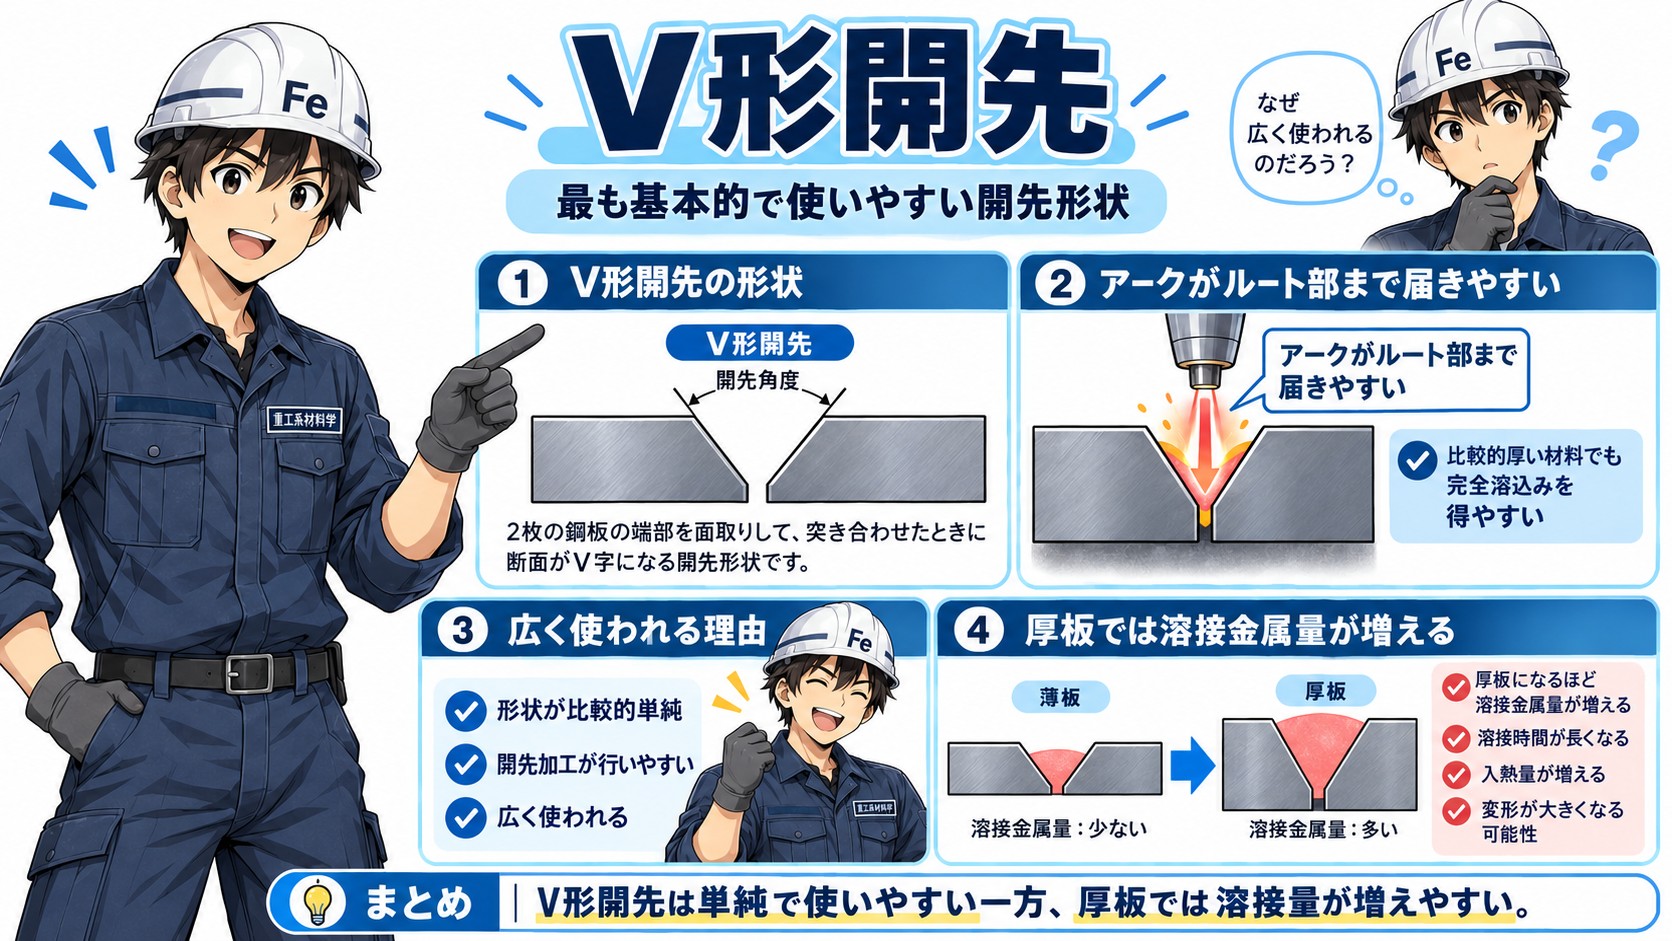
二枚の母材の端部を斜めに削り、突き合わせたときに断面がV字になるようにします。
V形に開くことで、
アークがルート部まで届きやすくなる
ため、比較的厚い材料でも完全溶込みを得やすくなります。
形状も比較的単純で、開先加工も行いやすいため、広く使われています。
一方で、板厚が大きくなるほどV字部分の断面積も大きくなります。
つまり、
埋めなければならない溶接金属の量が増える
ということです。
溶接金属量が増えれば、
溶接時間が長くなり、
入熱量も増え、
収縮による変形も大きくなる可能性があります。
したがってV形開先は単純で使いやすい一方、
厚板になるほど溶接量が増える
という特徴があります。
X形開先
厚板では、
X形開先
が使われることがあります。
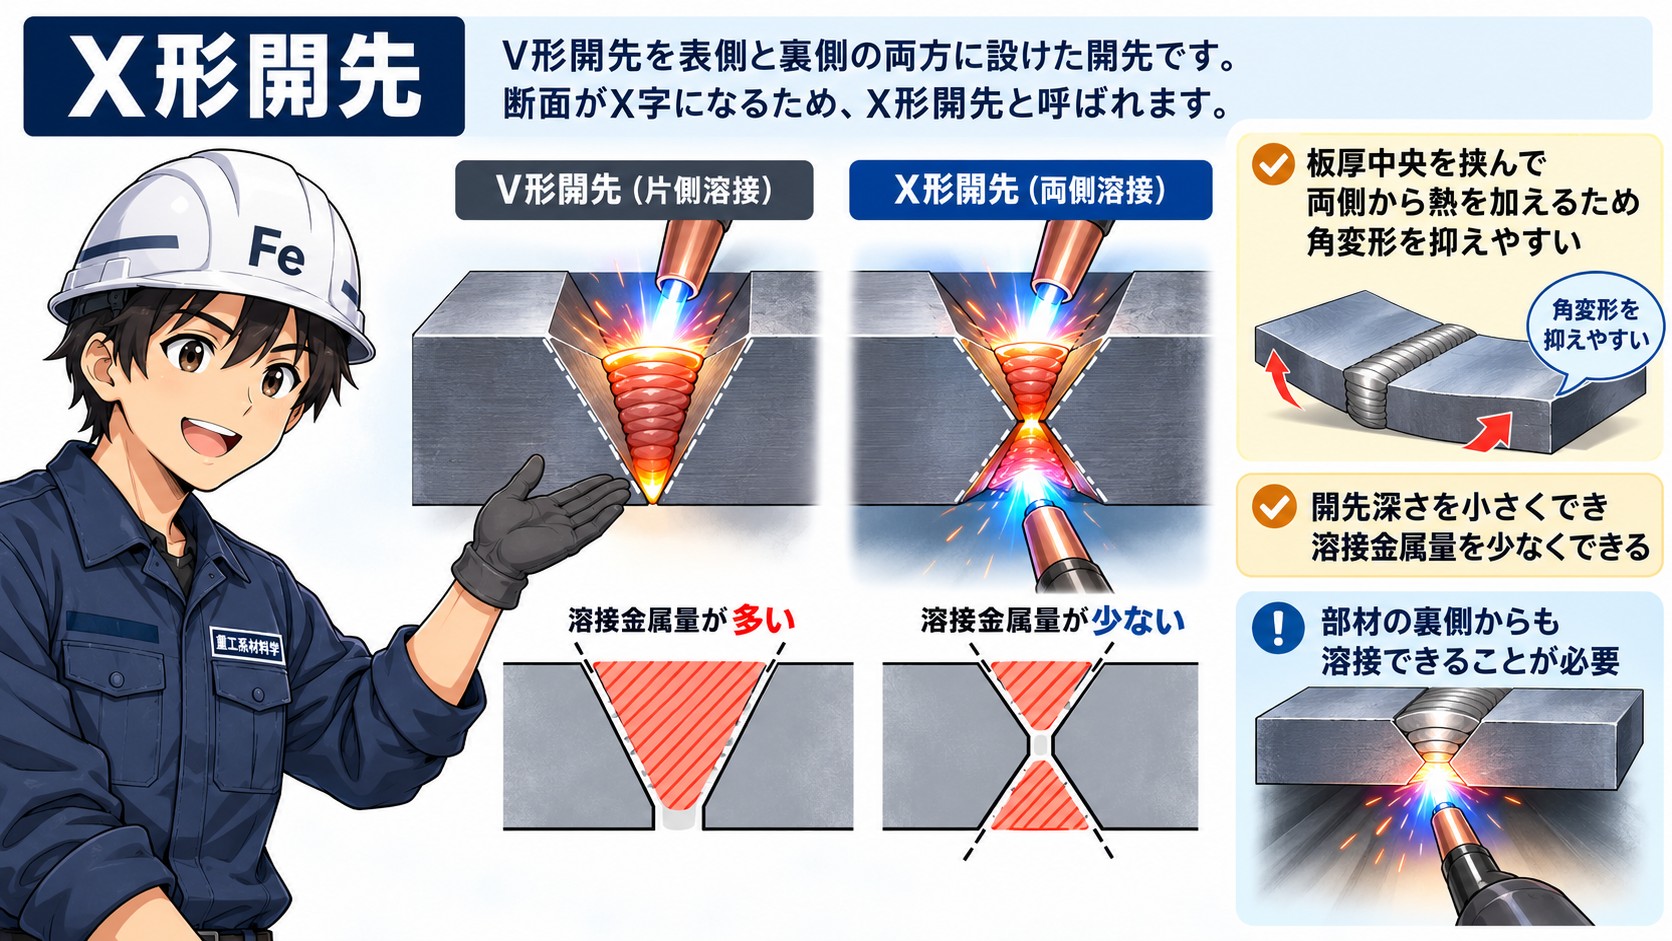
これはV形開先を表側と裏側の両方に設けたような形です。
断面を見るとX字に見えるため、X形開先と呼ばれます。
X形にする大きな理由の一つは、
V形よりも溶接金属量を少なくできること
です。
例えば厚板を片側からV形で施工すると、大きなV字形の空間をすべて溶接金属で埋めなければなりません。
これを両側から溶接すれば、一方の開先深さを小さくできます。
さらに、
板厚中央を挟んで両側から熱を加える
ため、片側だけを大きく溶接する場合に比べて、角変形を抑えやすくなる場合があります。
一方、
部材の裏側からも溶接できること
が必要です。
したがって、施工スペースや構造上の制約によっては使用できません。
U形開先
さらに厚い材料では、
U形開先
が使われることがあります。
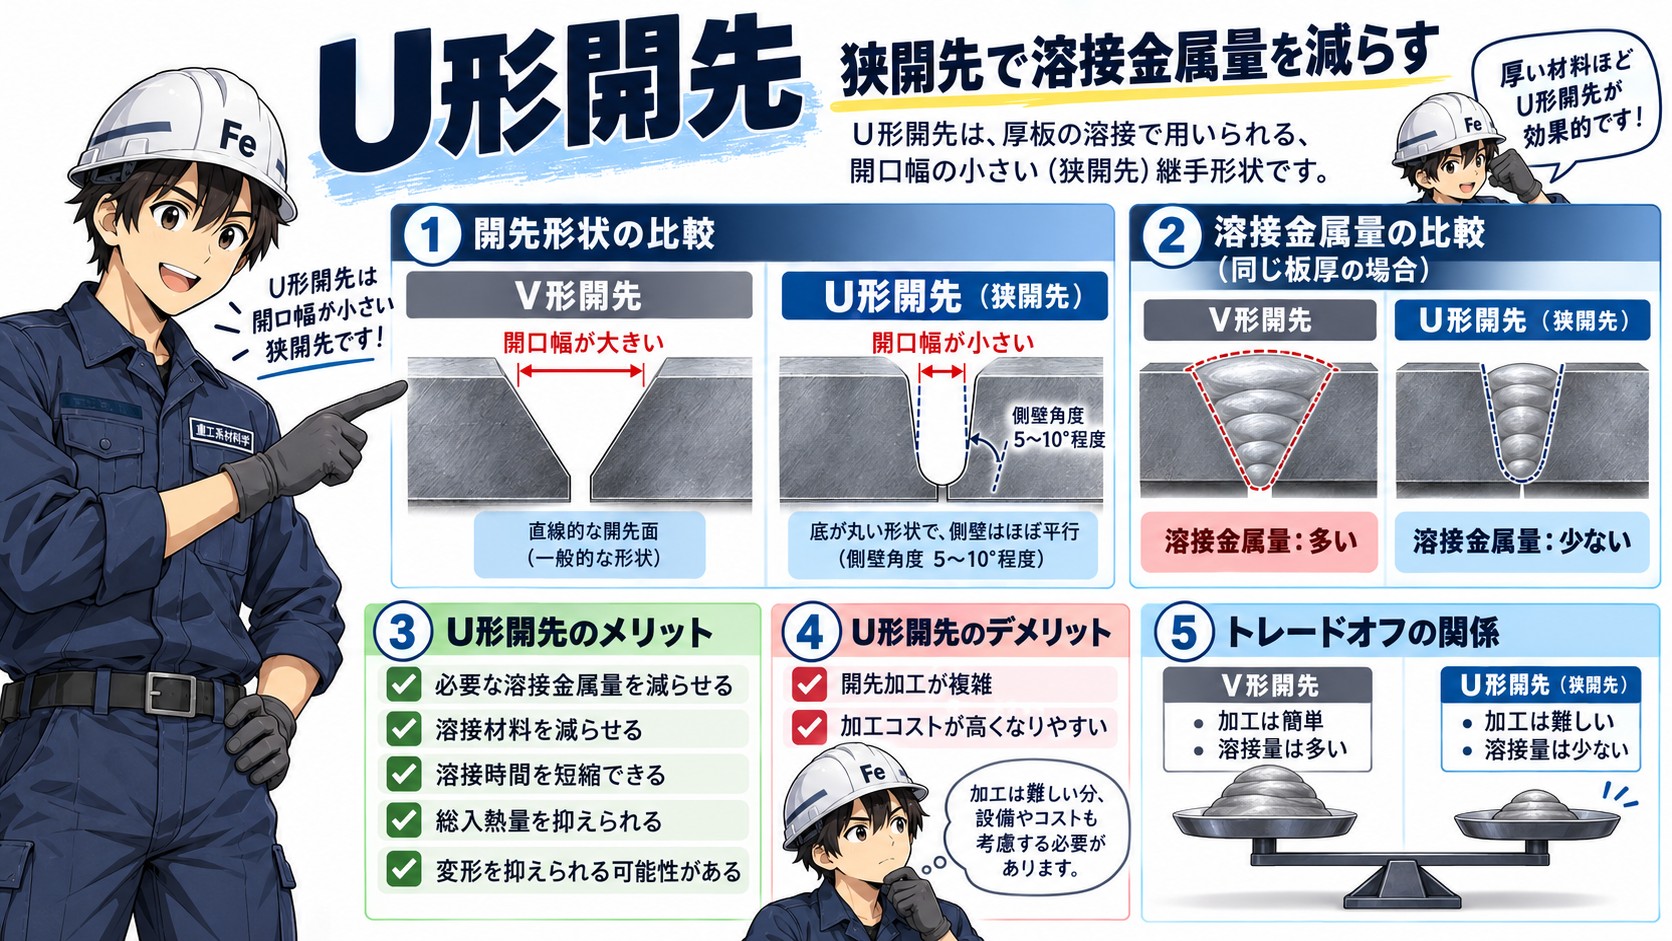
V形では開先面を直線的に削りますが、U形では開先面を曲線状に加工します。
U形にすると、V形よりも開先の断面積を小さくできます。
そのため、
必要な溶接金属量を減らすことができる
のが大きな特徴です。
厚板では、この差が大きくなります。
溶接金属量が減れば、
- 溶接材料を減らせる
- 溶接時間を短縮できる
- 総入熱量を抑えられる
- 変形を抑えられる可能性がある
といったメリットがあります。
しかしU形開先には、
開先加工そのものが複雑になる
という欠点があります。
つまり、
加工は簡単だが溶接量が増えるV形
に対して、
加工は難しいが溶接量を減らせるU形
という関係になります。
ここにも、
加工コストと溶接コストのトレードオフ
があります。
開先は「形状」だけでは決まらない
開先について考えるとき、
V形かX形かU形か
だけを見ていてはいけません。
実際の溶接施工では、
開先角度
ルート面
ルート間隔
といった寸法が非常に重要です。
これらが変わるだけで、同じV形開先でも溶接のしやすさは大きく変わります。
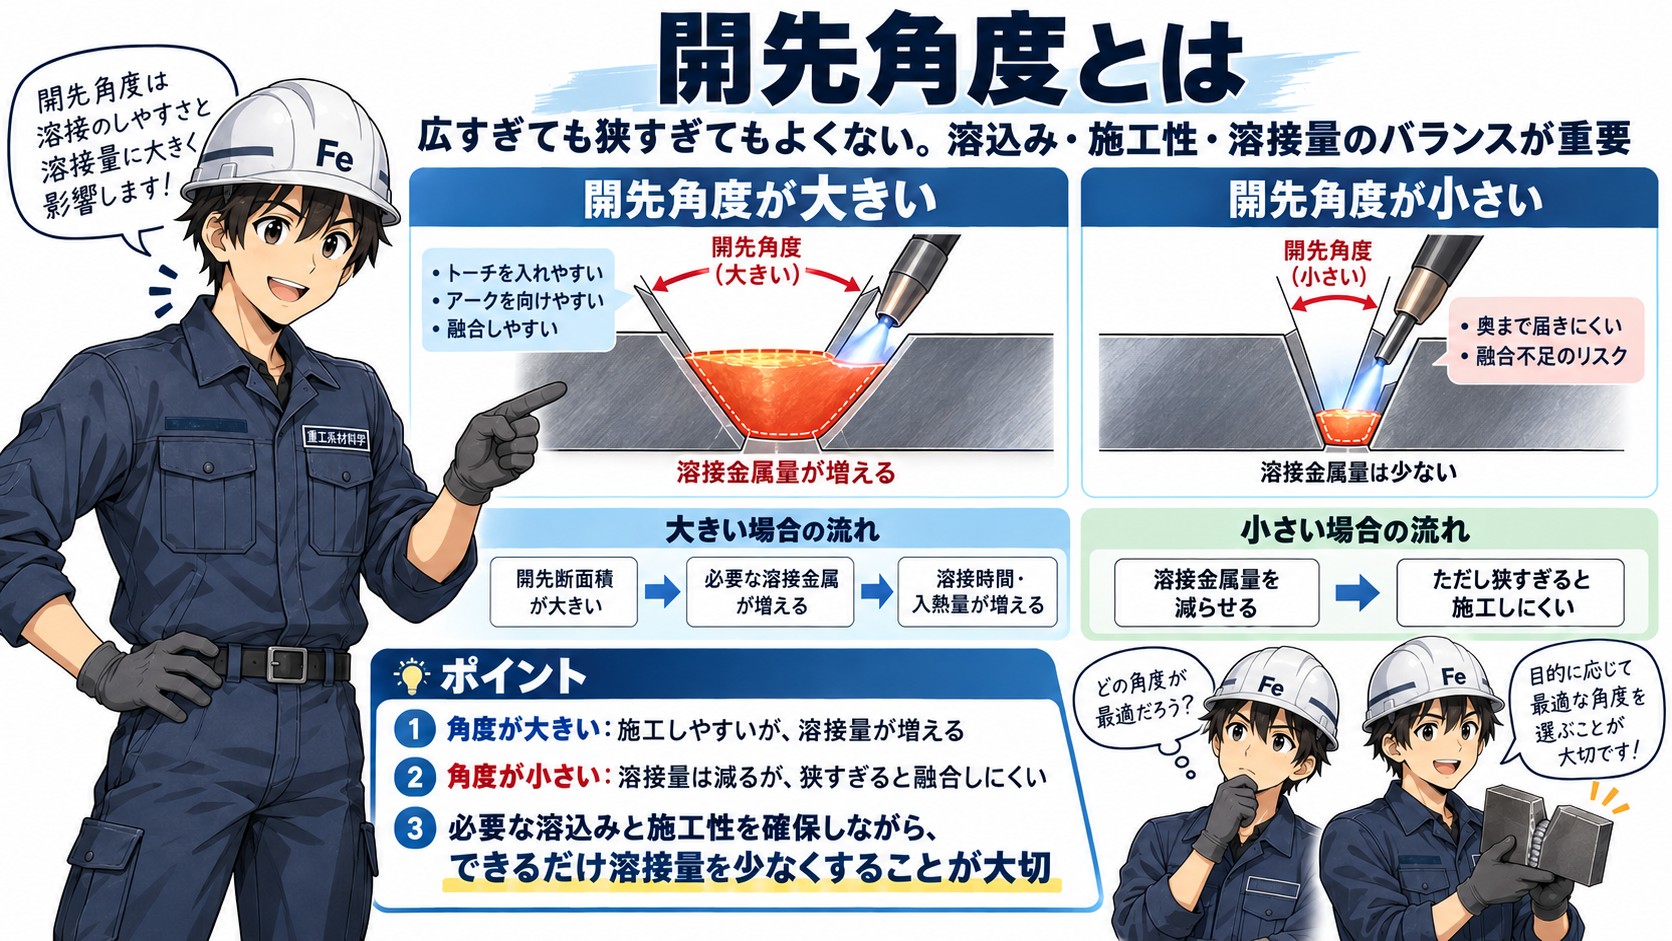
開先角度とは
母材を斜めに削った部分の角度によって決まるのが、
開先角度
です。
開先角度を大きくすると、開先内部が広くなるため、
溶接棒やトーチを奥まで入れやすくなります。
開先面へのアークも向けやすくなるため、融合を確保しやすくなります。
しかし、角度を大きくし過ぎると、
開先断面積が大きくなる
↓
必要な溶接金属が増える
↓
溶接時間・入熱量が増える
という問題が生じます。
反対に開先角度を小さくすると、
溶接金属量を減らせる
というメリットがあります。
しかし狭すぎると、
溶接部の奥にアークが届きにくくなり、開先面との融合が不十分になる
可能性があります。
したがって開先角度は、
広ければよいわけでも、狭ければよいわけでもありません。
必要な溶込みと施工性を確保しながら、できるだけ溶接量を少なくする。
そのバランスが重要になります。
ルート面とは
開先の一番奥を見ると、母材を完全に尖らせず、
平らな部分
を残すことがあります。
これを、
ルート面
と呼びます。
英語ではRoot Faceなどと呼ばれます。
では、なぜわざわざこの部分を残すのでしょうか。
ルート面がまったくない状態では、開先先端が非常に薄くなります。
すると初層溶接の際に、
溶け落ちや過大な溶込み
が生じやすくなる場合があります。
そこで適度なルート面を残すことで、
ルート部の溶融状態をコントロールしやすくする
わけです。
しかしルート面が厚すぎると今度は、
熱がルート部を十分に溶かせない
可能性があります。
すると、
溶込み不良
につながります。
つまりルート面も、
厚ければよい、薄ければよいというものではない
のです。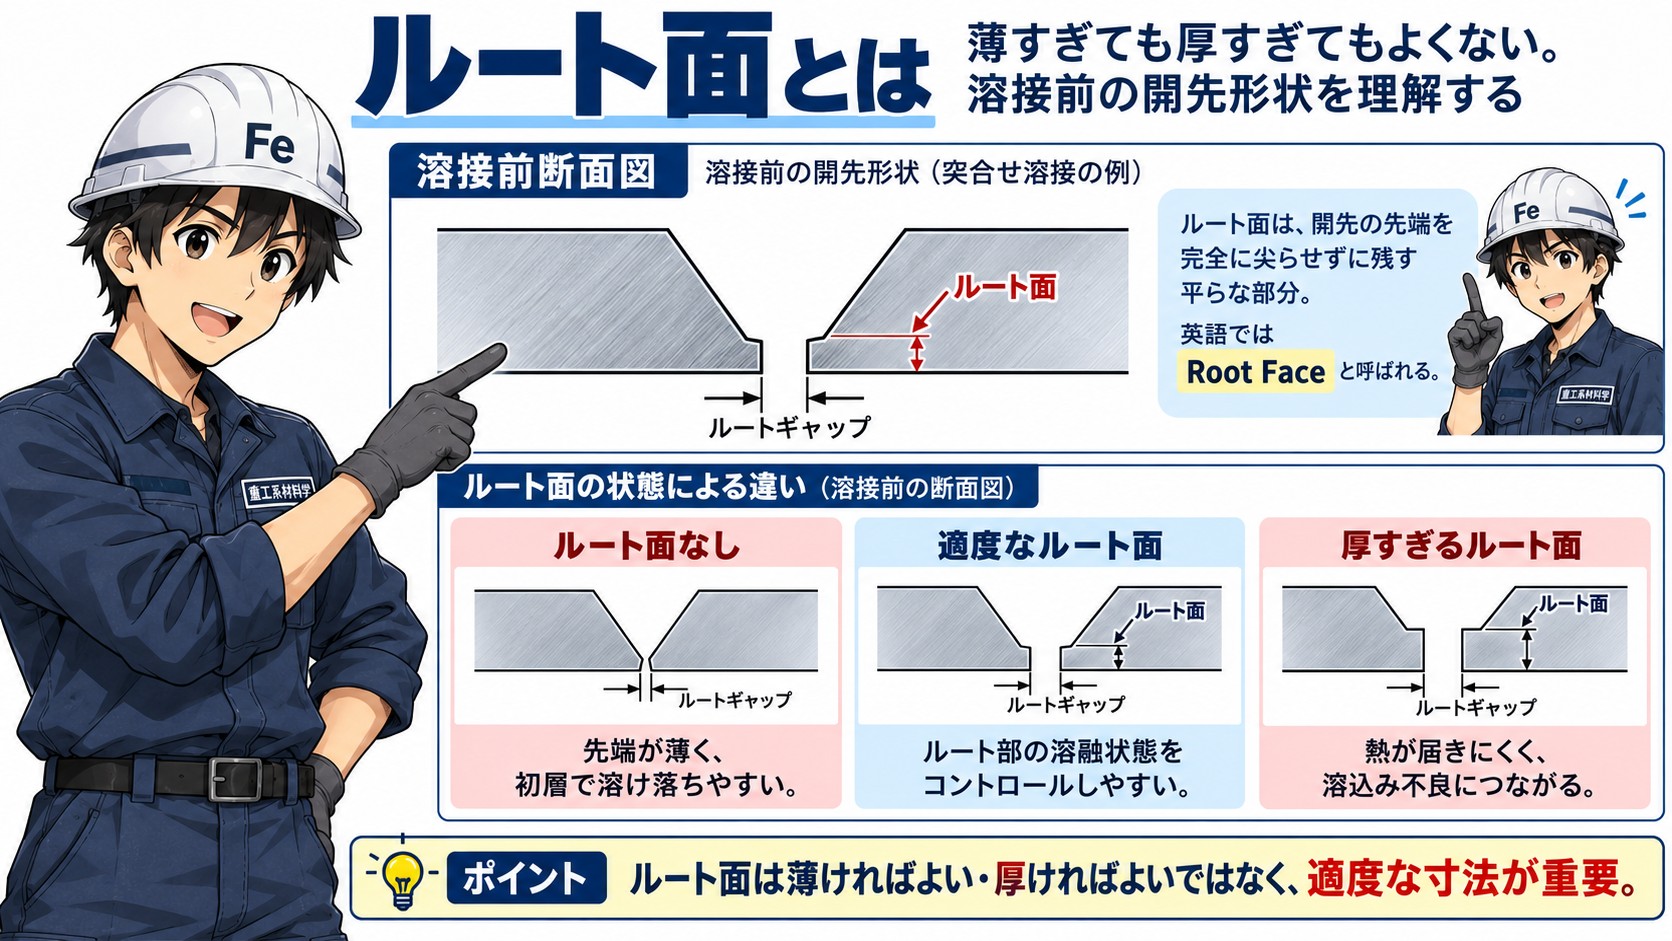
ルート間隔とは
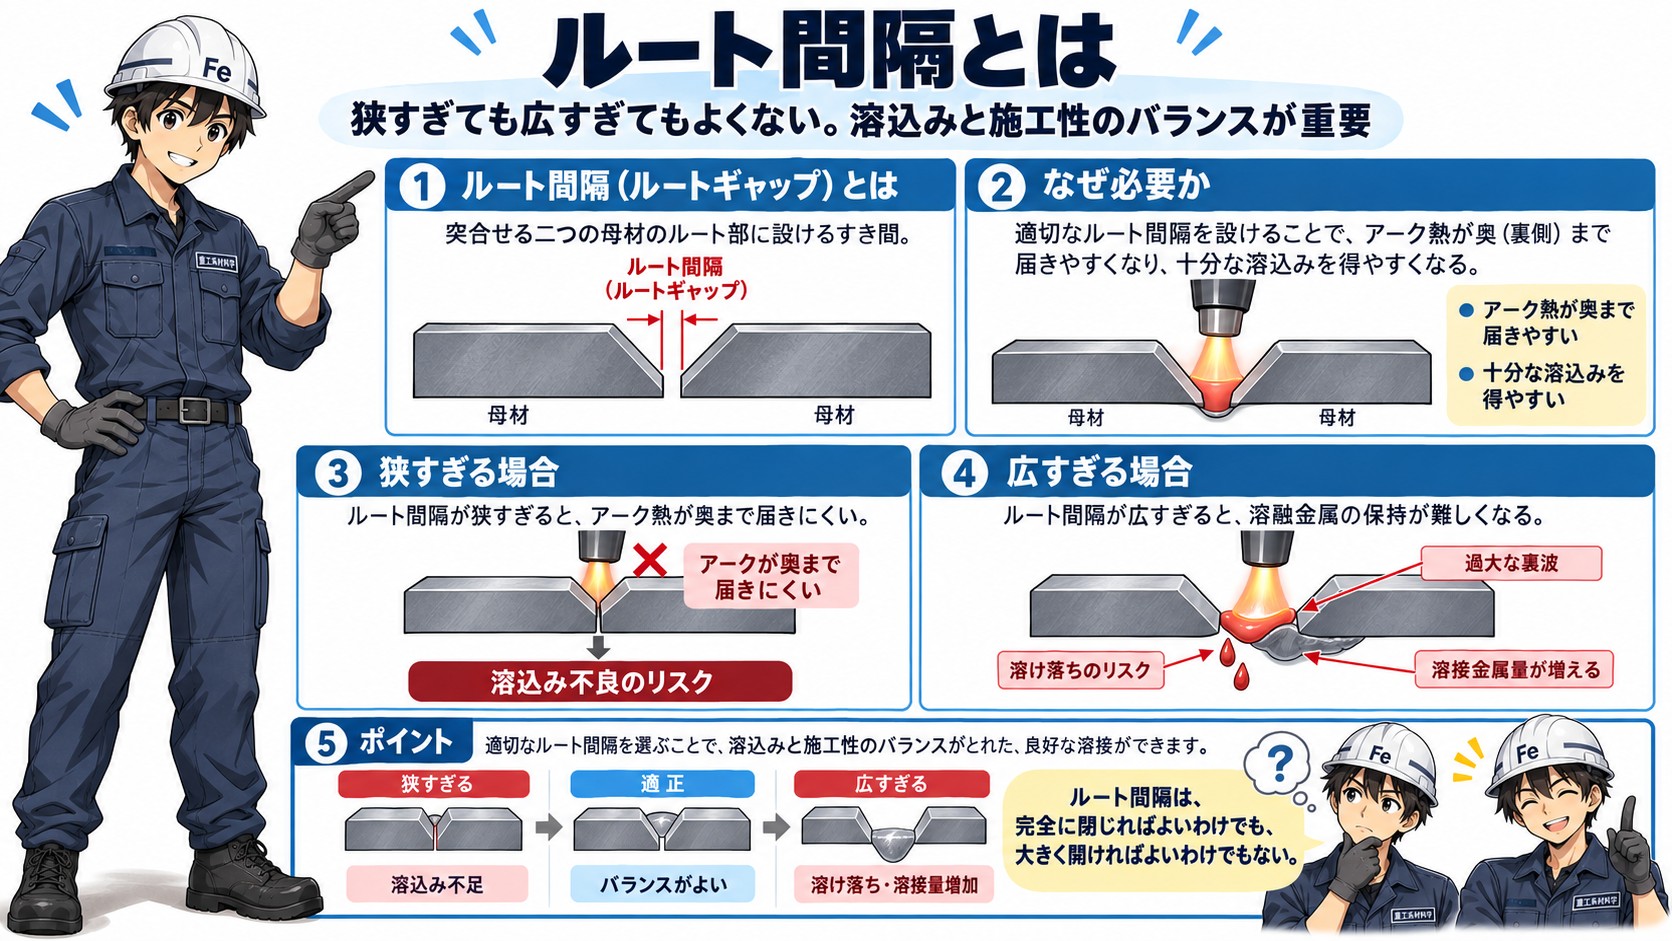
二つの母材を突き合わせる際、ルート部に少し隙間を設けることがあります。
これが、
ルート間隔(ルートギャップ)
です。
なぜ隙間を設けるのでしょうか。
ルート部に適切な間隔を設けることで、
アーク熱が裏側まで届きやすくなり、十分な溶込みを得やすくなる
からです。
しかし、ここにもバランスがあります。
ルート間隔が狭すぎるとアークが奥まで届きにくくなり、
溶込み不良
が発生しやすくなります。
ルート間隔が広すぎると溶融金属を支えることが難しくなり、
溶け落ちや過大な裏波
につながる可能性があります。
さらに、埋めるべき溶接金属量も増えます。
したがってルート間隔は、
完全に閉じればよいわけでも、大きく開ければよいわけでもない
ということになります。
開先角度・ルート面・ルート間隔はセットで考える
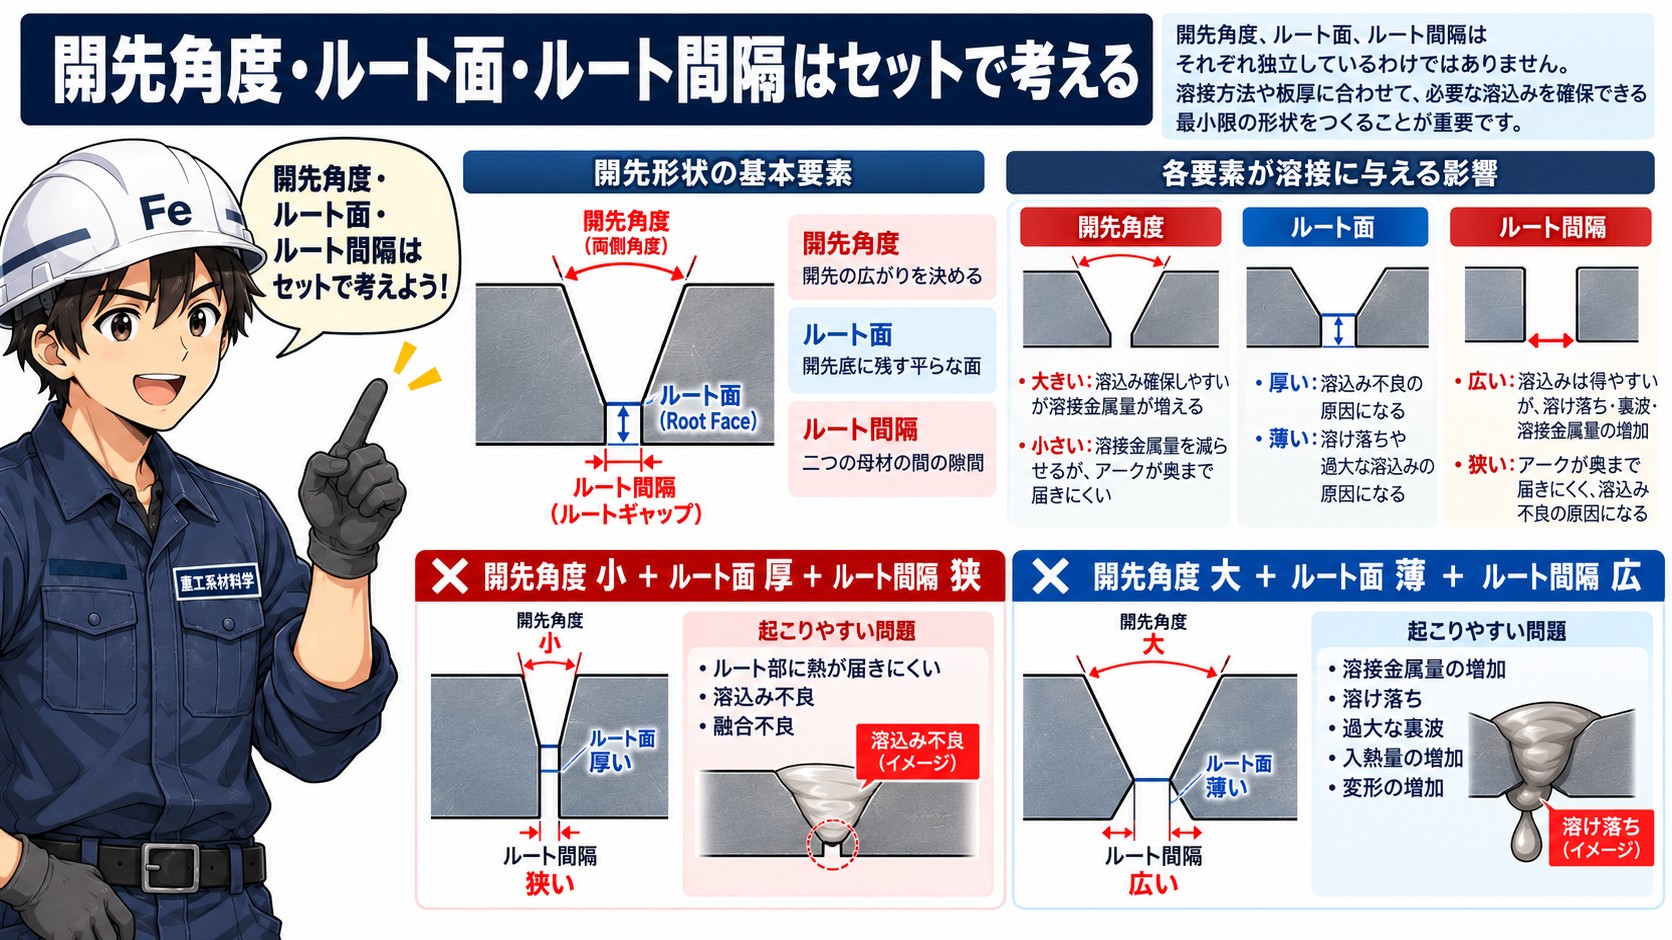
開先角度、ルート面、ルート間隔は、
それぞれ独立しているわけではありません。
例えば、
開先角度が小さい
+
ルート面が厚い
+
ルート間隔が狭い
という条件が重なるとどうなるでしょうか。
ルート部に熱を届けることが難しくなります。
結果として、
溶込み不良や融合不良
の可能性が高まります。
逆に、
開先角度が大きい
+
ルート面が薄い
+
ルート間隔が広い
とすると、溶込みは得やすくなります。
しかし、
溶接金属量の増加
溶け落ち
過大な裏波
入熱量の増加
変形の増加
といった別の問題が出てきます。
したがって、
良い開先とは、単に大きく削った開先ではありません。
溶接方法や板厚に合わせて、
必要な溶込みを確保できる最小限の形状をつくる
ことが重要になります。
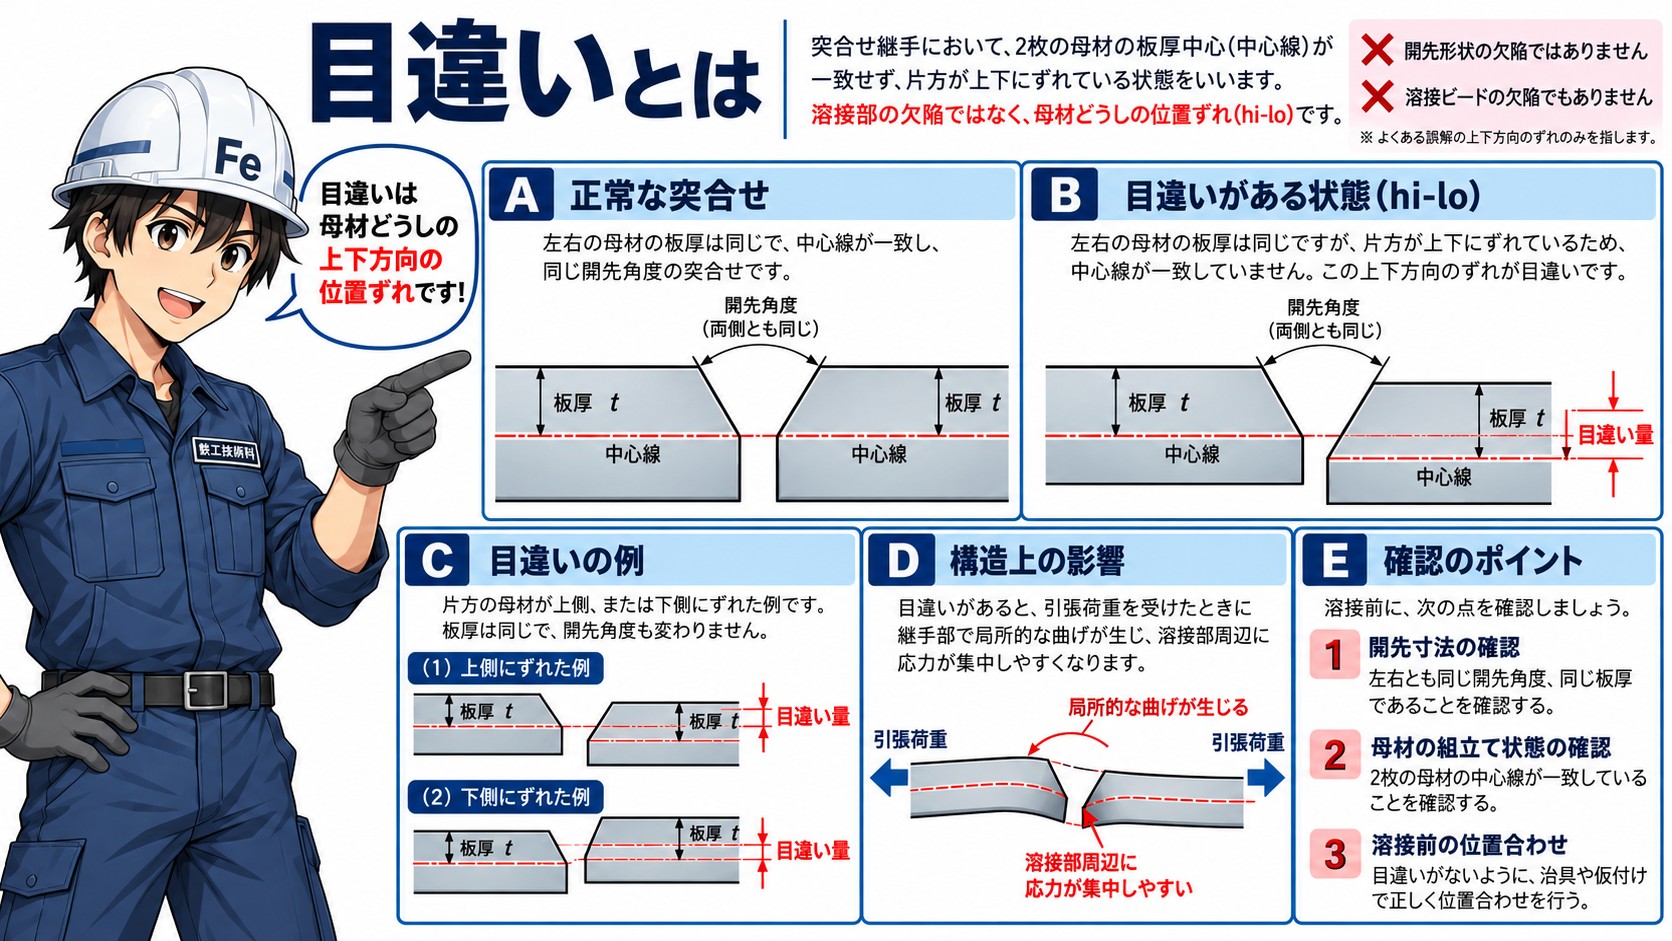
「目違い」とは
開先形状が正しくても、二つの母材が正しく組み合わされていなければ良い溶接にはなりません。
突合せた二枚の母材の表面位置がずれて、段差ができた状態を、
目違い
と呼びます。
例えば、
一方の板が少し上、
もう一方の板が少し下、
という状態です。
一見すると小さな段差ですが、構造物として考えると重要です。
目違いがあると、荷重が作用した際に、
単純な引張だけでなく、局部的な曲げが生じる
ことがあります。
その結果、溶接部付近の局部応力が増える可能性があります。
また、目違いが大きいと、
開先形状やルート間隔も左右で不均一になる
ため、溶接施工そのものも難しくなります。
したがって溶接前には、
開先寸法だけでなく、部材同士が正しく組み合わされているか
を確認する必要があります。
溶接はアークを出す前から始まっている
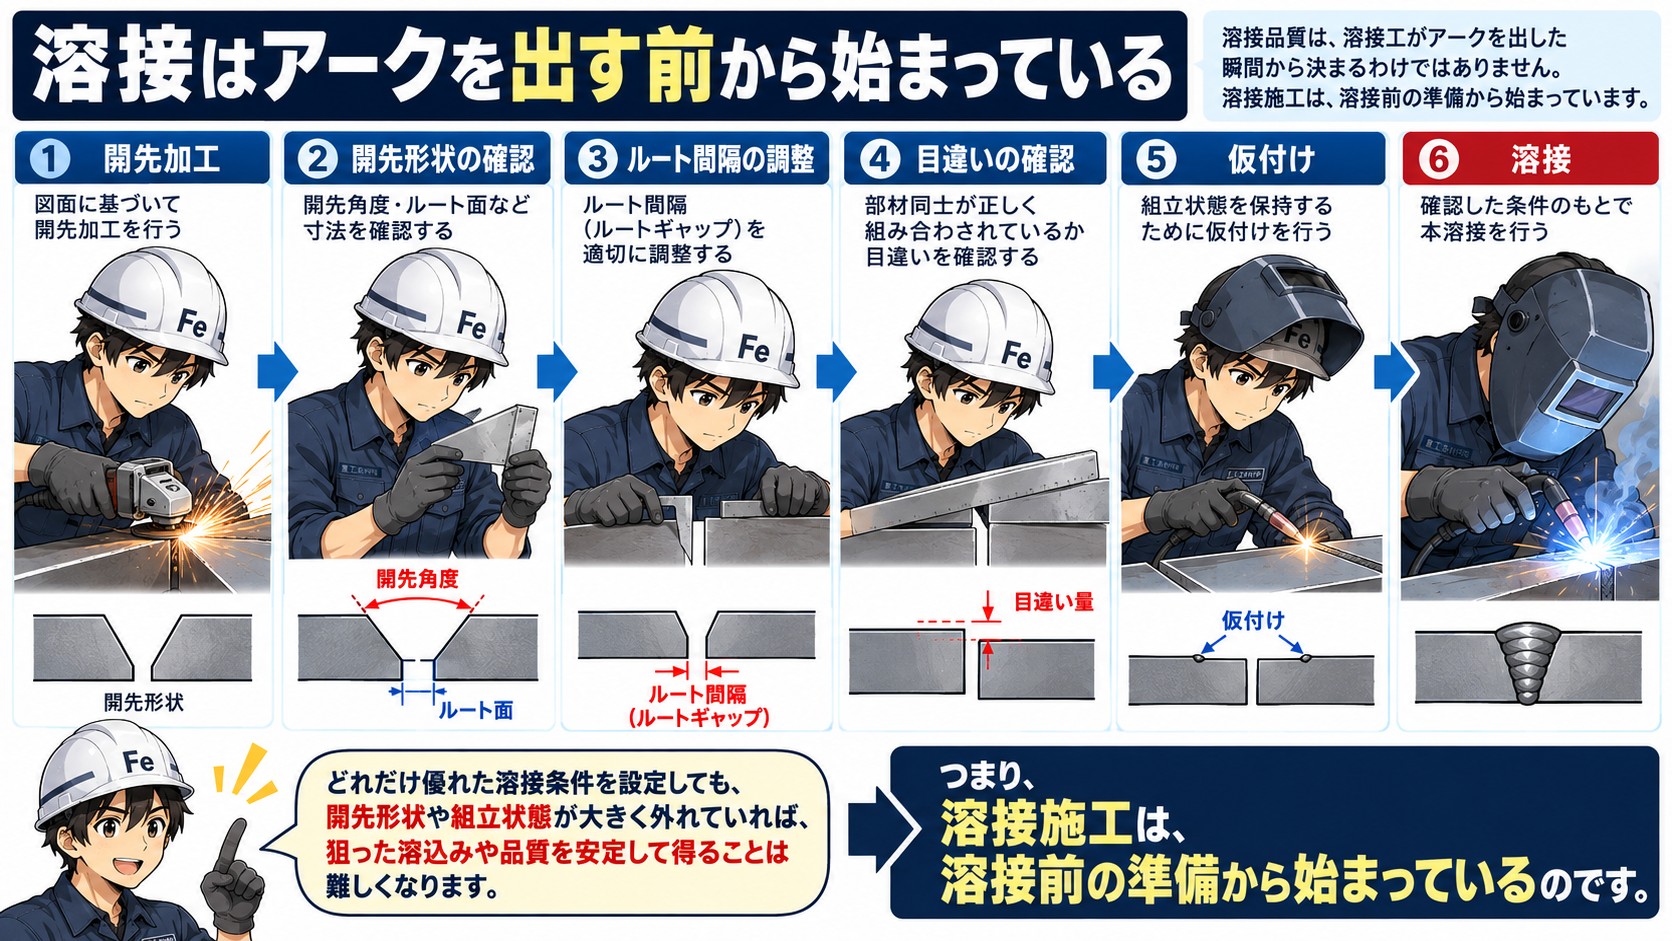
ここまで見てくると、
溶接品質は溶接工がアークを出した瞬間から決まるわけではない
ことが分かります。
実際には、
開先加工
↓
開先形状の確認
↓
ルート間隔の調整
↓
目違いの確認
↓
仮付け
↓
溶接
という流れがあります。
つまり、
溶接施工は、溶接前の準備から始まっている
のです。
どれだけ優れた溶接条件を設定しても、開先形状や組立状態が大きく外れていれば、狙った溶込みや品質を安定して得ることは難しくなります。
開先と溶接欠陥はつながっている
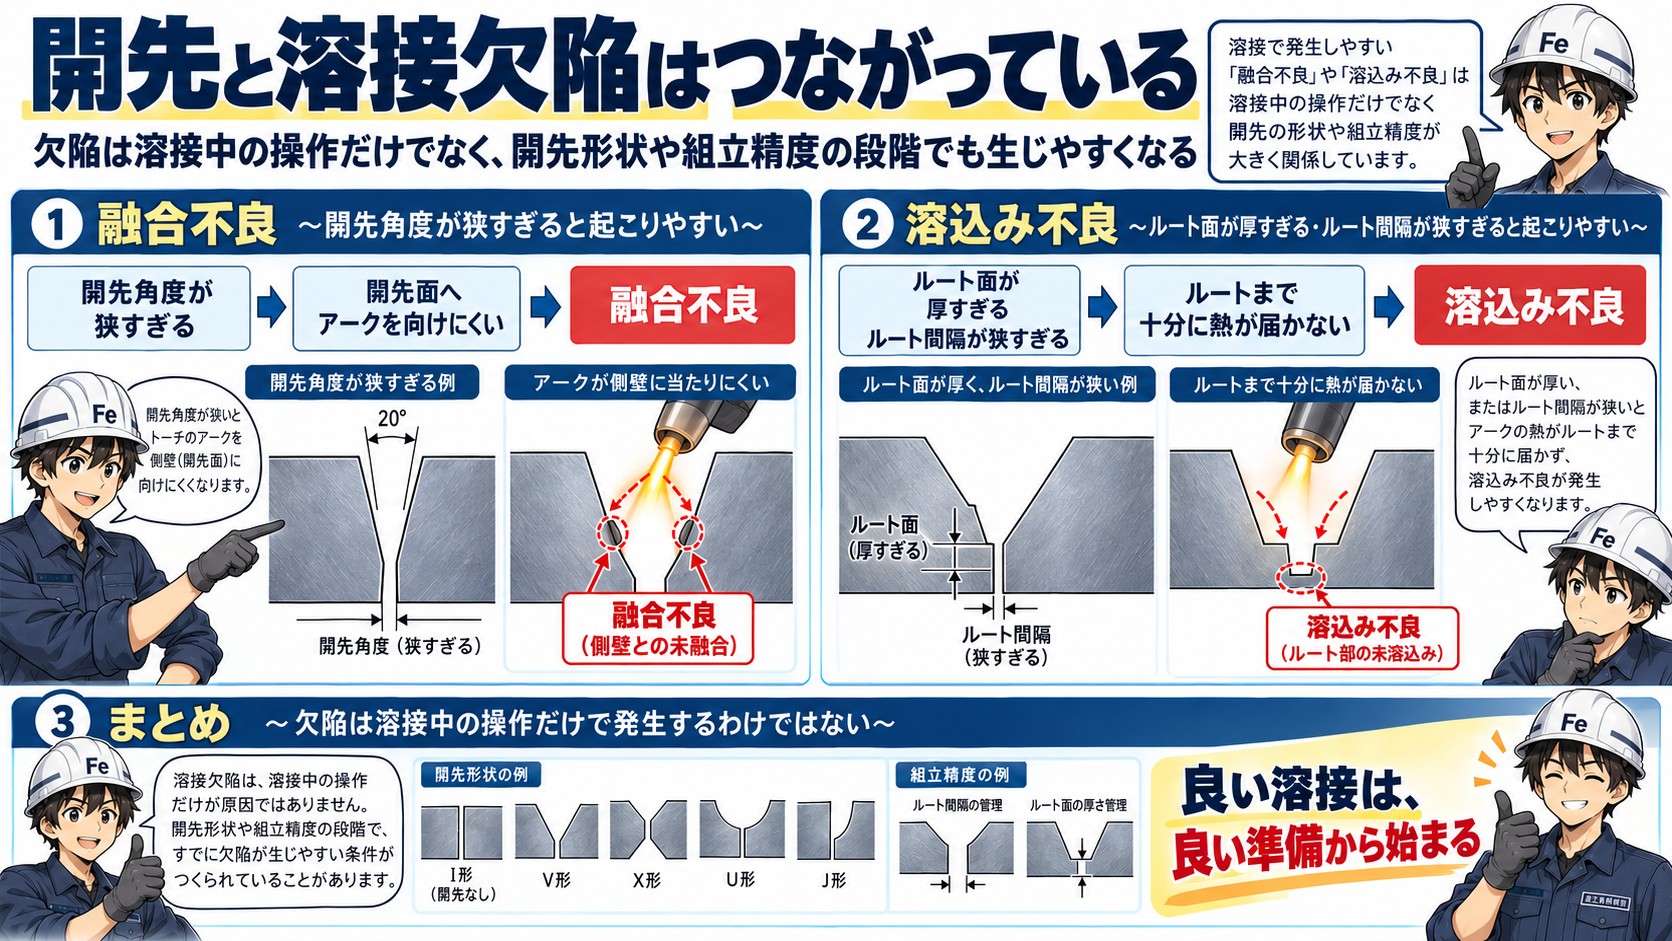
以前の記事では、
融合不良
溶込み不良
について紹介しました。
実はこれらの欠陥は、開先とも深く関係しています。
例えば、
開先角度が狭すぎる
↓
開先面へアークを向けにくい
↓
融合不良
あるいは、
ルート面が厚すぎる
ルート間隔が狭すぎる
↓
ルートまで十分に熱が届かない
↓
溶込み不良
という関係です。
つまり、
溶接欠陥は「溶接中の操作」だけで発生するわけではありません。
溶接を開始する前の、
開先形状や組立精度
の段階ですでに欠陥が生じやすい条件がつくられている場合があります。
開先はバランスで設計
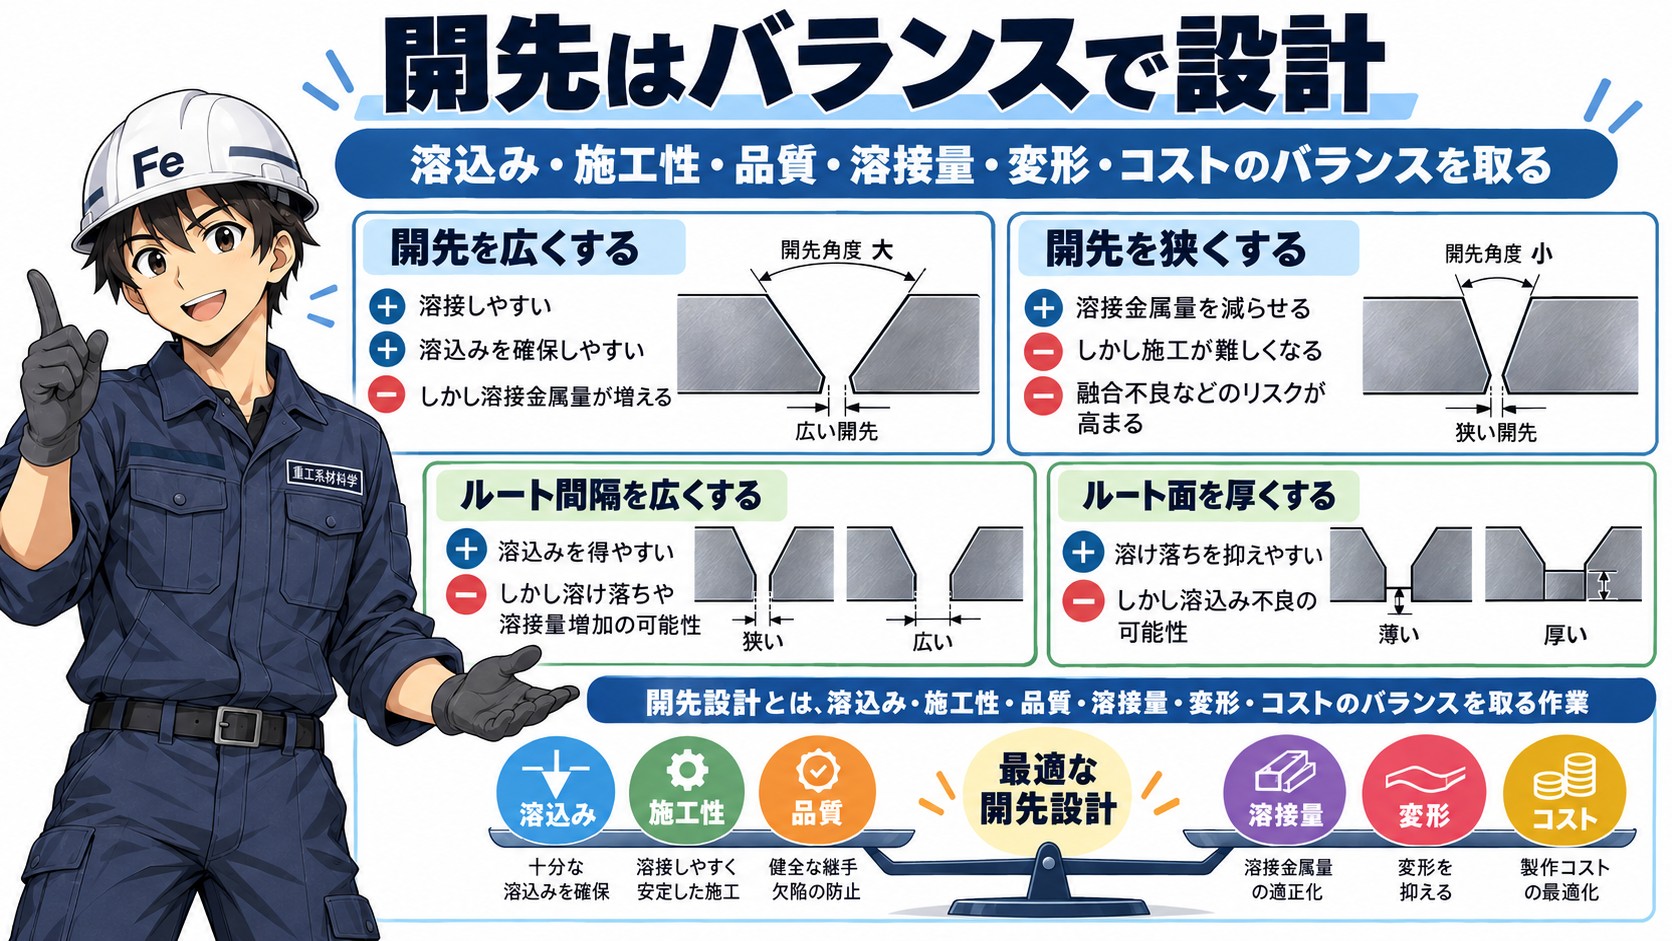
ここまでを整理すると、開先設計には常にトレードオフがあります。
開先を広くする
→ 溶接しやすい
→ 溶込みを確保しやすい
→ しかし溶接金属量が増える
開先を狭くする
→ 溶接金属量を減らせる
→ しかし施工が難しくなる
→ 融合不良などのリスクが高まる
ルート間隔を広くする
→ 溶込みを得やすい
→ しかし溶け落ちや溶接量増加の可能性
ルート面を厚くする
→ 溶け落ちを抑えやすい
→ しかし溶込み不良の可能性
つまり開先設計とは、
溶込み
施工性
品質
溶接量
変形
コスト
のバランスを取る作業なのです。
まとめ
開先とは、
溶接する母材の端部をあらかじめ加工し、溶接しやすい形に整えること
です。
代表的な形状には、
V形
X形
U形
などがあります。
V形は比較的加工しやすい一方、厚板では溶接金属量が増えます。
X形は両側から施工することで溶接量や変形を抑えやすくなります。
U形は加工が複雑になりますが、厚板で溶接金属量を減らすことができます。
さらに開先では、
開先角度
ルート面
ルート間隔
目違い
といった寸法・組立状態が重要です。
これらは、
溶込みや融合状態、施工性、溶接量、変形
に直接関係します。
重要なのは、
開先は単なる「溶接前の削り加工」ではない
ということです。
開先とは、
アークをどこまで届け、どのように母材を溶かし、どれだけの溶接金属で接合するのかを決めるための、溶接施工の入口
なのです。
そして、
融合不良や溶込み不良などの溶接欠陥を防ぐ仕事は、アークを出す前から始まっています。
溶接を見るときには、完成したビードだけを見るのではなく、
その溶接がどのような開先からつくられたのか
まで考えることが重要です。
くろがねくんの一言
「良い溶接は、アークを出す前から始まっているよ。開先形状・ルート面・ルート間隔まで、全部つながっているんだ!」
<執筆者情報>
難波一夫
IHI/石川島播磨重工業 出身 の重工系技術士(金属部門)
中小企業診断士・労働安全コンサルタント・エネルギー管理士資格を保有
材料から設備を診る! 技術経営コンサルタント