溶接部は、外観上きれいにつながっているように見えても、内部まで健全に接合されているとは限りません。
溶接では、
金属を溶かす
↓
溶融金属を形成する
↓
母材や前の溶接層と一体化する
↓
冷却・凝固する
という一連の現象が起こります。
この過程が適切に進まないと、溶接部の内部や表面にさまざまな不健全な部分が生じます。
代表的なものが、
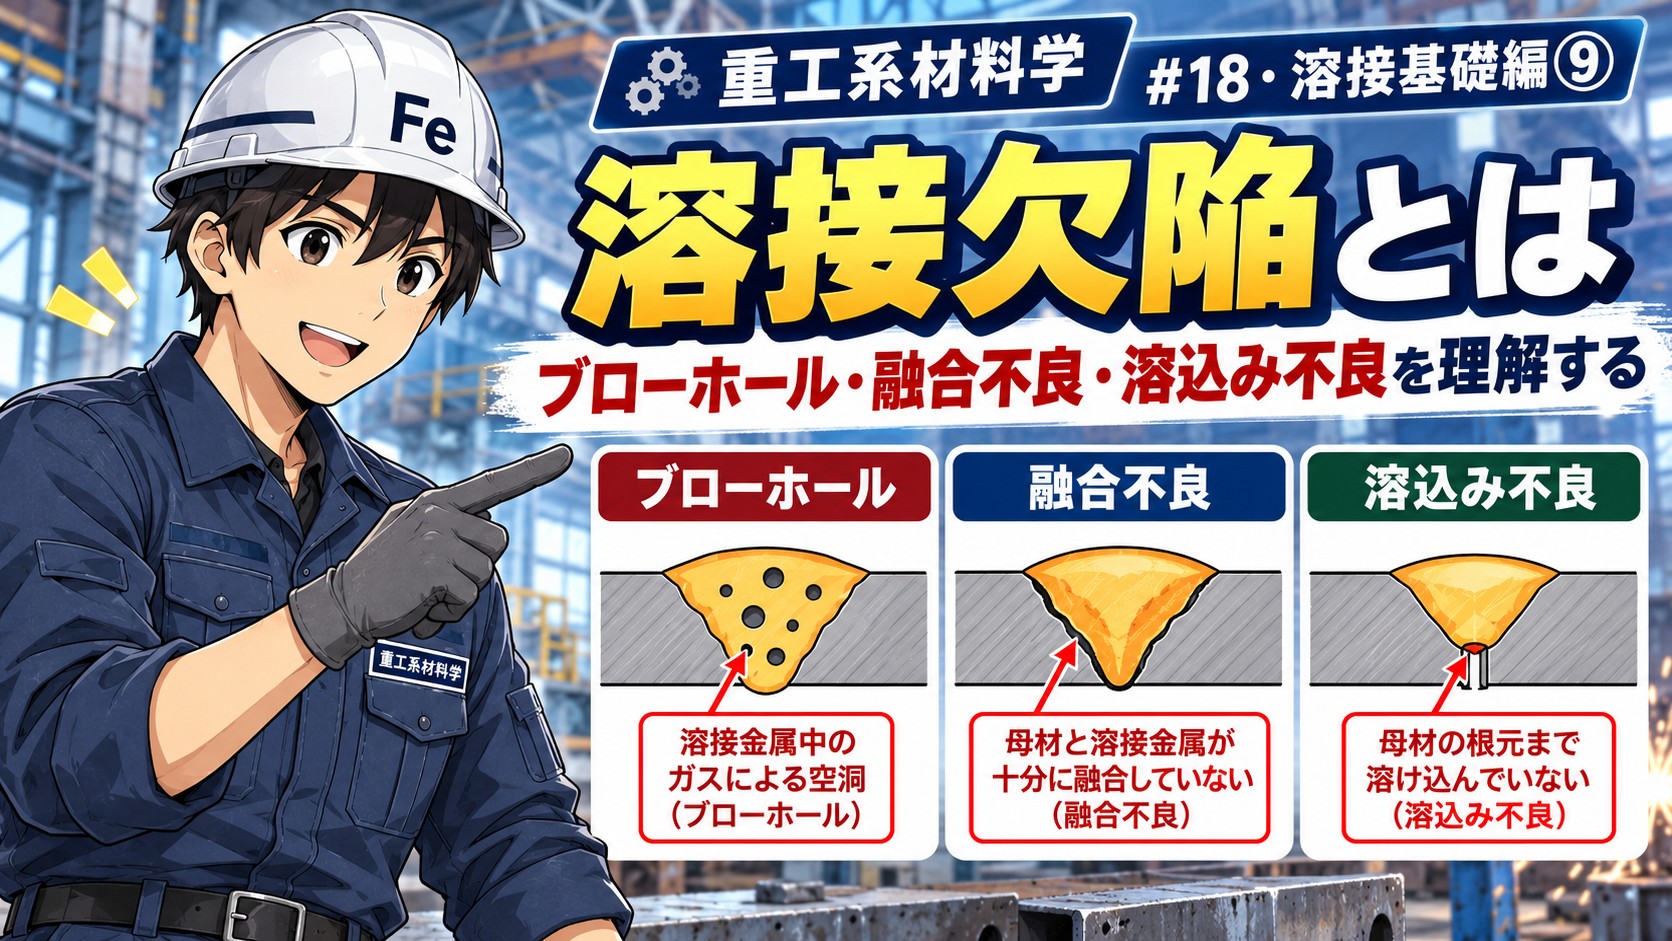
- ブローホール
- 融合不良
- 溶込み不良
です。
これらは、いずれも「溶接欠陥」と呼ばれることがありますが、その発生メカニズムは同じではありません。
今回は、この3つの違いを材料・施工の両面から考えてみます。
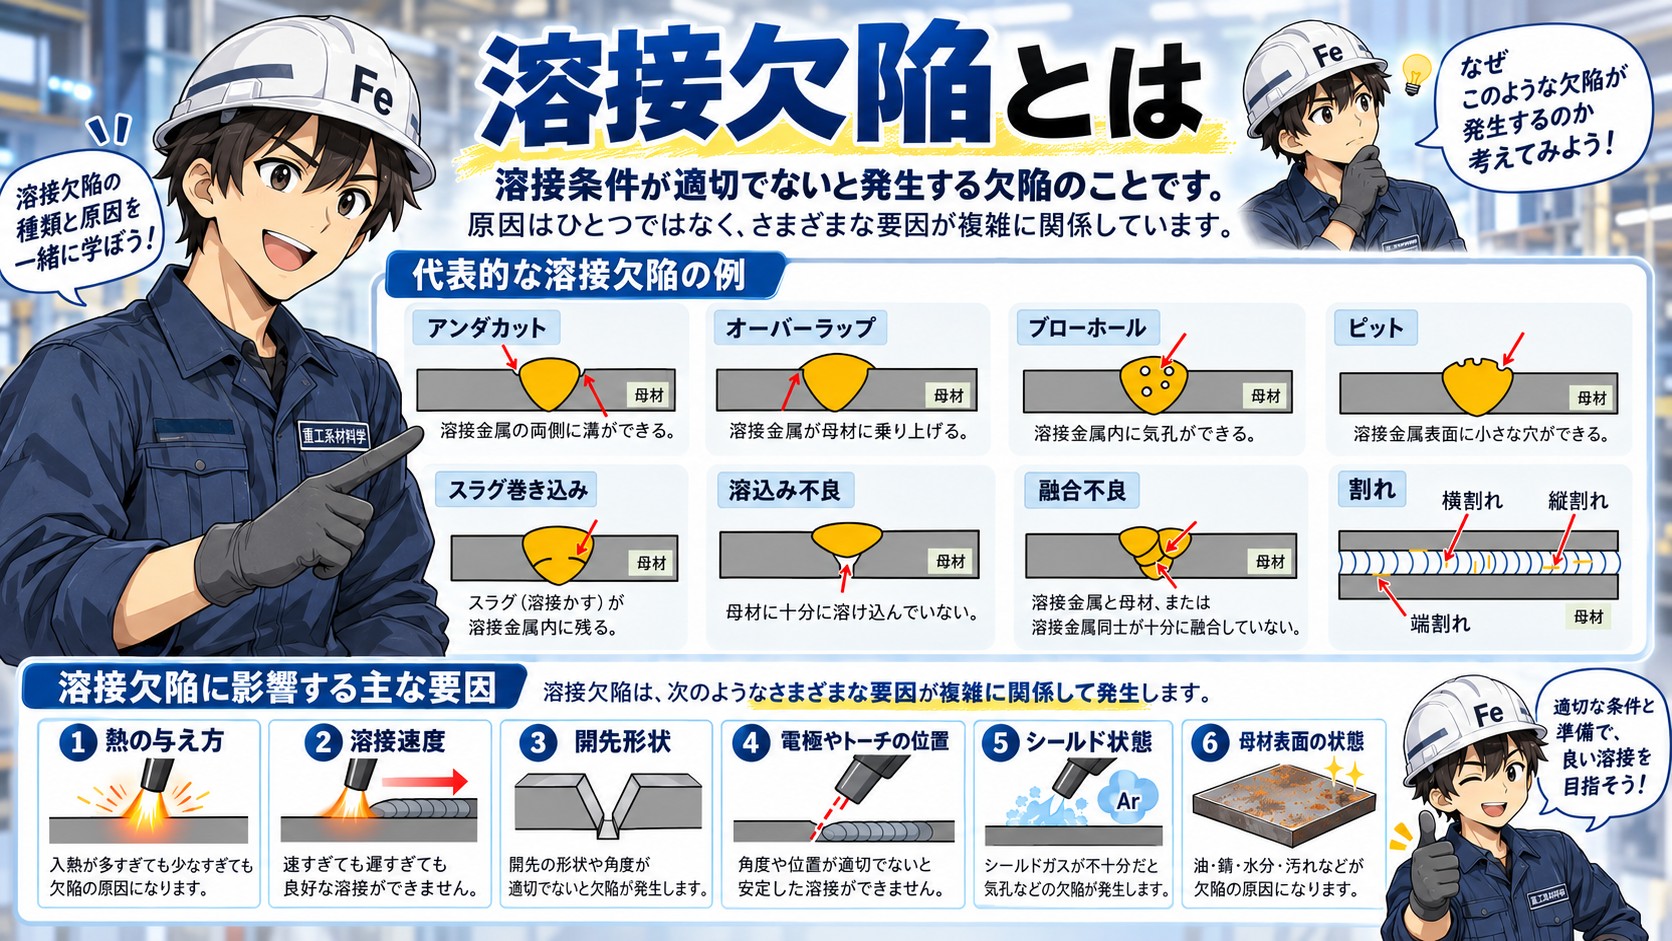
溶接欠陥とは
溶接とは、単に金属同士を結合させる作業ではありません。
アークなどの熱源によって母材や溶加材を溶融し、溶融した金属を適切な形で凝固させることで、一体化した継手をつくります。
しかし実際の溶接では、
熱の与え方
溶接速度
開先形状
電極やトーチの位置
シールド状態
母材表面の状態
など、多くの条件が影響します。
条件が適切でなければ、
本来溶けるべきところが溶けない
あるいは、
溶融金属の中にガスなどが残る
といった現象が起こります。
これが溶接部の不健全性につながります。
ここで重要なのは、
「溶接欠陥」と一言でいっても、発生原因は一つではない
ということです。
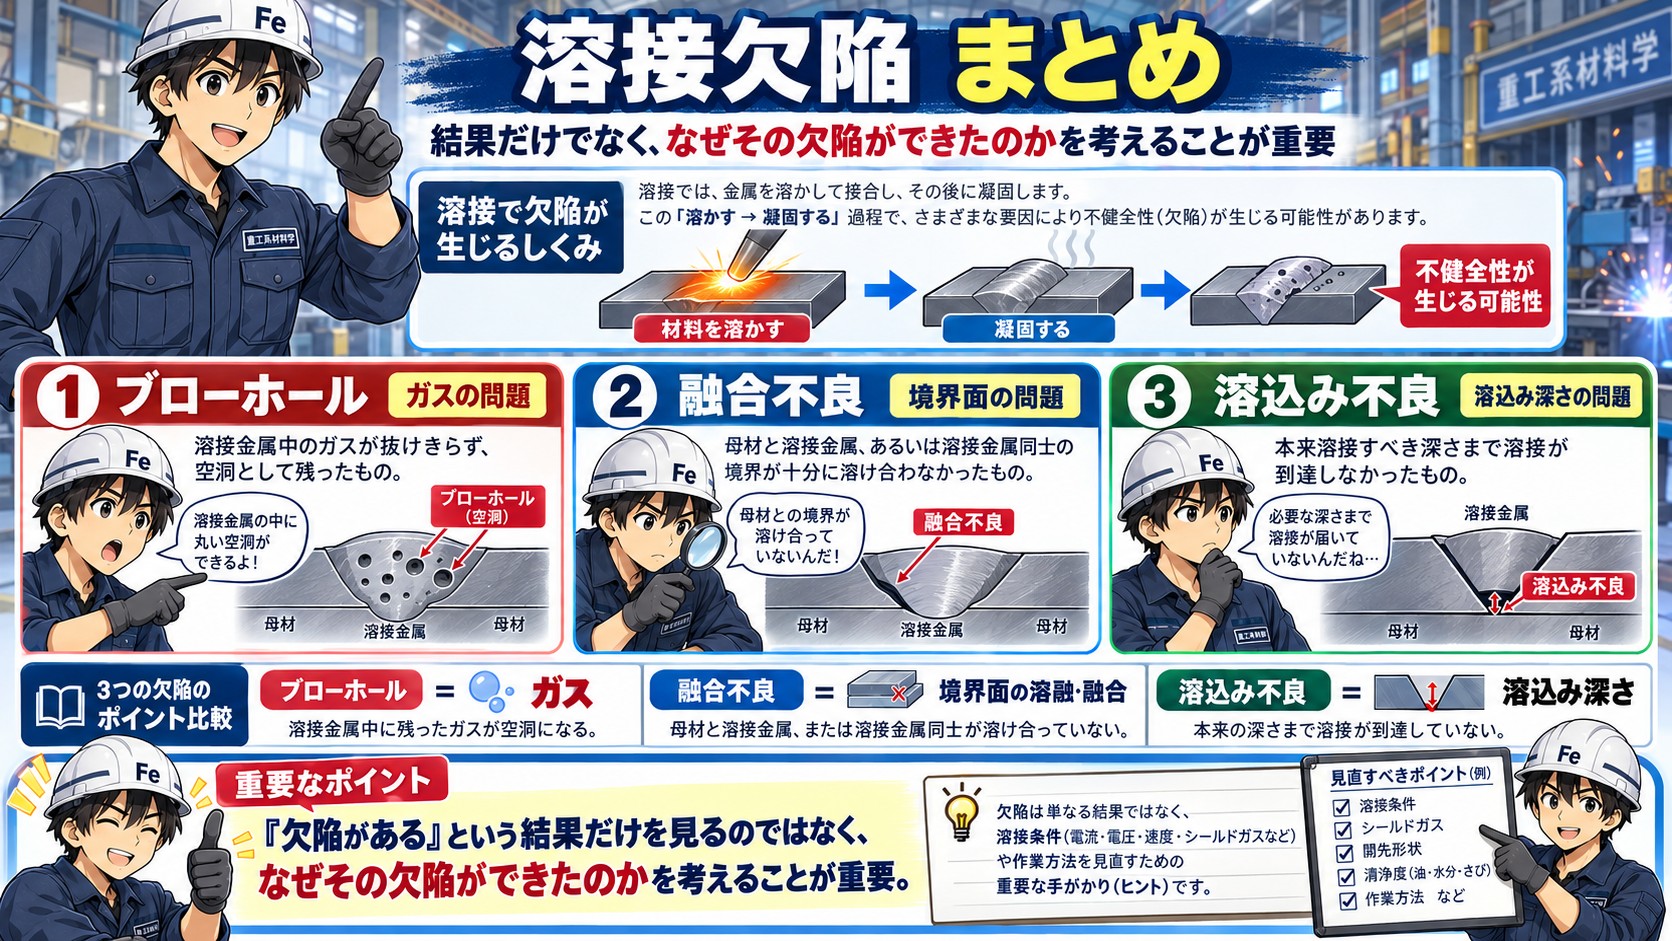
ブローホールとは
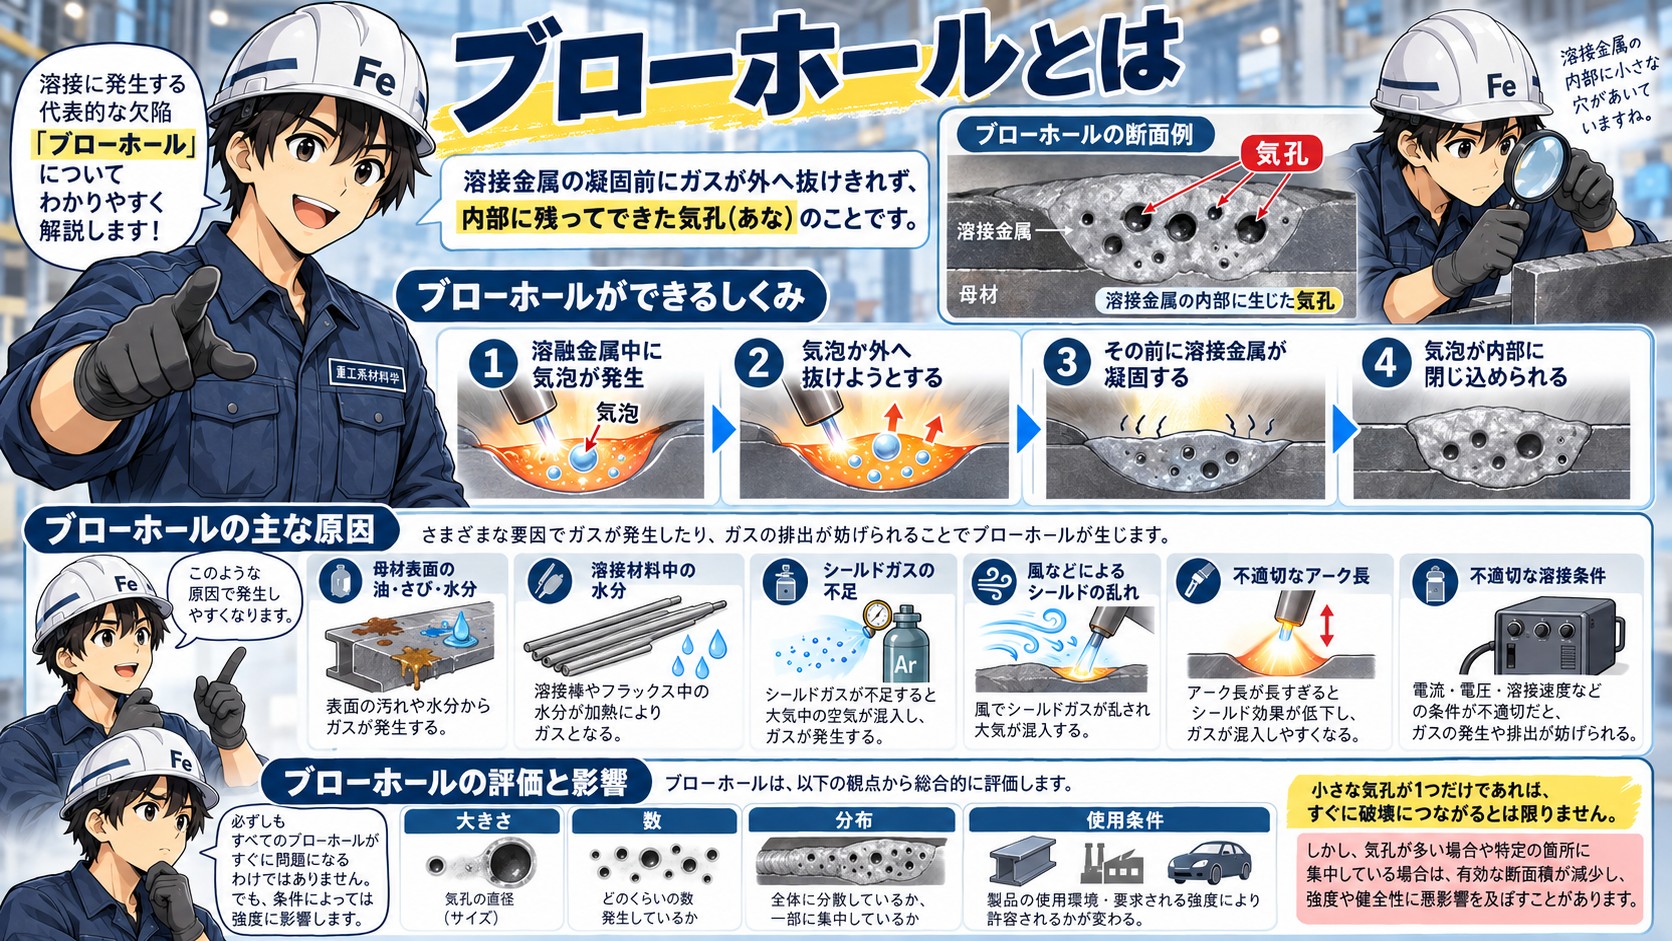
ブローホールとは、
溶接金属の内部に生じた気孔
です。
溶融した金属の中にガスが入り込み、そのガスが外へ抜けきらないまま金属が凝固すると、内部に空洞として残ります。
イメージとしては、
溶融金属中に気泡が発生
↓
気泡が外へ抜けようとする
↓
その前に溶接金属が凝固する
↓
気泡が内部に閉じ込められる
という現象です。
なぜブローホールが生じるのか
ブローホールの原因には、さまざまなものがあります。
たとえば、
- 母材表面の油、さび、水分など
- 溶接材料中の水分
- シールドガスの不足
- 風などによるシールドの乱れ
- 不適切なアーク長
- 不適切な溶接条件
などです。
つまりブローホールは、
溶融金属の中に存在したガスが、凝固するまでに外へ逃げ切れなかった結果
と考えると理解しやすいでしょう。
ブローホールで重要なこと
小さな気孔が一つ存在したからといって、必ず継手が直ちに破損するわけではありません。
一方で、気孔が多数存在したり、一か所に集中したりすると、溶接部の有効断面積が減少します。
また、その形状や分布によっては、強度や健全性への影響を考える必要があります。
したがって、
大きさ
数
分布
使用条件
などを含めて評価することが重要です。
融合不良とは
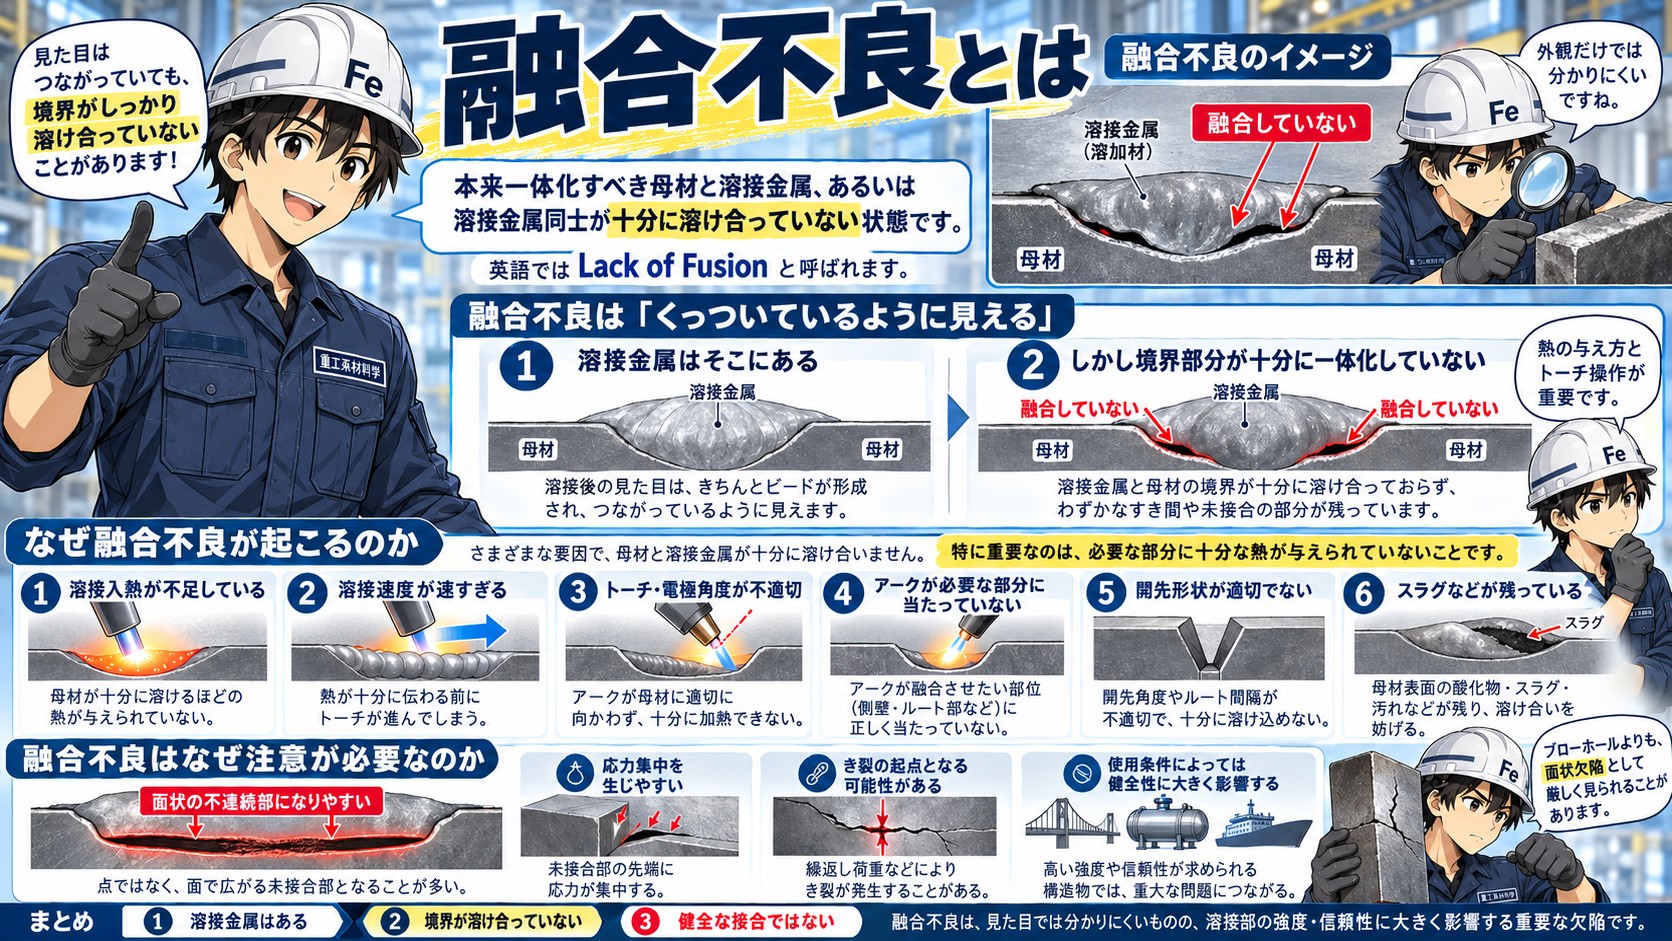
融合不良とは、
本来一体化すべき母材と溶接金属、あるいは溶接金属同士が十分に溶け合っていない状態
です。
英語では Lack of Fusion と呼ばれます。
たとえば多層溶接では、
前の溶接層の表面と、次に施工した溶接金属との間が十分に溶け合わなければ、そこに融合不良が生じます。
融合不良は外観上「くっついているように見える」
融合不良で注意したいのは、
溶接金属そのものは存在している
という点です。
見た目には溶接されていても、その境界部分が十分に溶融していません。
つまり、
溶接金属はそこにある
けれど、
母材表面や前の溶接層と十分に一体化していない
という状態です。
なぜ融合不良が起こるのか
代表的な原因としては、
- 溶接入熱が不足している
- 溶接速度が速すぎる
- トーチや電極の角度が適切でない
- アークが融合させるべき面に十分当たっていない
- 開先形状が適切でない
- スラグなどが残っている
といったものがあります。
特に重要なのは、
必要な部分に十分な熱が与えられていない
ということです。
溶接金属が存在していても、その周囲が十分に溶けていなければ、健全な接合にはなりません。
融合不良はなぜ注意が必要なのか
融合不良は、丸い気孔になりやすいブローホールとは異なり、
面状の不連続部
になる場合があります。
このような形状は、荷重の作用方向や使用条件によっては応力集中を生じ、き裂の起点となる可能性があります。
そのため融合不良は、溶接品質を考えるうえで注意すべき不健全性の一つです。
溶込み不良とは
溶込み不良とは、
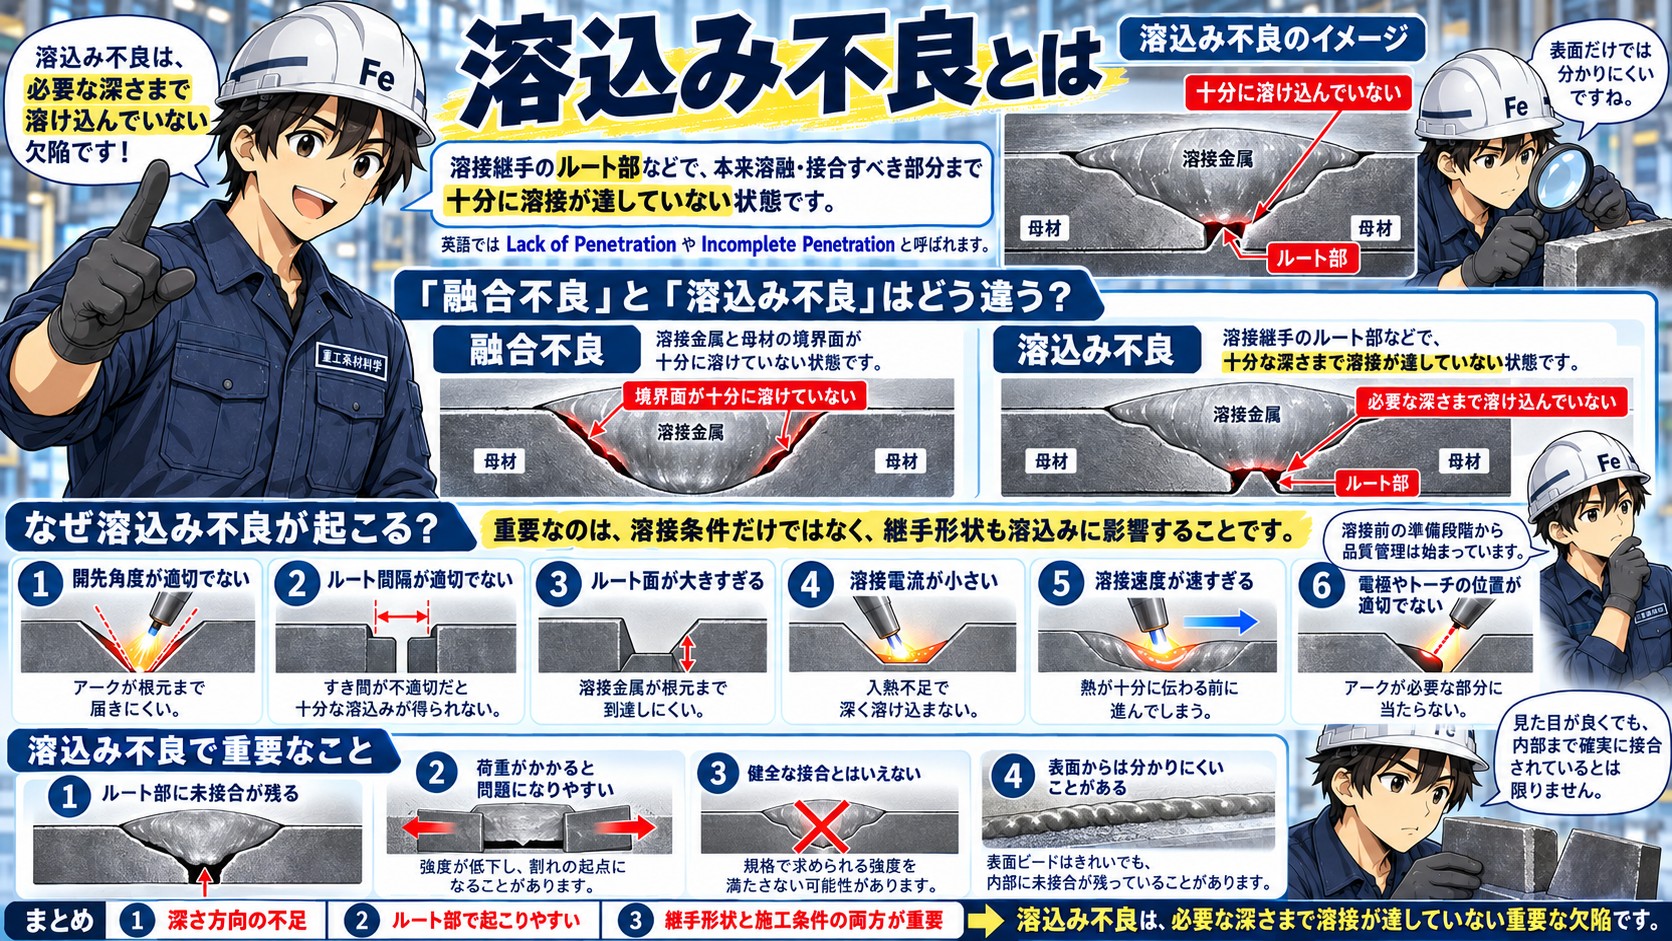
溶接継手のルート部などで、本来溶融・接合すべき部分まで十分に溶接が達していない状態
です。
英語では Lack of Penetration や Incomplete Penetration などと呼ばれます。
特に突合せ溶接のルート部などで問題となります。
「融合不良」と「溶込み不良」はどう違う?
この二つはよく似ています。
しかし、少し考え方が違います。
融合不良は、
接している面が十分に溶け合っていない
現象です。
一方、溶込み不良は、
本来溶接すべき深さまで溶接が到達していない
現象です。
イメージとして整理すると、
【融合不良】
境界面が十分に溶けていない
【溶込み不良】
必要な深さまで溶け込んでいない
と考えると分かりやすいでしょう。
なぜ溶込み不良が起こる?
代表的な原因として、
- 開先角度が適切でない
- ルート間隔が適切でない
- ルート面が大きすぎる
- 溶接電流が小さい
- 溶接速度が速すぎる
- 電極やトーチの位置が適切でない
などがあります。
ここで重要なのは、
溶接条件だけではなく、継手形状も溶込みに影響する
ということです。
溶接品質は、アークを発生させてから決まるものではありません。
溶接前の準備段階から、すでに品質管理は始まっています。
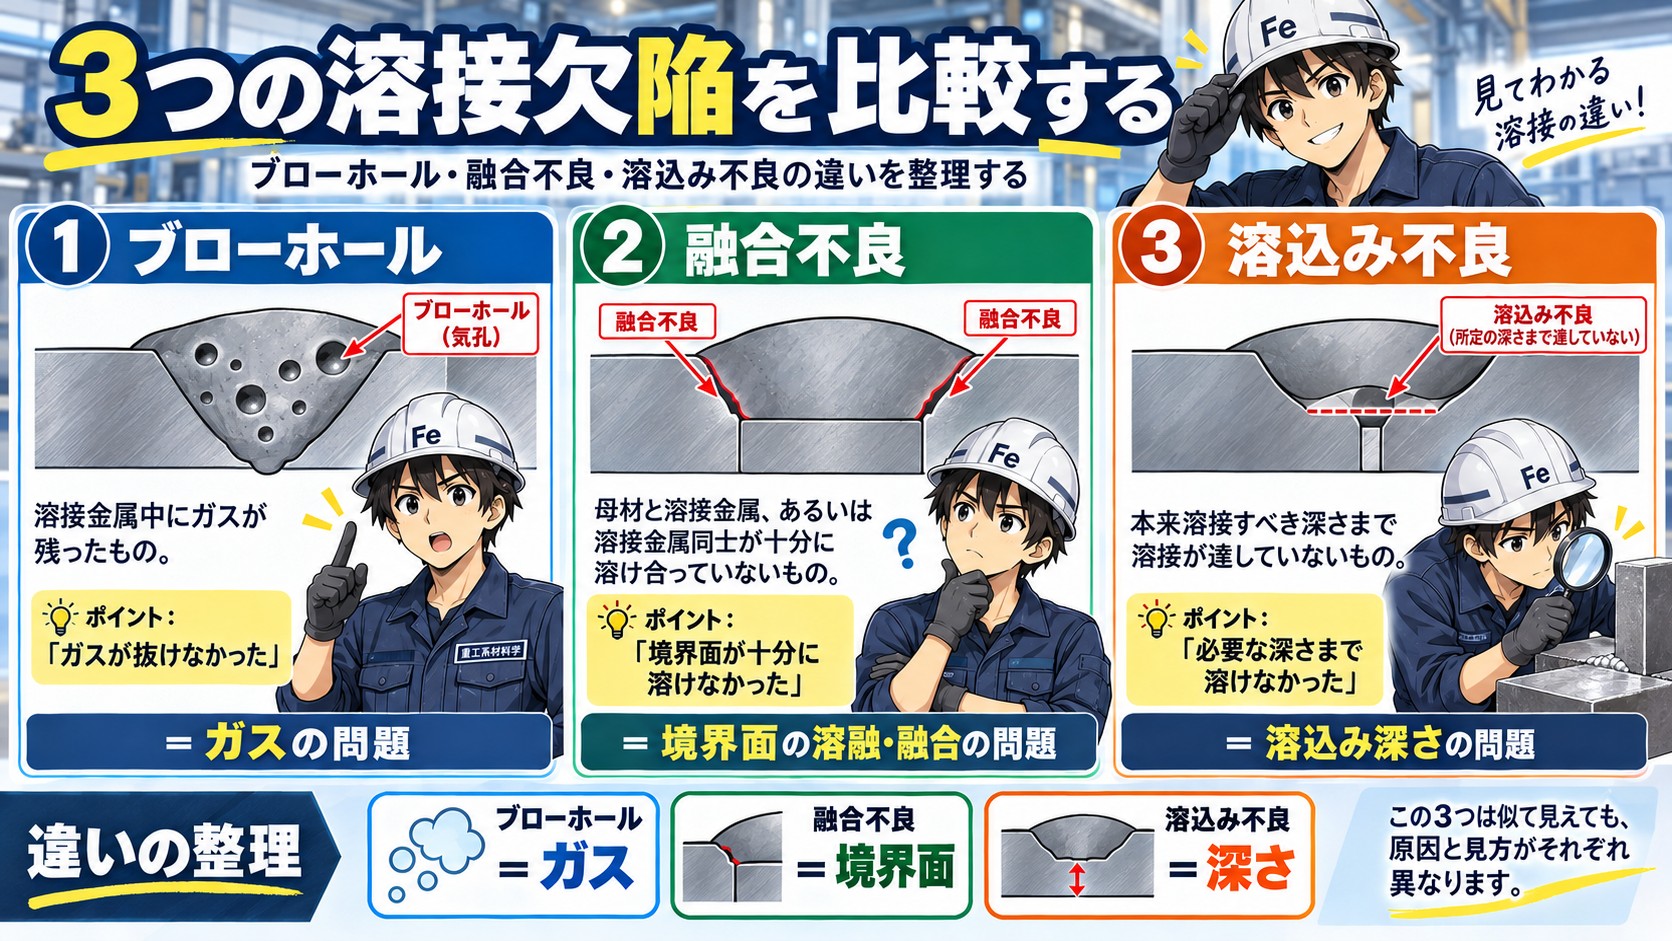
3つの溶接欠陥を比較する
ブローホール、融合不良、溶込み不良を整理すると、次のようになります。
【ブローホール】
溶接金属中にガスが残ったもの。
ポイントは、
「ガスが抜けなかった」
ことです。
【融合不良】
母材と溶接金属、あるいは溶接金属同士が十分に溶け合っていないもの。
ポイントは、
「境界面が十分に溶けなかった」
ことです。
【溶込み不良】
本来溶接すべき深さまで溶接が達していないもの。
ポイントは、
「必要な深さまで溶けなかった」
ことです。
つまり、
ブローホール= ガスの問題
融合不良= 境界面の溶融・融合の問題
溶込み不良= 溶込み深さの問題
と整理すると、違いを理解しやすくなります。
溶接欠陥は「結果」だけを見ても分からない
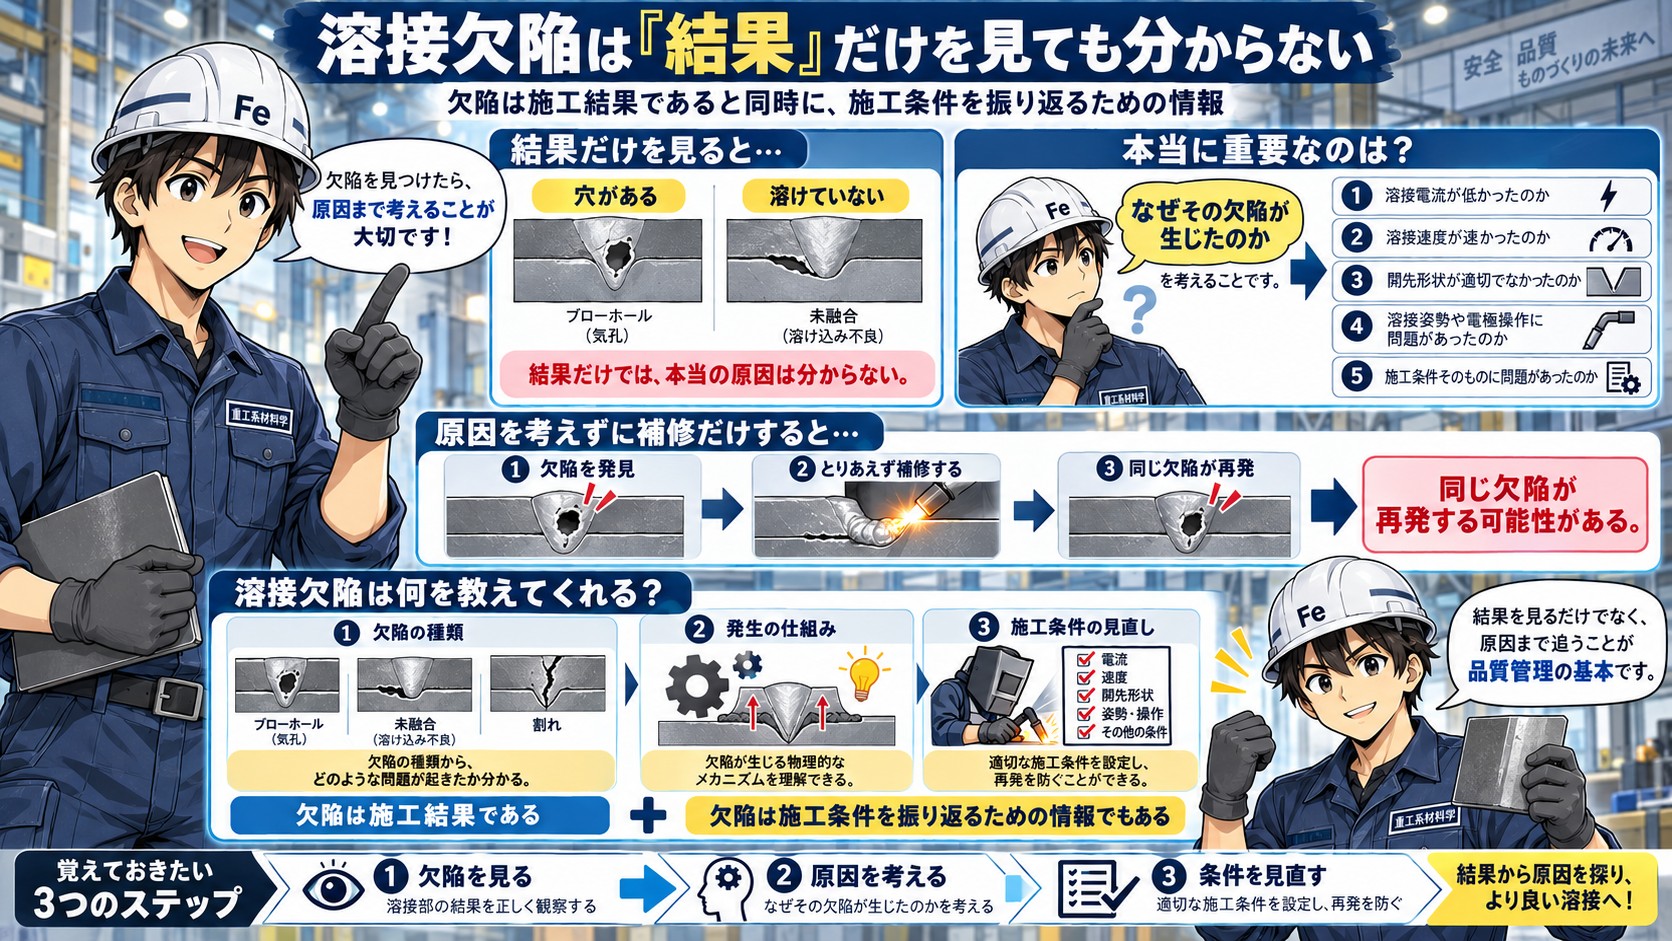
溶接欠陥を見ると、
「穴がある」
「溶けていない」
といった結果に目が行きがちです。
しかし設備を扱う技術者にとって重要なのは、
なぜその欠陥が生じたのか
を考えることです。
例えば融合不良が見つかったとしても、
単にその部分を削って補修すれば、それで終わりとは限りません。
なぜ融合不良が生じたのでしょうか。
溶接電流が低かったのか。
溶接速度が速かったのか。
開先形状が適切でなかったのか。
溶接姿勢や電極操作に問題があったのか。
施工条件そのものに問題があったのか。
原因を考えずに補修だけを行えば、同じ欠陥が再び発生する可能性があります。
つまり溶接欠陥は、
施工結果であると同時に、施工条件を振り返るための情報
でもあります。
溶接欠陥と施工管理
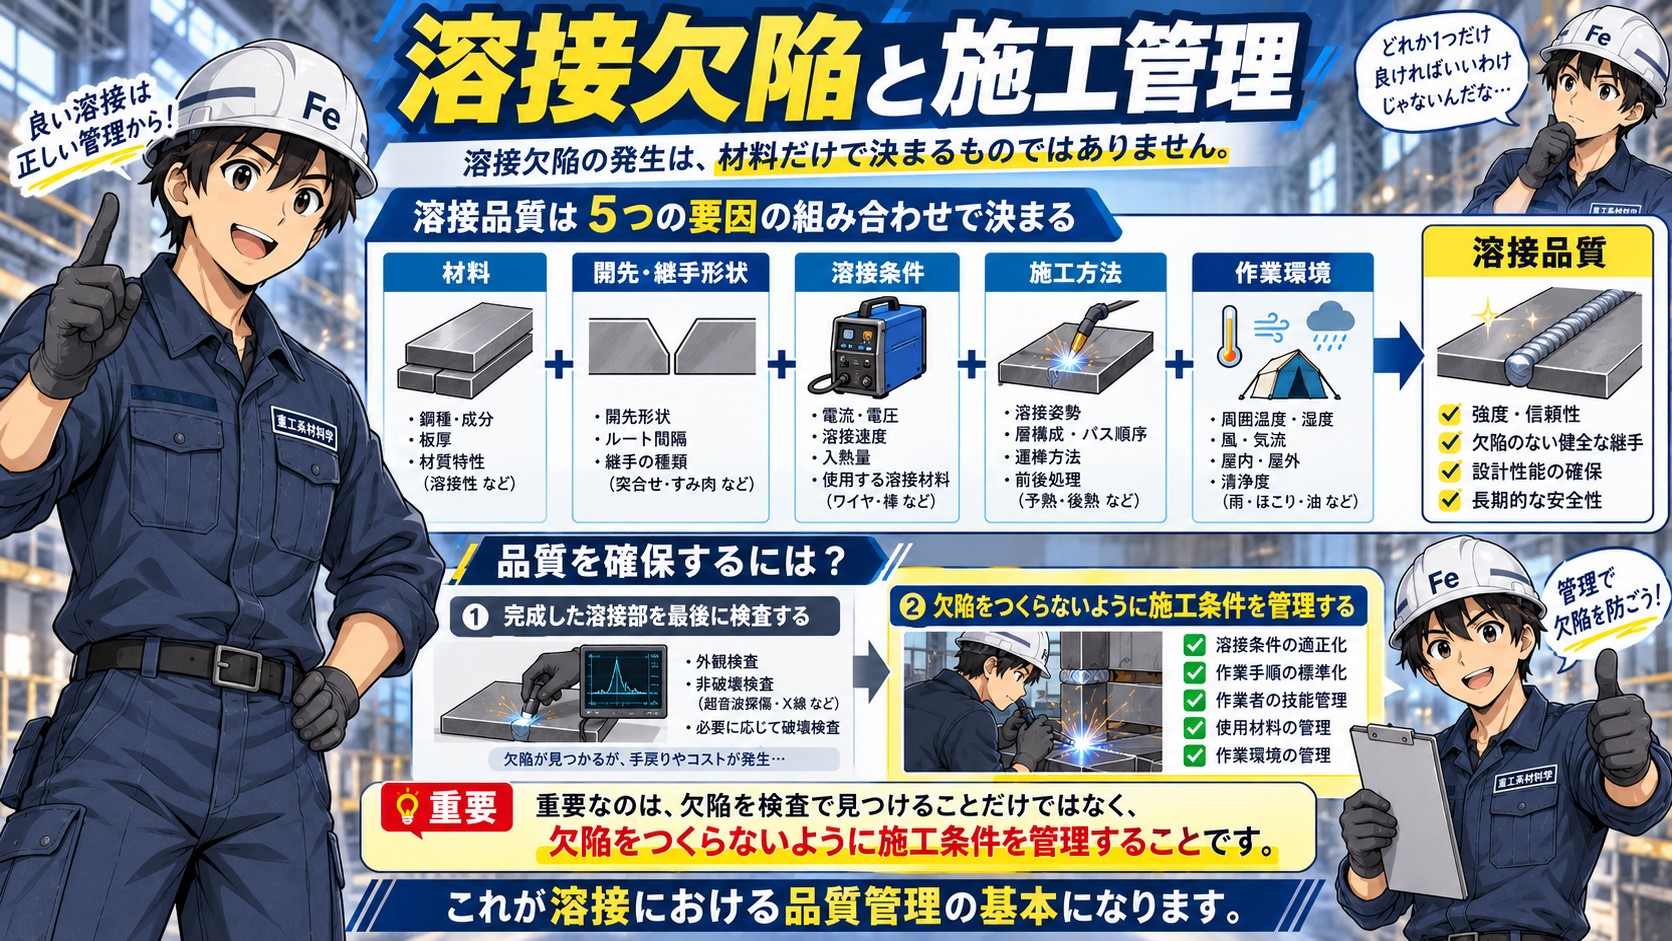
ここまで見てきたように、溶接欠陥の発生は、
材料だけで決まるものではありません。
溶接では、
材料
+
開先・継手形状
+
溶接条件
+
施工方法
+
作業環境
が組み合わさって品質が決まります。
したがって溶接品質を確保するには、
完成した溶接部を最後に検査するだけでは不十分です。
重要なのは、
欠陥を検査で見つけること
だけではなく、
欠陥をつくらないように施工条件を管理すること
です。
これが溶接における品質管理の基本になります。
外から見えない欠陥をどうやって見つける?
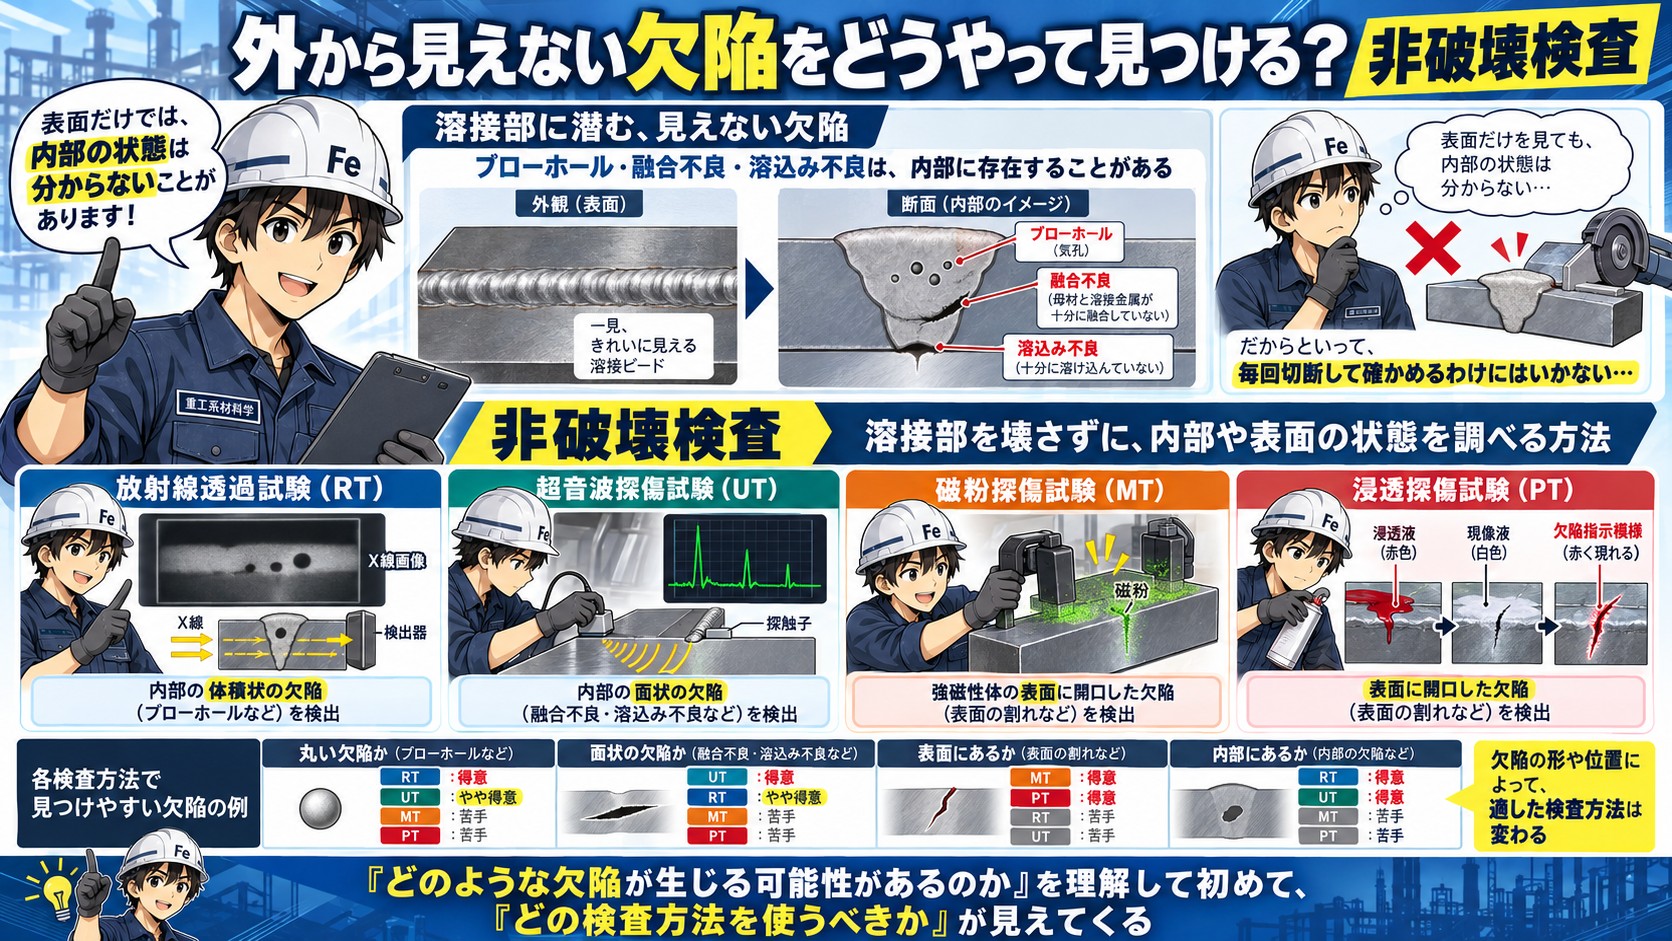
ブローホールや融合不良、溶込み不良は、
溶接部の内部に存在する場合があります。
表面だけを見ても、内部の状態は分かりません。
だからといって、
溶接部をすべて切断して内部を確認するわけにもいきません。
実際の設備では、溶接部を壊さずに内部や表面の状態を調べるため、
非破壊検査
が用いられます。
代表的な方法には、
- 放射線透過試験
- 超音波探傷試験
- 磁粉探傷試験
- 浸透探傷試験
などがあります。
ただし、
どの検査方法でも、すべての欠陥を同じように見つけられるわけではありません。
欠陥が、
丸いのか。
面状なのか。
表面にあるのか。
内部にあるのか。
こうした違いによって、適した検査方法も変わります。
つまり、
「どのような欠陥が生じる可能性があるのか」を理解して初めて、「どの検査方法を使うべきか」が見えてくる
のです。
溶接欠陥 まとめ
溶接部では、材料を溶かして凝固させる過程で、さまざまな不健全性が生じる可能性があります。
代表的なものが、
ブローホール
融合不良
溶込み不良
です。
それぞれを整理すると、
ブローホール
溶接金属中のガスが抜けきらず、空洞として残ったもの。
融合不良
母材と溶接金属、あるいは溶接金属同士の境界が十分に溶け合わなかったもの。
溶込み不良
本来溶接すべき深さまで溶接が到達しなかったもの。
となります。
重要なのは、
「欠陥がある」という結果だけを見るのではなく、なぜその欠陥ができたのかを考えること
です。
溶接では、
材料
↓
継手・開先
↓
溶接条件
↓
溶接施工
↓
溶融・凝固
↓
溶接部の品質
がすべてつながっています。
したがって、溶接欠陥を理解することは、単に欠陥の名前を覚えることではありません。
溶接施工そのものを理解すること
につながります。
そしてもう一つ重要なのが、
できあがった溶接部の中に、欠陥がないことをどうやって確認するのか
という問題です。
溶接部の内部は、外から見ただけでは分かりません。
だからこそ、設備の健全性を確認するために、
非破壊検査
が使われます。
溶接基礎編はここまで!
ひきつづき溶接施工・検査編に続きます。
くろがねくんの一言
「欠陥を見つけるだけじゃなくて、なぜできたのかまで考えるのが大事だよ!」
<執筆者情報>
難波一夫
IHI/石川島播磨重工業 出身 の重工系技術士(金属部門)
中小企業診断士・労働安全コンサルタント・エネルギー管理士資格を保有
材料から設備を診る! 技術経営コンサルタント