はじめに|異なる材料をつなぐ理由
ボイラでは使用する部位によって温度や圧力、腐食環境が異なります。
比較的メタル温度の低い伝熱管にはフェライト系鋼(炭素鋼、Cr-Mo系低合金鋼、高Cr鋼)を使用できますが、温度の高い過熱器管や再熱器管では、高温強度や耐酸化性に優れたオーステナイト系ステンレス鋼が必要になる場合があります。
そのため、一本の蒸気系統の中でも、低合金鋼とステンレス鋼を使い分けることがあります。
しかし、異なる材料を使用する以上、どこかで両者を接続しなければなりません。
そこで必要になるのが異材継手です。
異材溶接とは、化学成分や金属組織、熱物性などが異なる材料を溶接によって接合することです。
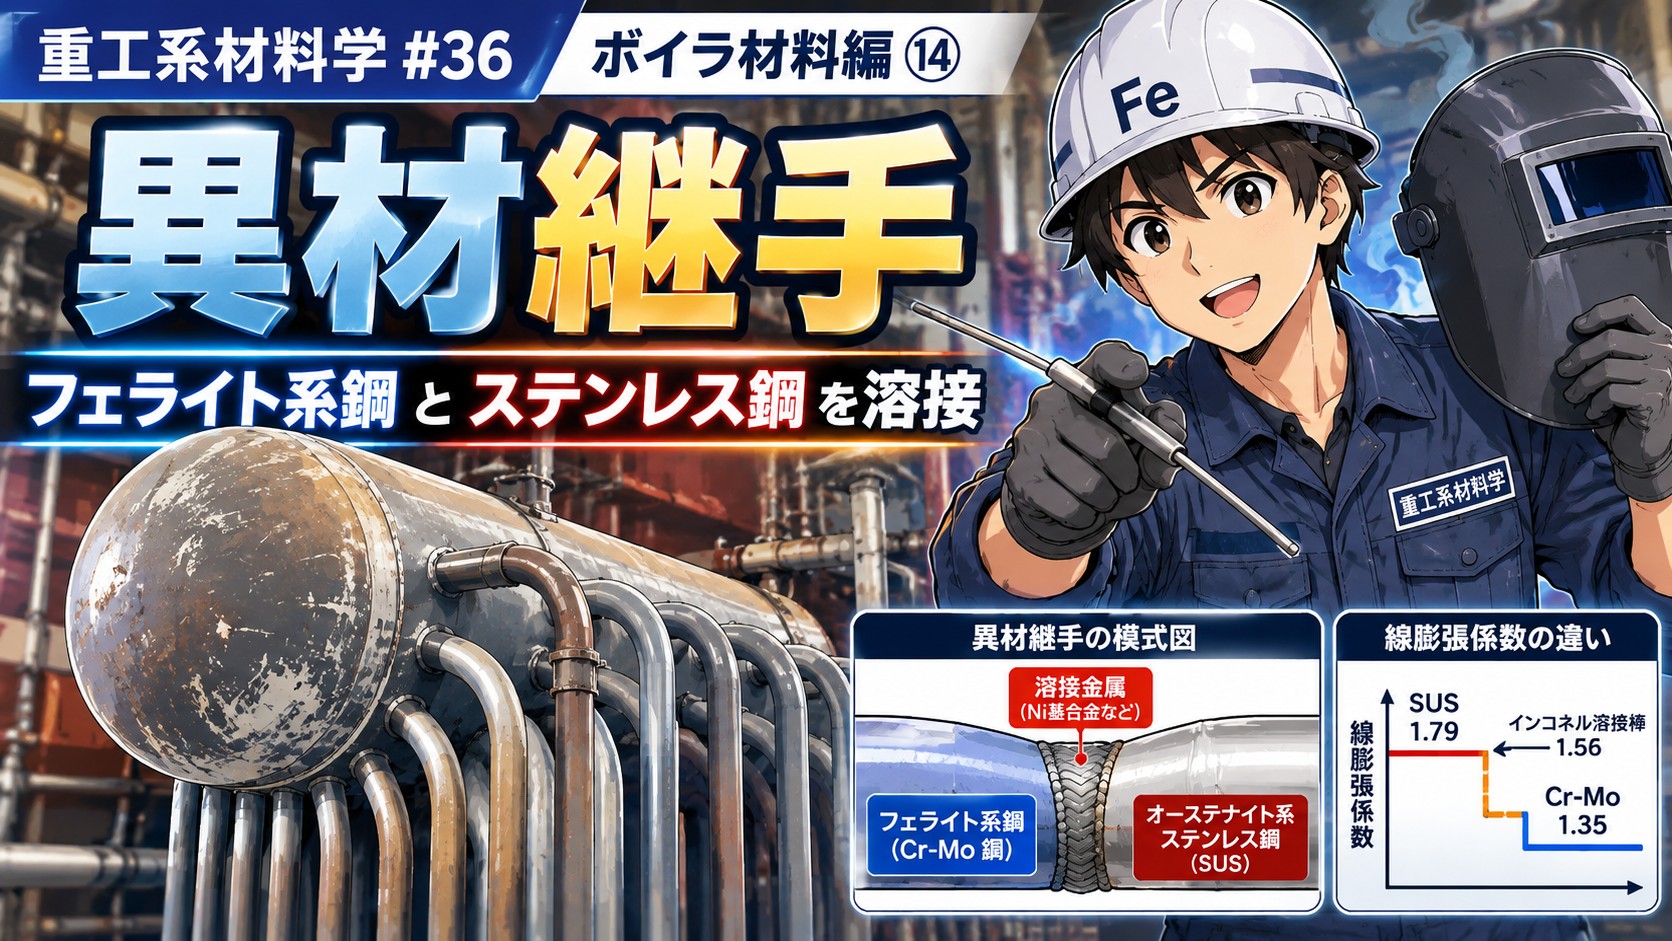
ボイラでは、フェライト系鋼とオーステナイト系ステンレス鋼の異材溶接継手が代表的な例です。
ただし、異材溶接では単に二つの材料を接合できればよいわけではありません。
異なる材料を接続することで、熱膨張差や金属組織の変化、溶接部の長時間強度など新たな課題が生じるからです。
今回は、ボイラにおける異材溶接の必要性と材料選定の考え方を、金属組織と溶接材料の視点から解説します。
なぜフェライト系鋼とステンレス鋼を接続するのか
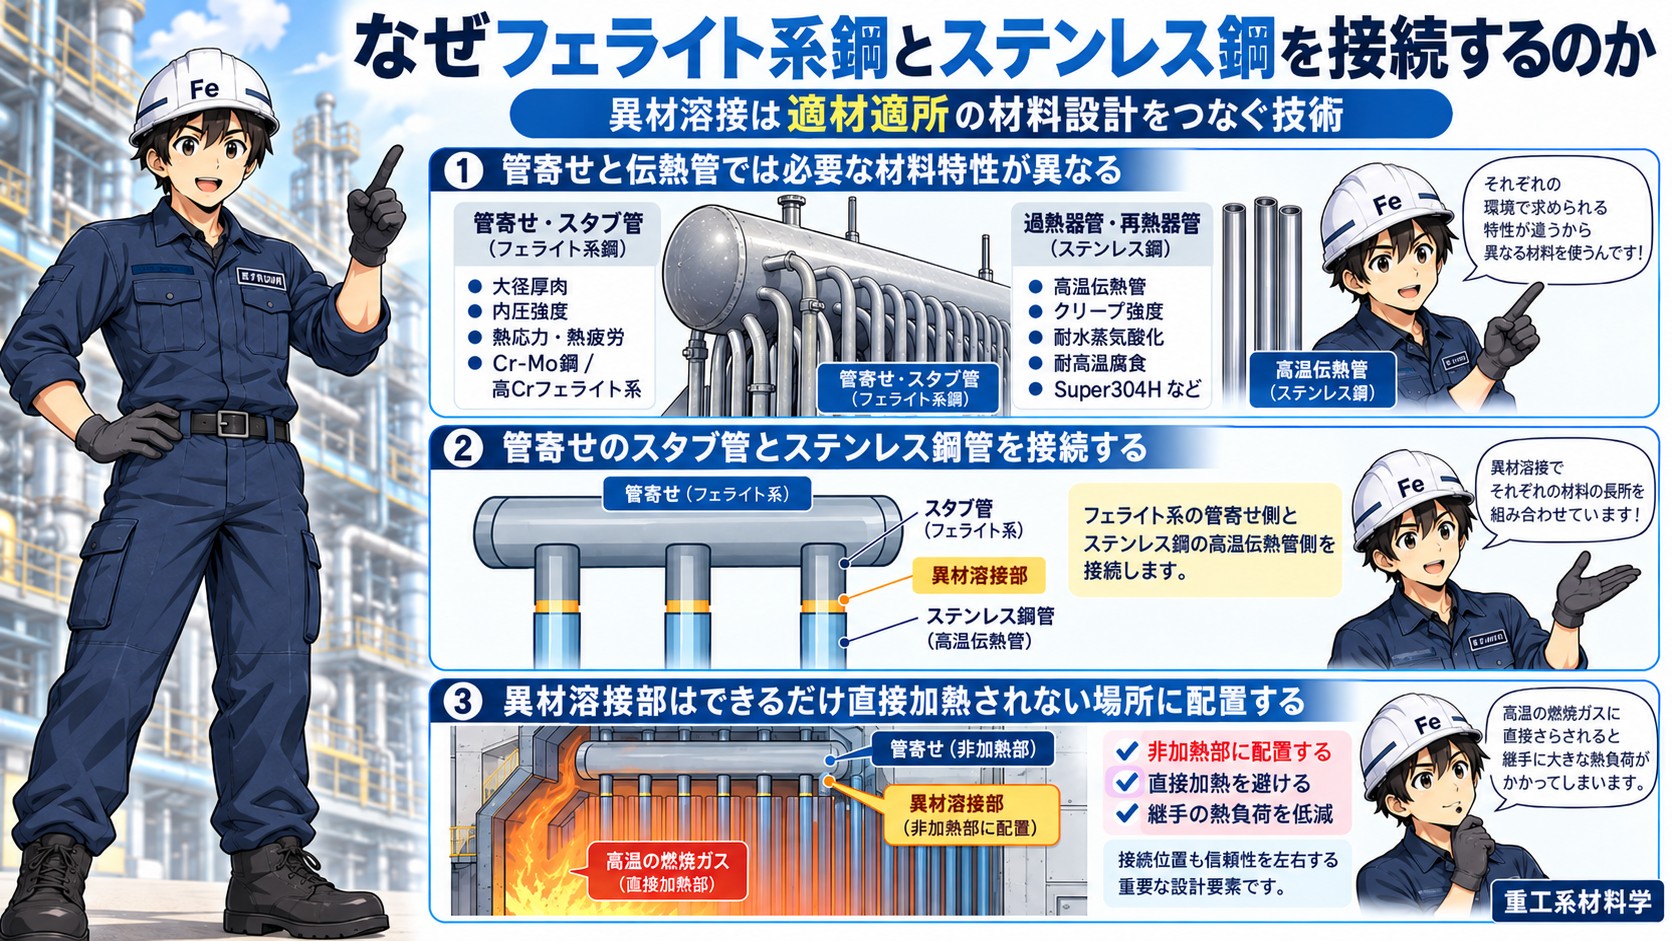
① 管寄せと伝熱管では必要な材料特性が異なる
ボイラの過熱器や再熱器では、高温の燃焼ガスにさらされる伝熱管と蒸気を集めたり分配したりする管寄せで要求される材料特性が異なります。
高温の伝熱管では、クリープ強度だけでなく、管内面の耐水蒸気酸化性や管外面の耐高温腐食性が重要になります。
そのため、最終過熱器や再熱器の高温部には、Super304Hなどのオーステナイト系ステンレス鋼が使用されます。
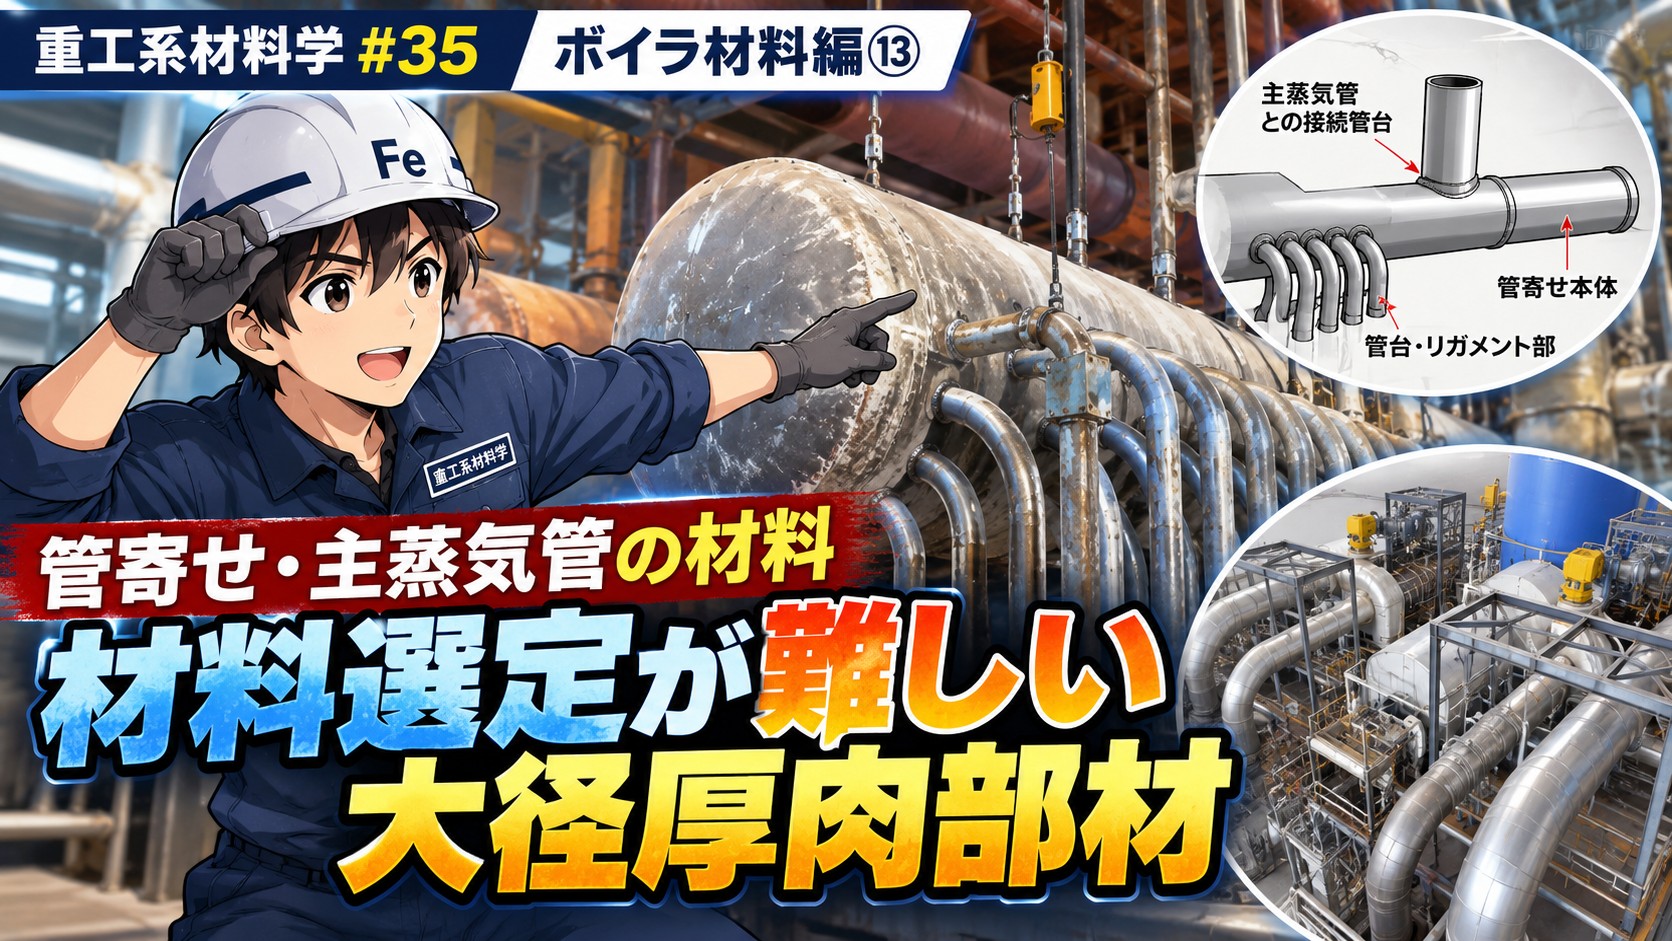
一方、管寄せは多数の伝熱管を接続する大径厚肉の耐圧部材です。
管寄せでは、内圧に対する強度に加えて起動停止時の熱応力や熱疲労への配慮が必要になります。
オーステナイト系ステンレス鋼は、フェライト系耐熱鋼より熱膨張係数が大きく、熱伝導率が低いという特徴があります。
このため、大径厚肉の管寄せでは、高温強度と熱物性のバランスに優れたCr-Mo系低合金鋼や高Crフェライト系耐熱鋼が使用されることが多くなります。
つまり、同じ蒸気を扱う設備であっても伝熱管と管寄せでは形状や使用環境が異なるため、同じ材質になるとは限りません。
② 管寄せのスタブ管とステンレス鋼管を接続する
管寄せには多数の伝熱管を接続するための短い管が設けられています。
これをスタブ管と呼びます。
一般にフェライト系耐熱鋼製の管寄せには同系統の材料で製作されたスタブ管が取り付けられます。
一方、高温加熱部の過熱器管や再熱器管には、オーステナイト系ステンレス鋼が使用されます。
そのため、管寄せから延びるフェライト系耐熱鋼製スタブ管と、ステンレス鋼製伝熱管を接続する部分に異材溶接継手が必要になります。
③ 異材溶接部はできるだけ直接加熱されない場所に配置する
異材溶接継手では接続する材料の熱膨張係数やクリープ変形特性が異なります。
そのため、継手に大きな温度変化や高いメタル温度が作用すると熱応力やクリープ損傷が問題となる場合があります。
こうした影響を軽減するため、異材溶接部は可能な限り燃焼ガスから直接加熱されない位置に配置することが重要です。
例えば、管寄せ近傍の非加熱部に異材溶接部を設けれ、燃焼ガスからの直接的な熱負荷を避けることができます。
つまり、異材継手は材料を適材適所で使い分けるために必要であり、その接続位置も継手の信頼性を左右する重要な設計要素なのです。
異材継手を採用する理由
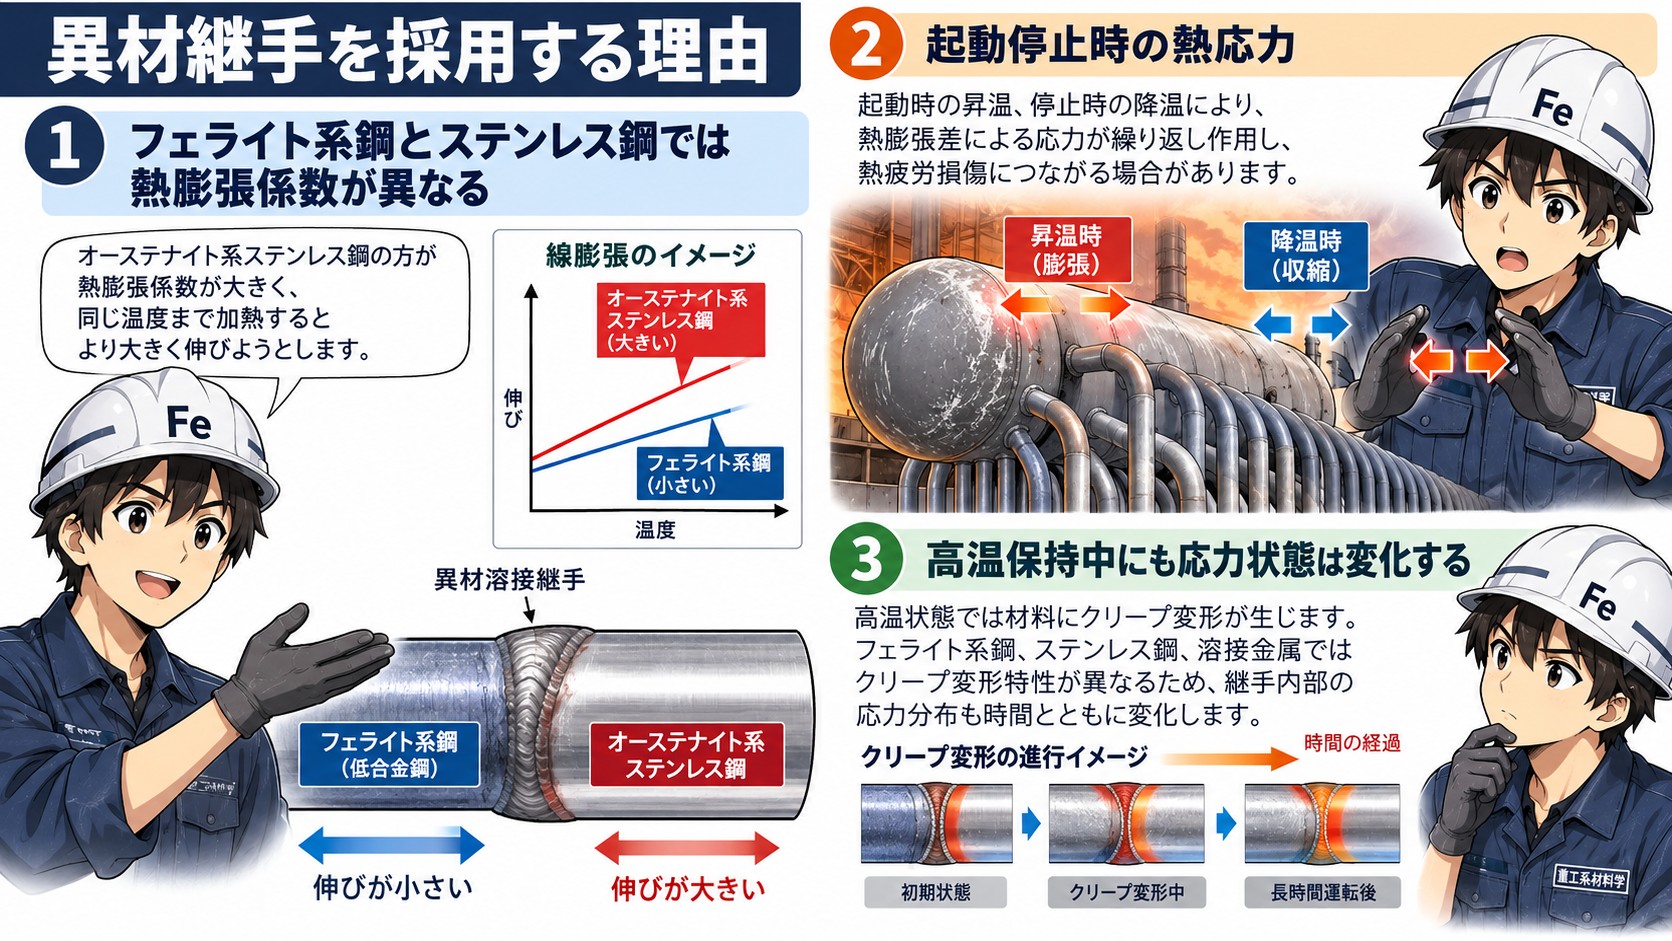
フェライト系鋼とオーステナイト系ステンレス鋼では線膨張係数が異なります。
一般にオーステナイト系ステンレス鋼の方がフェライト系鋼より熱膨張係数が大きくなります。
そのため、同じ温度まで加熱するとステンレス鋼の方が大きく伸びようとします。
しかし、溶接継手では二つの材料が接合されているため自由に変形することができません。
その結果、異材溶接部には熱膨張差に起因する応力が発生します。
① 起動停止時の熱応力
ボイラの起動時には伝熱管の温度が上昇します。
ステンレス鋼は低合金鋼より大きく膨張しようとするため、溶接部近傍には変形の不一致による応力が生じます。
停止時には逆に温度が低下し、収縮量の違いによって応力状態が変化します。
起動停止を繰り返すと、このような応力が繰り返し作用するため、熱疲労損傷につながる場合があります。
② 高温保持中にも応力状態は変化する
高温状態では材料にクリープ変形が生じます。
フェライト系鋼、ステンレス鋼、溶接金属ではクリープ変形特性が異なるため、継手内部の応力分布も時間とともに変化します。
したがって、異材溶接部の健全性を評価する際には、起動停止時の熱応力だけでなく、長時間運転中のクリープ変形も考慮する必要があります。
溶接材料には何を使用するのか
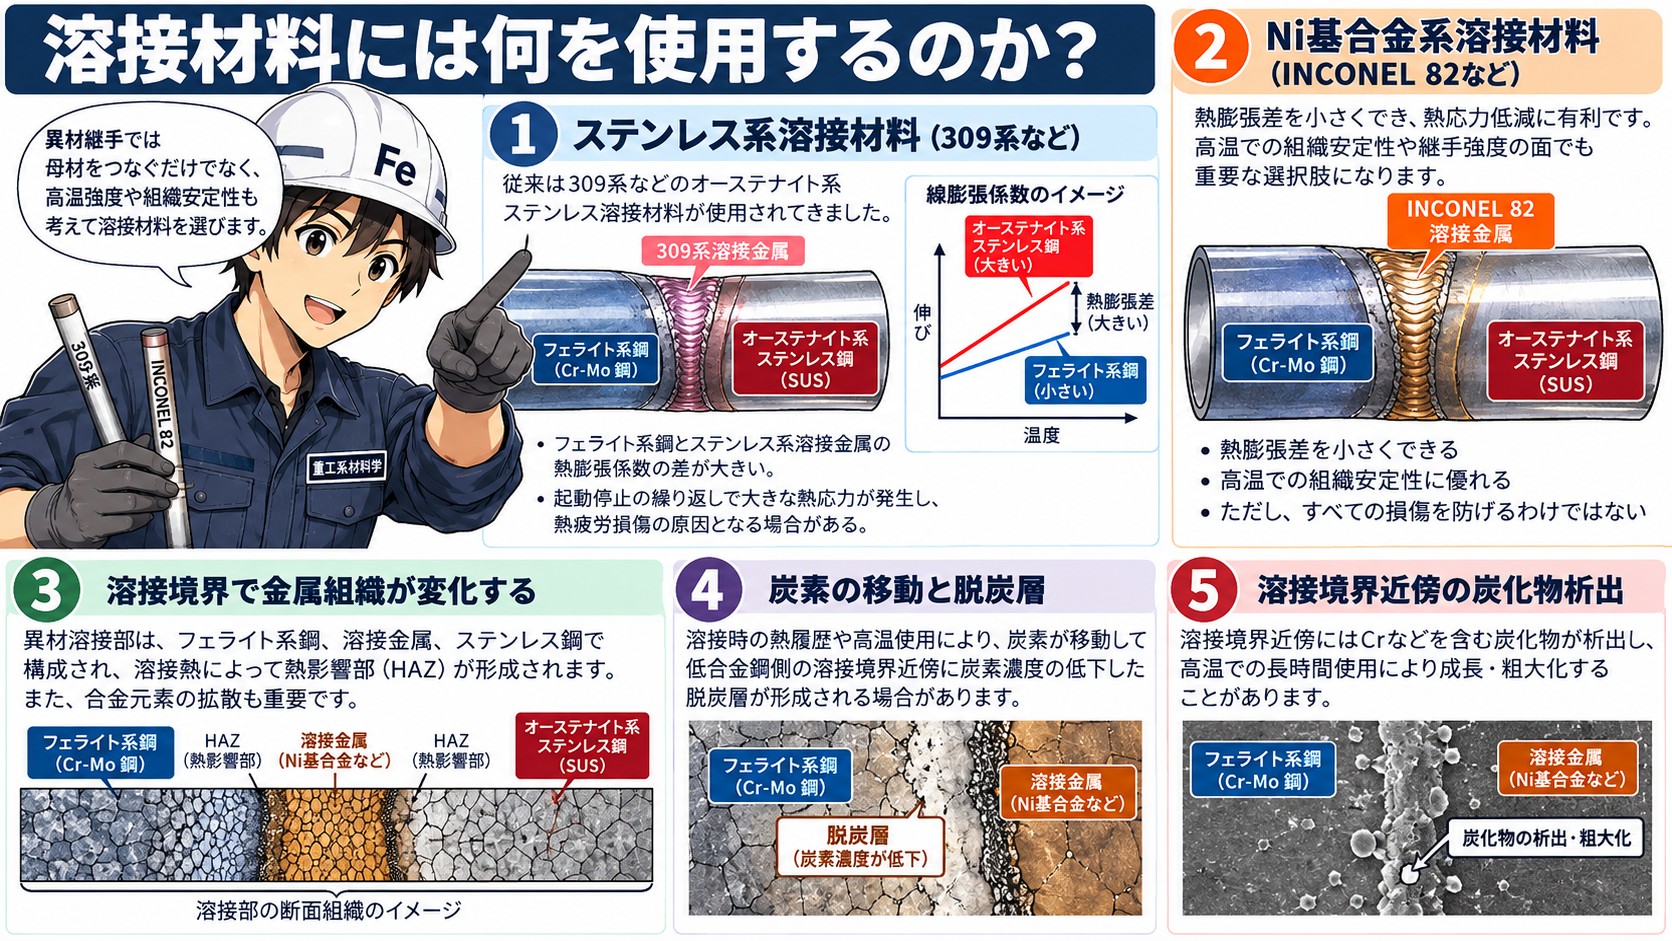
フェライト系鋼とステンレス鋼を溶接する場合、重要になるのが溶接材料の選択です。
溶接金属には異なる母材を接続できる溶接性に加えて、必要な高温強度や長時間使用時の組織安定性が要求されます。
① ステンレス系溶接材料
従来、異材継手には309系などのオーステナイト系ステンレス溶接材料が使用されてきました。
しかし、フェライト系鋼とステンレス系溶接金属の熱膨張係数には差があります。
このため、高温で起動停止を繰り返す条件では、溶接部近傍に大きな熱応力が発生し、熱疲労損傷が問題となる場合がありました。
② Ni基合金系溶接材料
こうした問題に対応するため、INCONEL 82などのNi基合金系溶接材料が使用されるようになりました。
Ni基合金系溶接材料は、一般にオーステナイト系ステンレス溶接材料よりフェライト系鋼との熱膨張差を小さくでき、異材継手の熱応力低減に有利です。
また、高温での組織安定性や継手の強度を考えるうえでも重要な選択肢になります。
しかしながら、Ni基合金を使用すれば、異材溶接部のすべての損傷を防げるわけではありません。
溶接金属とフェライト系鋼の境界では、長時間使用中に別の問題が生じる場合があるからです。
溶接境界では金属組織が変化する
異材溶接部は、フェライト系鋼、溶接金属、ステンレス鋼という異なる材料で構成されています。
溶接時には、母材の一部が溶融して溶接金属と融合します。
その周囲には、溶融はしないものの溶接熱によって金属組織が変化した熱影響部(HAZ)が形成されます。
異材溶接部では、さらに合金元素濃度の違いに起因する原子の拡散も重要になります。
① 炭素の移動と脱炭層
低合金鋼と高Crの溶接金属では、炭素の化学的な状態が異なります。
溶接時の熱履歴や高温使用によって炭素が移動すると、低合金鋼側の溶接境界近傍に炭素濃度の低下した領域が形成される場合があります。
これが脱炭層です。
脱炭によって炭化物が減少すると、局所的な組織やクリープ変形特性が変化することがあります。
② 溶接境界近傍の炭化物析出
一方、溶接境界近傍にはCrなどを含む炭化物が析出する場合があります。
これらの析出物は、高温での長時間使用によって成長・粗大化することがあります。
したがって、異材溶接継手では、母材と溶接金属それぞれの強度だけでなく、境界近傍に形成される微細な金属組織の長時間安定性が重要になります。
異材溶接部の長期信頼性には注意が必要
ボイラの異材溶接部で知られている損傷には、熱疲労割れ、クリープ損傷、酸化に関連した損傷、溶接融合部近傍の損傷などがあります。
特に低合金鋼とNi基合金系溶接金属の境界では、溶接融合部近傍にクリープボイドやき裂が生じた事例が報告されています。
このような損傷には、熱膨張差だけでなく、溶接熱影響部の組織構成、脱炭層、析出物の形成や成長、運転中の応力再配分などが関係すると考えられています。
つまり、異材溶接部の長期信頼性は、溶接材料の種類だけで一義的に決まるものではないということです。
実際の損傷リスクは、母材の組合せ、溶接施工条件、継手形状、運転温度、使用時間などによって変化します。
このため、異材溶接継手では、製作時の品質確保だけでなく、供用中の適切な点検や健全性評価も重要になります。
なお、融合部損傷の詳しいメカニズム、クリープボイドの発生・進展、検査方法、寿命評価については、ボイラ損傷編で改めて解説します。
まとめ|異種材料をつなぐことは組織と特性をつなぐこと
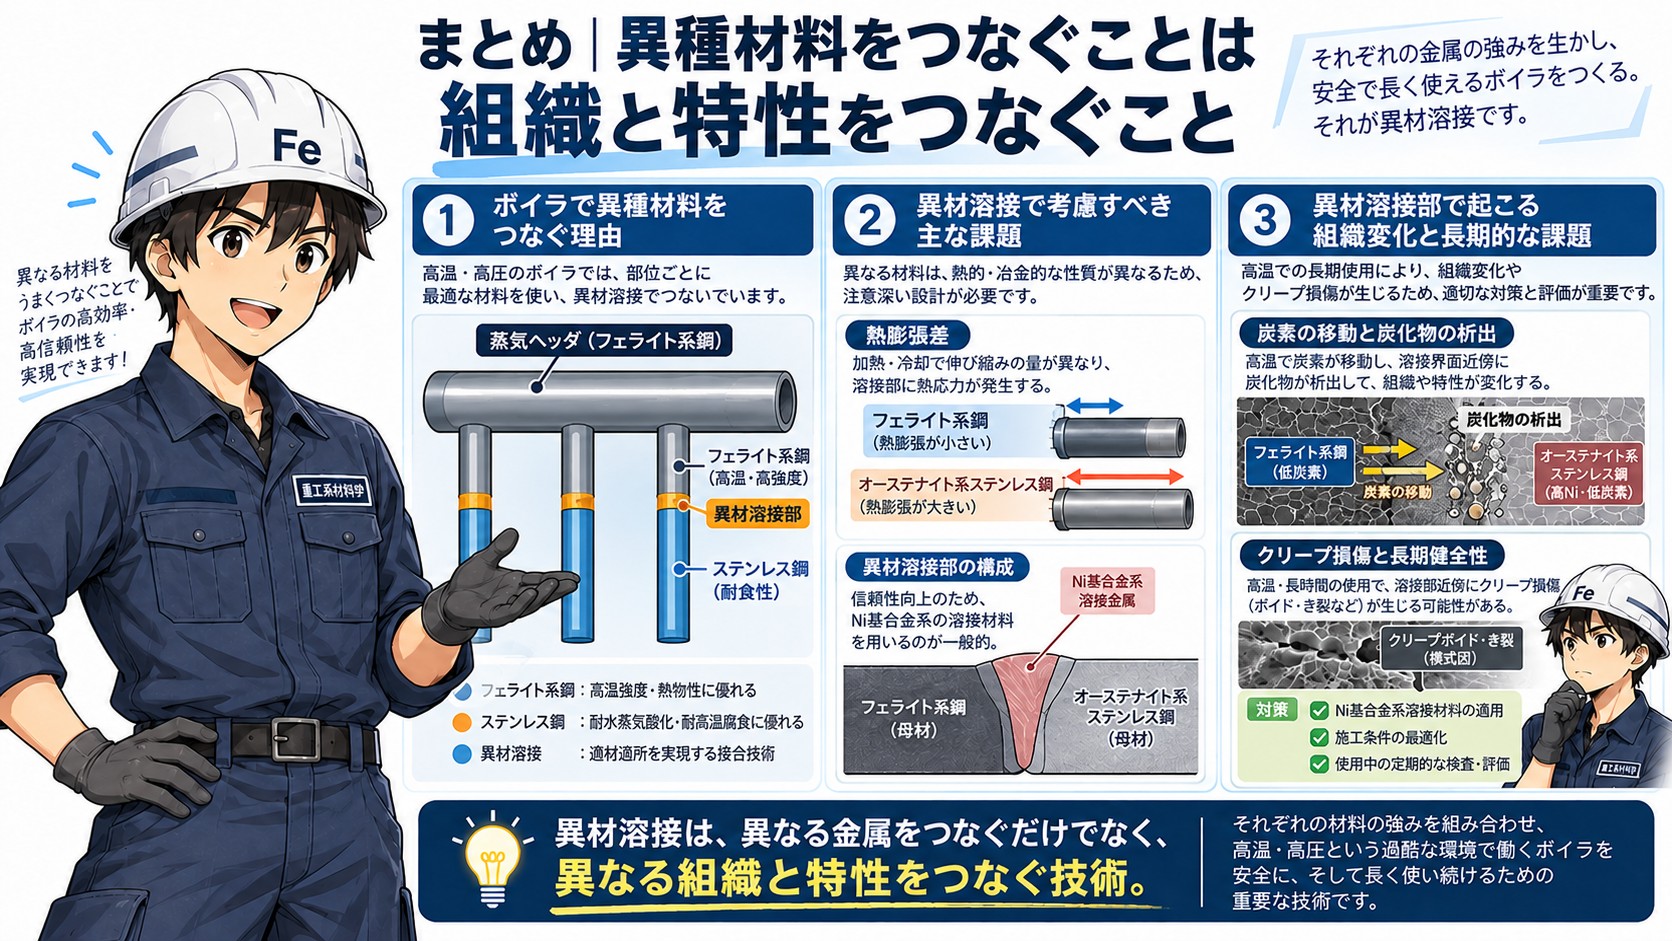
ボイラでは、使用温度や腐食環境、部材の形状や構造に応じてフェライト系鋼とオーステナイト系ステンレス鋼を使い分けています。
例えば、大径厚肉の管寄せには高温強度と熱物性のバランスに優れたフェライト系耐熱鋼を使用し、高温の過熱器管や再熱器管には、耐水蒸気酸化性や耐高温腐食性に優れたオーステナイト系ステンレス鋼を使用します。
こうした異なる材料を接続する異材溶接はボイラの合理的な材料設計に欠かせない技術です。
しかし、異材溶接部では、熱膨張係数の違いによる熱応力に加え、溶接境界近傍での炭素の移動や炭化物の析出、長時間使用中の金属組織の変化などが問題となります。
このため、従来のステンレス系溶接材料に代わるNi基合金系溶接材料の採用や、母材・溶接材料の合金設計、溶接施工条件の適正化などによって、継手の信頼性向上が図られてきました。
ただし、Ni基合金系溶接材料を使用しても、溶接境界近傍での組織変化やクリープ損傷の可能性がなくなるわけではありません。
したがって、異材溶接部の健全性を確保するには、溶接時の品質だけでなく、長時間使用中の材料特性や金属組織の変化まで考慮する必要があります。
材料の化学成分や金属組織、熱物性を理解すると、なぜ異材溶接が必要なのか、なぜ溶接材料の選択が重要なのか、そして長時間使用中にどのような問題が生じるのかが見えてきます。
参考文献
1. 本田雅幹・本田尊士・池村大成・近藤学「ボイラ伝熱管低合金鋼異材継手溶接部の融合部損傷と保守管理要領」『火力原子力発電』Vol.71, No.1, 2020, pp.785–789
2. 本田雅幹・本田尊士・池村大成・近藤学・田中將己「低合金鋼異材継手溶接部における融合部損傷のリスク低減手法の検証」『火力原子力発電』Vol.73, No.7, 2022, pp.532–539
3. 羽田壽夫ほか「ボイラ耐圧部信頼性評価技術の現状と展望」『三菱重工技報』Vol.22, No.3, 1985
くろがねくんの一言
「低合金鋼とステンレス鋼をつなぐ異材溶接は、熱膨張の違いだけでなく、溶接境界の金属組織も重要なんだ。溶接材料を変えると、長時間使ったときの損傷の起こり方も変わるんだよ!」
<執筆者情報>
難波一夫
IHI/石川島播磨重工業 出身 の重工系技術士(金属部門)
中小企業診断士・労働安全コンサルタント・エネルギー管理士資格を保有
材料から設備を診る! 技術経営コンサルタント