はじめに|溶接部は単なる金属のつなぎ目ではない
ボイラ、圧力容器、配管、タービンなど火力発電設備には溶接構造が採用されています。
溶接は金属同士を一体化させる優れた接合技術ですが、一方で、溶接部は設備の損傷が発生しやすい場所にもなります。
なぜでしょうか。
溶接部は、単に二つの金属をつないだ部分ではありません。
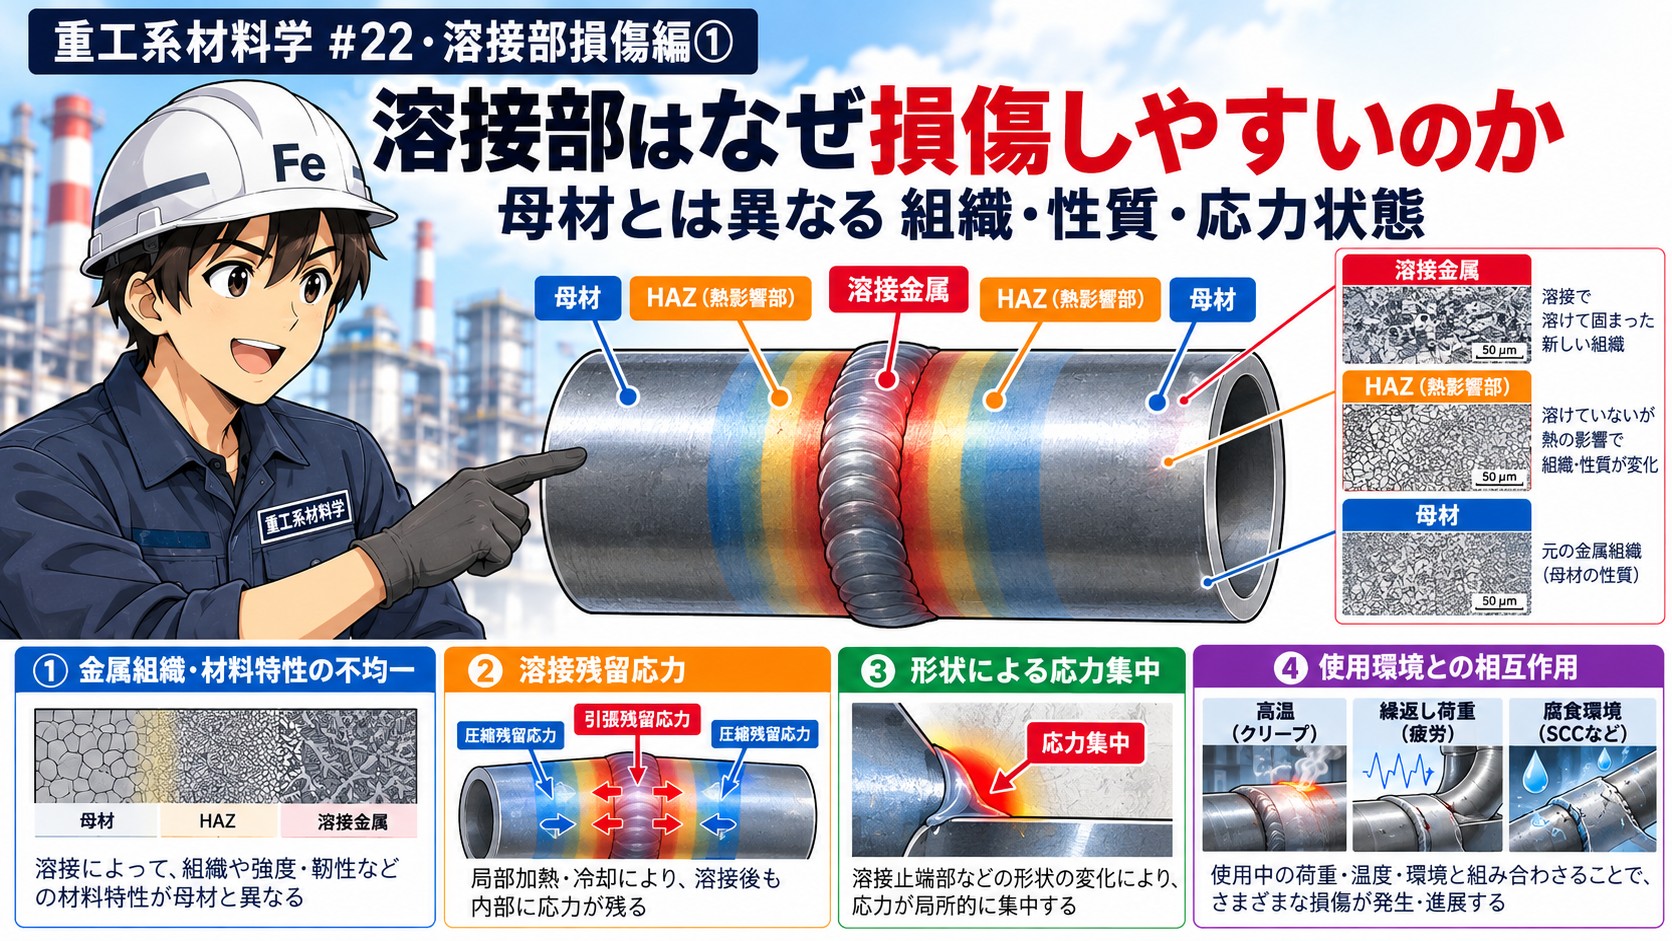
溶接によって局部的に加熱・冷却されるため、母材とは異なる金属組織や材料特性が形成されます。
さらに、溶接による収縮や周囲からの拘束によって残留応力が生じ、溶接部の形状によっては応力集中も発生します。
つまり、溶接部には、
金属組織の不均一
材料特性の不均一
溶接残留応力
形状による応力集中
という特徴があります。
これらが重なり合うことで、使用条件によっては溶接部が損傷の起点となるのです。
今回は、溶接部が損傷しやすい理由を、材料学の基本から考えてみます。
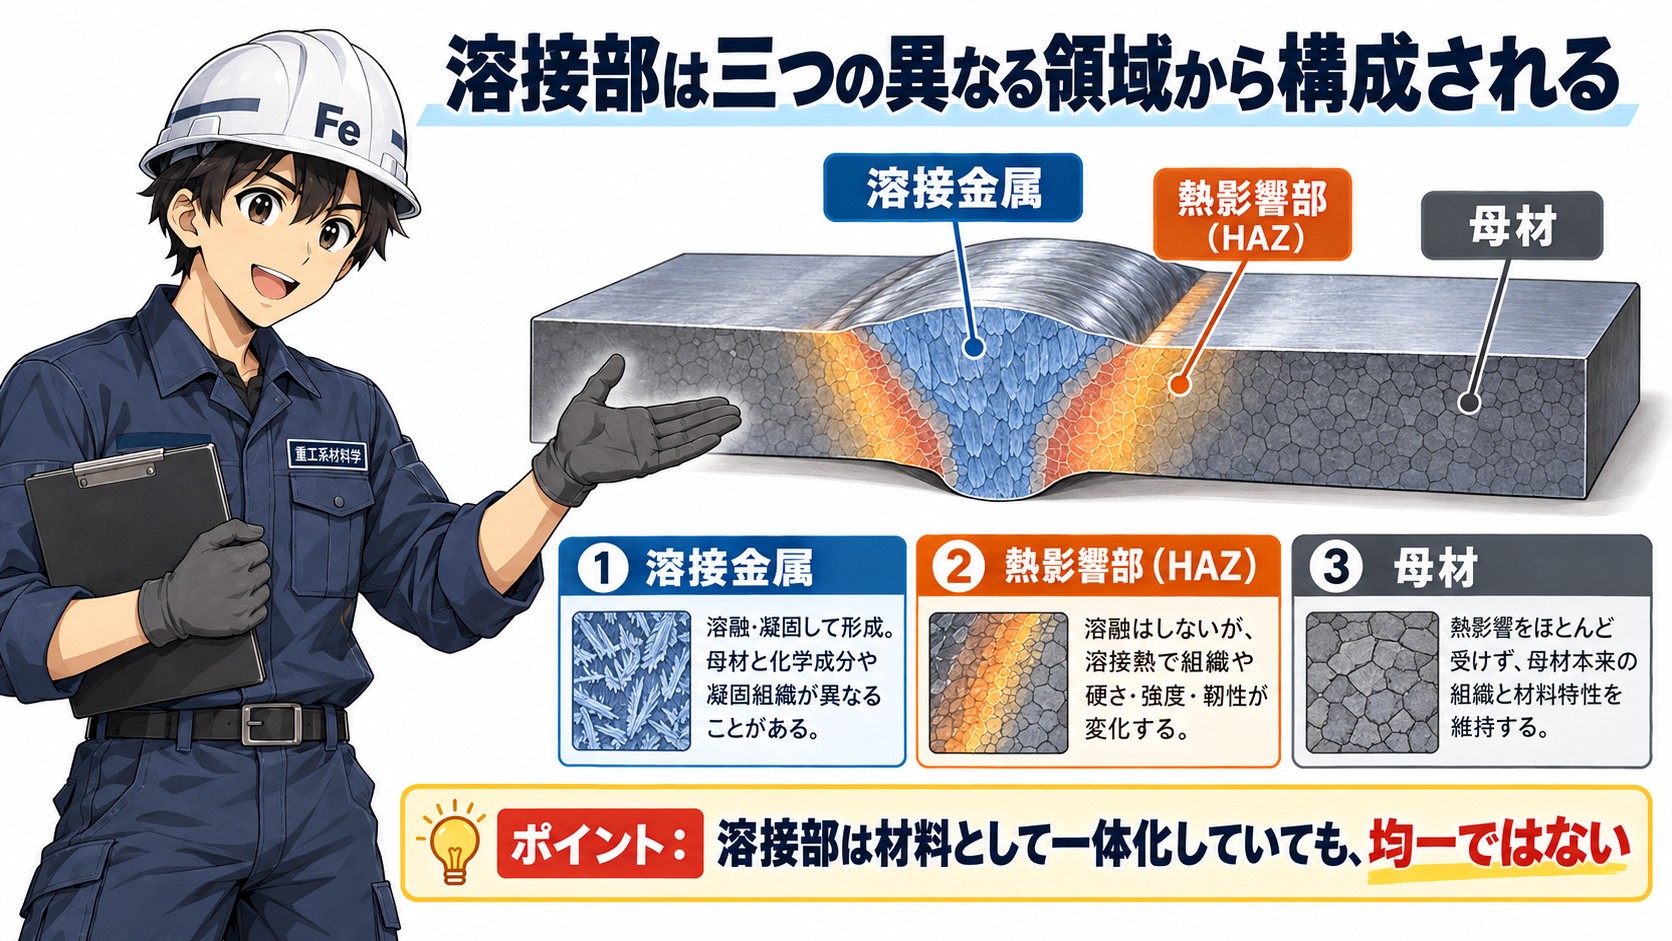
溶接部は三つの異なる領域から構成される
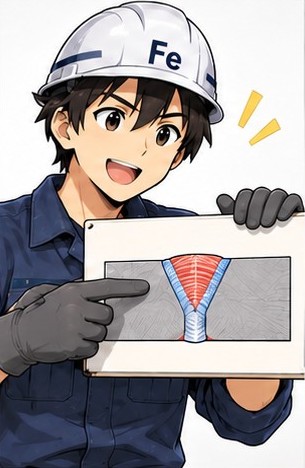
溶接継手は、大きく分けると三つの領域から構成されています。
① 溶接金属
溶接時に溶融・凝固した部分です。
溶加材や母材の一部が溶けて混合し、凝固することで形成されます。
そのため、母材とは化学成分や凝固組織が異なる場合があります。
② 熱影響部(HAZ)
溶接熱の影響を受けたものの、溶融しなかった部分です。
加熱温度や冷却速度によって金属組織が変化し、硬さ、強度、靭性などの材料特性が変わることがあります。
③ 母材
溶接による熱影響を実質的に受けていない部分です。
基本的には、溶接前の金属組織や材料特性を維持しています。
この三つの領域は連続してつながっていますが、材料学的には必ずしも同じ性質ではありません。
| 領域 | 金属組織の特徴 | 材料特性の特徴 |
|---|---|---|
| 溶接金属 | 溶融・凝固による組織 | 溶加材・希釈・冷却条件に依存 |
| HAZ | 熱履歴によって変化した組織 | 硬化・軟化・靭性変化など |
| 母材 | 基本的に元の組織を維持 | 母材本来の材料特性 |
ポイントは、
溶接部は材料として一体化していても均一ではない
ということです。
組織の不均一が損傷の原因となる
金属材料の強度や靭性は、化学成分だけで決まるものではありません。
金属組織によっても大きく変化します。
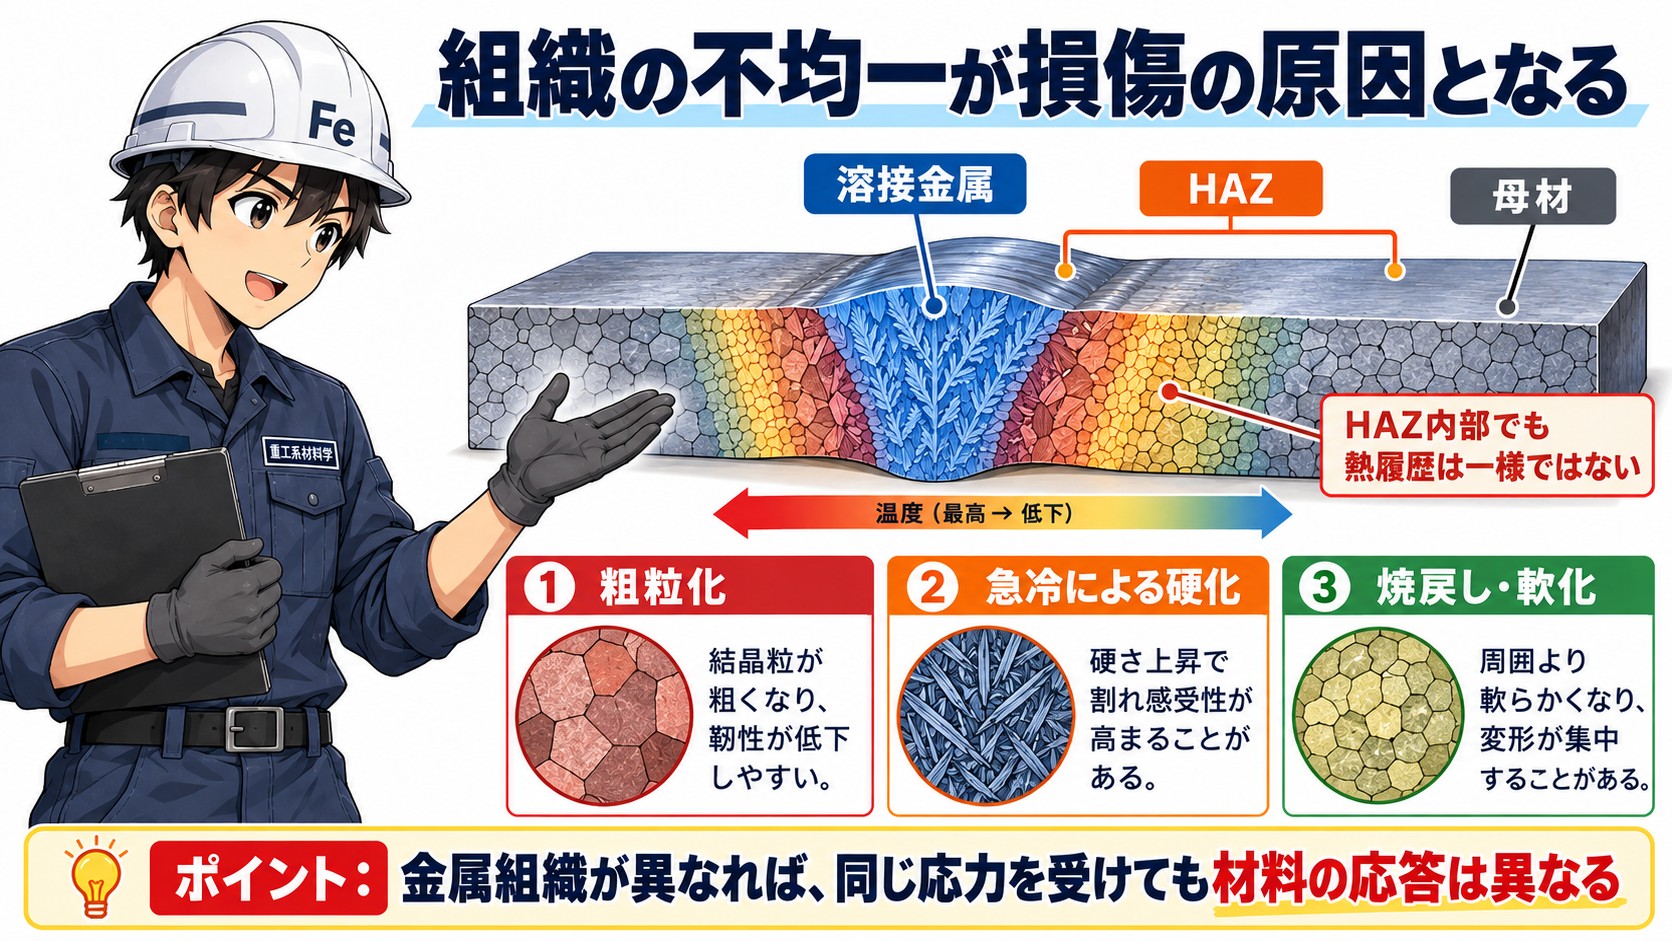
例えば、鋼を溶接すると、HAZでは最高到達温度や冷却速度の違いによって、さまざまな組織が形成されます。
一般的な鋼の溶接部では、条件によって、
粗粒化による靭性の低下
急冷による硬化
焼戻しなどによる軟化
といった変化が生じます。
これらの変化は、すべての溶接部で同じように発生するわけではありません。
鋼種、板厚、溶接入熱、予熱条件、溶接後熱処理などによって異なります。
また、HAZの内部でも、溶融境界からの距離によって受ける熱履歴が異なります。
つまり、HAZそのものも均一な領域ではないのです。
このような組織の違いは、強度や変形特性の違いにつながります。
例えば、周囲より軟化した領域では、荷重を受けた際に塑性変形が集中する場合があります。
逆に、硬化した領域では、靭性の低下や割れ感受性の上昇が問題になる場合があります。
金属組織が異なれば、同じ応力を受けても材料の応答は異なる。
これが、溶接部の損傷を理解するうえで前提となる考え方です。
材料特性の不均一が局所的な変形を生む
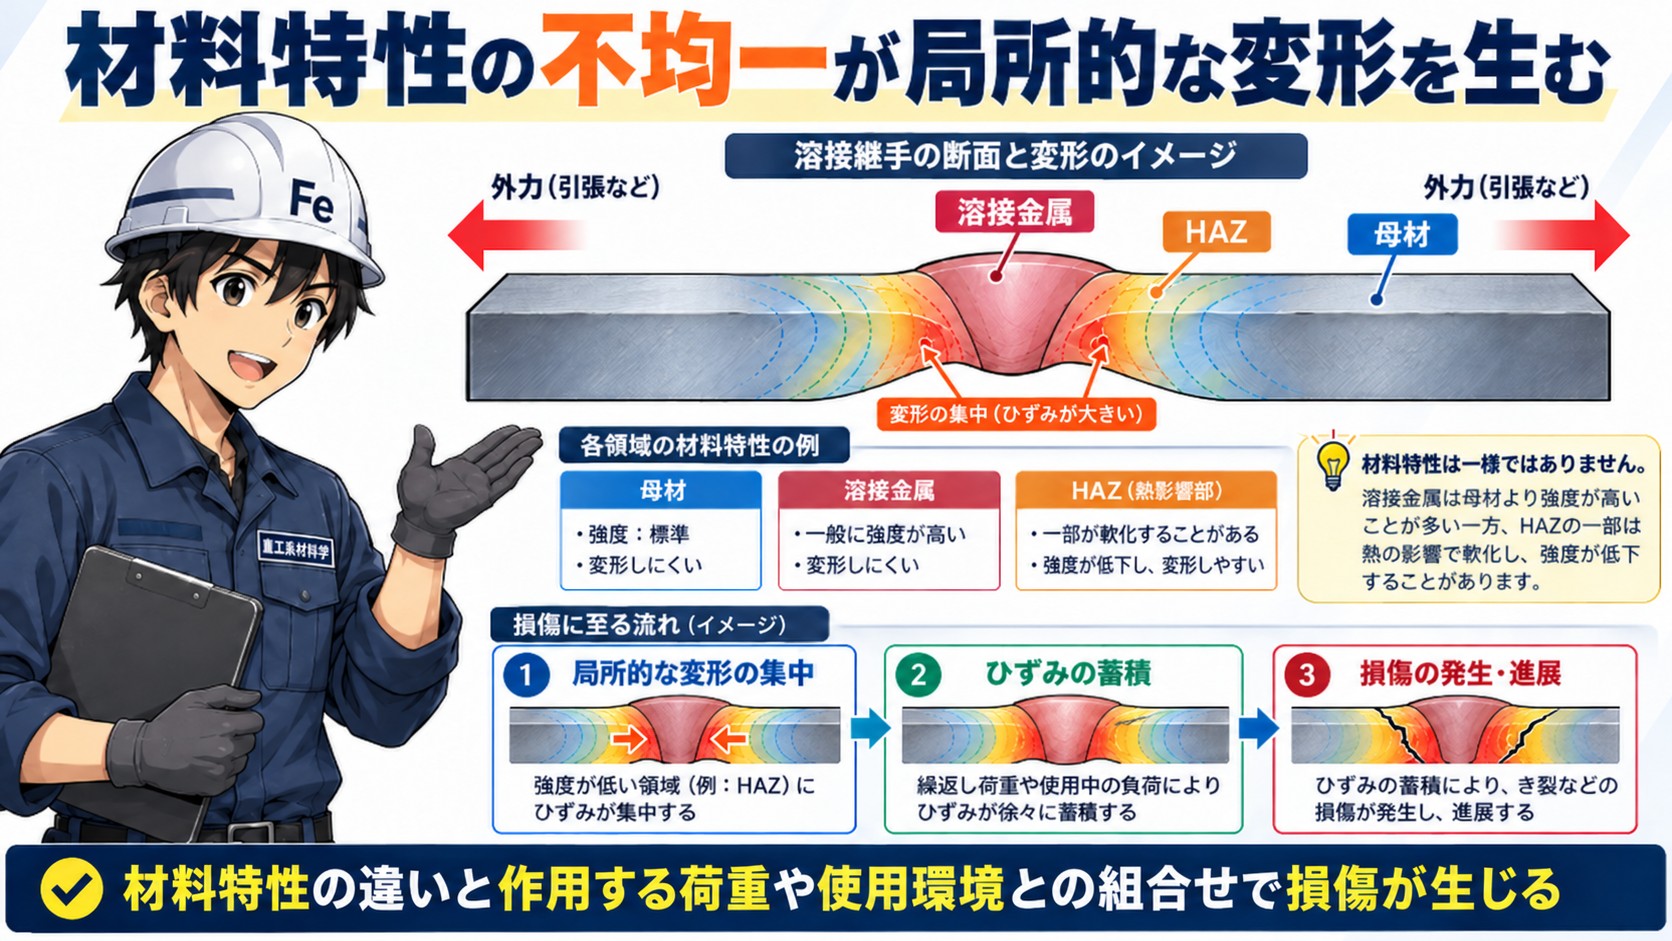
溶接部では、溶接金属、HAZ、母材の強度が必ずしも一致しません。
例えば、溶接金属の強度を母材より高くする設計もあります。
一方で、溶接熱によってHAZの一部が軟化する場合もあります。
このように、強度や変形特性の異なる材料が連続して存在すると、外部から荷重を受けたときに、各領域の変形挙動に違いが生じます。
特に、周囲より強度が低い領域では、条件によって局所的に変形が集中することがあります。
その結果、
局所的な変形の集中
↓
ひずみの蓄積
↓
損傷の発生・進展
という過程につながる場合があります。
ただし、材料特性が不均一であること自体が、直ちに損傷を意味するわけではありません。
重要なのは、材料特性の違いと、作用する荷重や使用環境との組合せです。
溶接残留応力が損傷を助長する
溶接では、母材の一部を局部的に高温まで加熱します。
加熱された部分は熱膨張し、冷却時には収縮します。
しかし、周囲の母材によって自由な変形が拘束されるため、溶接後も内部に応力が残ることがあります。
これが溶接残留応力です。
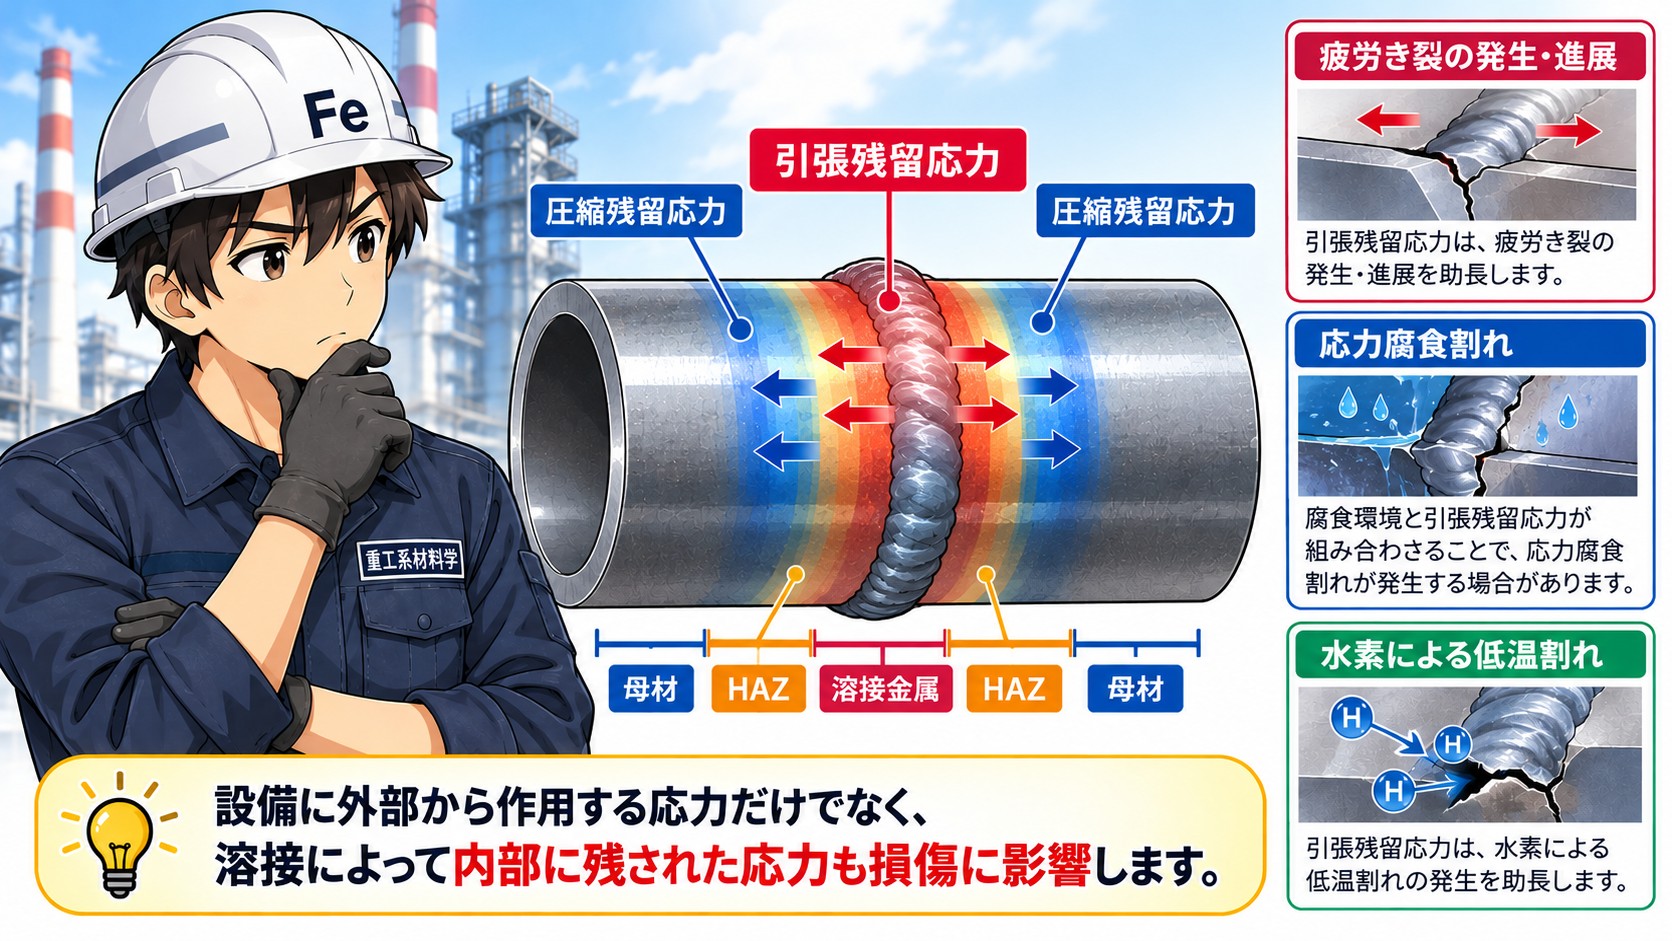
溶接残留応力には引張応力と圧縮応力があり、分布は溶接形状や拘束条件などによって異なります。
特に問題となるのは、損傷が発生する位置に引張残留応力が存在する場合です。
引張残留応力は、条件によって、
疲労き裂の発生・進展
応力腐食割れ
水素による低温割れ
などに影響します。
例えば、外部から繰返し荷重が作用する場合、引張残留応力はき裂先端の開口状態や有効な応力比に影響し、疲労強度を低下させることがあります。
また、腐食環境と引張応力が組み合わさることで、応力腐食割れが発生する場合もあります。
つまり、設備に外部から作用する応力だけでなく、溶接によって内部に残された応力も考慮する必要があるのです。
なお、残留応力は使用中の温度履歴や塑性変形などによって緩和・再分布することがあります。
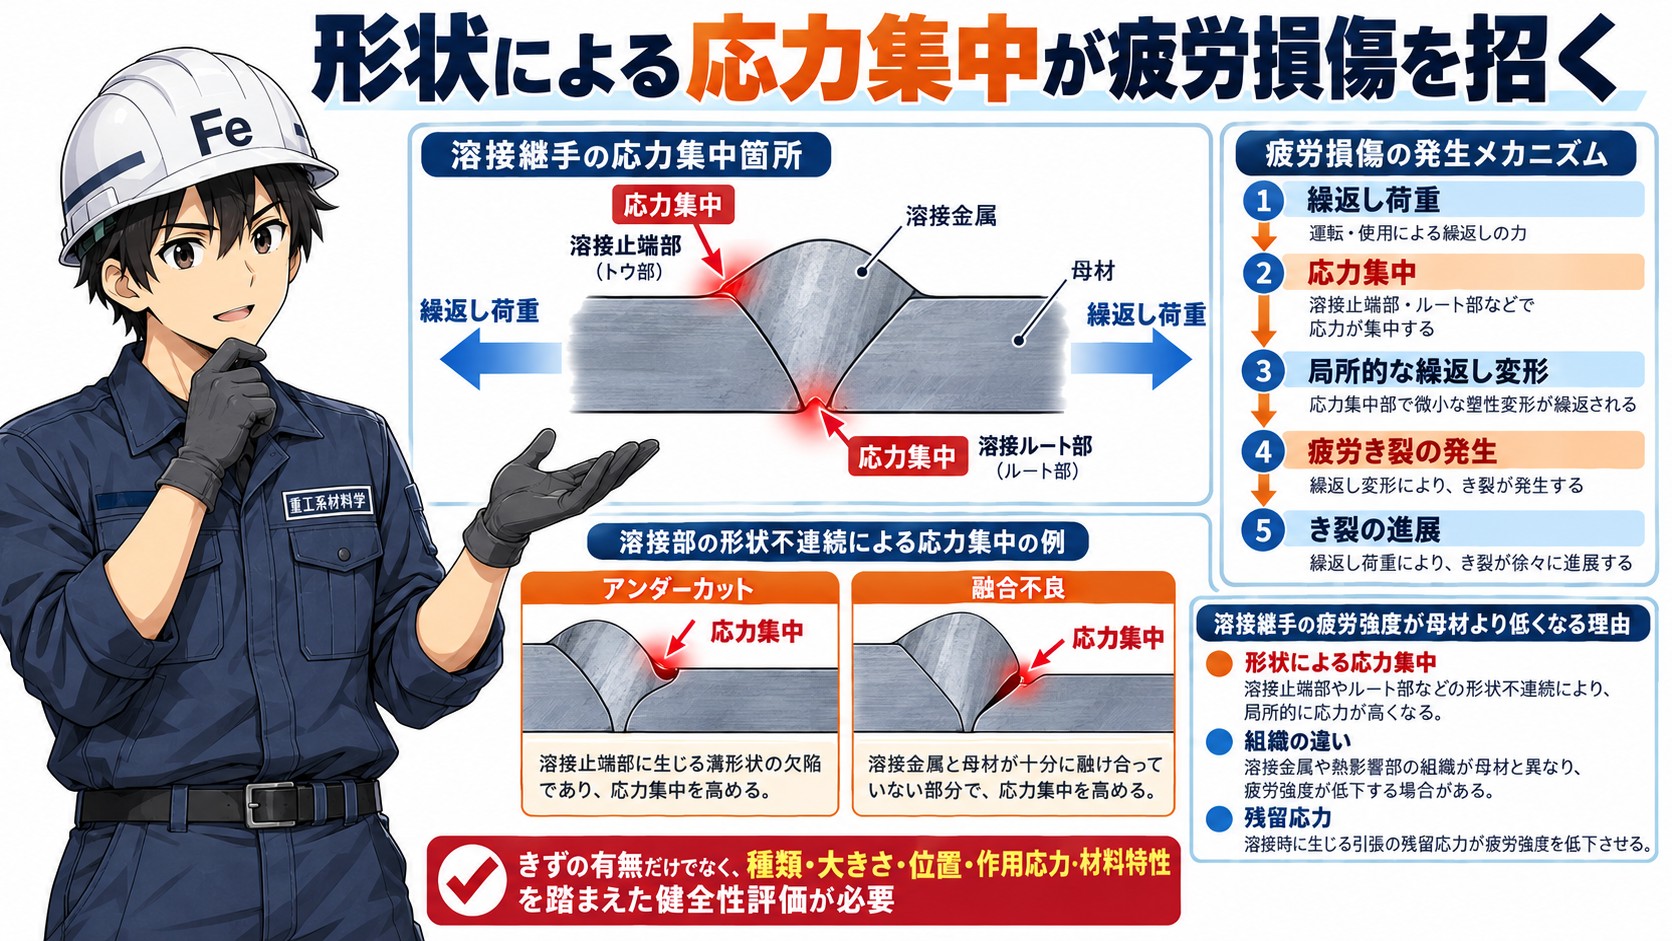
溶接部の形状によって応力集中が発生する
溶接部では、金属組織や材料特性だけでなく、形状も重要です。
例えば、突合せ溶接部では、溶接止端部に形状の変化が生じます。
また、溶接ルート部にも形状的な不連続が存在する場合があります。
このような部分では、荷重が作用した際に局所的な応力集中が発生することがあります。
特に、疲労損傷では応力集中が重要な役割を果たします。
繰返し荷重
↓
溶接止端部などでの応力集中
↓
局所的な繰返し変形
↓
疲労き裂の発生
↓
き裂の進展
という過程です。
溶接部の疲労強度が母材より低くなることがあるのは、金属組織や残留応力の影響に加え、このような形状的な応力集中が存在するためです。
また、アンダーカットや融合不良などの不健全性が存在する場合には、局所的な応力集中がさらに大きくなることがあります。
ただし、溶接部にきずが存在することと、直ちに設備が使用できなくなることは同じではありません。
きずの種類、大きさ、位置、作用応力、材料特性などを踏まえた健全性評価が必要です。
溶接部の損傷は複数の要因が重なって発生する
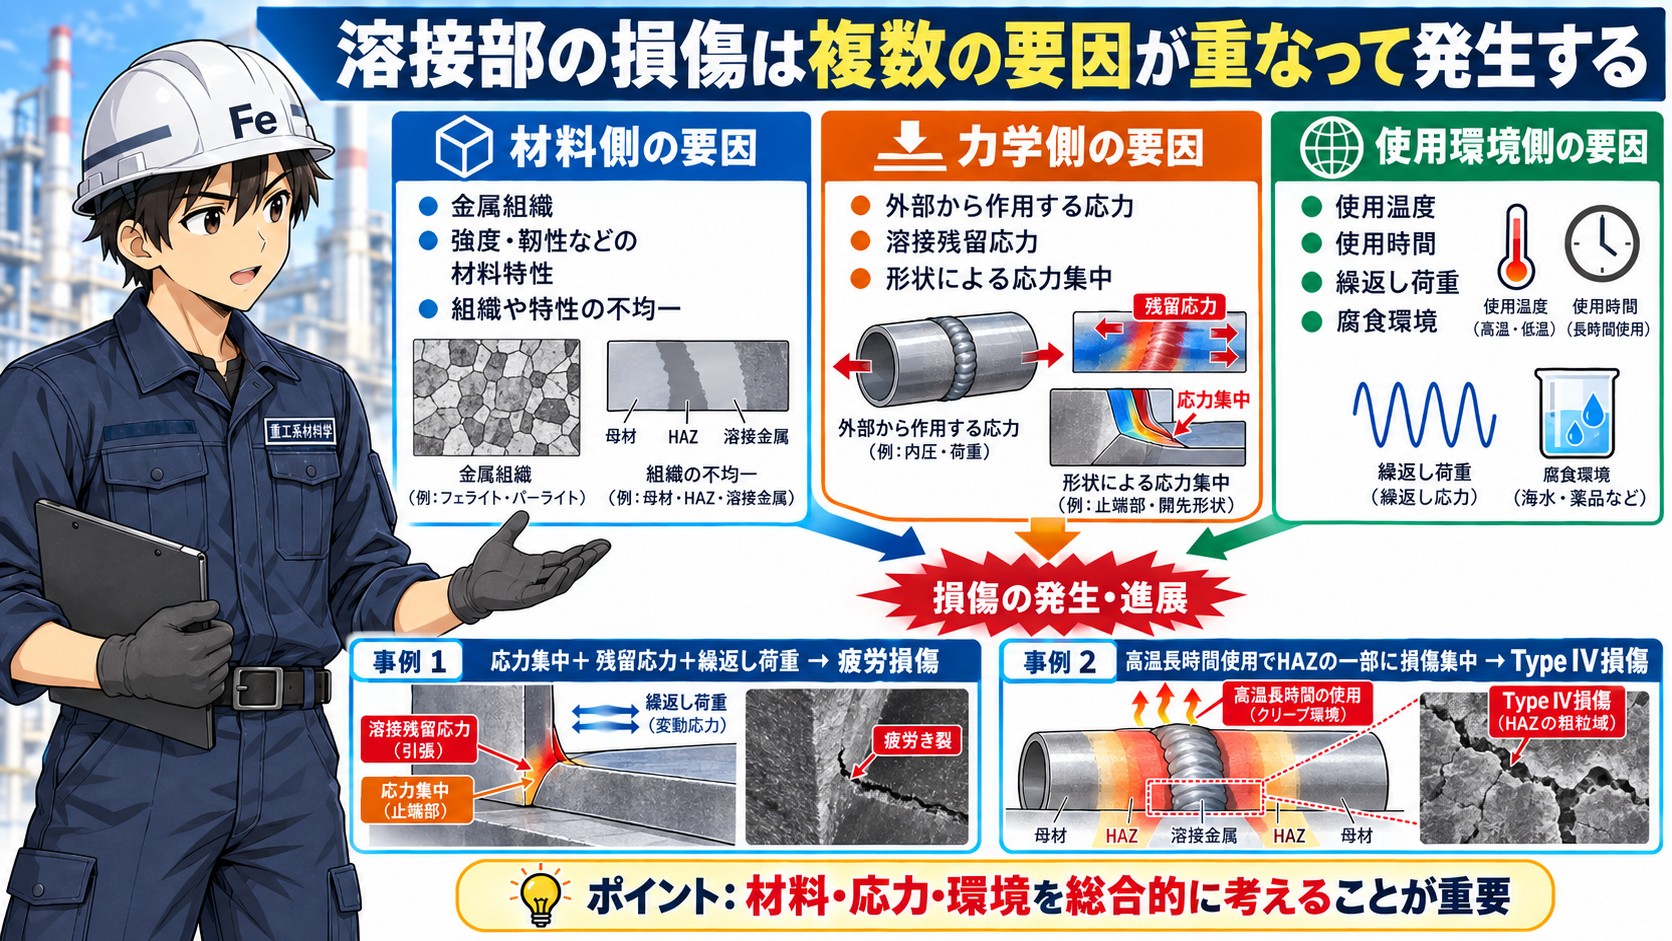
ここまで、溶接部が損傷しやすい理由を4つの視点から説明しました。
しかし、実際の設備では、これらの要因が単独で作用するとは限りません。
例えば、溶接止端部に引張残留応力が存在し、そこに繰返し荷重が作用すれば、応力集中と残留応力の両方が疲労損傷に影響することがあります。
また、高温で長期間使用される耐熱鋼の溶接部では、HAZの一部でクリープ強度が低下し、損傷が集中することがあります。
代表的なものがType IV損傷です。
このように、溶接部の損傷は、
材料側の要因
金属組織
強度・靭性などの材料特性
組織や特性の不均一
力学側の要因
外部から作用する応力
溶接残留応力
形状による応力集中
使用環境側の要因
使用温度
使用時間
繰返し荷重
腐食環境
などの組合せによって発生します。
したがって、溶接部の損傷を評価する際には、一つの要因だけを見るのではなく、材料・応力・環境を総合的に考えることがポイントです。
溶接部を損傷させないために重要なこと
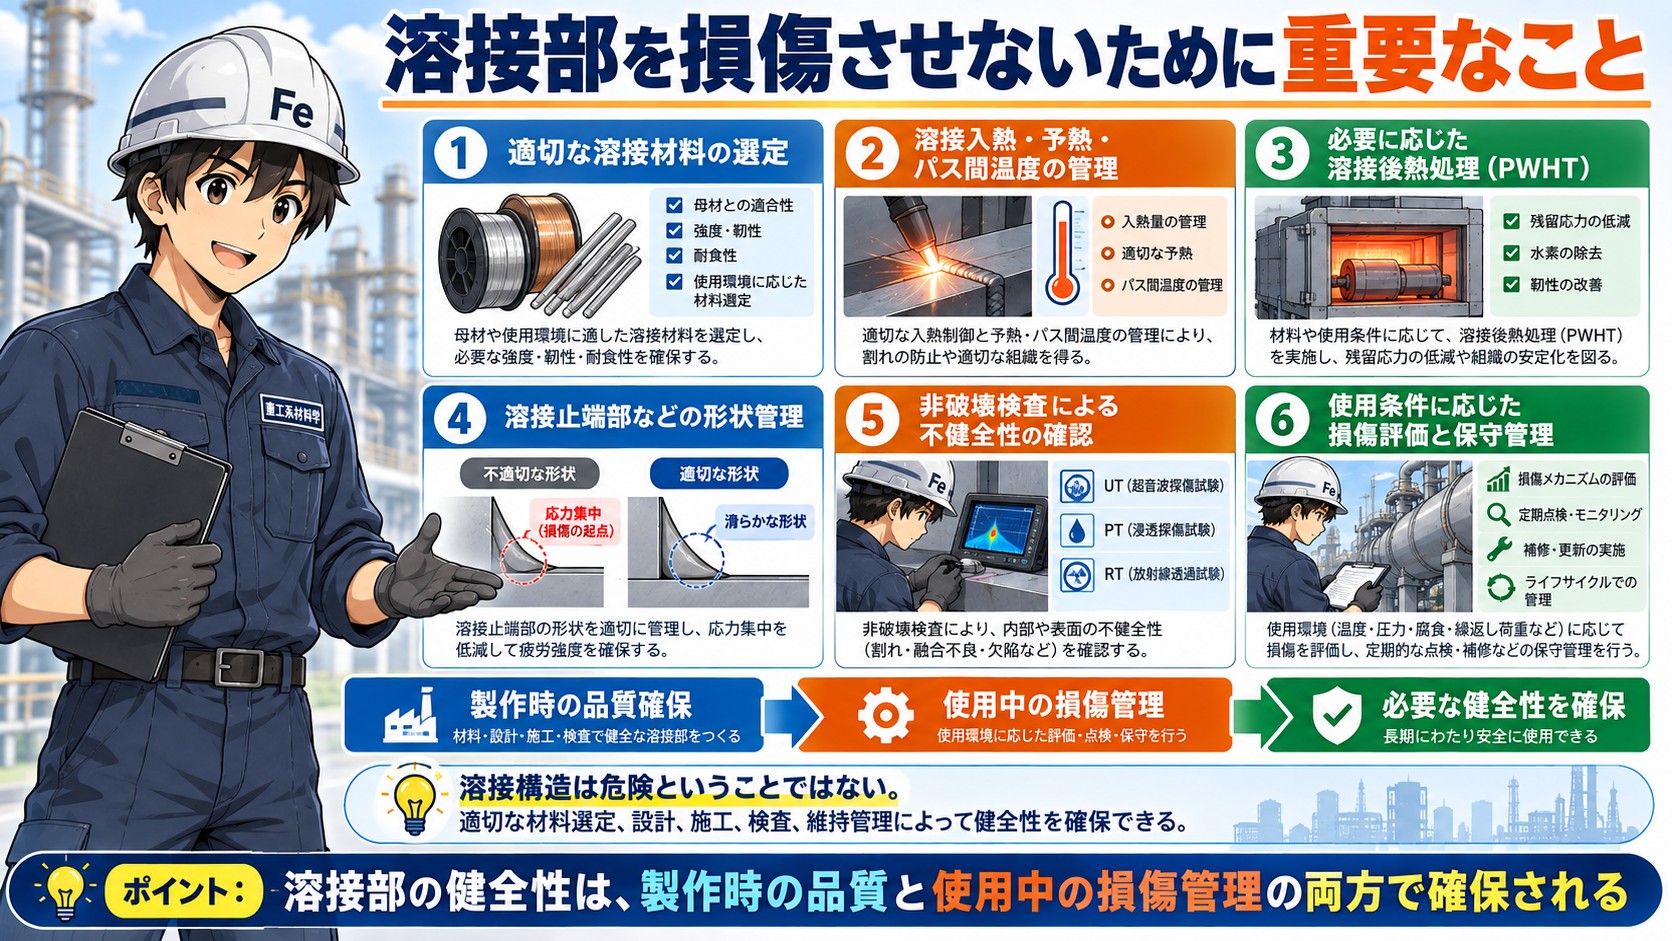
溶接部には、材料学的にも力学的にも不均一な部分が存在します。
しかし、それは溶接構造が危険であるという意味ではありません。
適切な材料選定、継手設計、溶接施工、検査、維持管理を行うことで、必要な健全性を確保できます。
例えば、
適切な溶接材料の選定
溶接入熱や予熱・パス間温度の管理
必要に応じた溶接後熱処理(PWHT)
溶接止端部などの形状管理
非破壊検査による不健全性の確認
使用条件に応じた損傷評価と保守管理
などが重要です。
ここで大切なのは、溶接施工時の品質確保だけでなく、使用中にどのような損傷が発生する可能性があるかを考えることです。
溶接部の健全性は、製作時の品質と使用中の損傷管理の両方によって確保されるものなのです。
まとめ|溶接部は材料・応力・環境の不均一が重なる場所
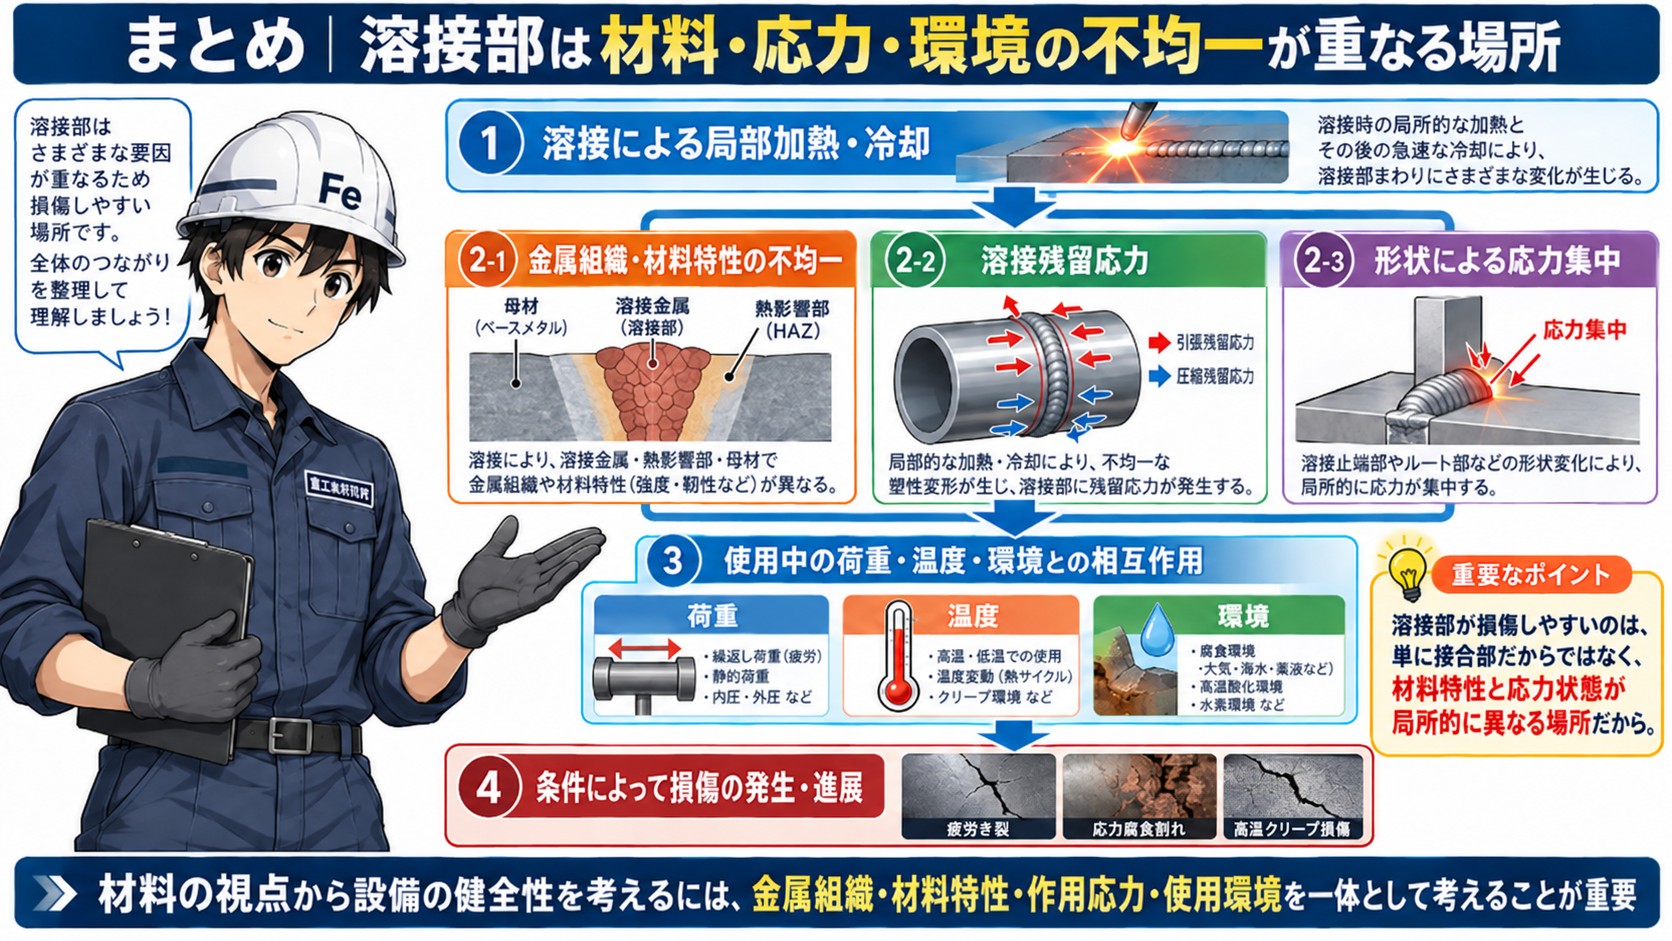
溶接部は、単なる金属のつなぎ目ではありません。
溶接金属、HAZ、母材という異なる領域が連続して存在し、それぞれの金属組織や材料特性は必ずしも同じではありません。
さらに、溶接残留応力や形状による応力集中も存在します。
整理すると、
溶接による局部加熱・冷却
↓
金属組織・材料特性の不均一
+
溶接残留応力
+
形状による応力集中
↓
使用中の荷重・温度・環境との相互作用
↓
条件によって損傷の発生・進展
という関係になります。
重要なのは、
溶接部が損傷しやすいのは、単に接合部だからではなく、材料特性と応力状態が局所的に異なる場所だから
ということです。
そして、溶接部の損傷を理解するためには、金属組織、材料特性、作用応力、使用環境を一体として考える必要があります。
これが、材料の視点から設備の健全性を考える基本になります。
くろがねくんの一言
「溶接部はつながっていても、材料の中身は同じじゃないんだ。組織・性質・応力の違いが、損傷を考えるヒントになるよ!」
<執筆者情報>
難波一夫
IHI/石川島播磨重工業 出身 の重工系技術士(金属部門)
中小企業診断士・労働安全コンサルタント・エネルギー管理士資格を保有
材料から設備を診る! 技術経営コンサルタント