金属材料は温度が上昇すると膨張し、温度が低下すると収縮します。
しかし、部材内部に温度差が生じたり、周囲の構造物によって熱膨張・収縮が拘束されたりすると、材料内部に熱応力が発生します。
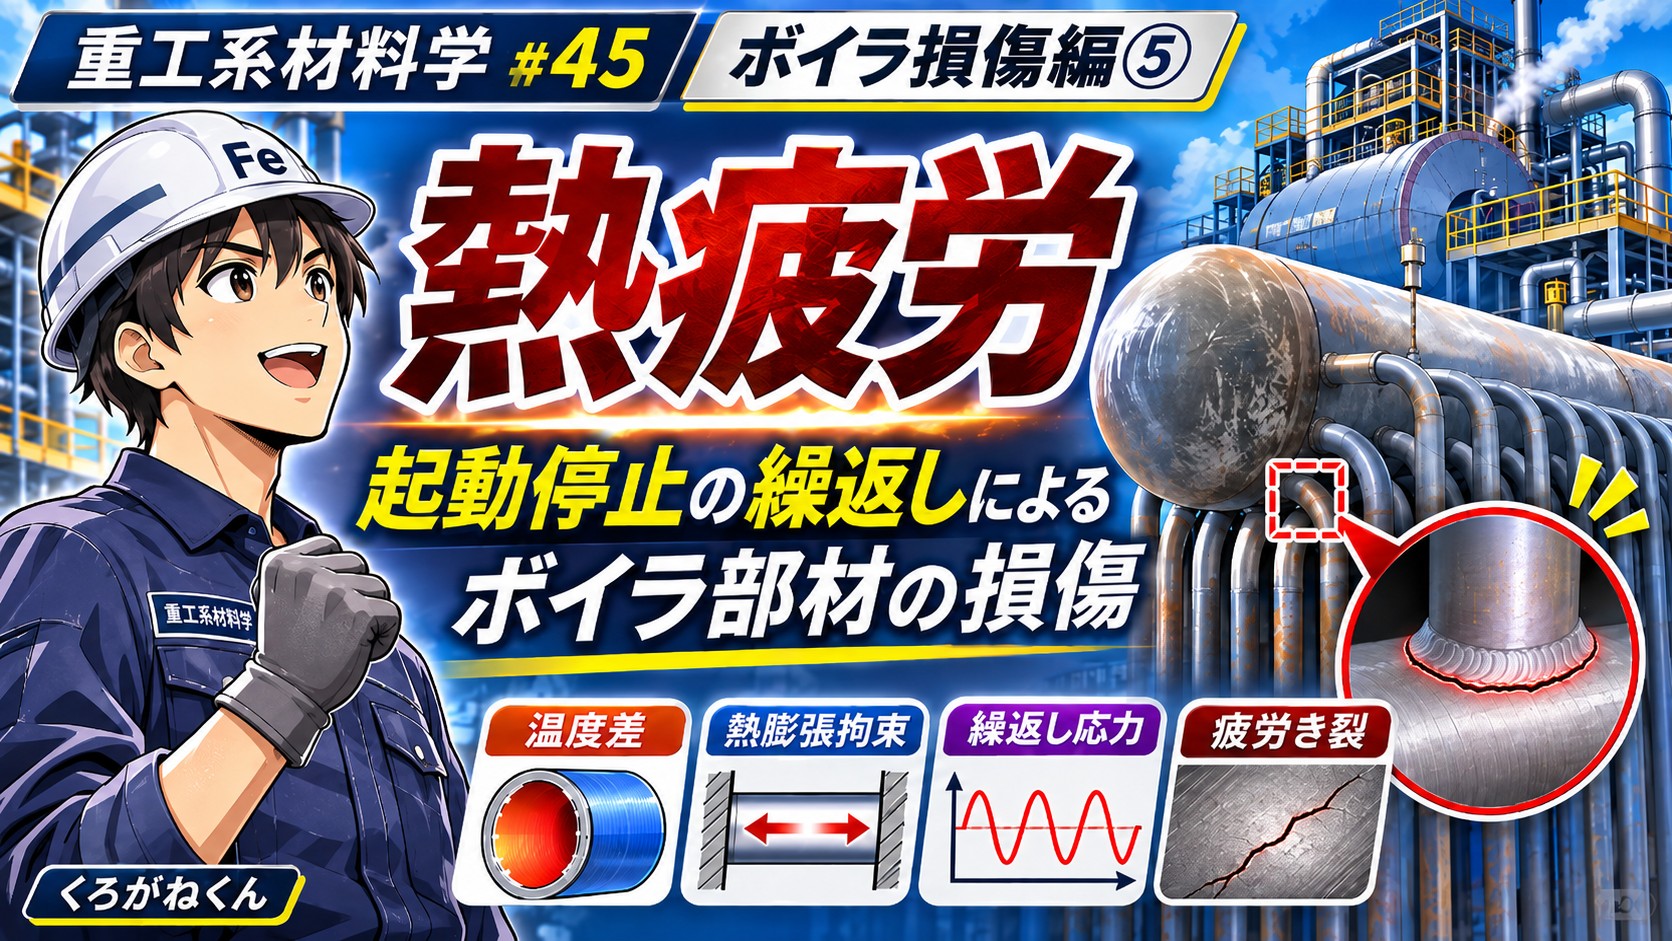
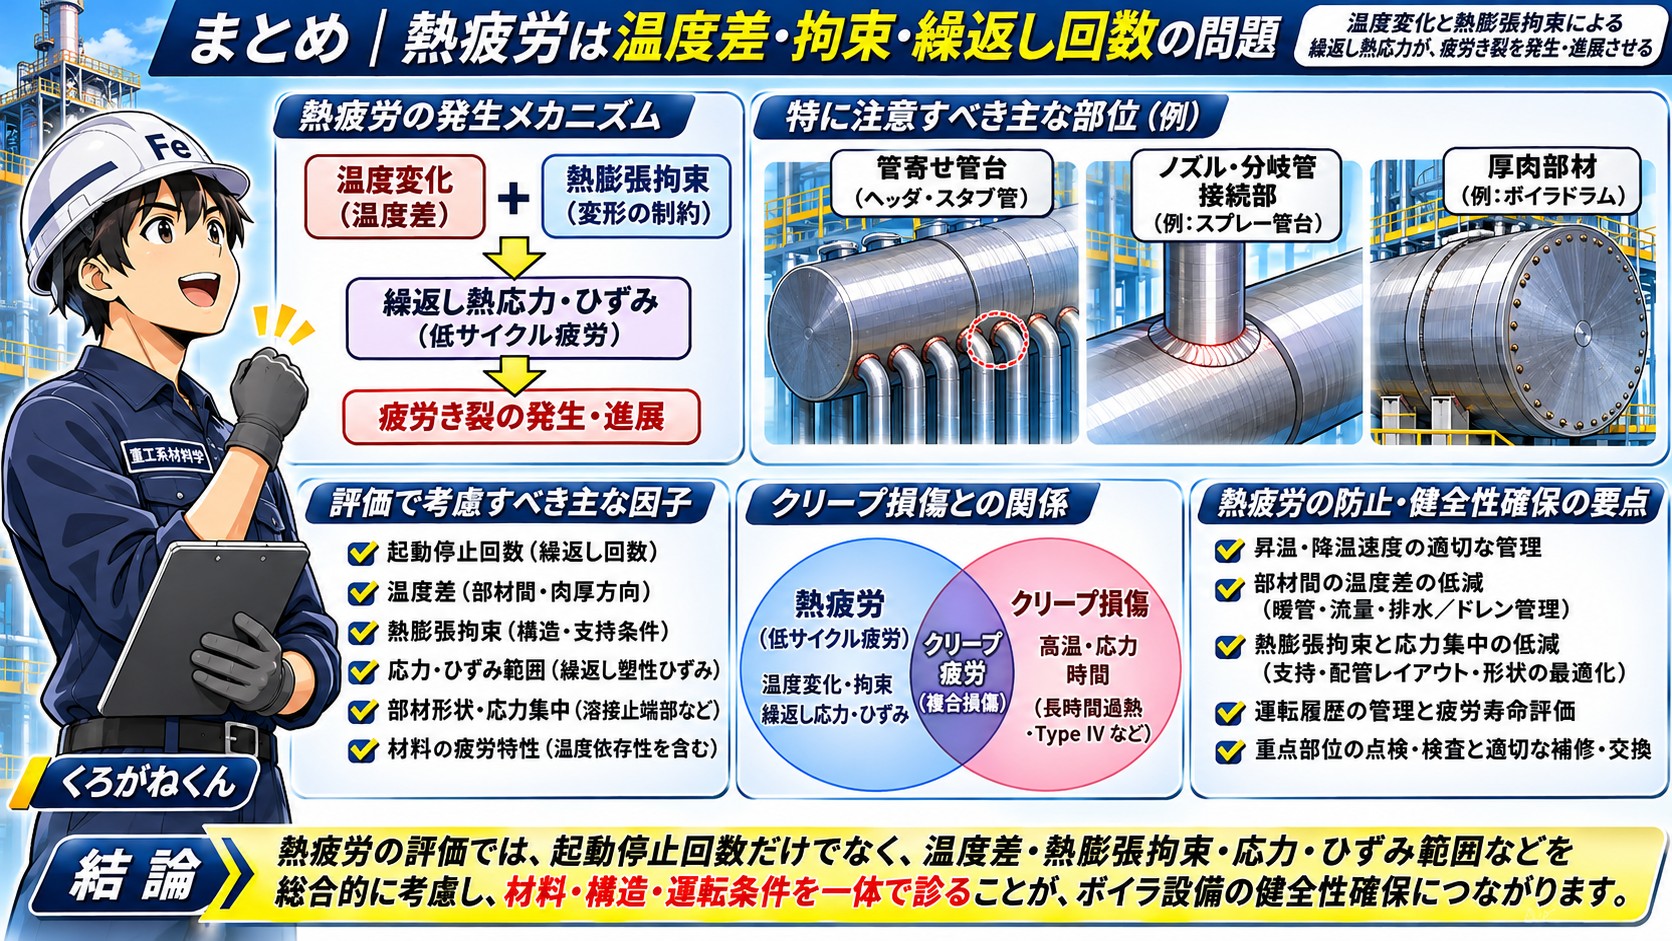
この熱応力が繰り返し作用することで、き裂が発生・進展する損傷が熱疲労(Thermal Fatigue)です。
特に、管寄せ、ノズル・管台、ボイラドラム、厚肉配管などでは、起動停止に伴う温度変化によって低サイクル疲労が問題となることがあります。
今回は、熱疲労の発生部位、損傷原因、損傷の特徴と確認方法、防止対策について解説します。
損傷部位|管寄せ・ノズル・厚肉部材
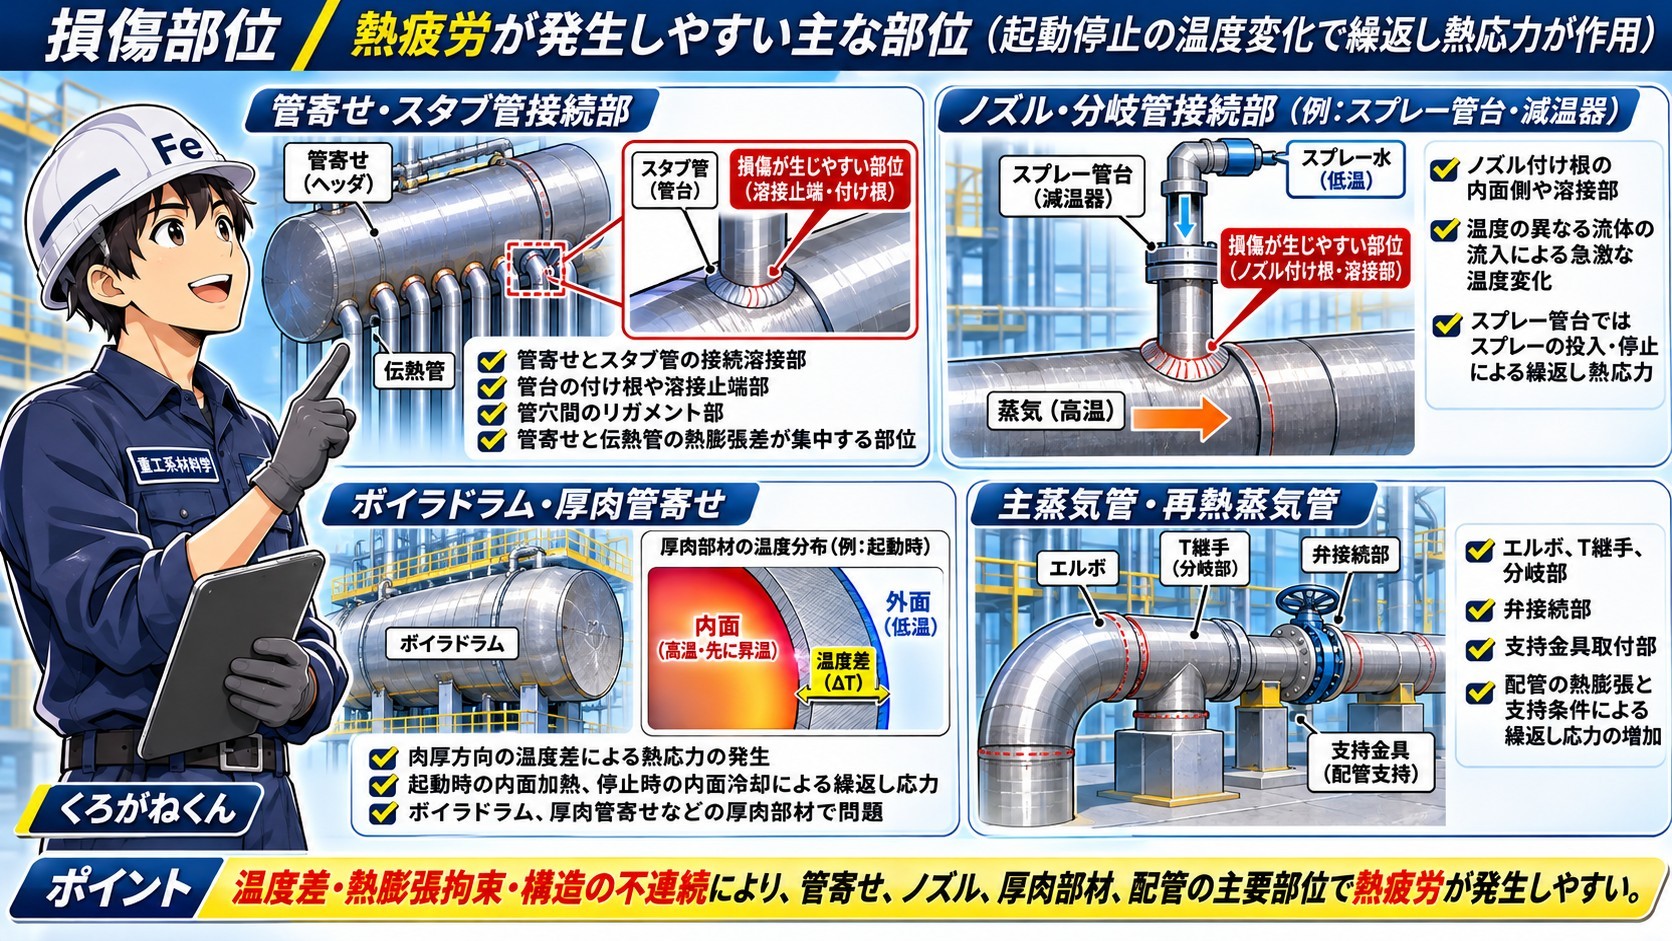
熱疲労は、温度差や熱膨張拘束によって繰返し熱応力が発生する部位で問題になります。
代表的な損傷部位は、管寄せ管台、ノズル接続部、厚肉部材の形状不連続部などです。
管寄せ・スタブ管接続部
管寄せは、多数の伝熱管から流体を集めたり、伝熱管に流体を分配したりする耐圧部材です。
管寄せ本体とスタブ管では、肉厚や温度変化の速さが異なるため、起動停止時に温度差が発生することがあります。
また、管寄せと伝熱管の熱膨張量が異なる場合には、管台接続部に曲げ応力が作用します。
代表的な損傷箇所は次のとおりです。
- 管寄せとスタブ管の接続溶接部
- 管台の付け根や溶接止端部
- 管穴間のリガメント部
- 管寄せと伝熱管の熱膨張差が集中する部位
特に、管寄せ管台の溶接止端部では、形状による応力集中と繰返し熱応力が重なり、疲労き裂が発生する場合があります。
ノズル・分岐管接続部
ノズルや分岐管の接続部は、管や容器の形状が不連続になる部分です。
このような部位では、内圧による応力に加えて、熱膨張拘束による局所的な応力が発生します。
また、ノズルから温度の異なる流体が流入すると、接続部周辺に急激な温度変化が生じることがあります。
特に、ノズル付け根の内面側や溶接部周辺は重要な調査対象となります。
ボイラドラム・厚肉管寄せ
ボイラドラムや厚肉管寄せでは、肉厚方向の温度差が重要です。
厚肉部材は、表面の温度が変化しても、内部まで同じ温度になるには時間がかかります。
例えば、起動時に内面が先に加熱されると、外面との間に温度差が生じます。
反対に、停止時や低温流体の流入時には、内面が先に冷却される場合があります。
このような肉厚方向の温度差によって熱応力が発生し、起動停止の繰返しによって疲労損傷が進行することがあります。
主蒸気管・再熱蒸気管
主蒸気管や再熱蒸気管では、配管の熱膨張と支持条件が重要になります。
エルボ、T継手、分岐部、弁接続部、支持金具取付部などでは、起動停止時の温度変化による繰返し応力が局所的に増加する場合があります。
損傷原因|温度差と熱膨張拘束による低サイクル疲労
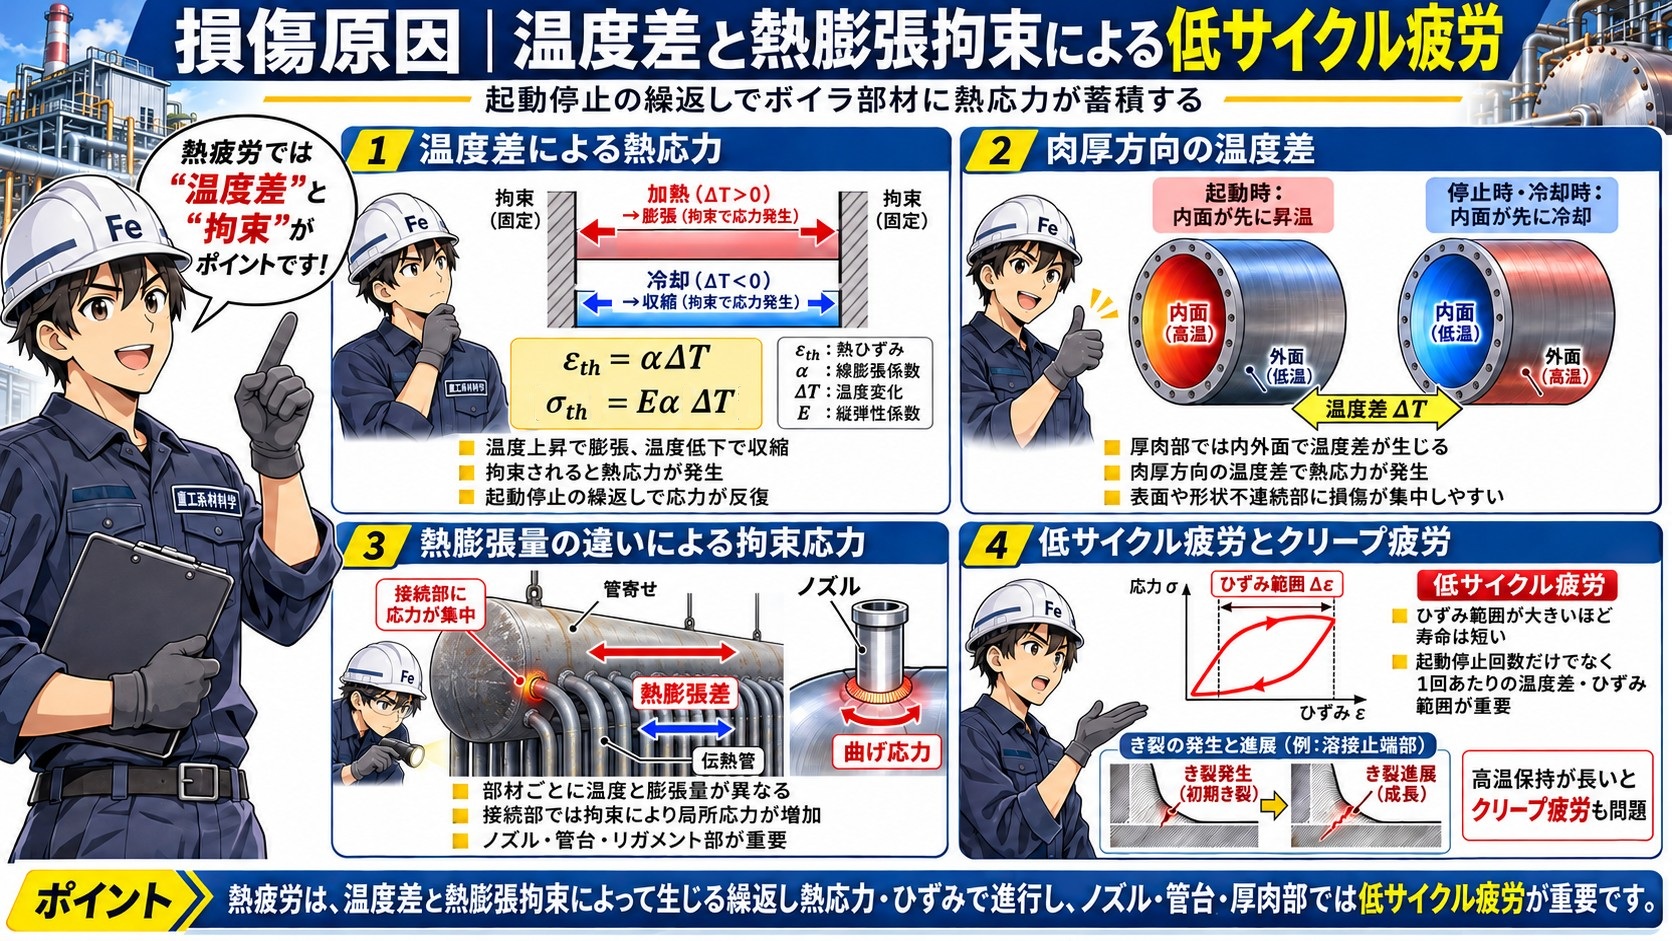
熱疲労の基本的な原因は、温度変化に伴う熱膨張・収縮が拘束され、材料内部に発生した熱応力が繰り返し作用することです。
温度差による熱応力
金属材料は、温度が上昇すると膨張します。
自由に膨張できる場合の熱ひずみは、線膨張係数が一定と近似できる範囲では、次式で表されます。
εth= αΔT
ここで、
- εth:熱ひずみ
- α:線膨張係数
- ΔT:温度変化
しかし、部材の変形が拘束されると、自由な熱膨張・収縮が妨げられて熱応力が発生します。
単純な一軸完全拘束・弾性状態では、熱応力の大きさは次のように近似できます。
σth = EαΔT
ここで、Eは縦弾性係数です。
実際のボイラ部材では、拘束条件、温度分布、部材形状、塑性変形などの影響があるため、この式だけで応力を評価することはできません。
肉厚方向の温度差
厚肉部材では、内面と外面の温度変化に時間差が生じます。
例えば、内面が急激に加熱されると、内面側は外面側より大きく膨張しようとします。
しかし、外面側によって変形が拘束されるため、部材内部に熱応力が発生します。
逆に、内面が急冷される場合には、内面側に引張熱応力が発生することがあります。
このような加熱・冷却の繰返しによって、部材表面や構造不連続部に疲労損傷が蓄積します。
熱膨張量の違いによる拘束応力
管寄せと伝熱管、ノズルと配管などでは、部材ごとに温度や熱膨張量が異なる場合があります。
例えば、管寄せ本体と伝熱管が異なる温度で膨張すると、接続部に曲げ応力が発生することがあります。
特に、接続部が剛な構造であったり、変形の自由度が小さかったりすると、応力が集中しやすくなります。
低サイクル疲労とは
低サイクル疲労は、比較的大きな繰返しひずみによって生じる疲労現象です。
起動停止時には、温度差に伴う大きな熱応力によって、局所的に塑性ひずみが発生することがあります。
この塑性ひずみが繰り返されることで、材料表面などに疲労き裂が発生します。
特に、ひずみ範囲が大きいほど、一般に疲労寿命は短くなります。
したがって、熱疲労では起動停止回数だけではなく、1回の起動停止で発生する温度差やひずみ範囲が重要です。
クリープ疲労との関係
高温部材では、熱疲労とクリープ損傷が重畳する場合があります。
起動停止によって疲労損傷が進行する一方、高温での保持時間中にはクリープ損傷も進行することがあります。
このような複合的な損傷をクリープ疲労損傷と呼びます。
長時間過熱損傷やType IV損傷が主として高温・応力・時間の問題であるのに対し、熱疲労では温度変化に伴う繰返し応力やひずみが重要になります。
損傷の特徴と確認方法|構造不連続部から進展する疲労き裂
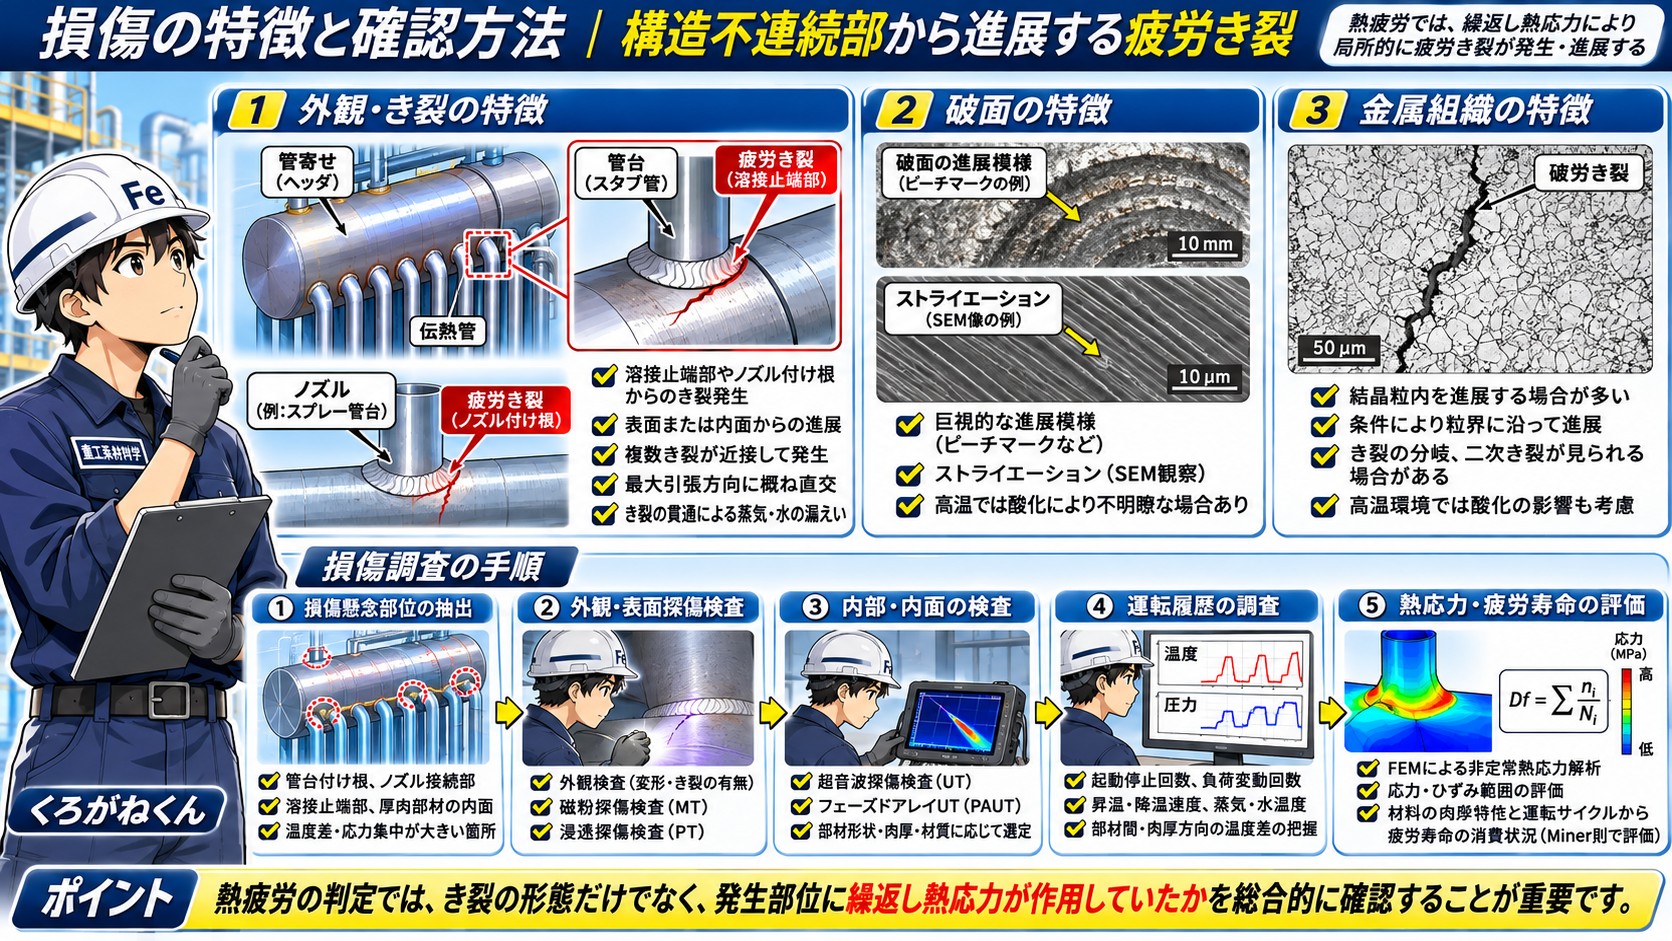
熱疲労では、繰返し応力によって局所的に疲労き裂が発生し、起動停止や負荷変動のたびに進展する場合があります。
外観・き裂の特徴
代表的な特徴は、管台付け根、溶接止端部、ノズル内面などの応力集中部から発生するき裂です。
主な特徴として、次のようなものがあります。
- 溶接止端部やノズル付け根からのき裂発生
- 表面または内面からの疲労き裂の進展
- 複数のき裂が近接して発生する場合がある
- 繰返し応力の最大引張方向に対して概ね直交するき裂の進展
- き裂の貫通による蒸気や水の漏えい
ただし、き裂の方向や分布は、局所応力の状態によって異なります。
また、表面に明瞭な変形が認められない場合でも、疲労き裂が進行していることがあります。
破面の特徴
疲労き裂が進展した破面では、条件によって疲労特有の特徴が認められることがあります。
例えば、巨視的な進展模様や走査電子顕微鏡(SEM)で観察されるストライエーションなどです。
ただし、高温環境では破面の酸化が進むため、これらの特徴が明瞭に観察できない場合があります。
また、熱疲労き裂は必ずしも延性的な大変形を伴うわけではありません。
金属組織の特徴
金属組織観察では、き裂の発生位置や進展経路を確認します。
疲労き裂は結晶粒内を進展する場合がありますが、温度、材料、環境、クリープとの重畳によって粒界に沿って進展することもあります。
観察項目としては、き裂の分岐、二次き裂、粒内・粒界の進展形態、酸化状態などが挙げられます。
熱疲労の判定では、き裂の形態だけでなく、発生部位に繰返し熱応力が作用していたかを確認することが重要です。
損傷調査の手順
① 損傷懸念部位を抽出
管台付け根、ノズル接続部、溶接止端部、厚肉部材の内面など、温度差や応力集中が大きくなる箇所を抽出します。
② 外観・表面探傷検査
外観検査とともに必要に応じて磁粉探傷検査(MT)や浸透探傷検査(PT)を実施し、表面き裂の有無を確認します。
③ 内部・内面の検査
表面から確認できないき裂については、超音波探傷検査(UT)やフェーズドアレイ超音波探傷検査(PAUT)などを適用します。
検査方法は、損傷位置、部材形状、肉厚、材質などを考慮して選定します。
④ 運転履歴の調査
起動停止回数、負荷変動回数、昇温・降温速度、蒸気・水温度、圧力、部材温度などを確認します。
特に、起動停止時の部材間温度差や肉厚方向の温度差を把握することが重要です。
⑤ 熱応力・疲労寿命の評価
必要に応じて有限要素法(FEM)による非定常熱応力解析を実施し、応力集中部の応力・ひずみ範囲を評価します。
さらに、材料の疲労特性と実際の運転サイクルから、疲労寿命の消費状況を検討します。
疲労累積損傷を評価する代表的な考え方として、Miner則があります。
Df = Σ(ni / Ni)
ここで、niは各負荷条件の実際の繰返し回数、Niはその条件における疲労寿命です。
ただし、実機の高温疲労では、材料特性、平均応力、温度依存性、クリープ疲労相互作用などを適切に考慮する必要があります。
防止対策|温度差と熱膨張拘束を低減する
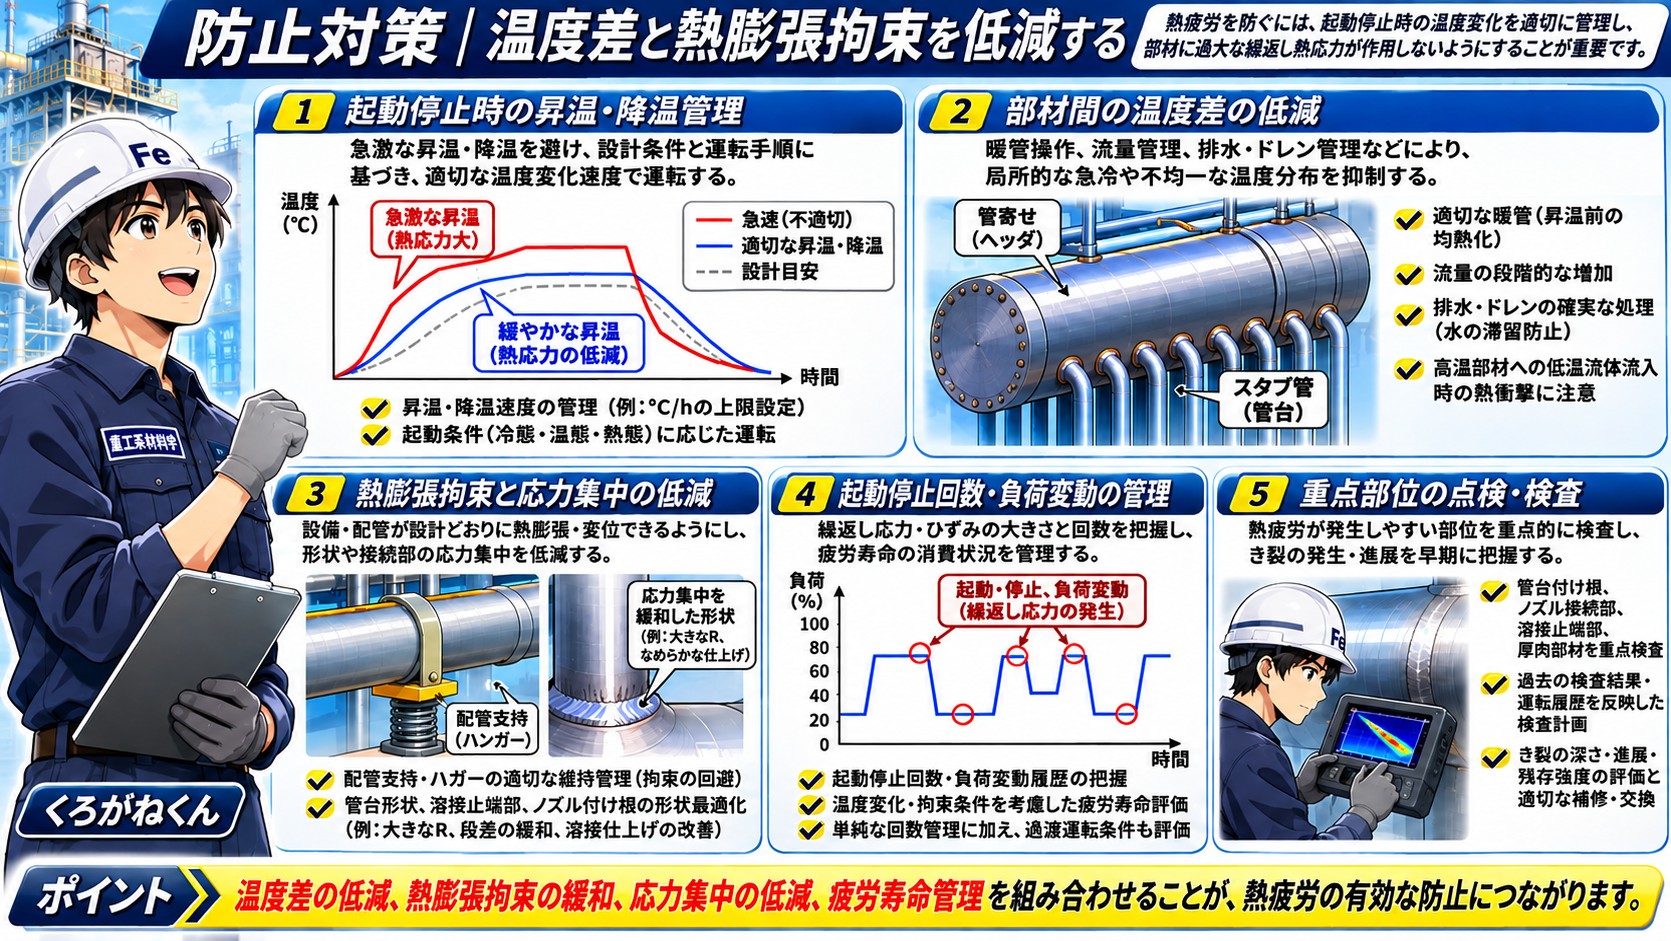
熱疲労を防止するには、起動停止時の温度変化を適切に管理し、部材に過大な繰返し熱応力が作用しないようにすることが重要です。
起動停止時の昇温・降温管理
急激な昇温・降温は、厚肉部材の内外面に大きな温度差を発生させる場合があります。
このため、設備の設計条件と運転手順に基づき、昇温・降温速度を適切に管理します。
特に、冷態起動、温態起動、熱態起動などの起動条件による温度分布の違いを考慮することが重要です。
部材間の温度差の低減
管寄せと伝熱管、ノズルと配管などでは、部材間の温度差による熱膨張量の違いが問題になります。
適切な暖管操作や流量管理、排水・ドレン管理などによって、局所的な急冷や不均一な温度分布を抑制します。
特に、高温部材に低温の水が流入する場合には、熱衝撃による損傷に注意が必要です。
熱膨張拘束と応力集中の低減
配管支持装置やハンガーなどの状態を適切に管理し、設計上必要な熱膨張・変位が妨げられないようにします。
また、設備の設計・改造時には、管台形状、溶接止端部、ノズル付け根、部材の接続構造などを検討し、応力集中を低減することが重要です。
起動停止回数・負荷変動の管理
熱疲労損傷は、繰返し応力・ひずみの大きさと回数によって進行します。
そのため、起動停止回数や負荷変動履歴を把握し、設備の疲労寿命の消費状況を管理することが重要です。
ただし、起動停止回数が同じでも、温度変化や拘束条件が異なれば、疲労損傷の程度は異なります。
単純な回数管理だけでなく、過渡運転条件を考慮した評価が必要です。
重点部位の点検・検査
管台付け根、ノズル接続部、溶接止端部、厚肉部材などを重点的な検査対象とします。
過去の検査結果、運転履歴、応力解析結果などを考慮し、検査周期と検査方法を設定します。
既にき裂が確認された部位では、き裂の深さ、進展方向、残存強度などを評価し、適切な補修・交換などの措置を検討する必要があります。
熱疲労の防止では、温度差の低減、熱膨張拘束の緩和、応力集中の低減、疲労寿命管理を組み合わせることが重要です。
まとめ|熱疲労は温度差・拘束・繰返し回数の問題
熱疲労は、起動停止や負荷変動によって生じる温度変化と熱膨張拘束により、繰返し熱応力が作用して発生する損傷です。
特に、管寄せ管台、ノズル・分岐管接続部、厚肉部材などでは、構造上の応力集中や部材間の温度差によって疲労き裂が発生する場合があります。
低サイクル疲労では、局所的な繰返し塑性ひずみがき裂の発生・進展に関係します。
そのため、熱疲労の評価では、起動停止回数だけでなく、温度差、熱膨張拘束、応力・ひずみ範囲などを総合的に考慮する必要があります。
また、高温保持を伴う運転では、クリープ損傷との相互作用も重要です。
これまで取り上げた長時間過熱損傷やType IV損傷では、高温・応力・時間によるクリープ損傷が中心でした。
一方、熱疲労では、温度変化と熱膨張拘束によって繰り返し生じる応力・ひずみが重要になります。
ボイラ設備の健全性を確保するためには、材料の疲労特性を理解するとともに、構造、温度分布、運転履歴、損傷の進行を総合的に評価することが不可欠です。
材料から構造と運転条件を診ることが、設備の健全性評価につながります。
参考文献
- 日本溶接協会 溶接情報センター「高温使用された溶接部に生じる損傷には,どのようなものがありますか。」(2012年改訂)
Q-04-02-50 - 高温使用中の溶接部に発生する損傷の種類について。 | 接合・溶接技術Q&A | 溶接情報センターwww-it.jwes.or.jp - Babcock & Wilcox, Boiler Cycling Considerations.
 Boiler Cycling ConsiderationsCycling operation can shorten the life span of such equipment based on number and duration of cycles. A thorough conditi...www.babcock.com
- 吉田匡秀・森永雅彦・藤岡照高「火力発電所のボイラ水冷壁管に対する熱疲労寿命消費率推定手法」『日本機械学会論文集』84巻859号(2018年)
火力発電所のボイラ水冷壁管に対する熱疲労寿命消費率推定手法J-STAGEdoi.org - Okrajni, J., Twardawa, M. and Wacławiak, K., Impact of Heat Transfer on Transient Stress Fields in Power Plant Boiler Components, Energies, 14(4), 862 (2021).
https://doi.org/10.3390/en14040862doi.org - Brown, F., Pressure Vessel Fatigue, National Board BULLETIN (2010).
Pressure Vessel Fatiguewww.nationalboard.org - 失敗知識データベース「ボイラー損壊」(火力発電所・管寄せ管台の熱疲労事例)
失敗事例 > ボイラー損壊科学技術分野の 事故や 失敗の 知識と 教訓www.shippai.org


くろがねくんの一言
「金属は熱くなると膨らみ、冷えると縮むんだ。でも、周りに拘束されて自由に変形できないと、熱応力が発生するよ!起動停止を繰り返す設備では、温度差と応力集中に注意しようね!」
執筆者情報
難波一夫
IHI/石川島播磨重工業 出身 の重工系技術士(金属部門)
中小企業診断士・労働安全コンサルタント・エネルギー管理士資格を保有
材料から設備を診る! 技術経営コンサルタント