ボイラの管寄せや主蒸気管は高温・高圧の蒸気を取り扱う重要な耐圧部材です。
これらの部材は伝熱管と比較して肉厚が大きく、内圧による応力に加えて、熱膨張に伴う拘束応力や配管系からの荷重などが作用します。
高温環境で長期間使用されると、材料内部ではクリープ変形や金属組織の劣化が進み、最終的にき裂や破損に至る場合があります。
特に注意が必要なのは、クリープ損傷が部材全体に均一に発生するとは限らないことです。
溶接部やその周辺、管台接続部、曲管部などでは、材料特性の変化や局所的な応力の増加によって、損傷が集中することがあります。
本記事では、管寄せや主蒸気管のどこにクリープ損傷が発生するのかを中心に、損傷機構、金属組織の特徴、調査方法、防止対策について解説します。
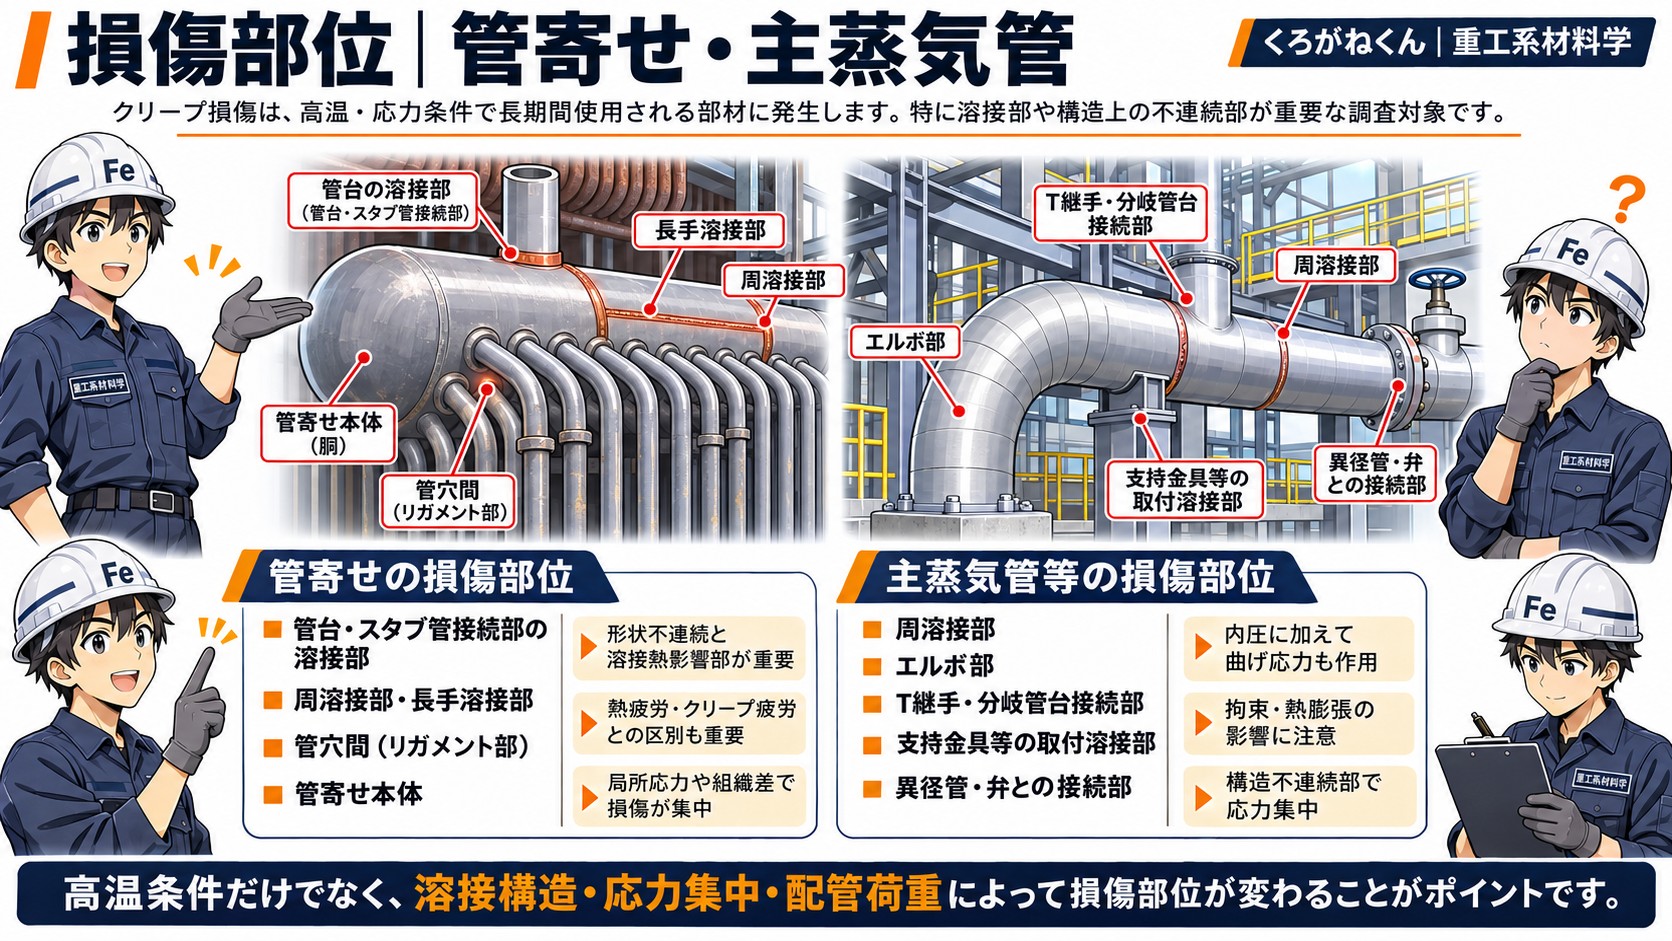
損傷部位|管寄せ・主蒸気管
クリープ損傷は、高温・応力条件で長期間使用される部材に発生します。
管寄せや主蒸気管では、特に溶接部や構造上の不連続部が重要な調査対象となります。
管寄せの損傷部位
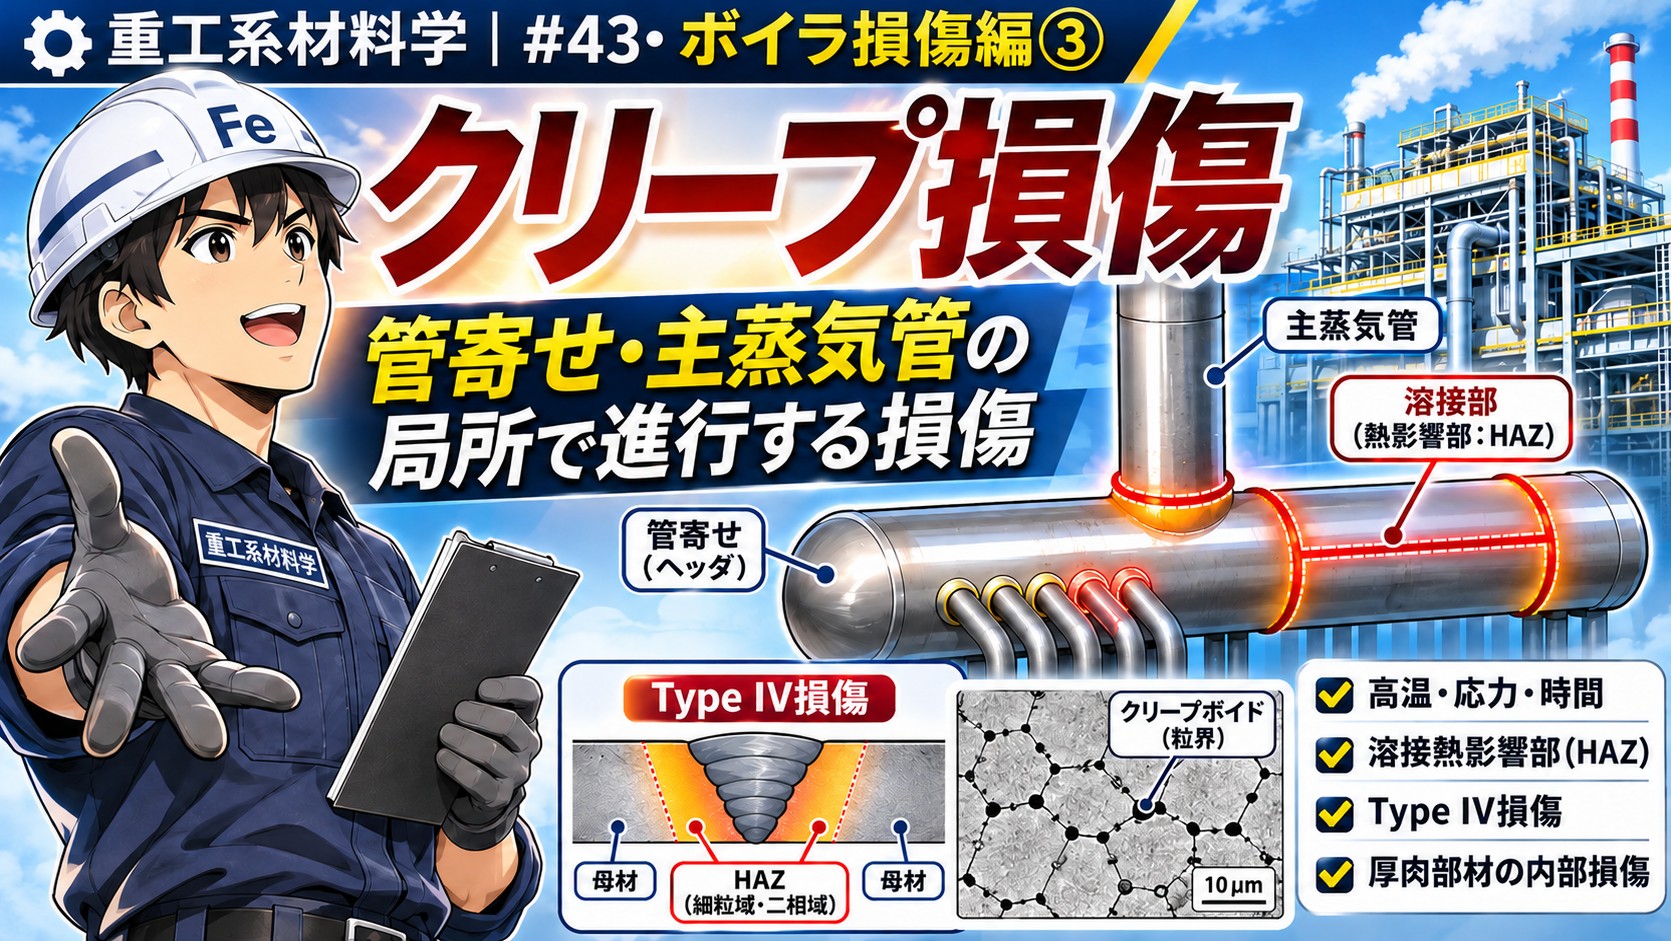
管寄せは、多数の伝熱管から蒸気を集めたり、各伝熱管へ流体を分配したりする厚肉の耐圧部材です。
過熱器出口管寄せや再熱器出口管寄せなどでは、長期間にわたる高温・高圧条件によってクリープ損傷が進行することがあります。
代表的な損傷部位は次のとおりです。
管台・スタブ管接続部の溶接部
管寄せ本体と大径の主蒸気管などあるいは小径の伝熱管を接続する部分です。
接続部では形状の不連続によって局所的な応力が生じるほか、溶接熱影響部の材料特性が周辺と異なるため、クリープ損傷が集中する場合があります。
管寄せ本体の周溶接部・長手溶接部
管寄せ本体を構成する溶接継手も、クリープ損傷が発生しやすい部位です。
特に、溶接金属と母材の間に形成される熱影響部では、組織やクリープ強度の違いによって局所的な損傷が進行することがあります。
管穴間(リガメント部)
多数の伝熱管が接続される管寄せでは、管穴間の狭い部分をリガメントと呼びます。
リガメント部では、穴による応力集中に加えて、起動・停止時の温度変化による熱応力が作用します。
この部位では熱疲労き裂が問題となる場合が多く、クリープ損傷やクリープ疲労損傷との区別が重要です。
管寄せ本体
管寄せ本体の母材でも長期間の高温使用によって組織劣化やクリープ変形が進行することがあります。
外径の増加や局所的な膨出などが認められる場合には、材料のクリープ変形や高温軟化を考慮する必要があります。
主蒸気管等
主蒸気管はボイラからタービンへ高温・高圧の主蒸気を送る大口径の配管です。
主蒸気管では、内圧に加えて、配管の熱膨張や支持条件によって発生する曲げ応力なども重要になります。
代表的な損傷部位には、次のようなものがあります。
- 配管同士の周溶接部
- エルボなどの曲管部
- T継手や分岐管台の接続部
- 配管支持金具などの取付溶接部
- 異径管や弁との接続部
特に、周溶接部では配管系の拘束による軸方向応力が加わり、溶接熱影響部でクリープ損傷が進行する場合があります。
また、エルボや分岐部では内圧による応力と配管系からの荷重が重なり、局所的にクリープ損傷が集中することがあります。
管寄せや主蒸気管では、高温にさらされるという条件だけでなく、溶接構造や配管系の荷重条件によって損傷部位が変わることがポイントです。
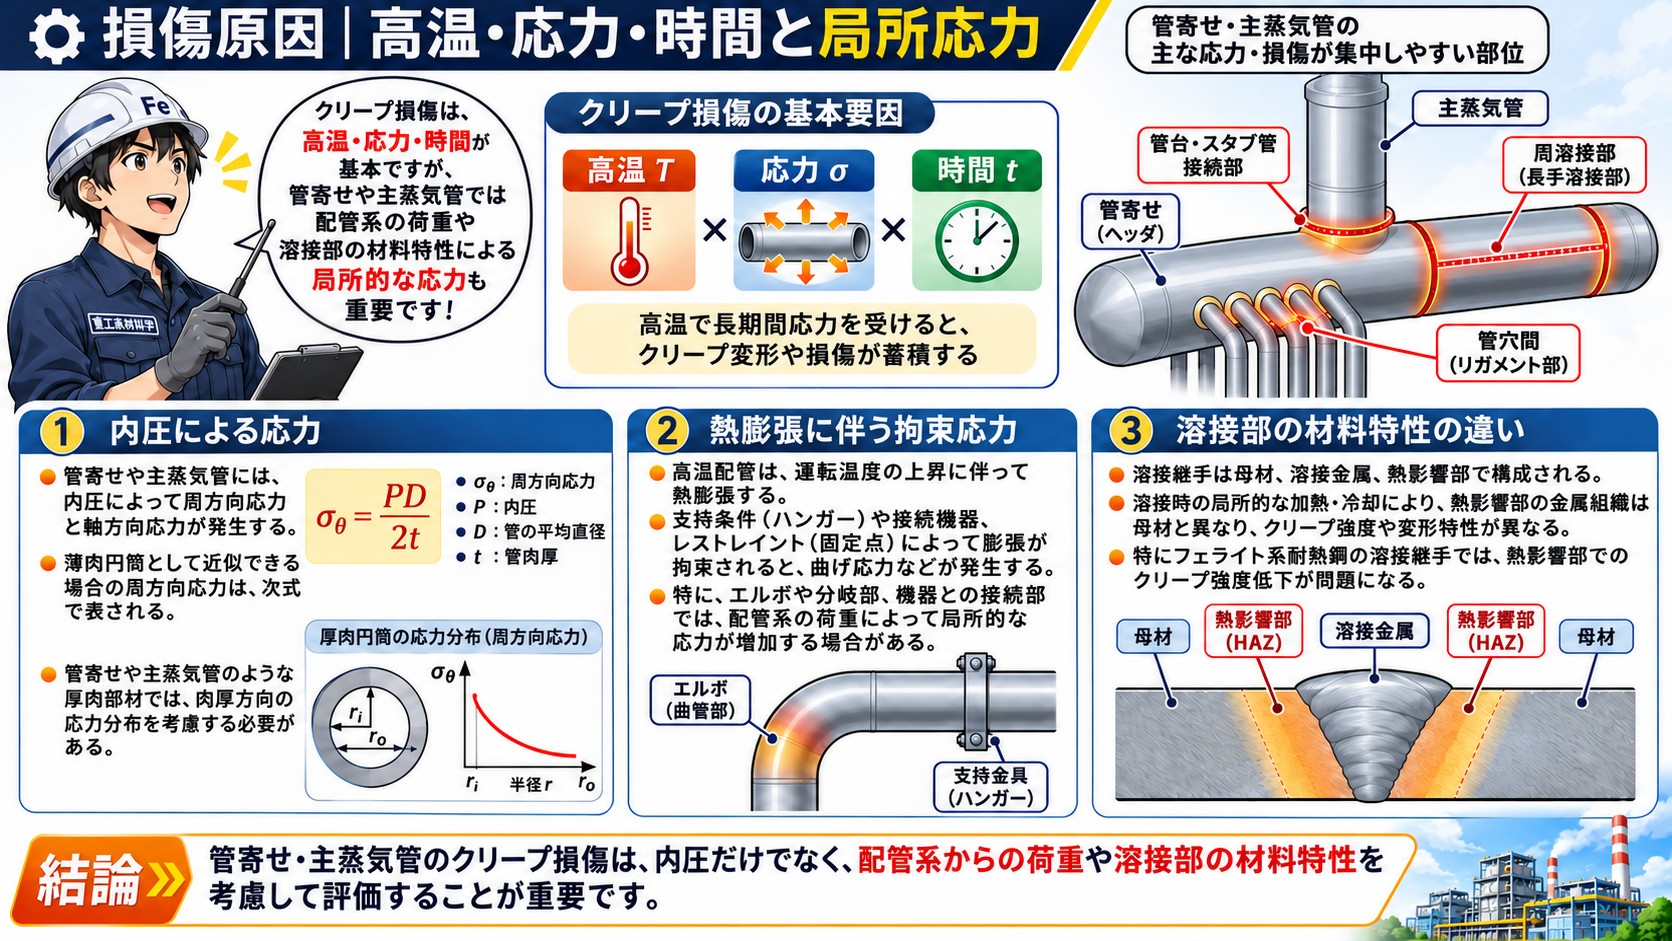
損傷原因|高温・応力・時間と局所応力
クリープ損傷の基本的な要因は温度・応力・時間の組合せです。
材料が高温で長期間使用されると、応力の作用によってクリープ変形や損傷が蓄積します。
ただし、管寄せや主蒸気管では、伝熱管とは異なる応力条件も考慮する必要があります。
内圧による応力
管寄せや主蒸気管には、内圧によって周方向応力と軸方向応力が発生します。
薄肉円筒として近似できる場合、周方向応力は次式で表されます。
σθ = PD / (2t)
ここで、σθは周方向応力、Pは内圧、Dは管の平均直径、tは管肉厚です。
しかし、管寄せや主蒸気管のような厚肉部材では、肉厚方向の応力分布が無視できない場合があります。
このため、実際の応力評価では厚肉円筒の応力分布を考慮する必要があります。
熱膨張に伴う拘束応力
高温配管は、運転温度の上昇に伴って熱膨張します。
配管が自由に膨張できれば大きな拘束応力は発生しませんが、支持条件(ハンガー)や接続機器、レストレイント(固定点)によって膨張が拘束されると、曲げ応力などが発生することがあります。
特に、エルボや分岐部、機器との接続部では、配管系の荷重によって局所的な応力が増加する場合があります。
溶接部の材料特性の違い
溶接継手は母材、溶接金属、熱影響部によって構成されています。
溶接時には局所的な加熱と冷却が生じるため、熱影響部の金属組織は母材とは異なります。
これらの領域ではクリープ強度や変形特性が異なることがあり、長期間の高温使用によって特定の領域にクリープ変形が集中する場合があります。
特にフェライト系耐熱鋼の溶接継手では、熱影響部でのクリープ強度低下が問題になります。
管寄せ・主蒸気管のクリープ損傷は、内圧だけでなく、配管系からの荷重や溶接部の材料特性を考慮して評価することが重要です。
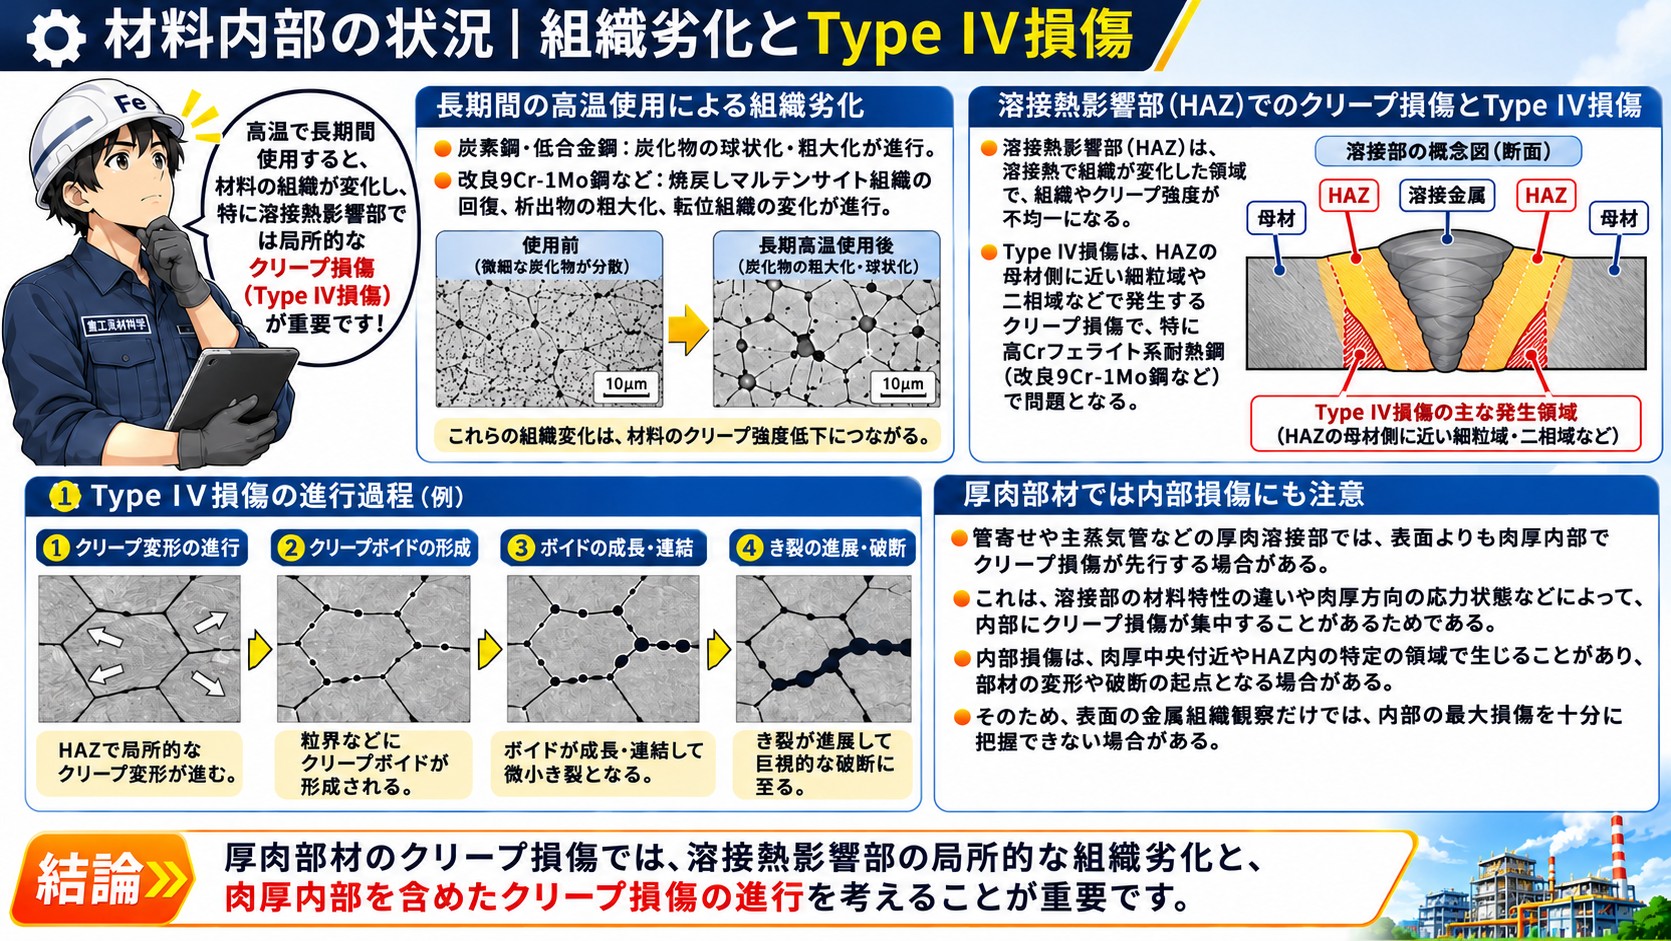
材料内部の状況|組織劣化とType IV損傷
高温・応力条件で長期間使用されると材料内部ではクリープ変形や金属組織の変化が進行します。
特に、Cr-Mo鋼や高Crフェライト系耐熱鋼の溶接部では、熱影響部における局所的なクリープ損傷が重要になります。
長期間の高温使用による組織劣化
炭素鋼や低合金鋼では、長期間の高温曝露によって炭化物の球状化・粗大化などが進行することがあります。
また、改良9Cr-1Mo鋼などでは、焼戻しマルテンサイト組織の回復、析出物の粗大化、転位組織の変化などが進行します。
これらの組織変化は、材料のクリープ強度低下につながる場合があります。
溶接熱影響部でのクリープ損傷
溶接熱影響部(HAZ)は溶接時の熱によって金属組織が変化した領域です。
フェライト系耐熱鋼の溶接部では、熱影響部内で組織やクリープ強度が不均一になります。
その結果、長期間の高温使用によって局所的なクリープ変形が進み、粒界にクリープボイドが形成される場合があります。
Type IV損傷とは
Type IV損傷は、溶接熱影響部の母材側に近い細粒域や二相域などで発生するクリープ損傷です。
特に、改良9Cr-1Mo鋼などの高Crフェライト系耐熱鋼では、溶接熱影響部のクリープ強度低下が問題になります。
Type IV損傷では、次のような過程を経て破断に至ることがあります。
- 溶接熱影響部の局所的なクリープ変形が進行する
- 粒界などにクリープボイドが形成される
- ボイドが成長・連結して微小き裂となる
- き裂が進展して巨視的な破断に至る
なお、実際に損傷が集中する領域は鋼種、溶接条件、応力状態などによって異なります。
また、クリープボイドの発生・成長が必ずしも明瞭に観察されるとは限りません。
厚肉部材では内部損傷にも注意
管寄せや主蒸気管などの厚肉溶接部では表面よりも肉厚内部でクリープ損傷が先行する場合があります。
これは、溶接部の材料特性の違いや肉厚方向の応力状態などによって、内部にクリープ損傷が集中することがあるためです。
そのため、表面の金属組織観察だけでは、内部の最大損傷を十分に把握できない場合があります。
厚肉部材のクリープ損傷では、溶接熱影響部の局所的な組織劣化と、肉厚内部を含めたクリープ損傷の進行を考えることが重要です。
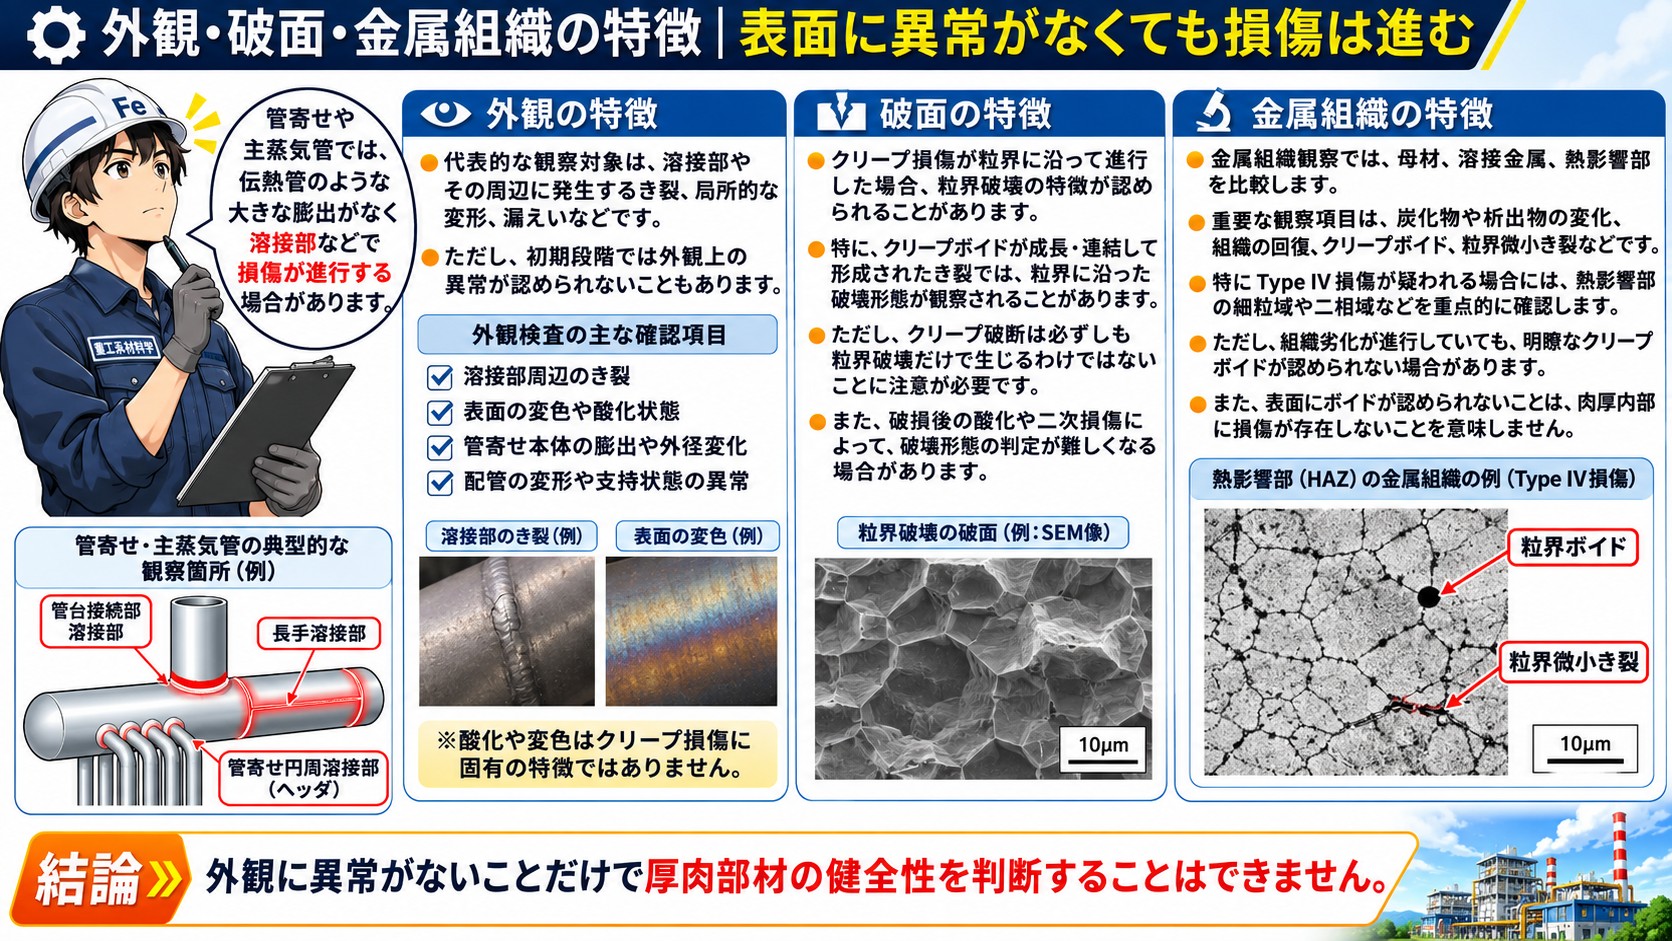
外観・破面・金属組織の特徴|表面に異常がなくても損傷は進む
管寄せや主蒸気管のクリープ損傷では、伝熱管のような大きな膨出を伴わずに溶接部などで損傷が進行する場合があります。
外観の特徴
代表的な観察対象は、溶接部やその周辺に発生するき裂、局所的な変形、漏えいなどです。
ただし、初期段階では外観上の異常が認められないこともあります。
外観検査では、次のような状態を確認します。
- 溶接部周辺のき裂
- 表面の変色や酸化状態
- 管寄せ本体の膨出や外径変化
- 配管の変形や支持状態の異常
なお、酸化や変色はクリープ損傷に固有の特徴ではありません。
破面の特徴
クリープ損傷が粒界に沿って進行した場合、粒界破壊の特徴が認められることがあります。
特に、クリープボイドが成長・連結して形成されたき裂では、粒界に沿った破壊形態が観察されることがあります。
ただし、クリープ破断は必ずしも粒界破壊だけで生じるわけではありません。
また、破損後の酸化や二次損傷によって、破壊形態の判定が難しくなる場合があります。
金属組織の特徴
金属組織観察では、母材、溶接金属、熱影響部を比較します。
重要な観察項目は、炭化物や析出物の変化、組織の回復、クリープボイド、粒界微小き裂などです。
特にType IV損傷が疑われる場合には、熱影響部の細粒域や二相域などを重点的に確認します。
ただし、組織劣化が進行していても、明瞭なクリープボイドが認められない場合があります。
また、表面にボイドが認められないことは、肉厚内部に損傷が存在しないことを意味しません。
外観に異常がないことだけで厚肉部材の健全性を判断することはできません。
確認方法|損傷調査と余寿命評価
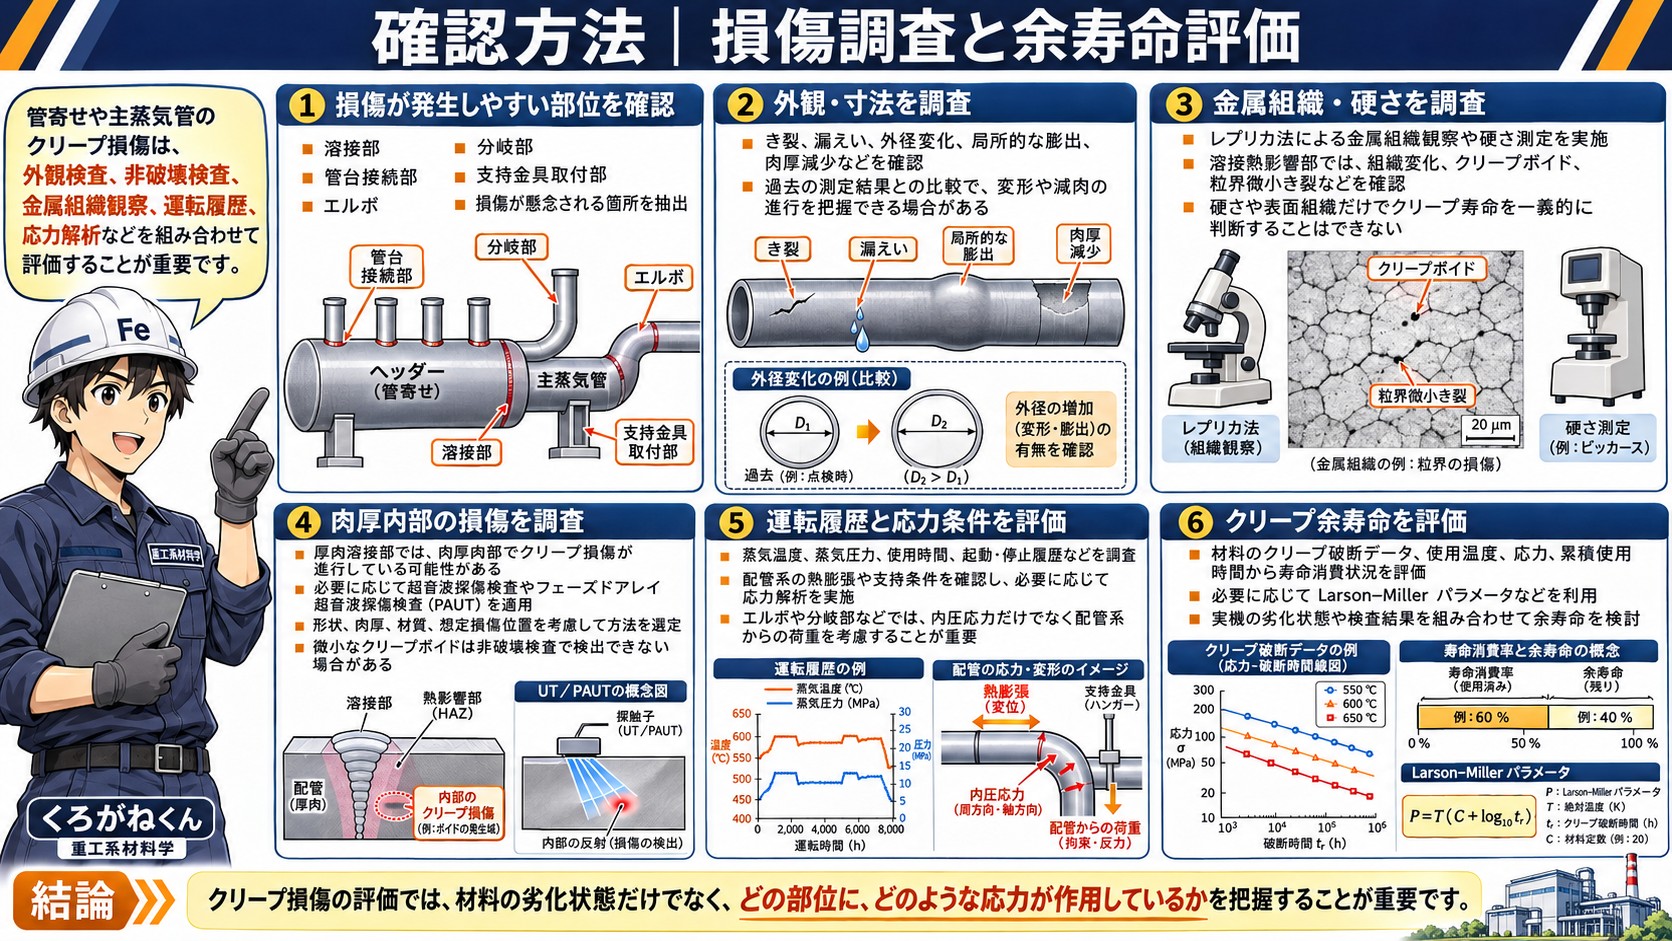
管寄せや主蒸気管のクリープ損傷を評価するには、外観検査、非破壊検査、金属組織観察、運転履歴、応力解析などを組み合わせる必要があります。
① 損傷が発生しやすい部位を確認
最初に、管寄せや主蒸気管の構造を把握します。
溶接部、管台接続部、エルボ、分岐部、支持金具取付部などを確認し、損傷の発生が懸念される箇所を抽出します。
② 外観・寸法を調査
き裂、漏えい、外径変化、局所的な膨出、肉厚減少などを確認します。
長期間使用された配管では、過去の測定結果と比較することで、変形や減肉の進行を把握できる場合があります。
③ 金属組織・硬さを調査
必要に応じてレプリカ法による金属組織観察や硬さ測定を行います。
特に溶接熱影響部では、組織の変化、クリープボイド、粒界微小き裂などを確認します。
ただし、硬さや表面組織だけでクリープ寿命を一義的に判断することはできません。
④ 肉厚内部の損傷を調査
厚肉溶接部では、肉厚内部でクリープ損傷が進行している可能性があります。
このため、必要に応じて通常の超音波探傷検査やフェーズドアレイ超音波探傷検査(PAUT)などを適用します。
検査方法は、対象部材の形状、肉厚、材質、想定される損傷位置などを考慮して選定します。
また、微小なクリープボイドは非破壊検査で検出できない場合があるため、検査結果の解釈には注意が必要です。
⑤ 運転履歴と応力条件を評価
蒸気温度、蒸気圧力、使用時間、起動・停止履歴などを調査します。
さらに、配管系の熱膨張や支持条件を確認し、必要に応じて応力解析を実施します。
特に、エルボや分岐部などでは、内圧による応力だけでなく、配管系からの荷重を考慮することが重要です。
⑥ クリープ余寿命を評価
材料のクリープ破断データ、使用温度、応力、累積使用時間などから、クリープ寿命の消費状況を評価します。
必要に応じてLarson–Millerパラメータなどを利用するとともに、実機の劣化状態や検査結果を組み合わせて余寿命を検討します。
クリープ損傷の評価では、材料の劣化状態だけでなく、どの部位に、どのような応力が作用しているかを把握することが重要です。
防止方法|高温厚肉部材の保全管理
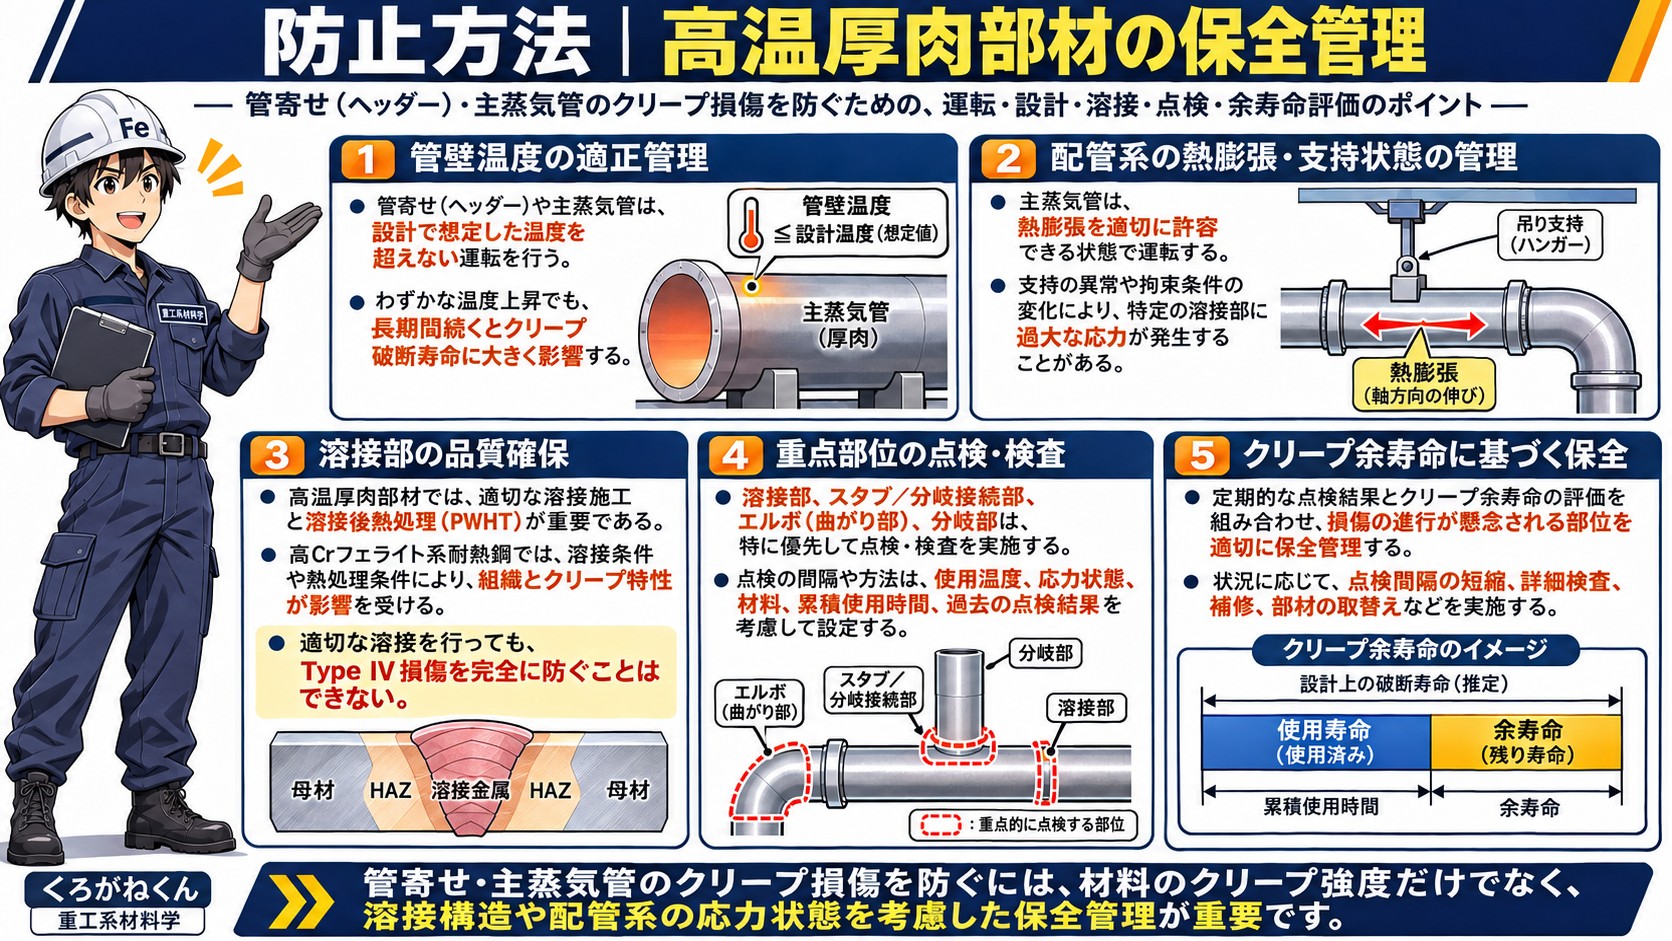
管寄せや主蒸気管のクリープ損傷を防止するには、材料の高温特性、構造上の応力、運転履歴を考慮した設備保全が必要です。
管壁温度の適正管理
管寄せや主蒸気管では、設計上想定された温度を超えないように運転管理を行います。
長期間のわずかな温度上昇でも、クリープ破断寿命に大きな影響を与える場合があります。
配管系の熱膨張・支持状態の管理
主蒸気管などでは、配管の熱膨張に伴う変位を適切に許容することが重要です。
支持装置の異常や配管の拘束状態の変化によって、特定の溶接部などに過大な応力が発生する場合があります。
このため、配管支持装置や熱膨張時の変位状態を適切に確認・管理します。
溶接部の品質確保
高温厚肉部材の溶接では、適切な溶接施工と溶接後熱処理が重要です。
特に高Crフェライト系耐熱鋼では、溶接条件や熱処理条件が溶接部の組織やクリープ特性に影響します。
ただし、適切な溶接施工を行ってもType IV損傷を完全に防止できるわけではありません。
重点部位の点検・検査
溶接部、管台接続部、エルボ、分岐部などを重点的な検査対象とします。
検査周期や方法は、使用温度、応力条件、材料、累積使用時間、過去の検査結果などを考慮して設定します。
クリープ余寿命に基づく保全
定期的な検査結果と余寿命評価を組み合わせ、損傷の進行が懸念される部位を適切に管理します。
評価結果に応じて、点検周期の短縮、詳細検査、補修、部材交換などを検討します。
管寄せ・主蒸気管のクリープ損傷を防ぐには、材料のクリープ強度だけでなく、溶接構造や配管系の応力状態を考慮した保全管理が重要です。
まとめ|クリープ損傷は材料・構造・応力・時間の問題
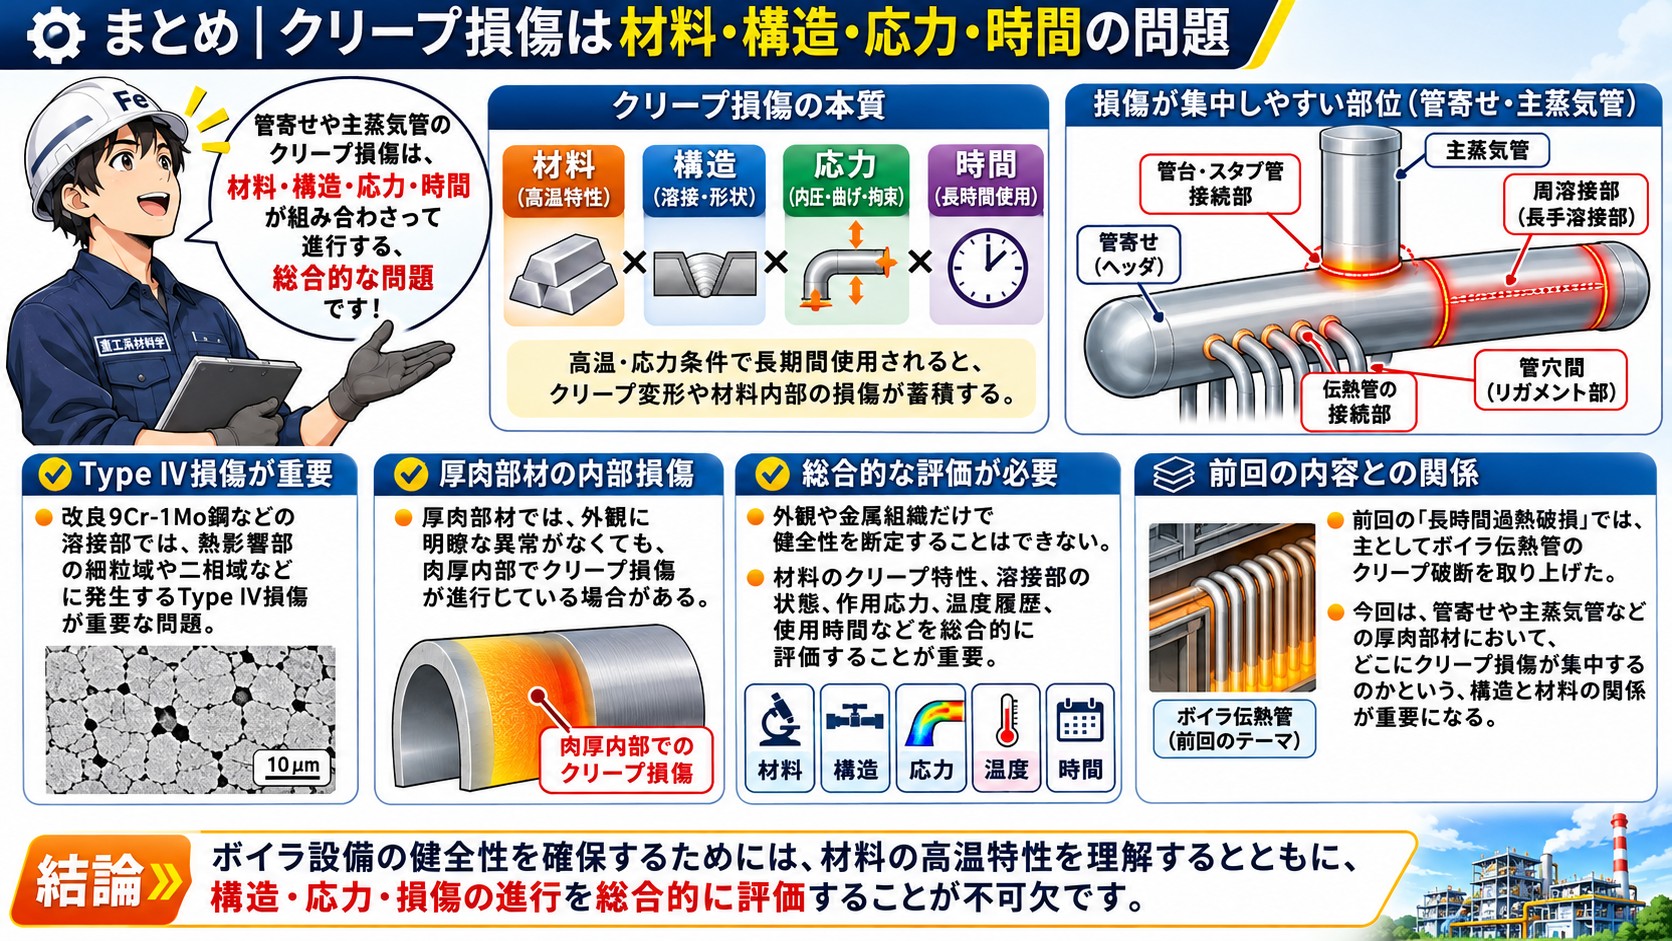
管寄せや主蒸気管のクリープ損傷は、高温・応力条件で長期間使用されることによって、クリープ変形や材料内部の損傷が蓄積する現象です。
特に、溶接熱影響部、管台接続部、エルボ、分岐部などでは、材料特性の変化や応力集中によって局所的にクリープ損傷が進行することがあります。
改良9Cr-1Mo鋼などの溶接部では、熱影響部の細粒域や二相域などに発生するType IV損傷が重要な問題です。
また、厚肉部材では外観に明瞭な異常がなくても、肉厚内部でクリープ損傷が進行している場合があります。
したがって、外観や金属組織だけで健全性を断定することはできません。材料のクリープ特性、溶接部の状態、作用応力、温度履歴、使用時間などを総合的に評価する必要があります。
前回の長時間過熱破損では、主としてボイラ伝熱管のクリープ破断を取り上げました。
今回は、管寄せや主蒸気管などの厚肉部材においてどこにクリープ損傷が集中するのかという、構造と材料の関係が重要になります。
ボイラ設備の健全性を確保するためには、材料の高温特性を理解するとともに、構造・応力・損傷の進行を総合的に評価することが不可欠です。
参考文献
高橋由紀夫(2014)「クリープ破壊」『溶接学会誌』83巻7号、pp.555–559。
本郷宏通ほか(2008)「高Cr鋼溶接継手のType IV損傷と組織」『M&M材料力学カンファレンス2008』。
深堀拓也ほか(2012)「微視的クリープ損傷シミュレーションに基づく改良9Cr-1Mo鋼溶接継手のType IV損傷評価」『日本機械学会論文集A編』78巻789号。
長井誠示ほか(2014)「実機高クロム鋼溶接部の損傷状態および余寿命評価に関するデータベースの構築」電力中央研究所報告 Q14002。
福冨広幸ほか(2008)「高クロム合金鋼溶接継手におけるタイプIV損傷への超音波フェーズドアレイ法の適用性評価」電力中央研究所報告 Q07003。
物質・材料研究機構(NIMS)「クリープデータシート」。
三菱重工パワーインダストリー株式会社「余寿命診断」。
くろがねくんの一言
「クリープ損傷は、高温の材料全体に均一に進むとは限らないんだ!管寄せや主蒸気管では、溶接熱影響部や応力が集中する場所に損傷が進むことがあるよ。大切なのは、材料だけでなく、溶接構造や応力のかかり方まで考えて、損傷を見極めることだね!」
執筆者情報
難波一夫
IHI/石川島播磨重工業 出身 の重工系技術士(金属部門)
中小企業診断士・労働安全コンサルタント・エネルギー管理士資格を保有
材料から設備を診る! 技術経営コンサルタント