はじめに|材料が違えば溶接方法も変わる
ボイラには、炭素鋼、Cr-Mo系低合金鋼、高Crフェライト系耐熱鋼、オーステナイト系ステンレス鋼、Ni基合金など、さまざまな材料が使用されています。
これまでのボイラ材料編では、使用温度や圧力、耐食性、クリープ強度などを考慮して、材料を使い分ける理由を紹介してきました。
しかし、適切な材料を選定するだけでは、ボイラの信頼性を確保することはできません。
実際のボイラでは、伝熱管や管寄せ、主蒸気管などの部材を溶接して組み立てます。
このとき、材料の化学成分や金属組織が異なれば、溶接時の挙動も変わります。
例えば、炭素鋼とP91鋼では、溶接時に必要となる予熱や溶接後熱処理の考え方が異なります。
そこで重要になるのが、溶接技術基準における母材の区分(P番号)です。
今回は、ボイラ材料の分類とP番号の関係、溶接施工法の確認、予熱・溶接後熱処理との関係について考えてみます。
溶接技術基準におけるP番号とは
P番号は、溶接施工方法を確認する際に、母材をその溶接特性などに応じて分類するための区分です。
ボイラには多数の鋼種がありますが、すべての鋼種について個別に溶接施工法の確認試験を行うことは合理的ではありません。
そこで、類似した溶接特性を持つ材料を一定の区分にまとめ、溶接施工法の確認試験に利用しています。
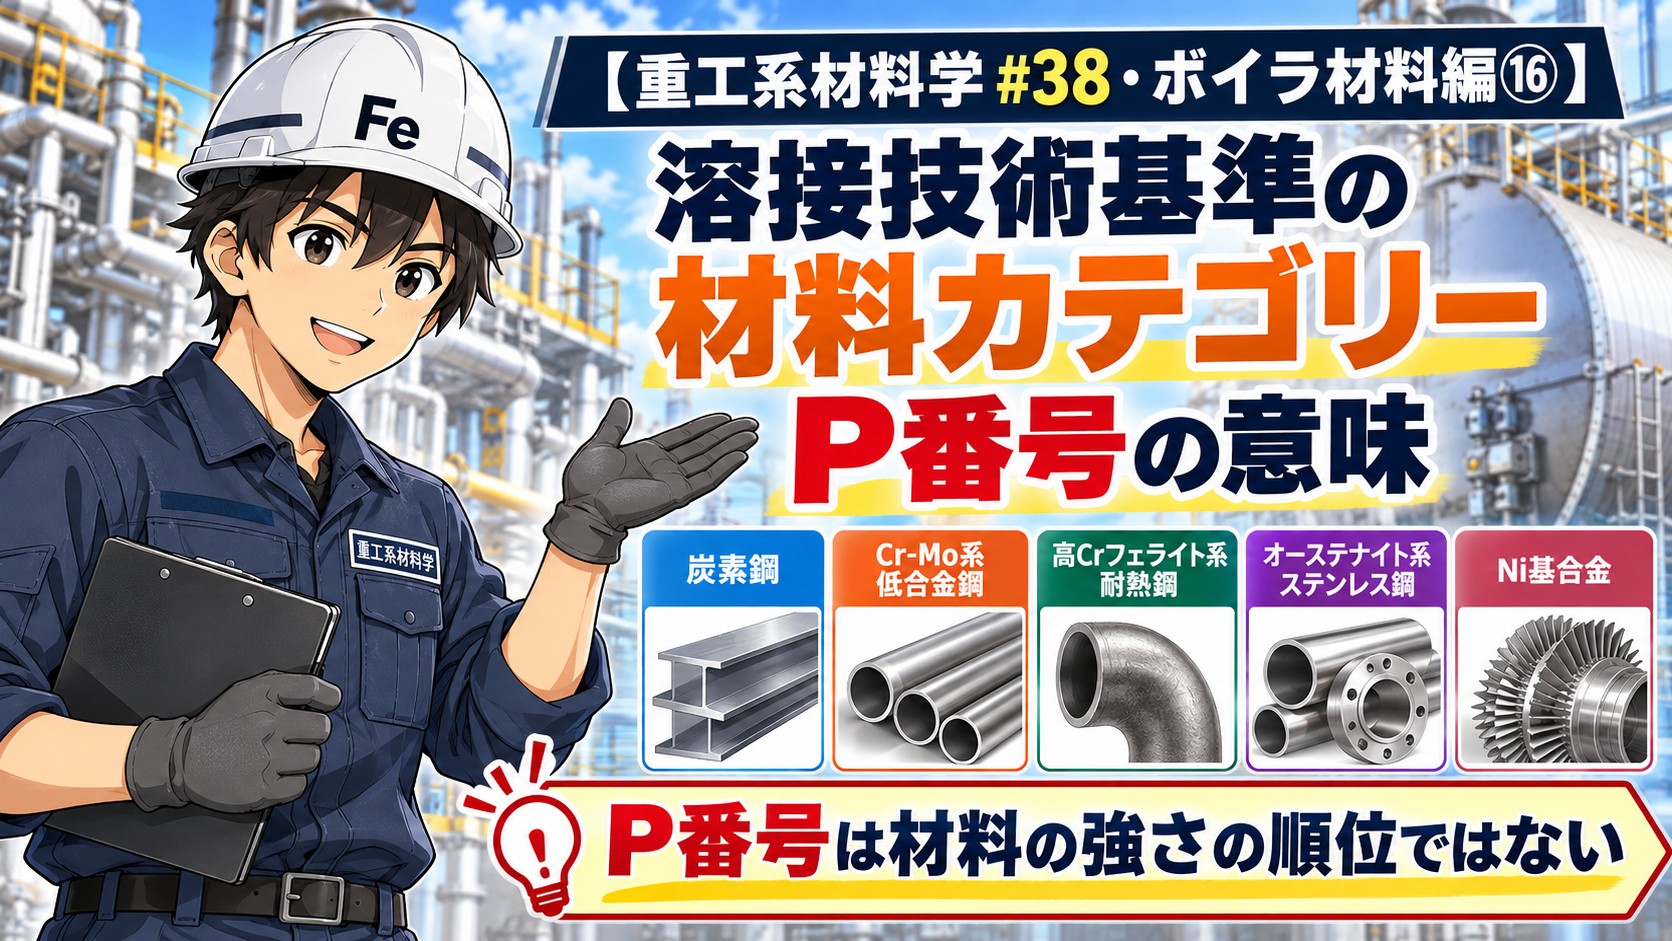
ただし、P番号は材料の高温強度や耐食性の順位を示すものではありません。
「P番号の数字が大きいほど高性能な材料である」という意味ではないのです。
また、同じP番号に分類される材料であっても、化学成分や熱処理状態、要求性能が完全に同じとは限りません。
P番号は、あくまで溶接施工法の確認に用いる材料区分として理解する必要があります。
ボイラ材料とP番号の関係
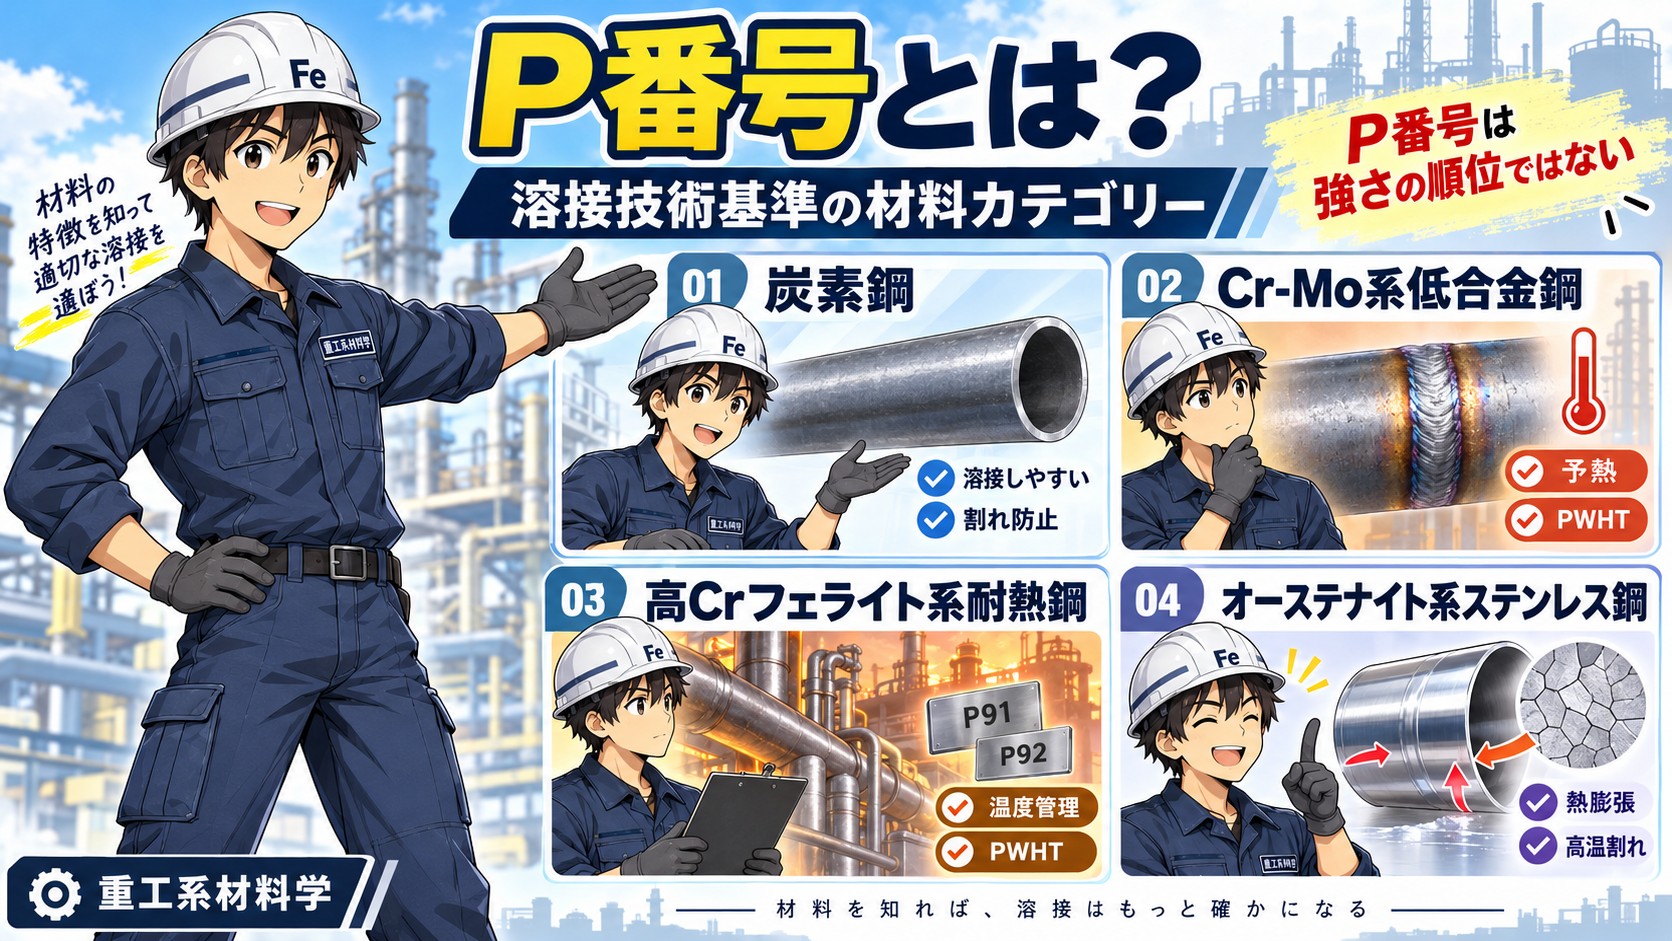
ボイラに使用される主な材料系統を整理すると、次のようになります。
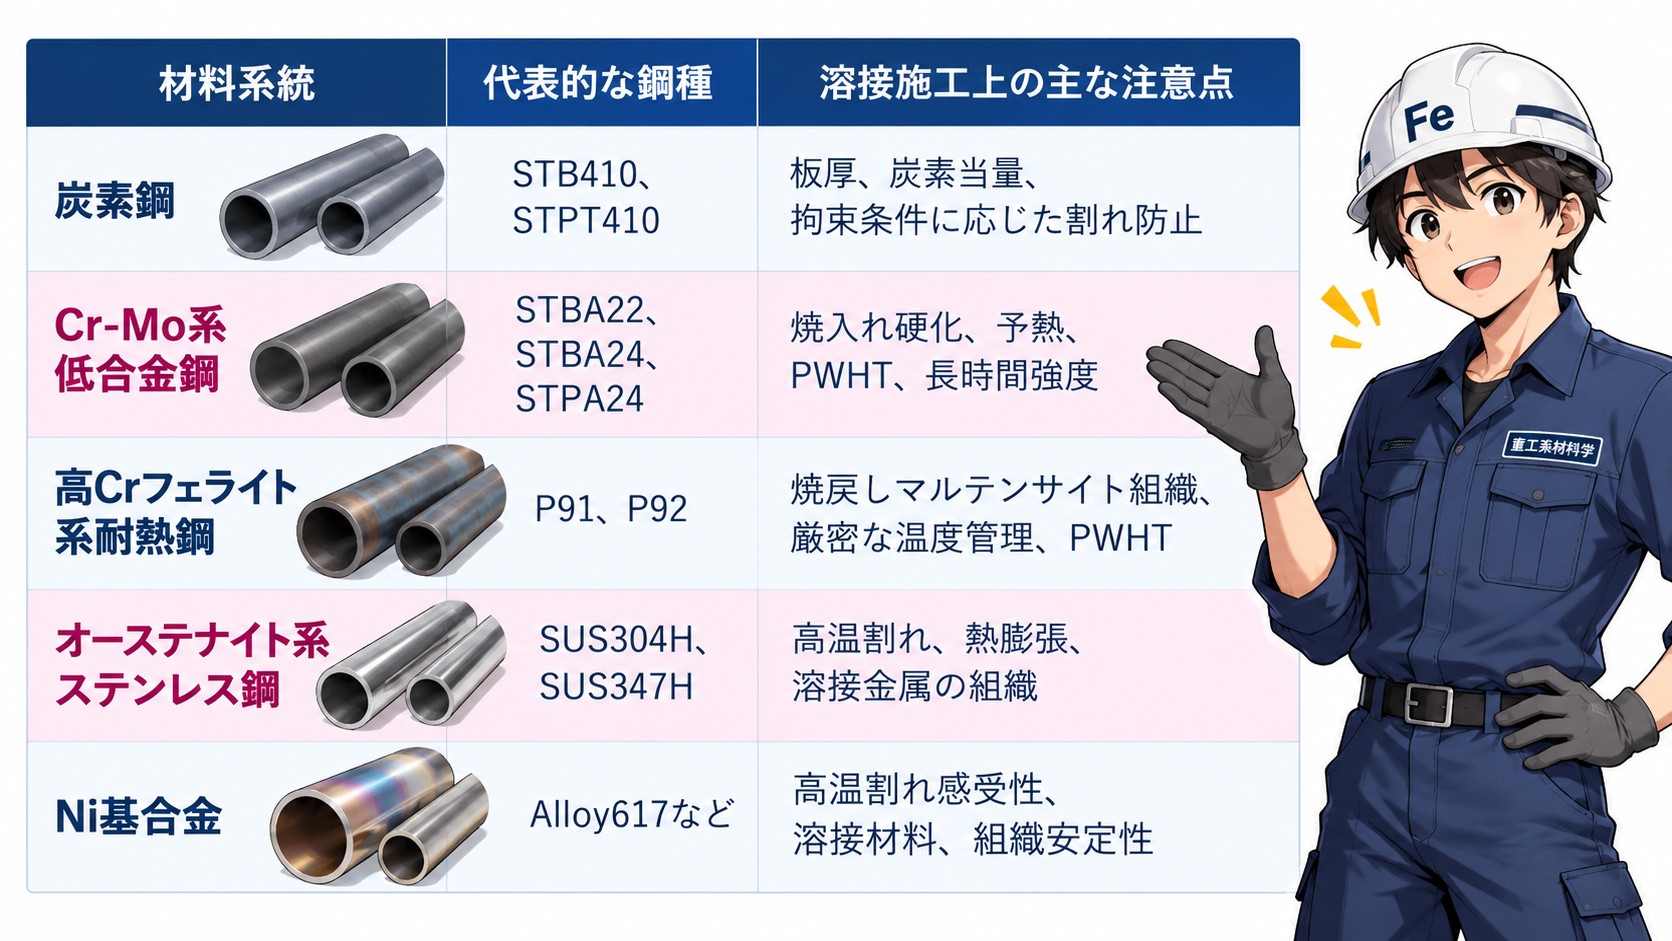
※上表は材料系統の説明です。実際のP番号、グループ番号は、適用する技術基準の母材区分表で個々の鋼種ごとに確認する必要があります。
① 炭素鋼
炭素鋼は、比較的溶接しやすい材料として広く使用されています。
ただし、鋼材の成分、板厚、拘束の程度によっては、溶接部の硬化や低温割れへの配慮が必要です。
特に厚肉部材では、溶接による温度変化や冷却速度にも注意する必要があります。
② Cr-Mo系低合金鋼
Cr-Mo系低合金鋼は、高温強度や耐酸化性を改善した材料です。
一方、CrやMoの添加によって焼入れ性が高くなるため、溶接熱影響部が硬化しやすくなります。
このため、適切な予熱や溶接後熱処理によって、割れの防止や必要な継手特性の確保を図ります。
③ 高Crフェライト系耐熱鋼
P91やP92などは、焼戻しマルテンサイト組織と微細な析出物によって高温強度を確保した材料です。
これらの鋼種では、溶接熱によって金属組織や硬さが変化します。
そのため、溶接施工時には予熱、パス間温度、冷却条件、PWHTなどの管理が重要です。
特にPWHTでは、必要な焼戻し効果を確保するとともに、過度の加熱による材料特性の低下を防ぐ必要があります。
④ オーステナイト系ステンレス鋼
オーステナイト系ステンレス鋼は、フェライト系鋼とは金属組織や熱物性が異なります。
一般に、熱膨張係数が大きく、熱伝導率が低いという特徴があります。
また、溶接金属の凝固組織や化学成分によっては高温割れが問題となる場合があります。
したがって、フェライト系鋼と同じ溶接施工条件をそのまま適用できるとは限りません。
P番号が異なる材料を溶接するケース
ボイラでは異なる材料を接続する異材溶接が行われます。
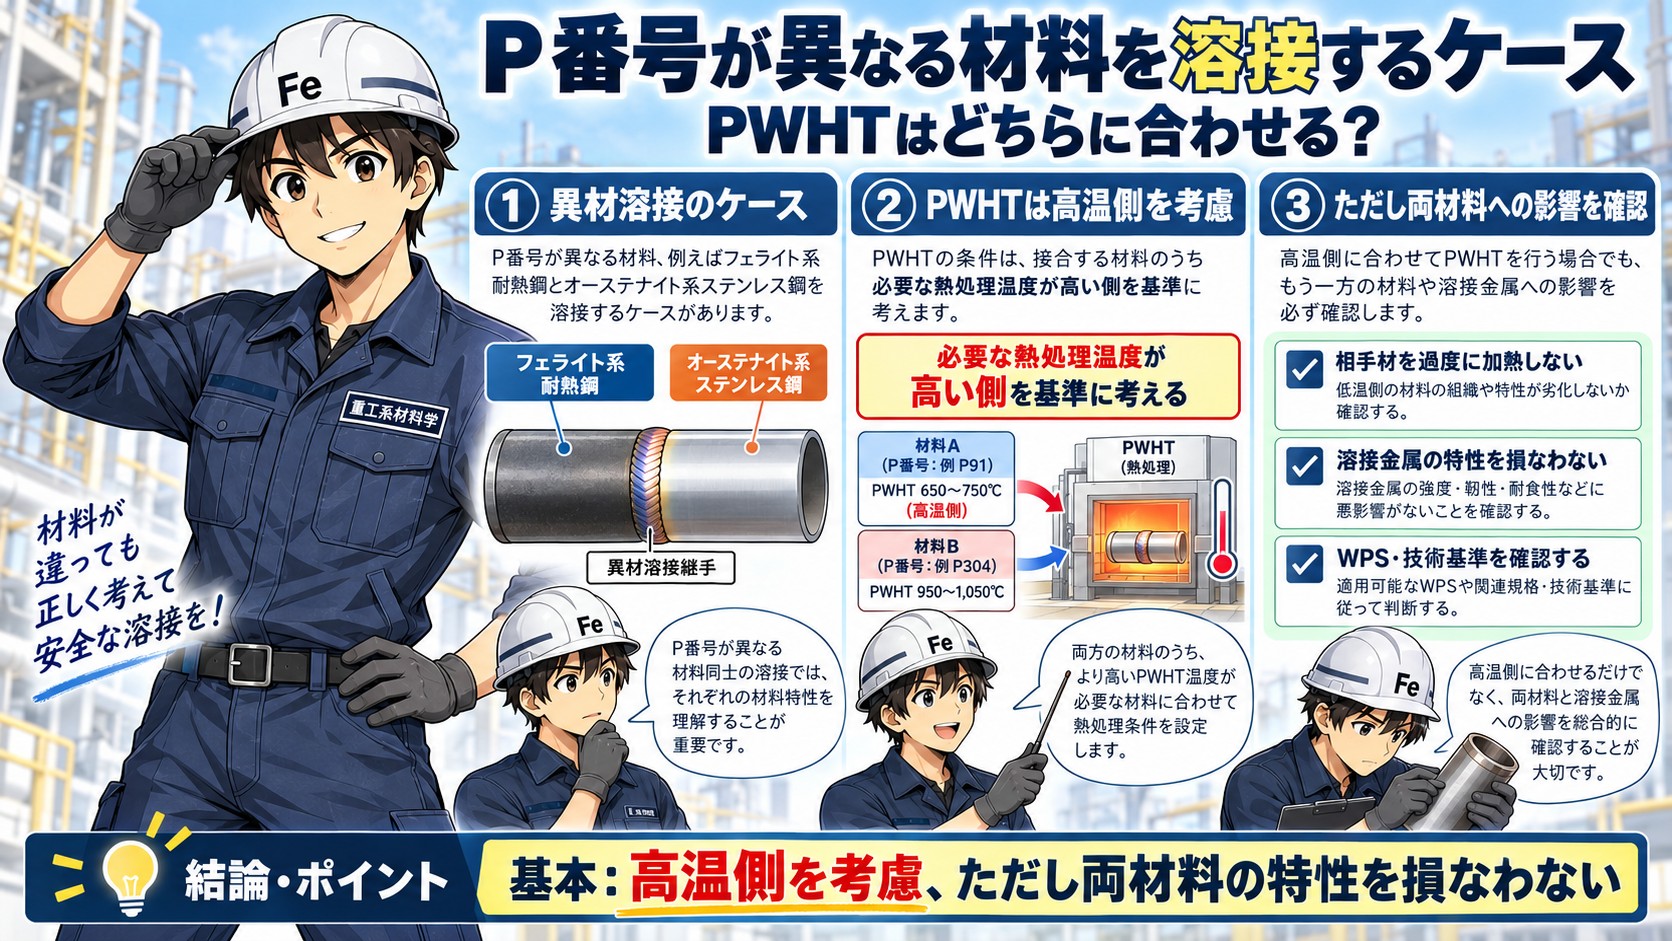
例えば、フェライト系耐熱鋼製の管寄せスタブ管とオーステナイト系ステンレス鋼製の過熱器管を接続する場合です。
このような継手では、両母材の溶接特性が異なるため、溶接材料、予熱、PWHTなどを総合的に検討する必要があります。
また、溶接施工法の確認試験で認められた母材の組合せや施工条件を確認しなければなりません。
異なるP番号を接合するときPWHTはどちらに合わせるのか
異なるP番号の材料を溶接する場合、両方の母材に対して適切な溶接後熱処理条件を設定する必要があります。
JIS Z 3700「溶接後熱処理方法」では、異なるP番号・グループ番号の材料を溶接する場合、必要とする熱処理温度が高い材料側の規定によるという考え方が示されています。
ただし、これは単純に高い温度を選べばよいという意味ではありません。
① より高いPWHT温度を必要とする材料がベース
例えば、炭素鋼とCr-Mo系低合金鋼を溶接する場合、低合金鋼側では溶接熱影響部の硬化や残留応力が問題になることがあります。
そのため、低合金鋼側で要求されるPWHT条件が継手の熱処理条件を決める重要な要素になります。
また、P91と異なる鋼種を接合する場合には、P91側の焼戻しマルテンサイト組織に必要な熱処理条件を考慮しなければなりません。
ここで注意したいのはP番号の数字が大きい材料に合わせるのではなく、必要なPWHT条件に基づいて判断するということです。
② 相手側の材料を過度に加熱してはいけない
PWHT温度を高くすると、もう一方の材料や溶接金属に悪影響が生じる場合があります。
例えば、熱処理温度が過度に高い場合には、材料の過焼戻しや組織変化によって強度・靱性が低下するおそれがあります。
また、異材溶接では、溶接境界近傍の炭素移動や炭化物の形成にも注意が必要です。
したがって、PWHTでは次の条件を両立させることが重要です。
- 熱処理を必要とする材料に十分な効果を与えること
- もう一方の母材や溶接金属の特性を損なわないこと
- 適用する技術基準と確認済みの溶接施工法の条件を満足すること
両材料の熱処理条件をそのまま両立できない場合には、溶接材料や継手構造、施工方法を含めた検討が必要になります。
③ PWHT条件はP番号だけでは決まらない
PWHTの要否や条件は、P番号のほか、母材の種類、溶接部の厚さ、溶接材料、継手の構造などによっても変わります。
技術基準には、一定の条件を満足する場合のPWHT省略や、特別な熱処理条件に関する規定が設けられていることもあります。
そのため、実際の施工では、適用する技術基準の溶接後熱処理に関する規定と確認済みの溶接施工法(WPS)を確認する必要があります。
PWHTは「高い温度が必要な側を考慮する。ただし、接合する両材料の特性を損なわない」が基本です。
P番号と溶接施工法確認試験の関係
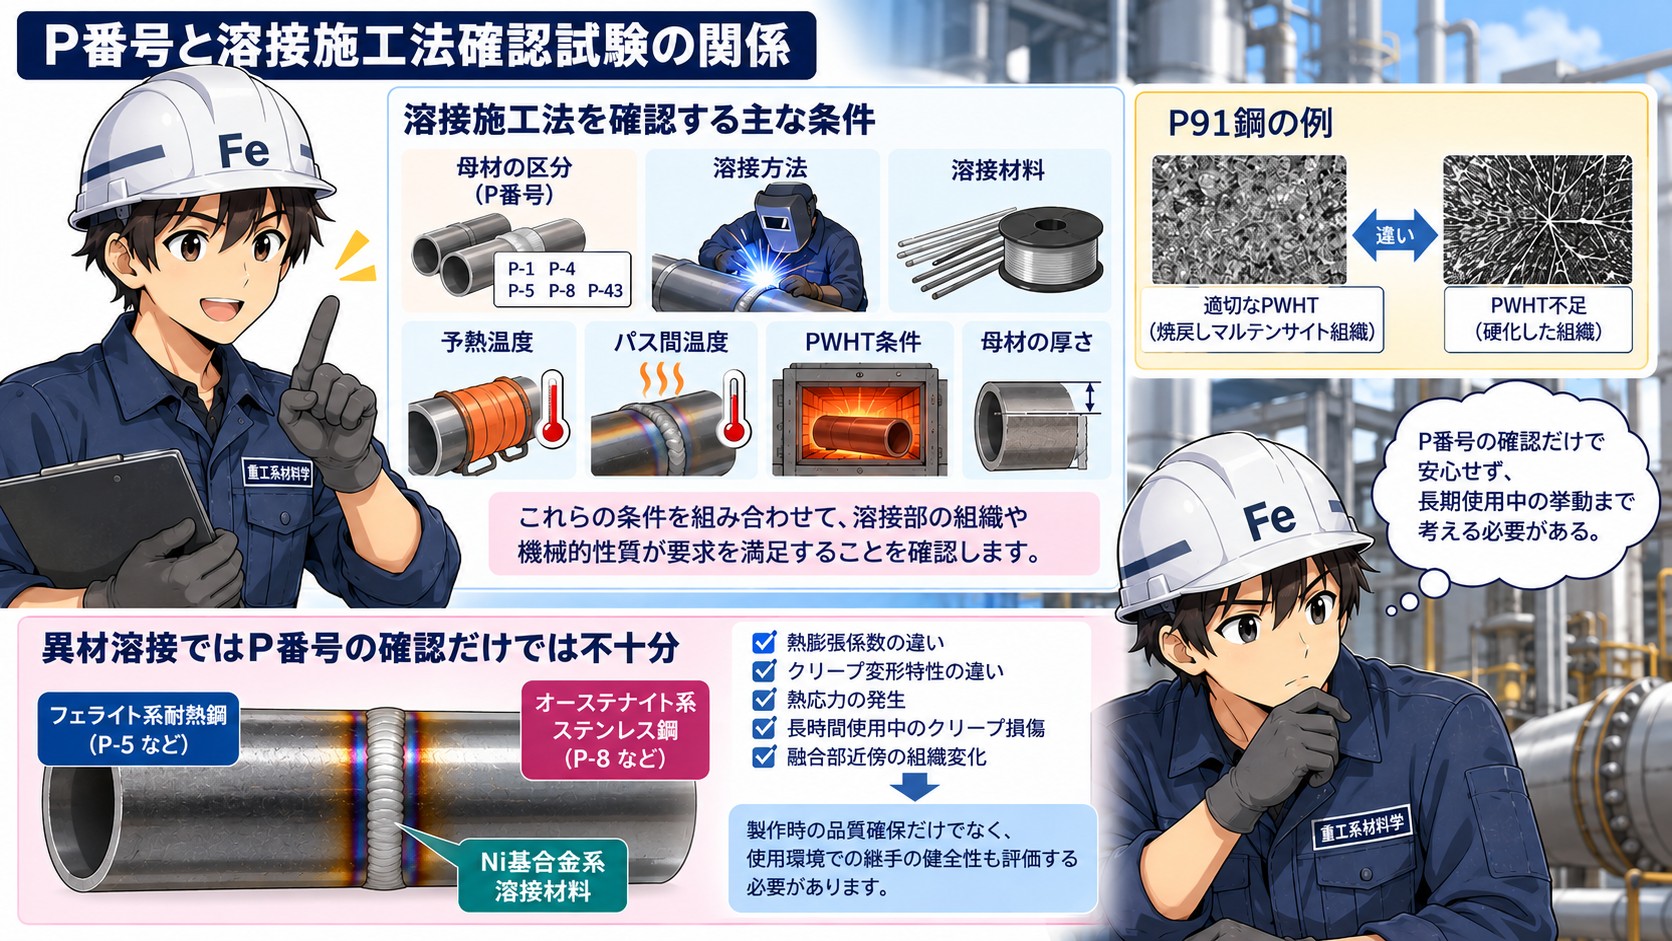
溶接施工法を確認する際には、母材の区分のほかにもさまざまな施工条件が確認の対象となります。
代表的なものには、溶接方法、溶接材料、予熱温度、パス間温度、PWHT条件、母材の厚さなどがあります。
これらの条件は、溶接部の組織や機械的性質に影響します。
例えば、P91鋼では、溶接後に必要な焼戻しが行われなければ、溶接熱影響部に硬化した組織が残る場合があります。
一方、不適切な高温熱処理は必要な強度を低下させるおそれがあります。
したがって、材料を変更する場合には、単に同じ溶接材料が使用できるかどうかではなく、確認済みの溶接施工法の適用範囲を満足しているかを判断することが重要です。
異材溶接ではP番号の確認だけでは不十分
フェライト系鋼とオーステナイト系ステンレス鋼の異材継手では、熱膨張係数やクリープ変形特性が異なります。
そのため、溶接施工時に適切な品質を確保しても、長時間使用中には熱応力やクリープ損傷が生じる可能性があります。
Ni基合金系の溶接材料を採用することで熱膨張差を小さくできる場合がありますが、溶接融合部近傍の組織変化やクリープ損傷の可能性がなくなるわけではありません。
つまり、P番号に基づいて溶接施工法を確認することと、長時間使用中の継手の健全性を評価することは、別の課題です。
ボイラの溶接部では、製作時の品質確保に加えて、実際の使用温度、負荷変動、クリープ・疲労損傷などを考慮する必要があります。
まとめ|P番号を理解することは適切な溶接施工につながる
ボイラには、炭素鋼からNi基合金まで、多様な材料が使用されています。
これらの材料は、使用温度や圧力、耐食性、クリープ強度などに応じて選定されます。
一方、材料を実際の設備として組み立てるためには、適切な溶接施工が欠かせません。
P番号は、その溶接施工法を確認するための材料区分です。
ただし、P番号は材料の高温強度を示す順位ではなく、溶接材料やPWHT条件を一義的に決定するものでもありません。
特に異なるP番号の材料を接続する場合には、必要なPWHT条件を満足するとともに、相手側材料への影響を考慮する必要があります。
また、溶接施工時の品質が確保されていても、長時間使用中の金属組織の変化やクリープ損傷まで防げるとは限りません。
重要なのは、
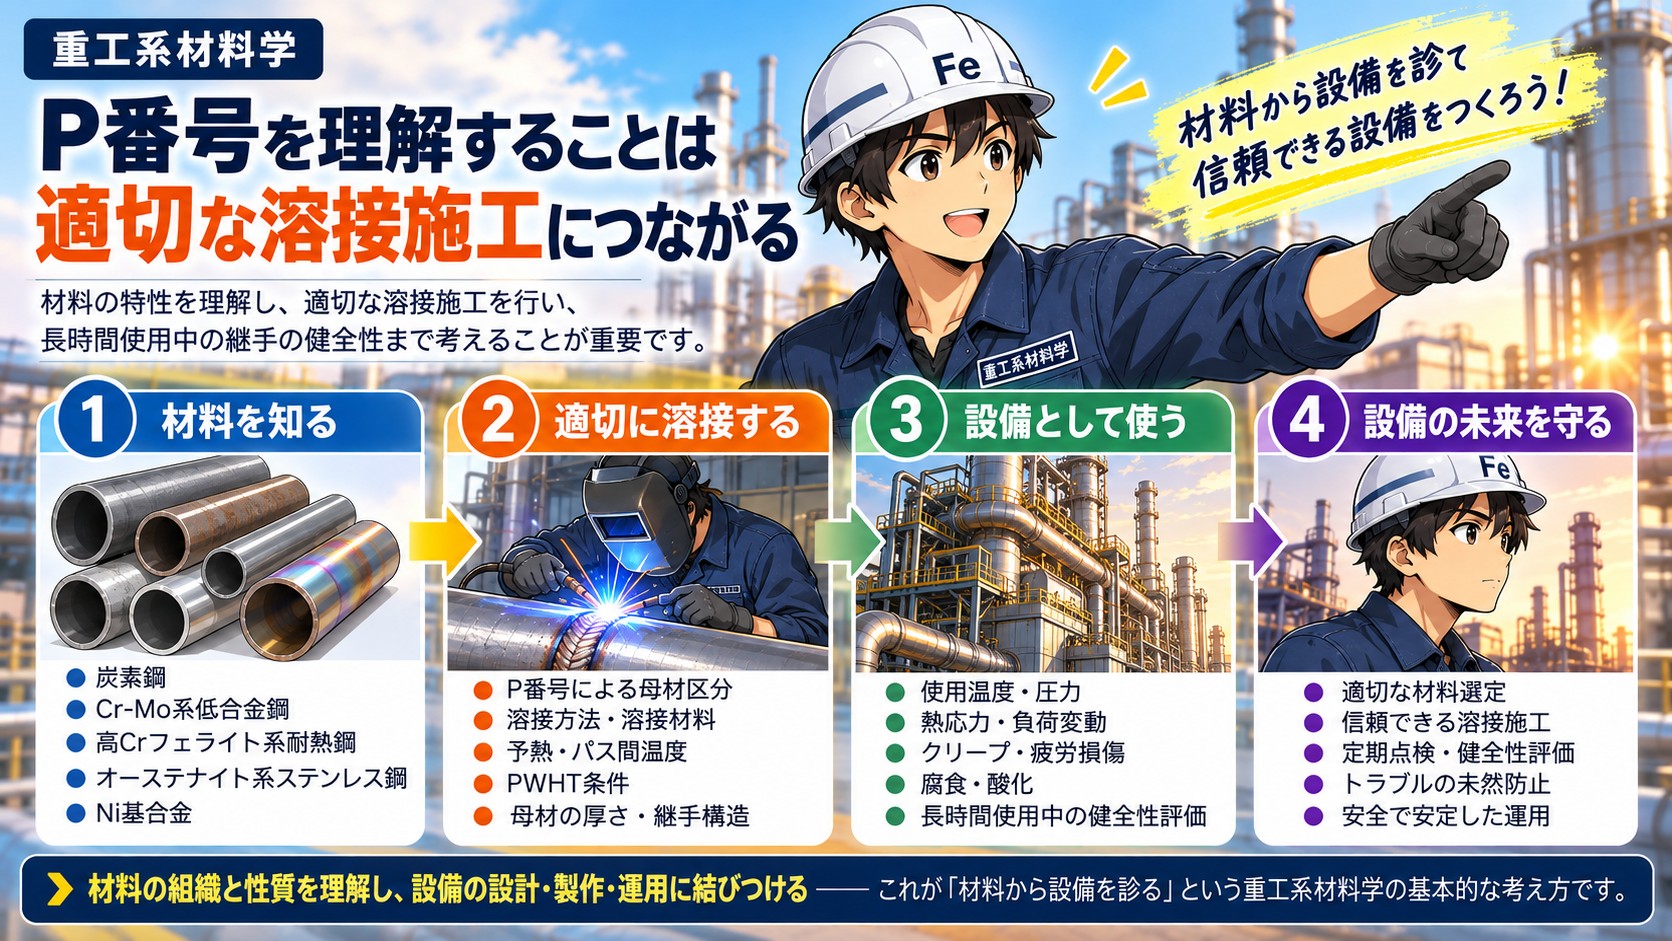
材料の特性を理解し、適切な溶接施工を行い、長時間使用中の継手の健全性まで考えること
です。
ボイラ材料編では、材料の基礎から材料選定、溶接、設備の信頼性まで紹介してきました。
材料を知ることは、鋼種を覚えることではありません。
材料の組織と性質を理解し、設備の設計・製作・運用に結びつけること。
これが「材料から設備を診る」という重工系材料学の基本的な考え方です。
くろがねくんの一言
「P番号は材料の強さの順位じゃないよ!材料の特性を理解して適切な溶接施工につなげよう!」
<執筆者情報>
難波一夫
IHI/石川島播磨重工業 出身 の重工系技術士(金属部門)
中小企業診断士・労働安全コンサルタント・エネルギー管理士資格を保有
材料から設備を診る! 技術経営コンサルタント