溶接では、母材のごく狭い範囲に大きな熱を与え、局部的に高温まで加熱します。
溶接金属では、
加熱
↓
溶融
↓
凝固
↓
冷却
↓
組織・性質の変化
が起こります。
一方、その周囲のHAZ(熱影響部)は溶融しませんが、溶接熱によって高温まで加熱され、その後冷却されることで組織や性質が変化します。
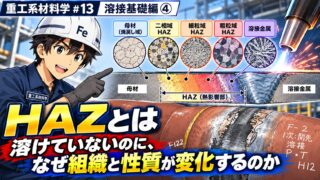
つまり溶接部では、
急激な加熱と冷却による熱履歴
によって、硬さ・強度・靭性・残留応力などが変化します。
特に炭素鋼や低合金鋼では、冷却が速すぎるとHAZが硬化しやすくなります。
さらに、
硬化した組織
+
拡散性水素
+
引張応力・拘束
などの条件が重なると、低温割れの危険性が高くなります。
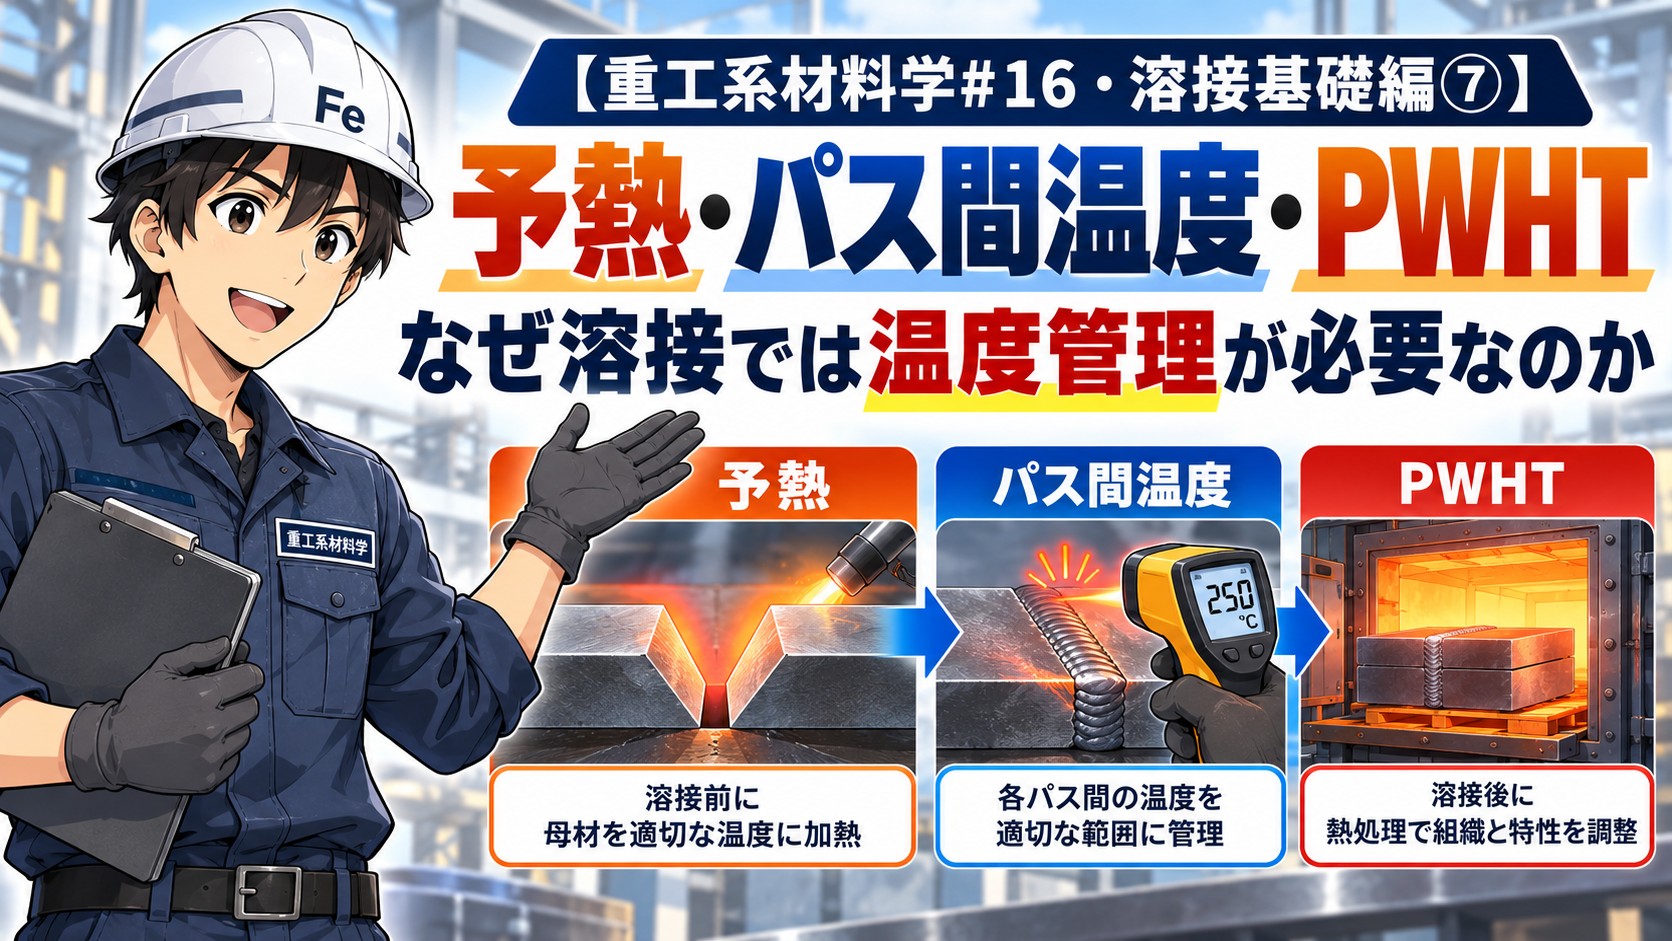
そこで溶接施工では、
溶接前 → 予熱
溶接中 → パス間温度管理
溶接後 → PWHT(溶接後熱処理)
というように、溶接の前・中・後を通じて温度を管理します。
一見すると、どれも「溶接部を温める」作業に見えます。
しかし、その目的はそれぞれ異なります。
本記事では、予熱・パス間温度・PWHTが、
「いつ」「何のために」行われるのか
を、溶接部の熱履歴と材料組織の変化から見ていきます。
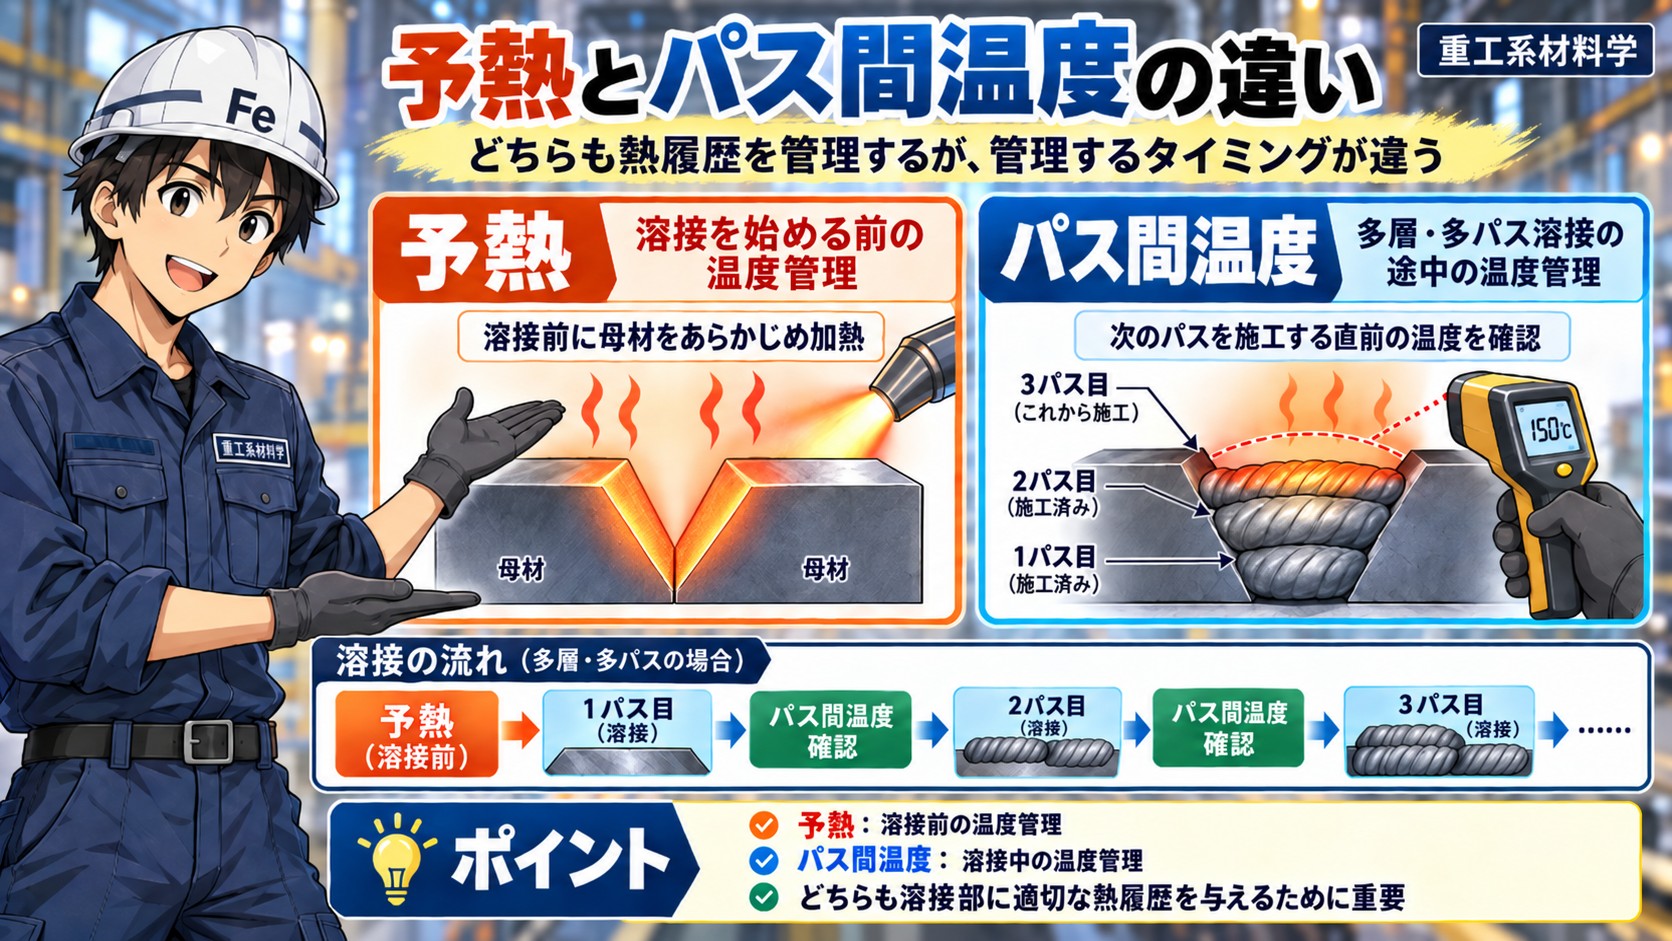
予熱とは
予熱(Preheat)とは、
溶接を開始する前に、溶接部周辺の母材をあらかじめ加熱しておくこと
です。
では、なぜ溶接前に母材を温めるのでしょうか。
大きな目的の一つが、
溶接後の冷却速度を緩やかにすること
です。
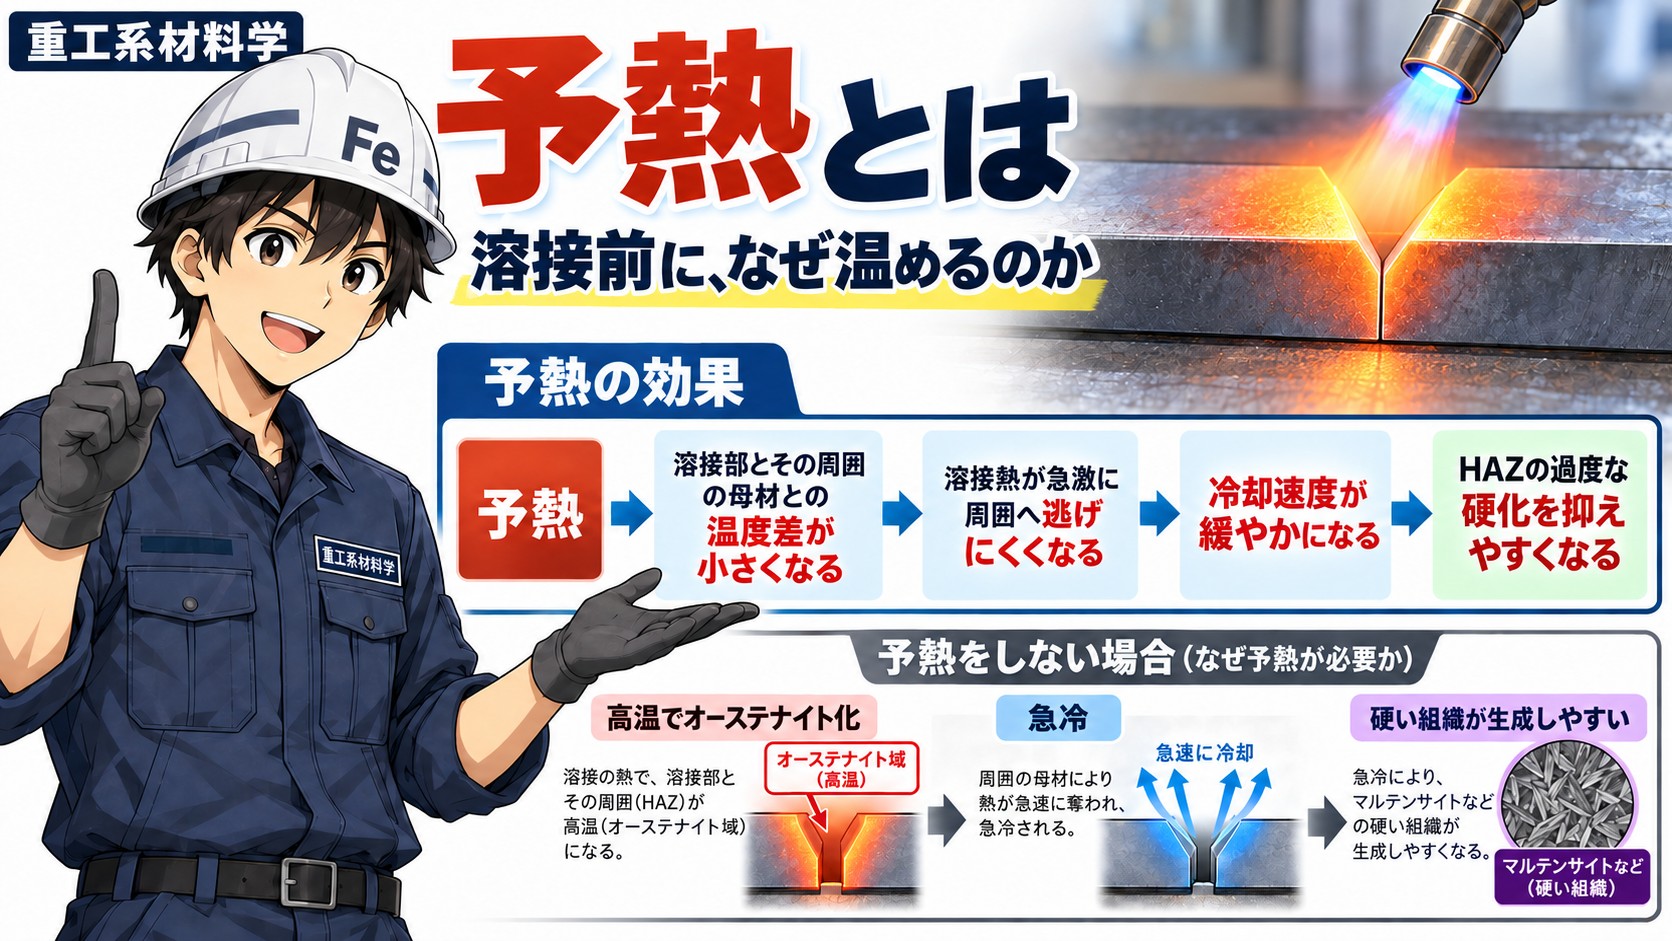
例えば、冷たい厚板をそのまま溶接すると、溶接部に与えられた熱は周囲の母材へ急速に逃げていきます。
その結果、HAZは短時間で冷却され、
高温でオーステナイト化
↓
急冷
↓
硬い組織が生成しやすくなる
という状態になります。
特に炭素当量が高い鋼では焼入れ性が高いため、急冷されるとHAZが硬化しやすくなります。
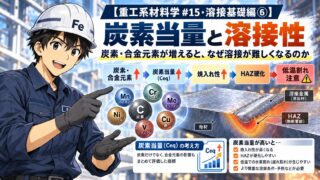
そこで、溶接前に母材を予熱しておきます。
すると、
溶接部とその周囲の母材との温度差が小さくなる
↓
溶接熱が急激に周囲へ逃げにくくなる
↓
冷却速度が緩やかになる
↓
HAZの過度な硬化を抑えやすくなる
という効果が得られます。
つまり予熱は、単に母材を温める作業ではありません。
溶接部の冷却速度をコントロールし、HAZの硬化を抑えるための温度管理
なのです。
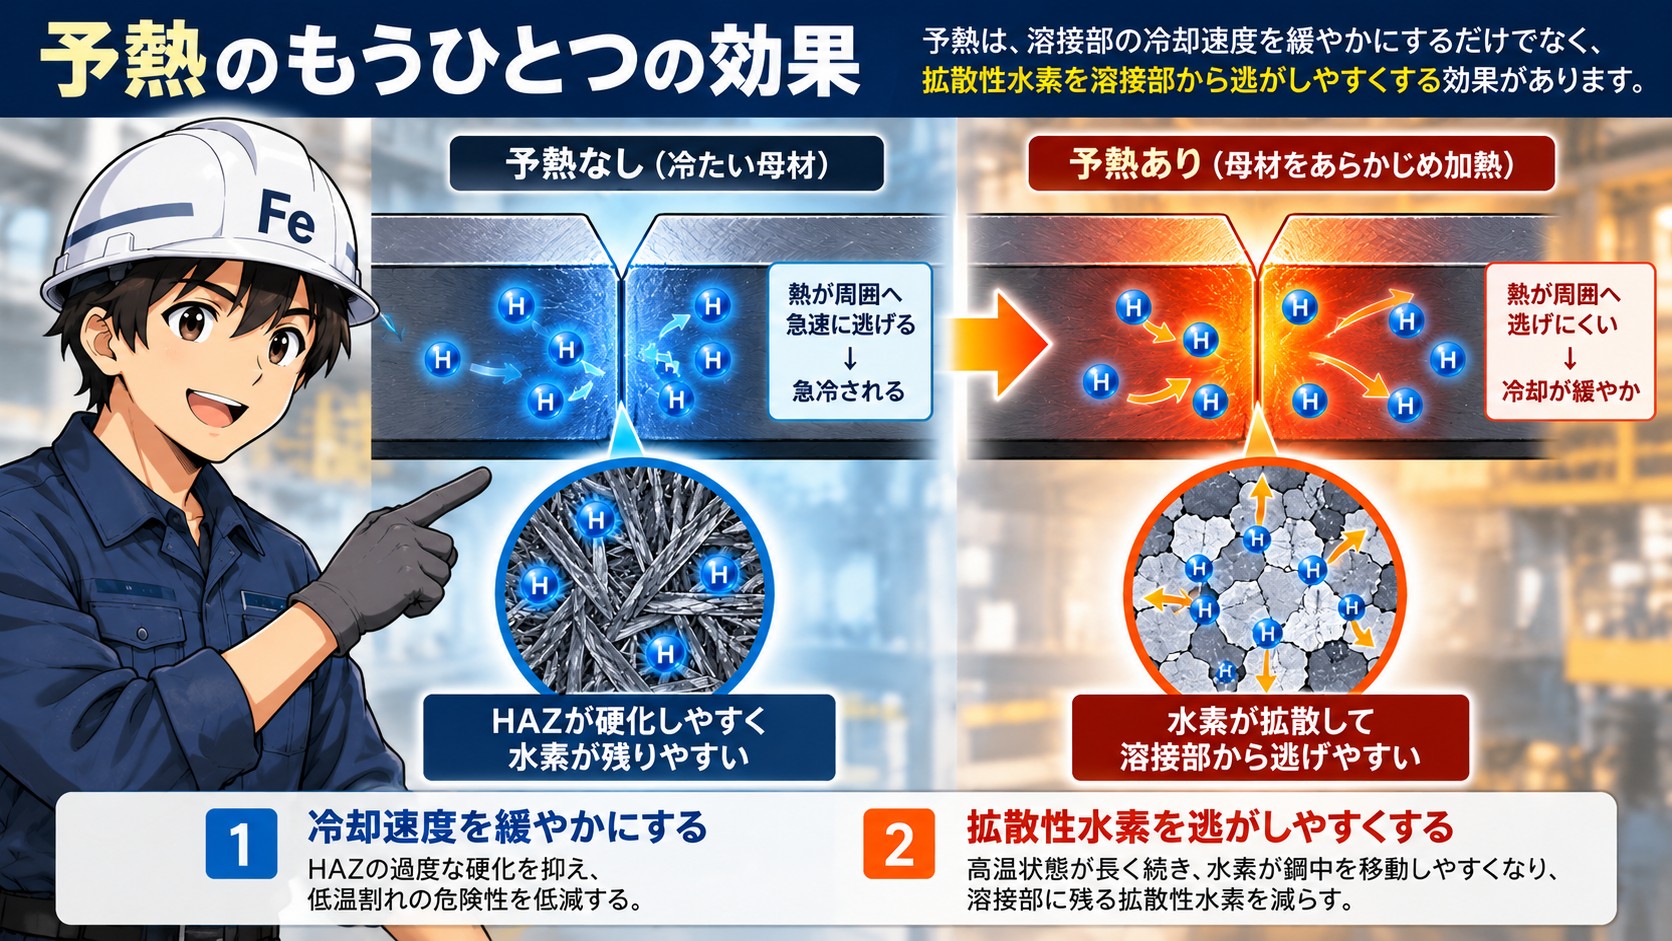
予熱のもうひとつの効果
予熱には、溶接部の冷却速度を緩やかにすること以外にも重要な効果があります。
それが、
拡散性水素を溶接部から逃がしやすくすること
です。
鋼の溶接で問題となる低温割れには、主に、
硬化した組織
+
拡散性水素
+
引張応力・拘束応力
が関係します。
溶接時には、母材や溶接材料などから水素が溶接部に入り込むことがあります。
このうち拡散性水素は、温度が高いほど鋼中を移動しやすくなります。
そこで予熱によって溶接部の冷却を緩やかにすると、
溶接部が高い温度に長く保たれる
↓
水素が鋼中を移動しやすい状態が長く続く
↓
水素が溶接部の外へ逃げやすくなる
↓
溶接部に残る拡散性水素が少なくなる
↓
低温割れの危険性が低下する
という効果が期待できます。
つまり予熱は、単に溶接を始める前に、
「溶接部の周辺を暖めておく」
ための作業ではありません。
材料学的には、
溶接部の冷却速度を緩やかにして、HAZの過度な硬化を抑える
と同時に、
拡散性水素を溶接部から逃がしやすくして、低温割れの危険性を低減する
ための重要な施工管理です。
なお、必要な予熱温度は一律ではありません。
材料の種類、炭素当量、板厚、溶接入熱、継手の拘束度、溶接材料など
を考慮して設定する必要があります。
パス間温度とは
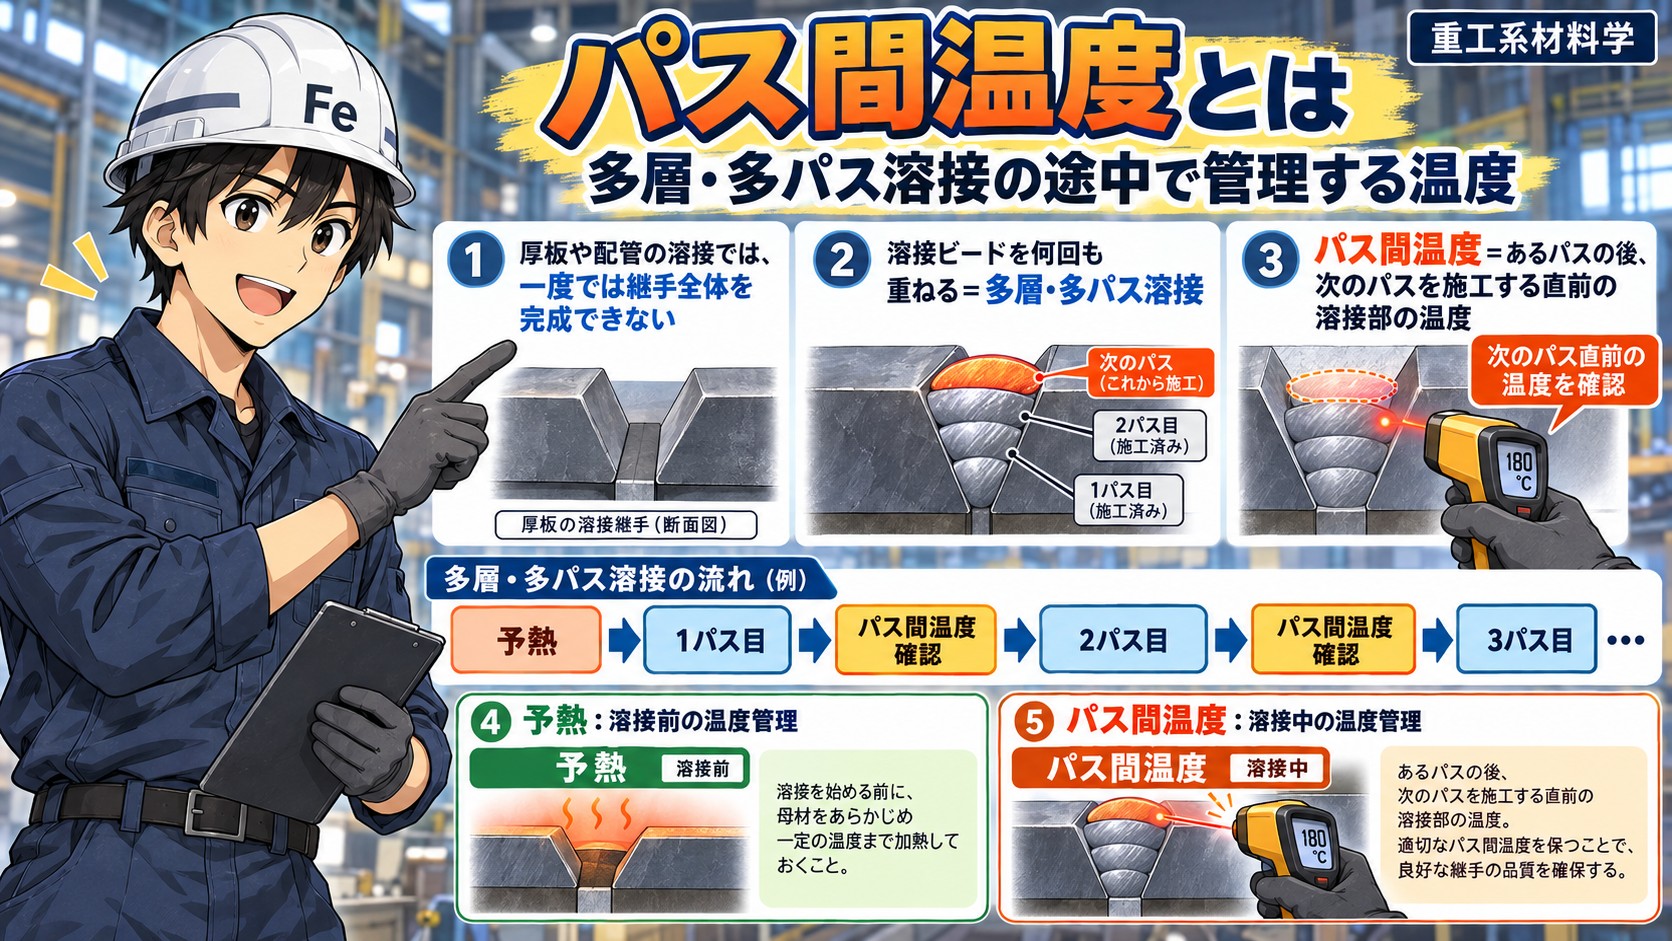
厚板や配管の溶接では、一度の溶接だけで継手全体を完成させることはできません。
通常は、溶接ビードを何回も重ねながら、
1パス目→2パス目→3パス目・・・・
というように、多層・多パスで溶接していきます。
このとき、
ある溶接パスを施工したあと、次のパスを施工する直前の溶接部の温度
を、
パス間温度(Interpass Temperature)
といいます。
つまりパス間温度とは、
多層・多パス溶接の途中で管理する温度
です。
予熱が、
溶接を始める前の温度管理
であるのに対して、パス間温度は、
溶接を続けている途中の温度管理
と考えると分かりやすいです。
パス間温度が低すぎるとどうなる?
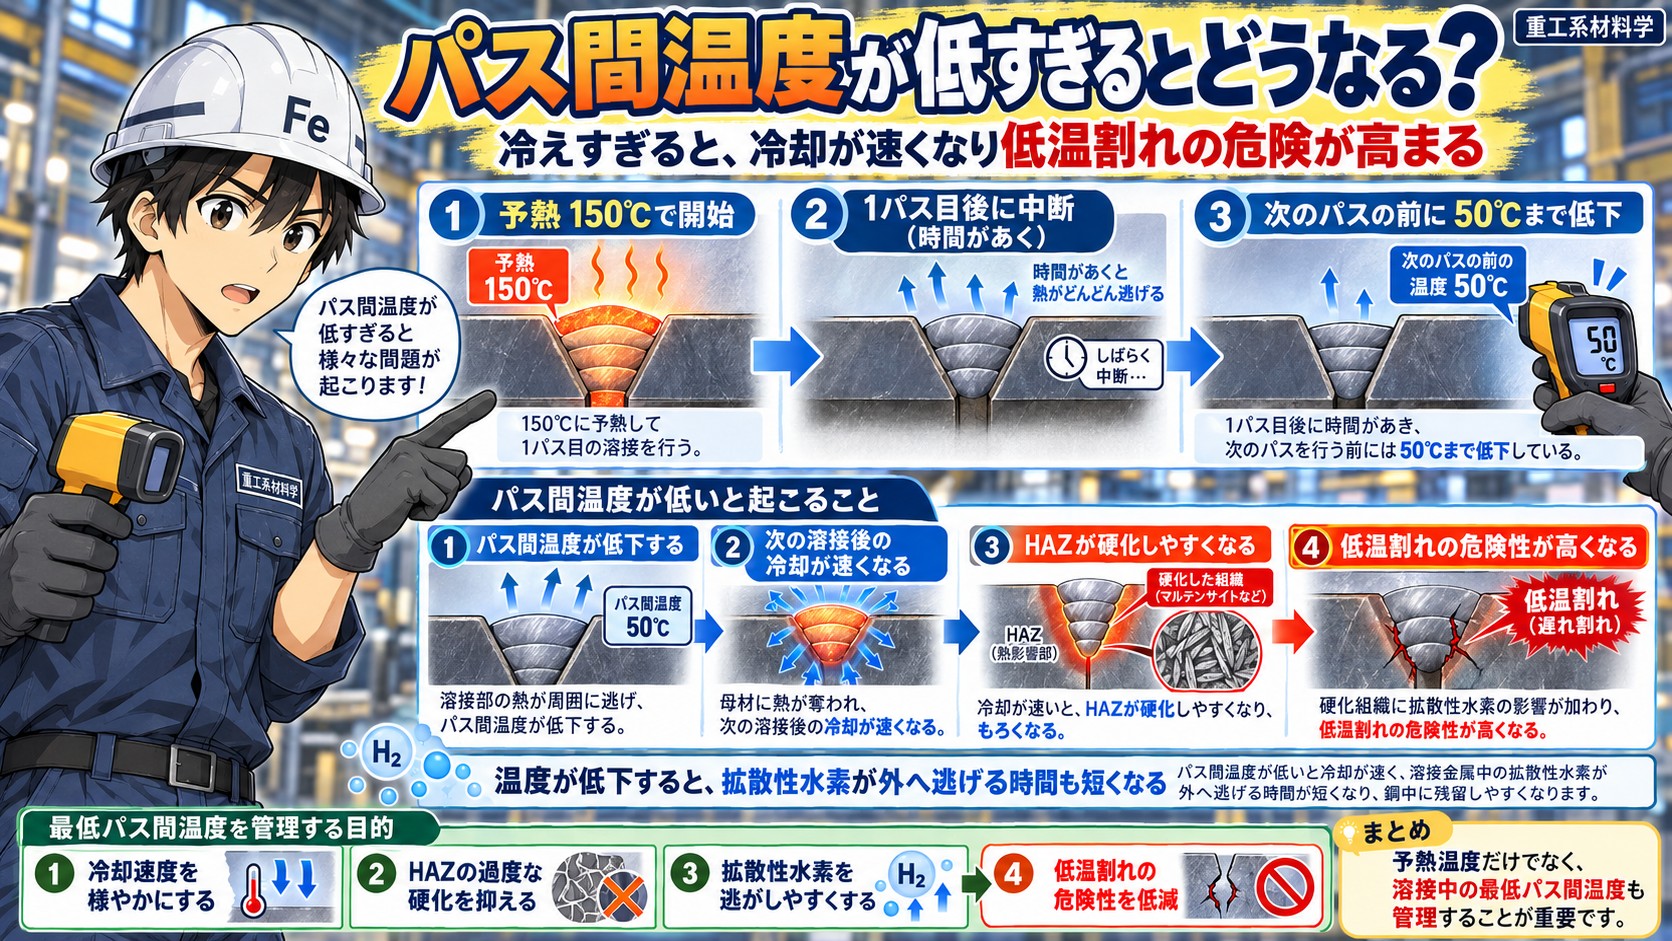
例えば、予熱温度を150℃に設定して溶接を開始したとします。
ところが1パス目の施工後、作業を長時間中断し、溶接部が50℃まで冷えてしまった状態で次のパスを施工するとどうなるでしょうか。
母材の温度が低くなっているため、次の溶接で与えられた熱が周囲へ逃げやすくなり、溶接部の冷却速度が速くなります。
すると、
パス間温度が低下する
↓
次の溶接後の冷却が速くなる
↓
HAZが硬化しやすくなる
↓
低温割れの危険性が高くなる
という方向に働きます。
また、温度が低下することで、拡散性水素が鋼中を移動して外へ逃げる時間も短くなります。
そこで多層・多パス溶接では、
溶接部を一定以上の温度に保ちながら、次のパスを施工する
ことが重要になります。
最低パス間温度を管理する目的は、予熱と基本的に共通しています。
すなわち、
冷却速度を緩やかにする
+
HAZの過度な硬化を抑える
+
拡散性水素を逃がしやすくする
ことによって、
低温割れの危険性を低減する
ためです。
このため、低温割れ対策が必要な鋼では、予熱温度だけでなく、溶接中の最低パス間温度についても管理する必要があります。
パス間温度は高いほどよい?
では、
「冷やさない方がよいのなら、できるだけ高い温度のまま溶接を続ければよい」
のでしょうか。
そういうわけではありません。
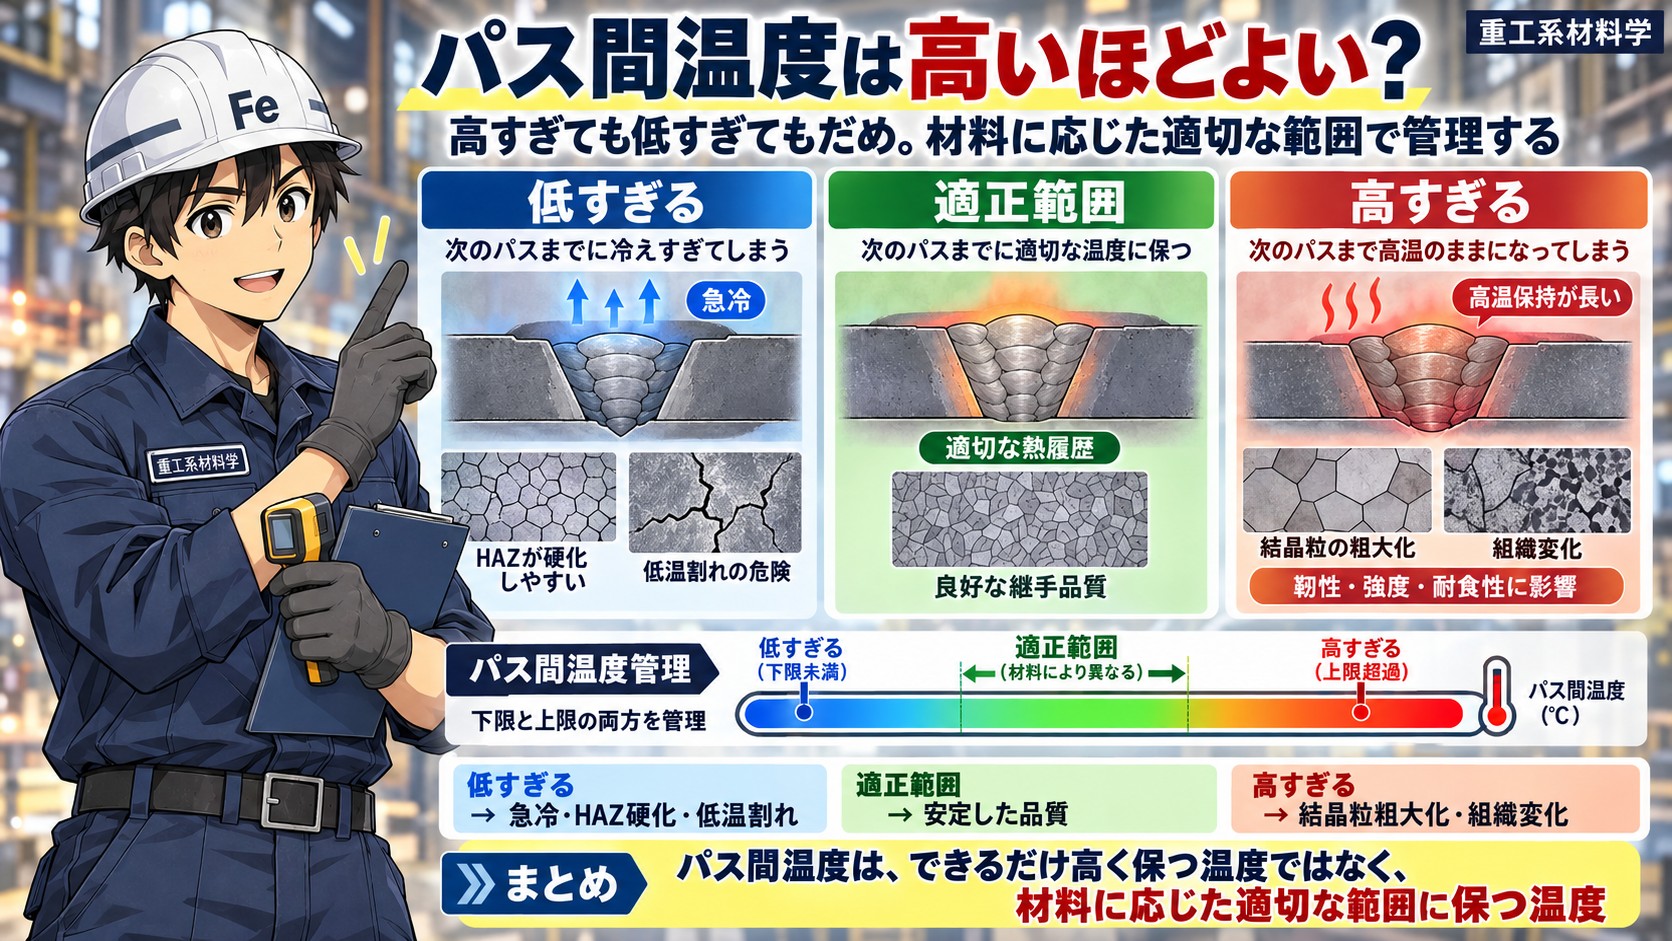
パス間温度には、
下限だけでなく、上限が設定されることがあります。
溶接部が高温のまま次々と溶接されると、溶接金属やHAZは長時間にわたって高温にさらされることになります。
その結果、
結晶粒の粗大化
や、
溶接金属・HAZの組織変化
が起こり、材料によっては靭性や強度、耐食性などに悪影響を及ぼすことがあります。
つまり、パス間温度は低すぎても高すぎても好ましくありません。
したがってパス間温度管理とは、
冷えすぎないようにする管理
であると同時に、
熱くなりすぎないようにする管理
でもあります。
特にステンレス鋼などでは、高すぎるパス間温度によって組織や耐食性に影響することがあるため、最高パス間温度の管理が重要になります。
つまりパス間温度は、
「できるだけ高く保つ温度」ではなく、材料に応じた適切な範囲に保つ温度
と考えるのが適切です。
予熱とパス間温度の違い
ここまでを整理すると、
予熱
は、
溶接を始める前の温度管理
です。
一方、
パス間温度
は、
多層・多パス溶接を続けている途中の温度管理
です。
施工の流れで見ると、
予熱
↓
1パス目
↓
パス間温度を確認
↓
2パス目
↓
パス間温度を確認
↓
3パス目
↓
……
となります。
つまり、溶接前に適切な予熱を行っていても、その後のパス間温度が適切に管理されていなければ、狙った熱履歴を維持することはできません。
重要なのは、
溶接開始前だけではなく、溶接中も含めて温度を管理すること
です。
予熱とパス間温度は別々の管理項目ですが、どちらも
溶接部に適切な熱履歴を与えるための温度管理
という点でつながっています。
PWHTとは
溶接がすべて終了した後にも、必要に応じて温度管理を行うことがあります。
それが、
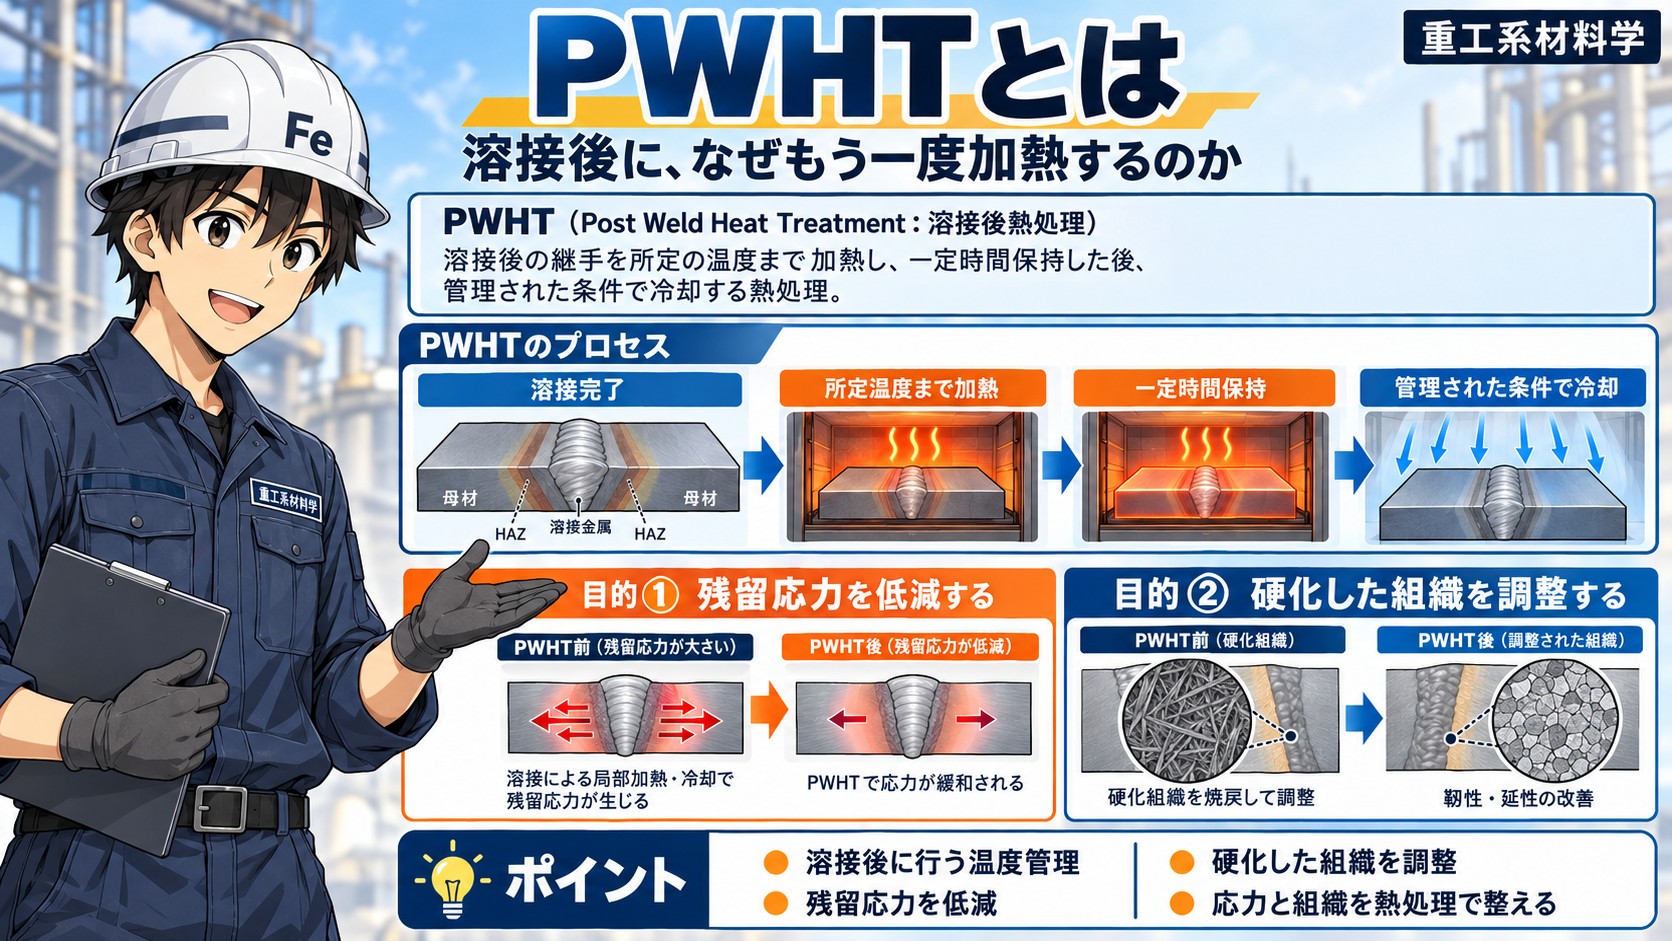
PWHT(Post Weld Heat Treatment:溶接後熱処理)
です。
PWHTでは、溶接後の継手を所定の温度まで加熱し、一定時間保持した後、管理された条件で冷却します。
では、なぜ一度完成した溶接部を、もう一度加熱するのでしょうか。
主な目的は、
溶接によって生じた残留応力を低減すること
と、
溶接によって硬化した組織を調整すること
です。
つまりPWHTは、
溶接後に残った「応力」と「組織」の問題を、熱処理によって整えるための工程
と考えると分かりやすいです。
なぜ溶接すると残留応力が発生する?
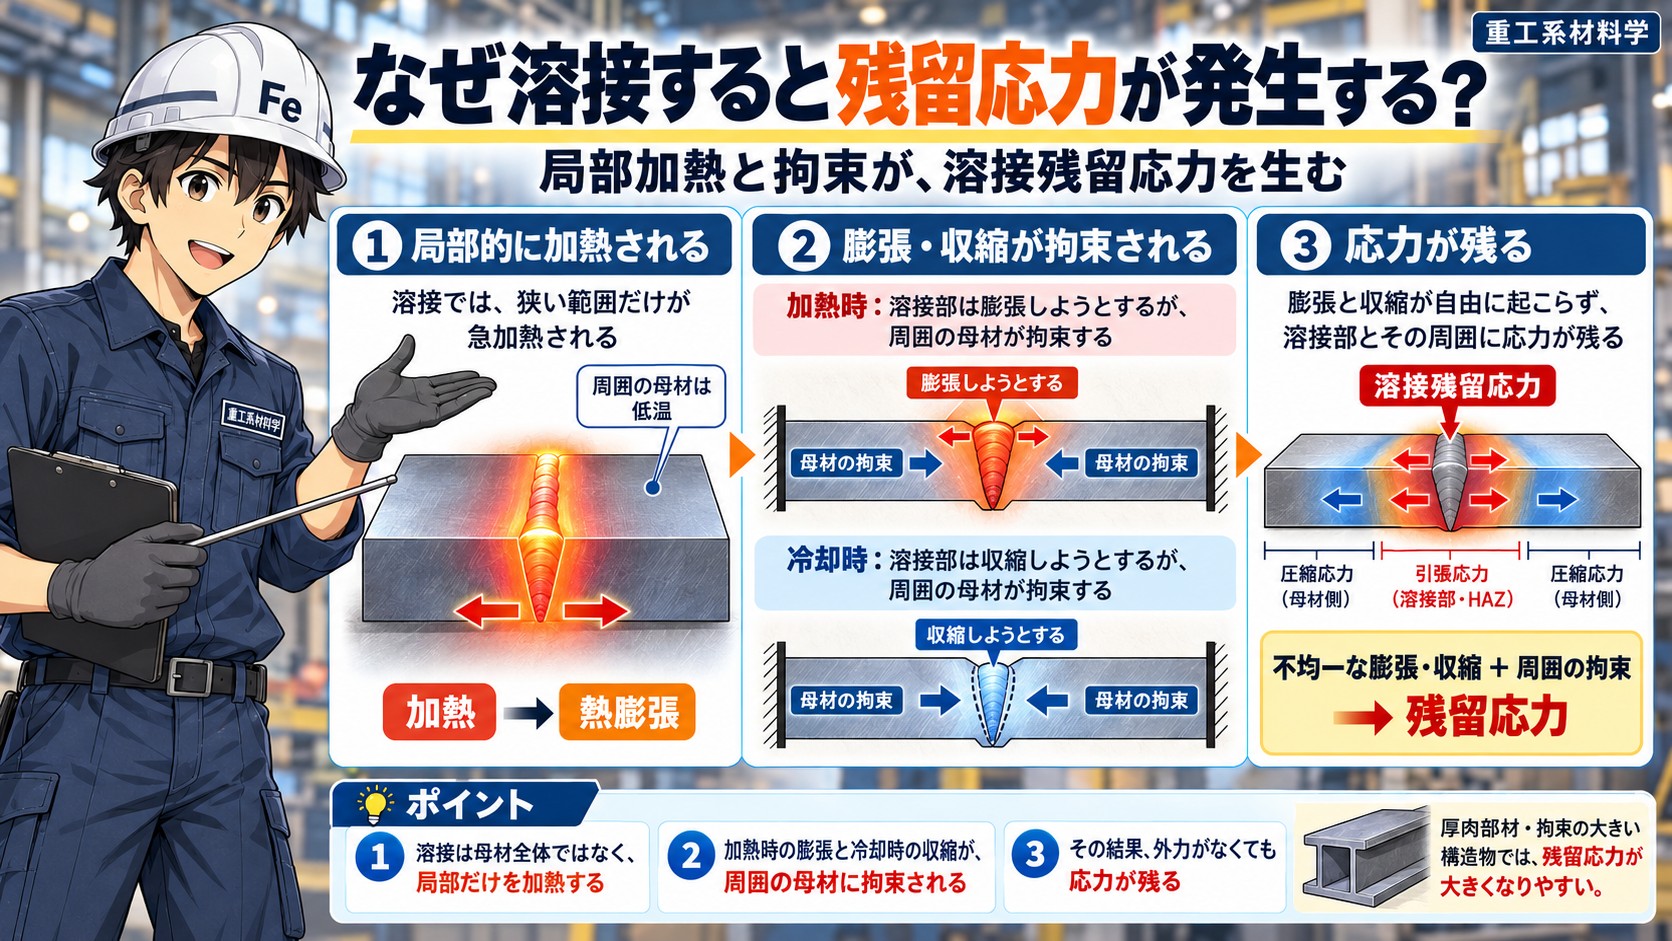
溶接では、母材全体を均一に加熱するのではなく、
非常に狭い範囲だけを局部的に急加熱します。
そのため、溶接部とその周囲では大きな温度差が生じます。
まず、加熱された溶接部は、
加熱
↓
熱膨張
しようとします。
しかし、その周囲には温度の低い母材があるため、溶接部は自由に膨張することができません。
つまり、
溶接部の膨張が周囲の母材によって拘束される
ことになります。
その後、溶接が終了すると、溶接部は冷却され、
冷却
↓
収縮
しようとします。
ところが、この収縮も周囲の母材によって拘束されます。
その結果、
加熱時の膨張と、冷却時の収縮が自由に起こることができず、溶接部やその周囲に応力が残る
ことになります。
これが、
溶接残留応力
です。
つまり溶接残留応力は、
局部的な加熱と冷却によって生じる不均一な膨張・収縮が、周囲の母材によって拘束されることで発生する応力
と考えることができます。
特に厚肉部材や拘束の大きな構造物では、この残留応力が大きくなりやすく、溶接部の健全性を考えるうえで重要になります。
PWHTで残留応力を低減する
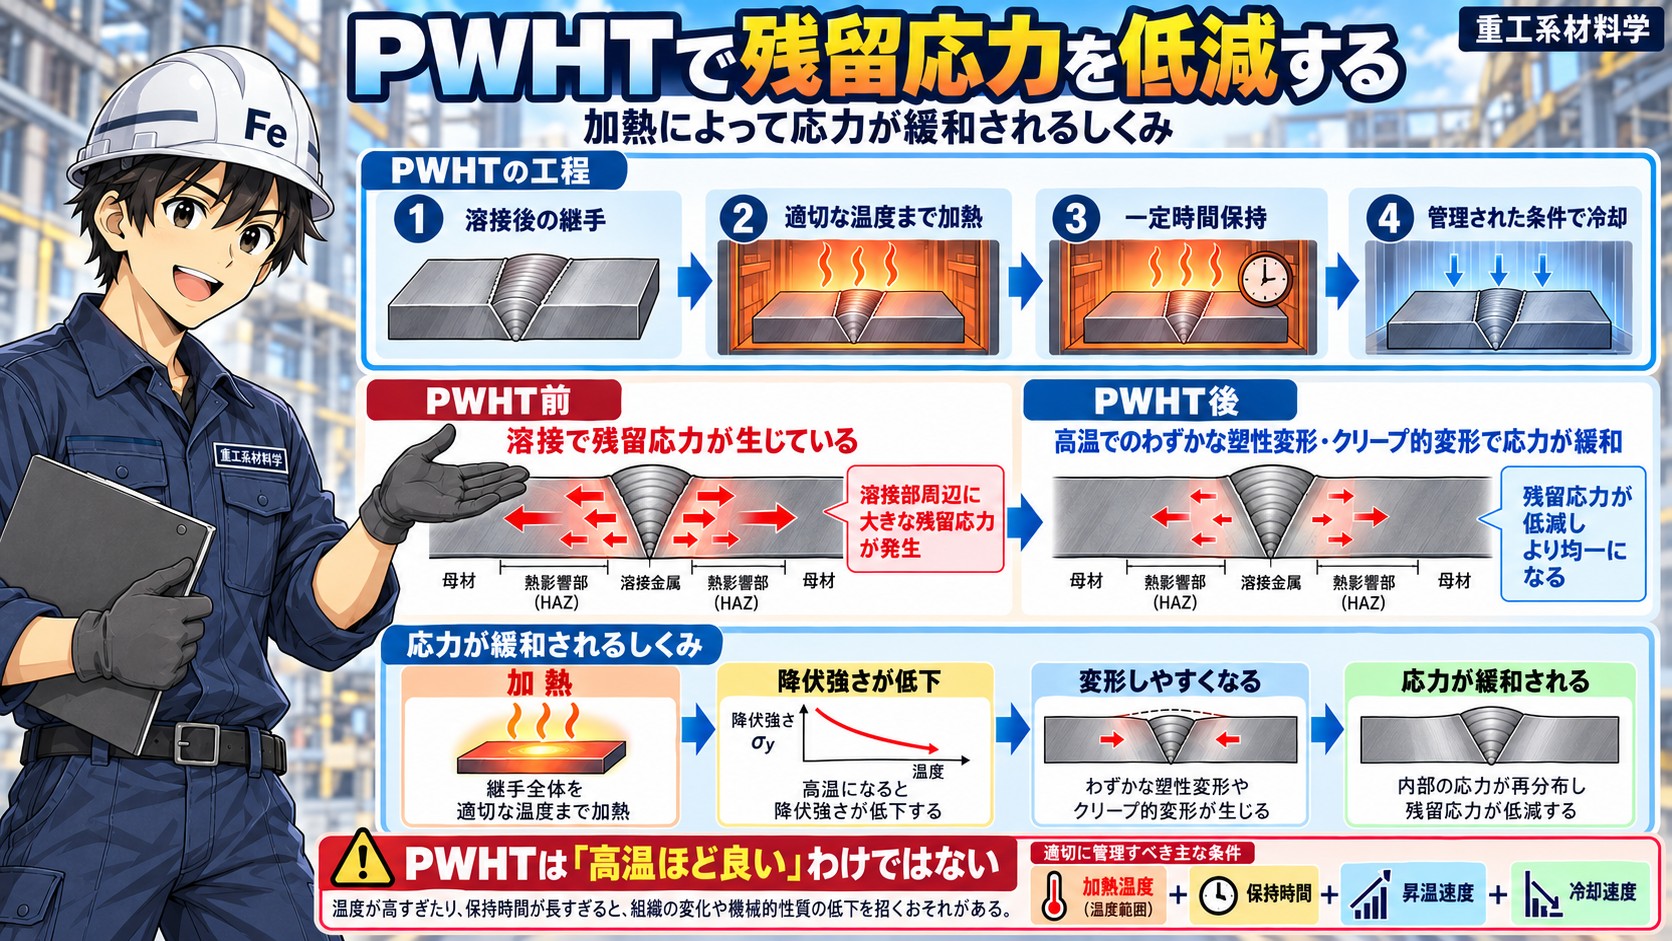
溶接後の部材を適切な温度まで加熱すると、材料の降伏強さが低下し、常温よりも変形しやすい状態になります。
すると、溶接によって内部に残っていた応力が、
高温でのわずかな塑性変形やクリープ的な変形によって緩和される
ようになります。
その結果、
溶接によって生じた残留応力を低減することができる
のです。
このためPWHTは、条件によっては
応力除去を目的とした熱処理
として重要な役割を持ちます。
ただし、
「高い温度まで加熱すればするほど、残留応力がよく抜ける」
という単純なものではありません。
加熱温度が高すぎたり、保持時間が長すぎたりすると、材料の組織や機械的性質に悪影響を与える可能性があります。
そのためPWHTでは、
加熱温度
+
保持時間
+
昇温速度
+
冷却速度
を、材料や板厚、継手条件などに応じて適切に管理する必要があります。
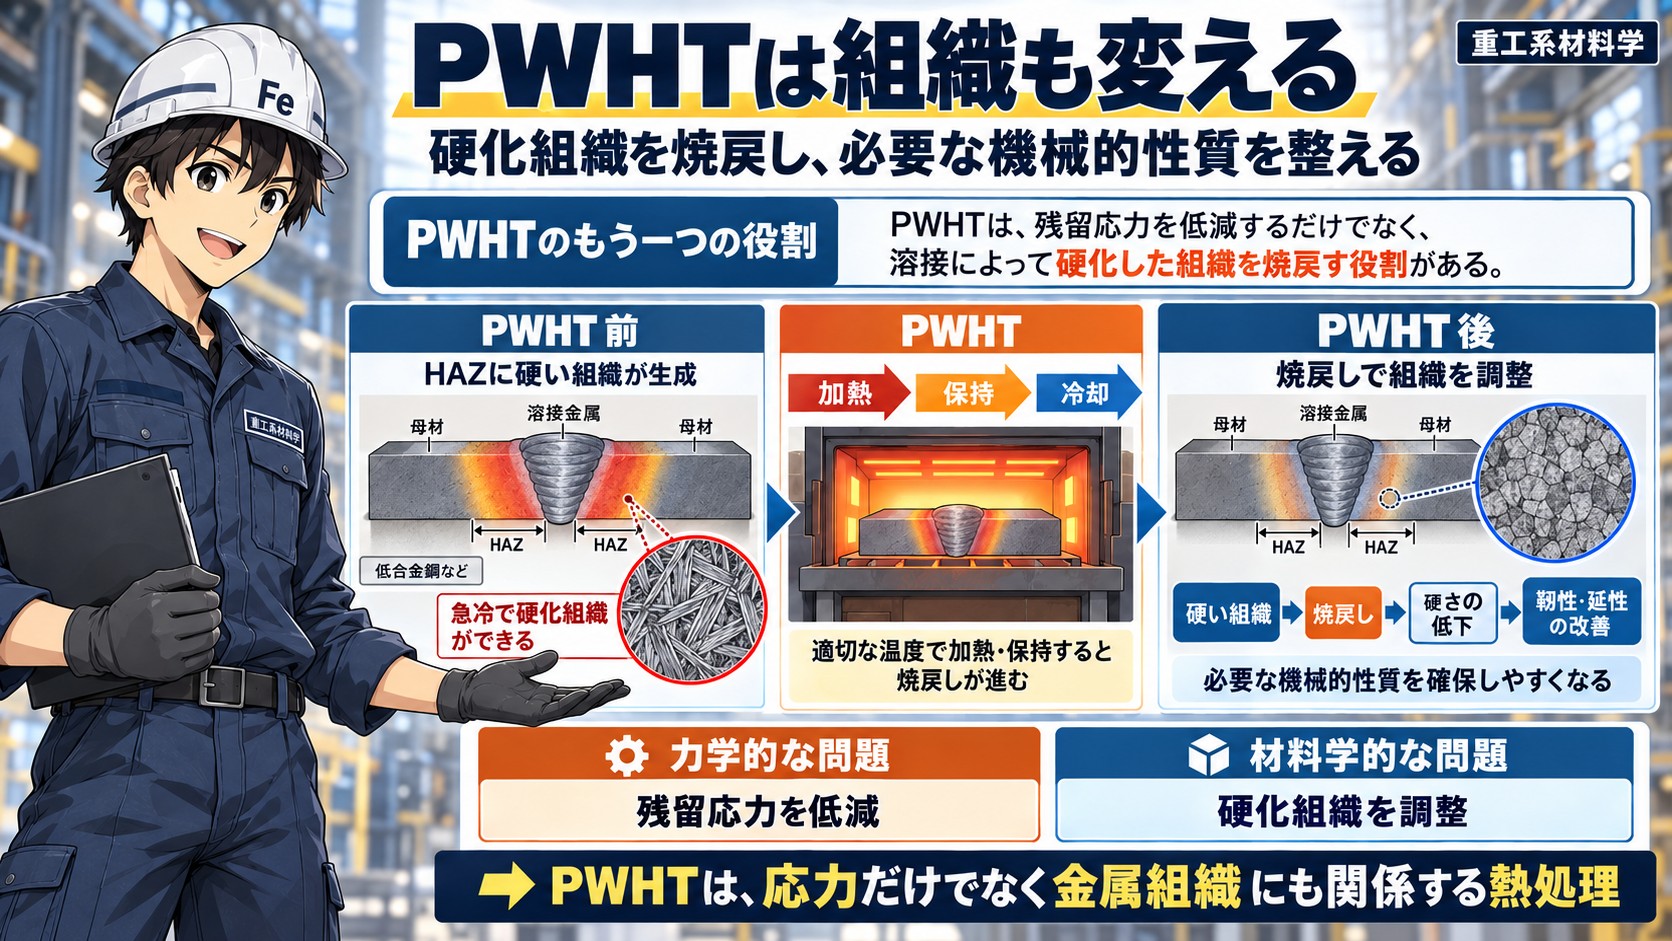
PWHTは組織も変える
PWHTには、残留応力を低減するだけでなく、
溶接によって硬化した組織を焼戻す
という重要な役割もあります。
例えば低合金鋼などでは、溶接時の急冷によってHAZに硬い組織が生成することがあります。
このような硬化組織を適切な温度で加熱・保持すると、焼戻しが進み、
硬い組織
↓
焼戻し
↓
硬さの低下
↓
靭性・延性の改善
といった変化が期待できます。
つまりPWHTは、単に
「溶接後に残った応力を減らすための処理」
ではありません。
材料によっては、
溶接によって生じた硬化組織を調整し、必要な機械的性質を確保するための熱処理
という重要な意味を持ちます。
このようにPWHTは、
残留応力という“力学的な問題”
と、
金属組織という“材料学的な問題”
の両方に関係する熱処理なのです。
「後熱」とPWHTの違い
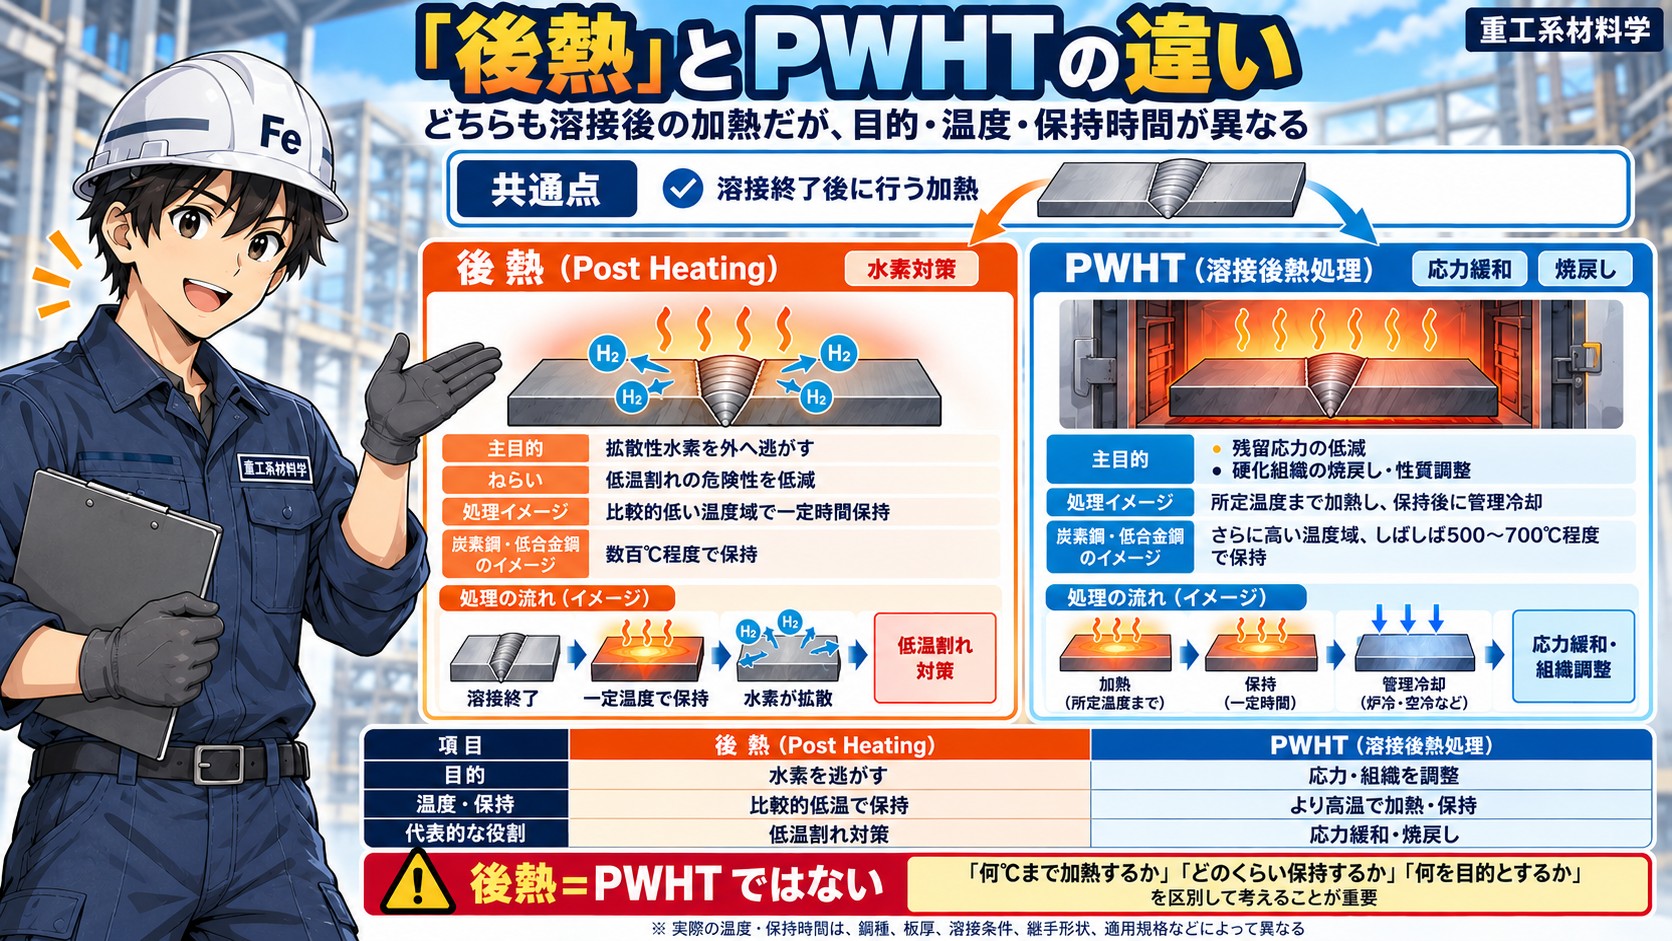
溶接終了後に行う加熱には、
後熱(Post Heating)
と
PWHT(Post Weld Heat Treatment:溶接後熱処理)
があります。
どちらも「溶接後に加熱する」という点では似ていますが、
目的だけでなく、加熱する温度や保持時間も異なります。
後熱は、主として
溶接部に残った拡散性水素を外へ逃がし、低温割れの危険性を低減する
ことを目的とします。
そのため、溶接終了後に比較的低い温度域で一定時間保持し、水素が鋼中を移動して外へ拡散するのを促します。
一方、PWHTは、
残留応力の低減
や、
硬化した組織の焼戻し・機械的性質の調整
を目的として行います。
そのため、一般に後熱よりも高い温度まで加熱し、所定の時間保持します。
炭素鋼や低合金鋼をイメージすると、
後熱
→ 数百℃程度で保持
→ 拡散性水素の移動・放出を促す
PWHT
→ さらに高い温度域、しばしば500~700℃程度で保持
→ 残留応力の緩和や硬化組織の焼戻しを行う
という違いがあります。
ただし、実際に必要となる温度や保持時間は一律ではなく、
鋼種、板厚、溶接条件、継手形状、適用する規格など
によって異なります。
整理すると、
後熱→ 主に水素を逃がすための加熱
PWHT→ 主に残留応力や組織を調整するための熱処理
です。
したがって、
後熱=PWHT
ではありません。
どちらも溶接後に行う加熱ですが、
「何℃まで加熱するのか」
「どのくらい保持するのか」
「何を目的としているのか」
を区別して考えることが重要です。
溶接前・溶接中・溶接後を一つの熱履歴として考える
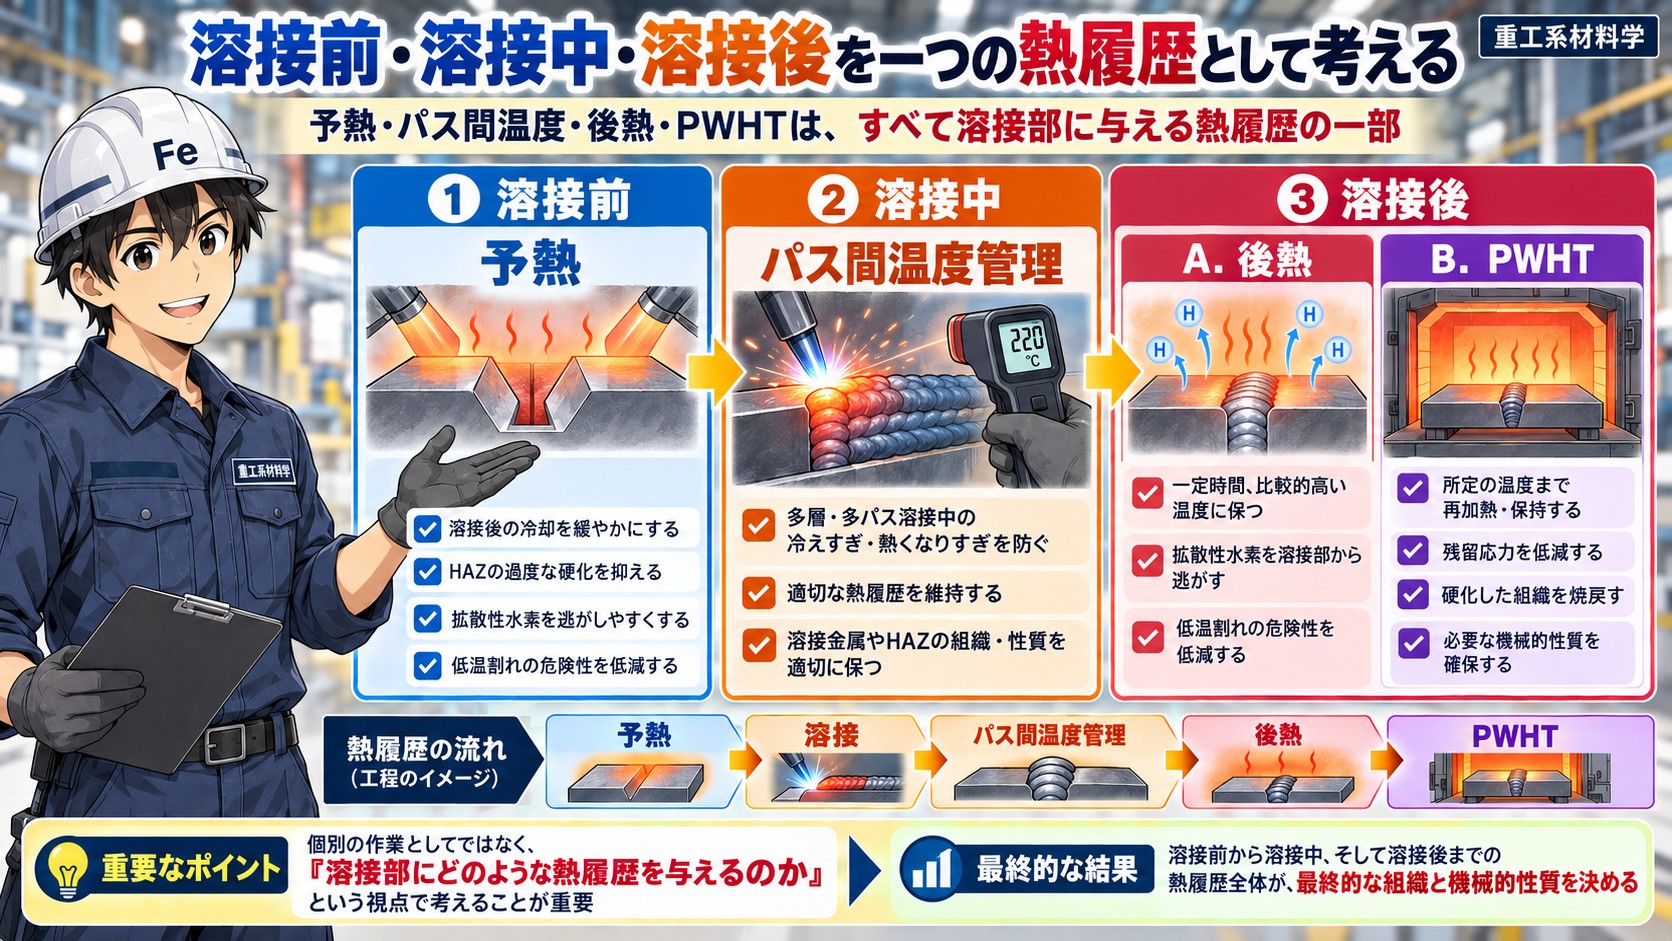
予熱・パス間温度・後熱・PWHTを、それぞれ別の作業として覚えると少し分かりにくくなります。
材料の視点から見ると、これらはすべて、
溶接部にどのような熱履歴を与えるか
という一つの流れの中にあります。
整理すると、
<溶接前>
予熱
↓
溶接後の冷却を緩やかにする
↓
HAZの過度な硬化を抑える
+
拡散性水素を逃がしやすくする
↓
低温割れの危険性を低減する
<溶接中>
パス間温度管理
↓
多層・多パス溶接中の冷えすぎ・熱くなりすぎを防ぐ
↓
適切な熱履歴を維持する
↓
溶接金属やHAZの組織・性質を適切に保つ
<溶接後>
必要に応じて、
後熱
↓
一定時間、比較的高い温度に保つ
↓
拡散性水素を溶接部から逃がす
↓
低温割れの危険性を低減する
さらに、必要に応じて、
PWHT
↓
所定の温度まで再加熱・保持する
↓
残留応力を低減する
+
硬化した組織を焼戻す
↓
必要な機械的性質を確保する
という関係になります。
つまり、
予熱 → 溶接 → パス間温度管理 → 後熱 → PWHT
という一連の温度管理を、個別の作業としてではなく、
「溶接部にどのような熱履歴を与えるのか」
という視点で考えることが重要です。
溶接部の性質は、アークを発生させている瞬間だけで決まるわけではありません。
溶接前から溶接中、そして溶接後までの熱履歴全体が、最終的な組織と機械的性質を決める
のです。
まとめ
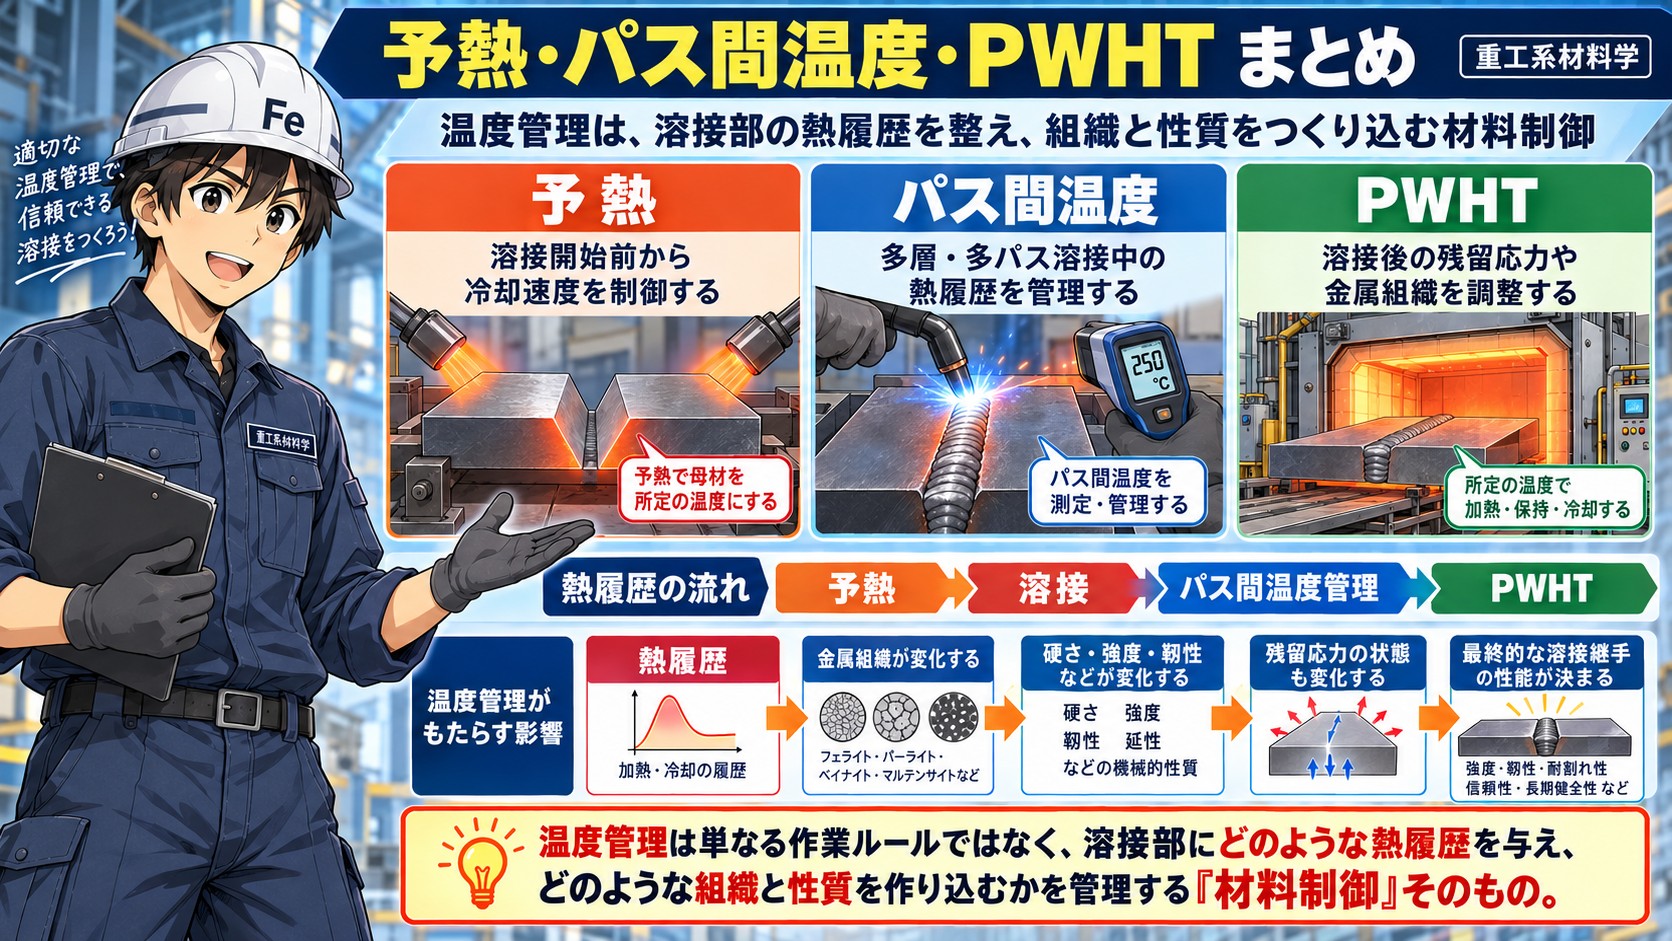
予熱・パス間温度・PWHTは、いずれも溶接部の温度を管理するものですが、その役割はそれぞれ異なります。
基本的な流れは、
予熱
↓
溶接開始前から冷却速度を制御する
パス間温度
↓
多層・多パス溶接中の熱履歴を管理する
PWHT
↓
溶接後の残留応力や金属組織を調整する
となります。
重要なのは、
溶接とは、アークを発生させて金属を溶かしている瞬間だけの現象ではない
ということです。
溶接前の母材温度、
溶接中の入熱と冷却、
多層・多パス溶接中のパス間温度、
そして溶接後の熱処理まで、
すべてが溶接部の熱履歴
としてつながっています。
そして、その熱履歴によって、
金属組織が変化する
↓
硬さ・強度・靭性などが変化する
↓
残留応力の状態も変化する
↓
最終的な溶接継手の性能が決まる
ことになります。
つまり、溶接施工における温度管理は、単なる作業上のルールではありません。
溶接部にどのような熱履歴を与え、どのような組織と性質を作り込むのかを管理する「材料制御」そのもの
なのです。
予熱・パス間温度・PWHTを見てくると、溶接では「どれだけ熱を与えるか」だけでなく、その熱がどのように入り、どのように冷え、溶接後にどのような状態が残るのかまで考える必要があることが分かります。
そして、その熱履歴の結果として生じる重要な問題の一つが、溶接残留応力と変形です。
次回(重工系材料学#17・溶接基礎編⑧)は、なぜ溶接すると残留応力が残り、部材が変形するのかを、材料と力学の両面から見ていきます。
くろがねくんの一言
『予熱もパス間温度もPWHTも、ただ温めているわけじゃないよ。溶接部にどんな熱履歴を与えるかを管理しているんだ!』
<執筆者情報>
難波一夫
IHI/石川島播磨重工業 出身 の重工系技術士(金属部門)
中小企業診断士・労働安全コンサルタント・エネルギー管理士資格を保有
材料から設備を診る! 技術経営コンサルタント