改良9Cr-1Mo鋼などの高Crフェライト系耐熱鋼は、優れた高温強度とクリープ強度を持つ材料として、超々臨界圧(USC)ボイラの管寄せや主蒸気管、再熱蒸気管などに使用されています。
しかし、高Cr鋼は母材のクリープ強度が高くても、溶接継手では長期間の高温使用によってクリープ損傷が進行し、母材より短い時間で破断する場合があります。
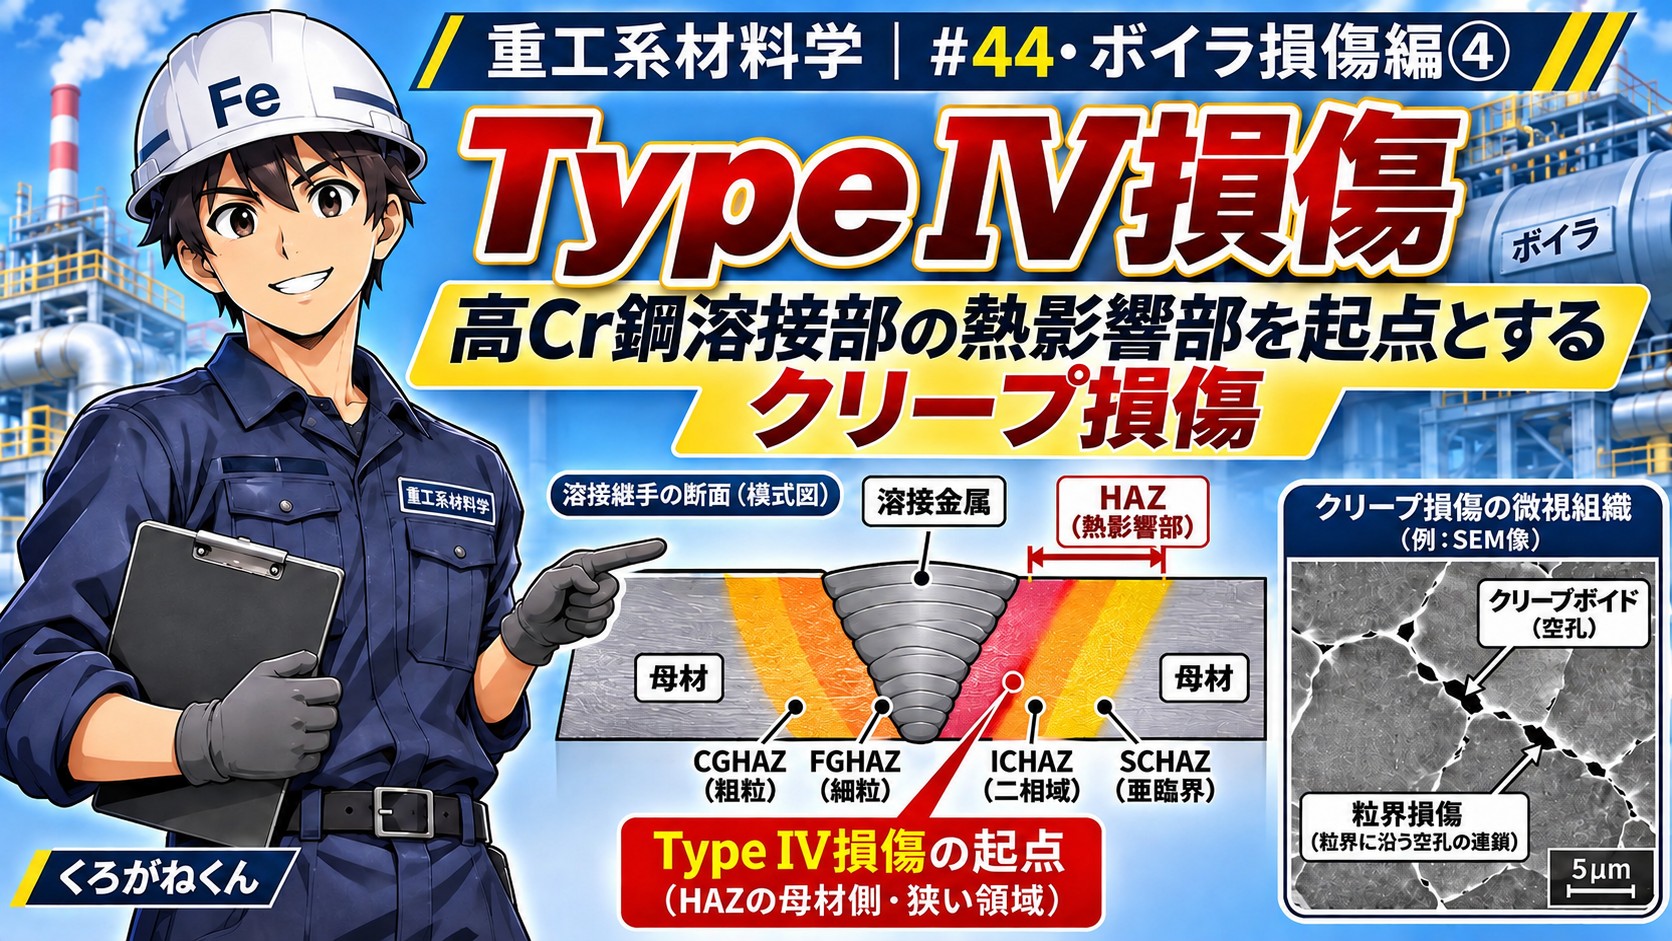
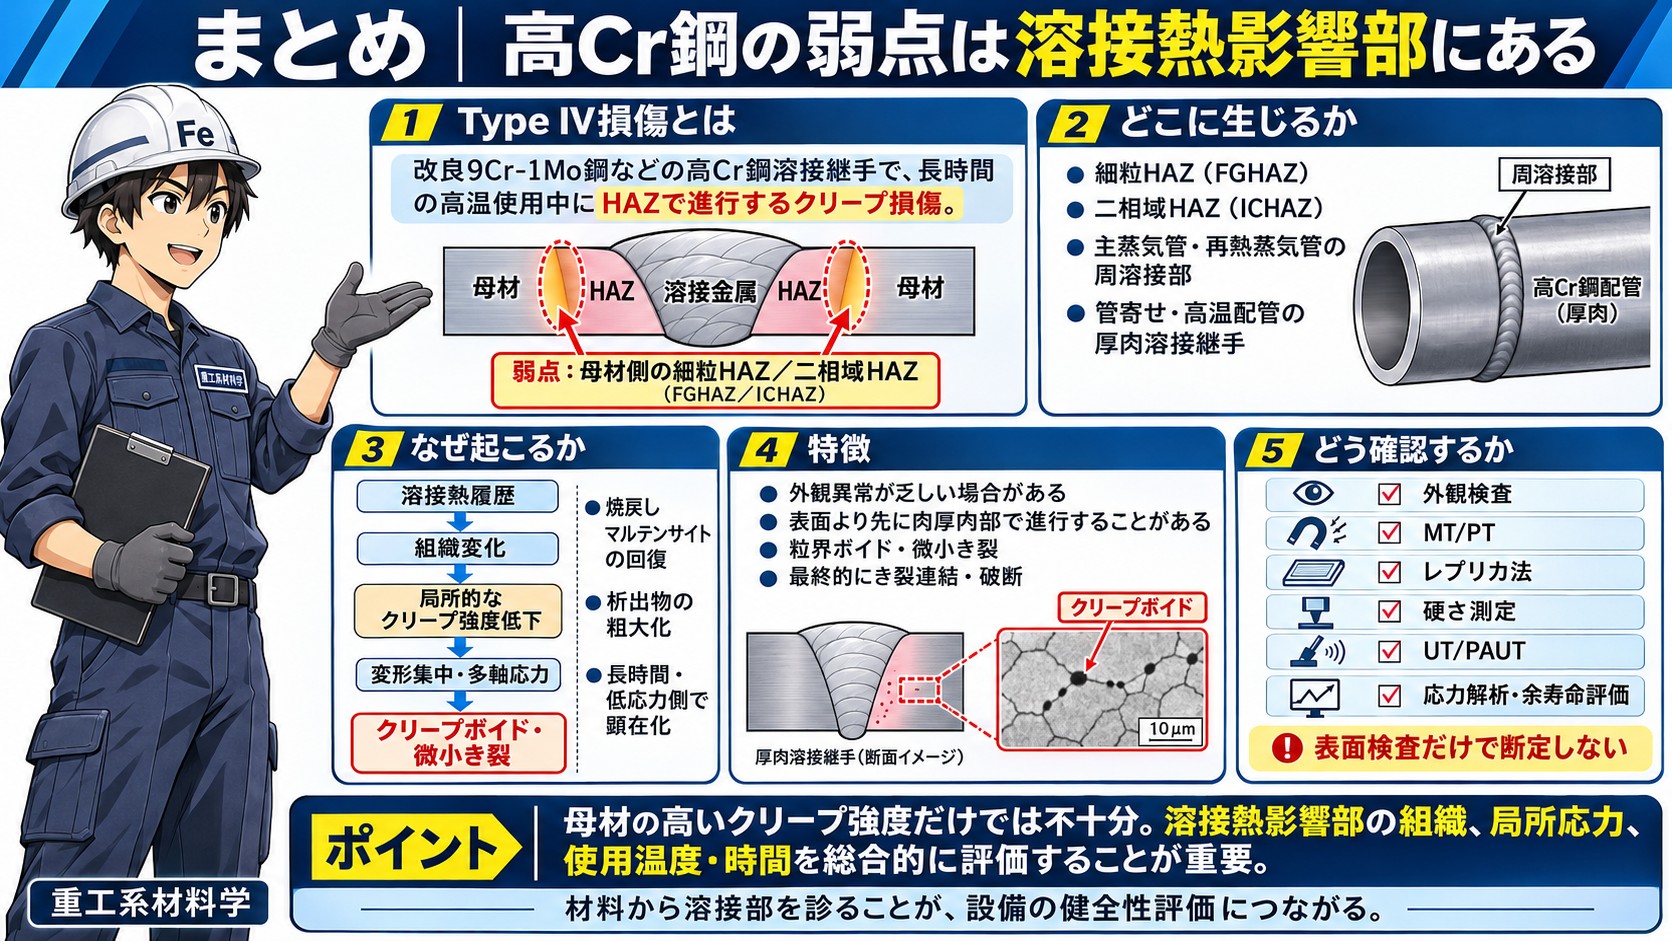
特に問題となるのが、溶接熱影響部(HAZ)の母材側に近い領域で発生するType IV損傷(Type IV Creep Damage)です。
Type IV損傷は、溶接による熱履歴で形成された局所的にクリープ強度の低い領域に変形や損傷が集中し、粒界にクリープボイドや微小き裂が形成される現象です。
高温厚肉部材では、外観に異常が認められなくても、肉厚内部で損傷が進行している場合があり、設備保全上の重要な問題となっています。
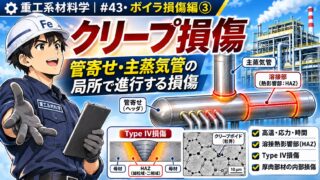
本記事では、Type IV損傷の発生部位、損傷原因、外観・破面・金属組織の特徴、確認方法、防止方法について、材料学と設備保全の視点から解説します。
損傷部位|細粒HAZ・二相域HAZに集中する損傷
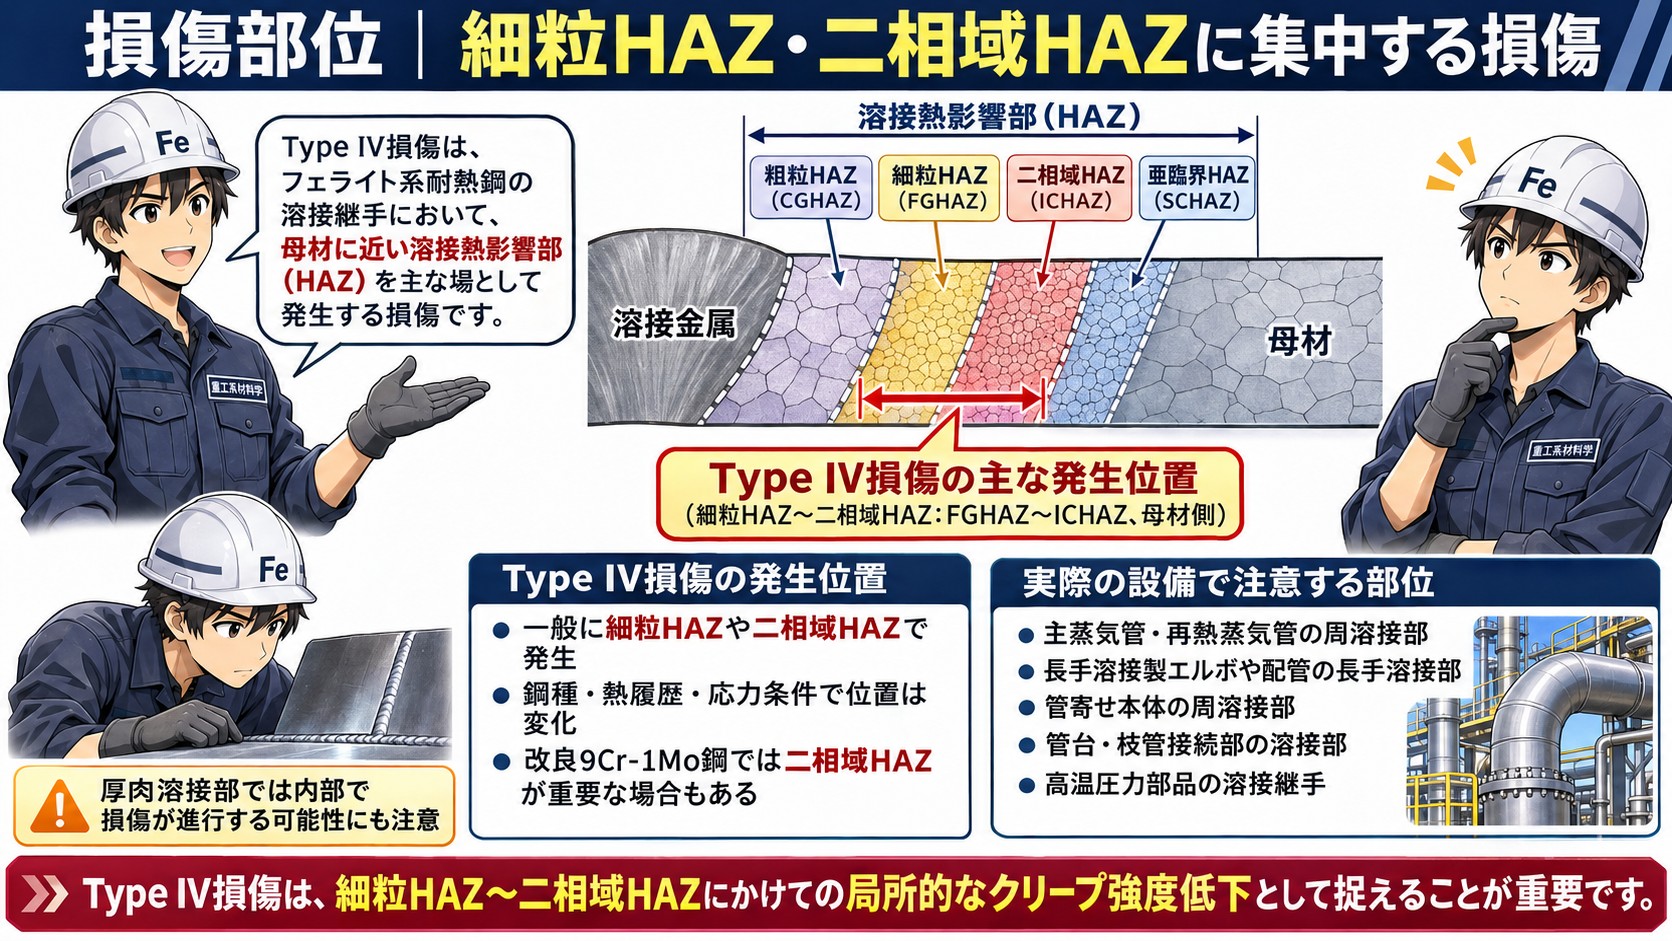
Type IV損傷は、主としてフェライト系耐熱鋼の溶接熱影響部のうち、母材側に近い領域で発生します。
代表的な対象材料には、改良9Cr-1Mo鋼(Grade 91)、Grade 92などの高Crフェライト系耐熱鋼があります。また、従来のCr-Mo系低合金鋼でもType IV損傷が問題となる場合があります。
溶接熱影響部の組織
溶接継手は、母材、溶接金属、溶接熱影響部で構成されています。
溶接熱影響部では、溶接時の最高到達温度が溶融境界からの距離によって異なるため、複数の組織領域が形成されます。
粗粒HAZ(CGHAZ)
溶接時にAc3を大きく超える高温に加熱され、旧オーステナイト結晶粒が粗大化した領域です。
細粒HAZ(FGHAZ)
Ac3を超えてオーステナイト化しますが、粗粒域ほど高温にならず、比較的細かな旧オーステナイト結晶粒が形成される領域です。
二相域HAZ(ICHAZ)
溶接時の最高到達温度がAc1とAc3の間となり、材料の一部がオーステナイト化する領域です。
この領域では、変態した部分と変態していない部分が混在するため、不均一な組織が形成されます。
亜臨界HAZ(SCHAZ)
Ac1以下に加熱され、再オーステナイト化は生じないものの、焼戻しや回復などによる組織変化が生じる領域です。
Type IV損傷の発生位置
Type IV損傷は、一般に細粒HAZや二相域HAZなど、溶接熱影響部の母材側に近い領域で発生します。
ただし、損傷が集中する位置は鋼種、溶接熱履歴、溶接後熱処理、使用温度、応力条件などによって異なります。
例えば、改良9Cr-1Mo鋼では、二相域HAZにクリープボイドが集中することを示した研究もあります。
したがって、Type IV損傷を細粒HAZだけに限定せず、細粒HAZから二相域HAZにかけての局所的なクリープ強度低下として捉えることが重要です。
実際の設備で注意する部位
Type IV損傷は、次のような高温溶接継手で問題になります。
- 主蒸気管・再熱蒸気管の周溶接部
- 長手溶接製エルボや配管の長手溶接部
- 管寄せ本体の周溶接部
- 管台・枝管接続部の溶接部
- その他の高温圧力部品の溶接継手
特に厚肉溶接部では、肉厚方向に応力状態が変化するため、内部で損傷が進行する可能性にも注意が必要です。
損傷原因|高Cr鋼の溶接熱影響部における組織変化
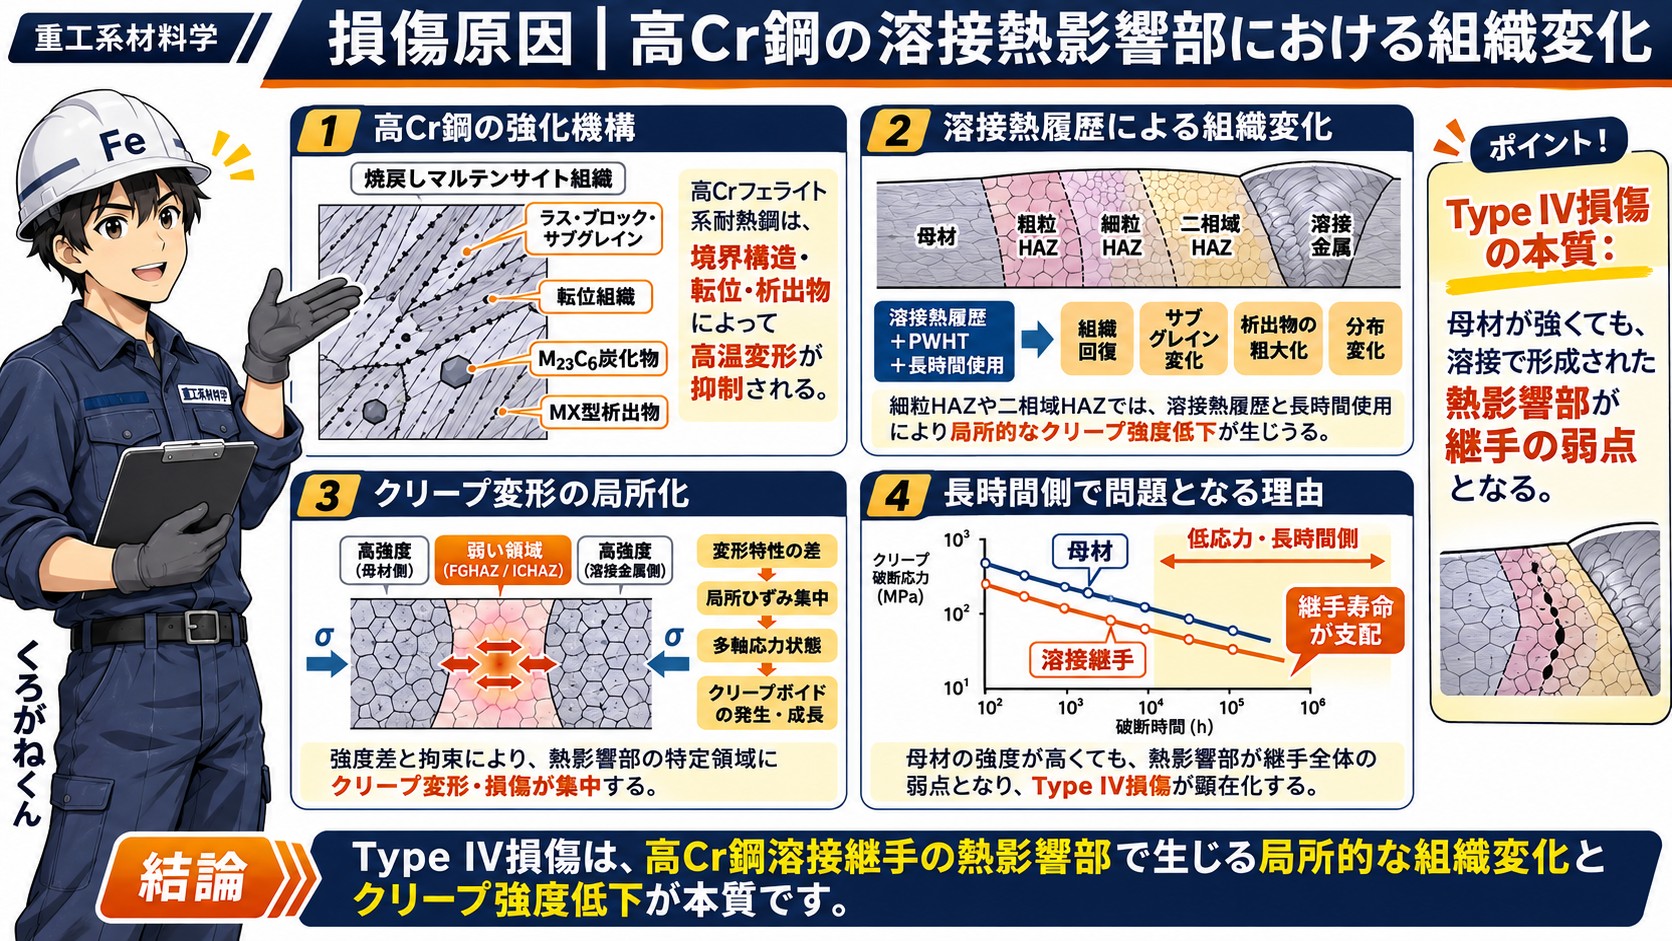
Type IV損傷の基本的な原因は、溶接熱履歴によって形成された熱影響部の組織が、長期間の高温使用で周辺よりクリープ変形・損傷を生じやすくなることです。
高Cr鋼の強化機構
改良9Cr-1Mo鋼などの高Crフェライト系耐熱鋼は、焼戻しマルテンサイト組織を基本としています。
これらの材料では、ラス・ブロック・サブグレインなどの境界構造、転位組織、炭化物や微細析出物によって、高温での変形が抑制されています。
特に、M23C6炭化物やMX型析出物などは、組織の安定性やクリープ強度に関係しています。
溶接熱履歴による組織の変化
溶接時には、母材の一部が急速に加熱・冷却されます。
細粒HAZや二相域HAZでは、この熱履歴によって母材の焼戻しマルテンサイト組織が変化します。
さらに、溶接後熱処理や長期間の高温使用によって、転位組織の回復、サブグレイン構造の変化、析出物の粗大化や分布の変化などが進行することがあります。
その結果、周囲の母材や他の熱影響部と比較して、局所的なクリープ強度が低下する場合があります。
クリープ変形の局所化
溶接継手では、強度や変形特性の異なる領域が隣接しています。
比較的クリープ強度の低い細粒HAZや二相域HAZは、強度の高い母材、粗粒HAZ、溶接金属などに挟まれています。
高温で長期間応力が作用すると、これらの領域の変形特性の違いによって、特定の熱影響部にクリープ変形や損傷が集中することがあります。
また、周囲の材料による変形拘束や溶接継手の形状によって多軸応力状態が生じると、クリープボイドの発生・成長が促進される場合があります。
長時間側で問題となる理由
Type IV損傷は、長期間の高温使用で顕在化することが多い損傷です。
高Cr鋼の溶接継手では、母材の高いクリープ強度が維持されていても、熱影響部の組織回復や局所的な損傷が進むことで、継手全体の破断寿命が制限されることがあります。
特に低応力・長時間側では、母材と溶接継手のクリープ破断特性の差が重要になります。
Type IV損傷の本質は、母材のクリープ強度が高くても、溶接によって形成された熱影響部が継手全体の弱点となり得ることにあります。
損傷の特徴|肉厚内部で進行する傾向があり、外観や表面から損傷を把握しにくい
Type IV損傷では、長期間の高温使用によって、局所的な組織劣化とクリープ損傷の蓄積が進みます。
外観の特徴
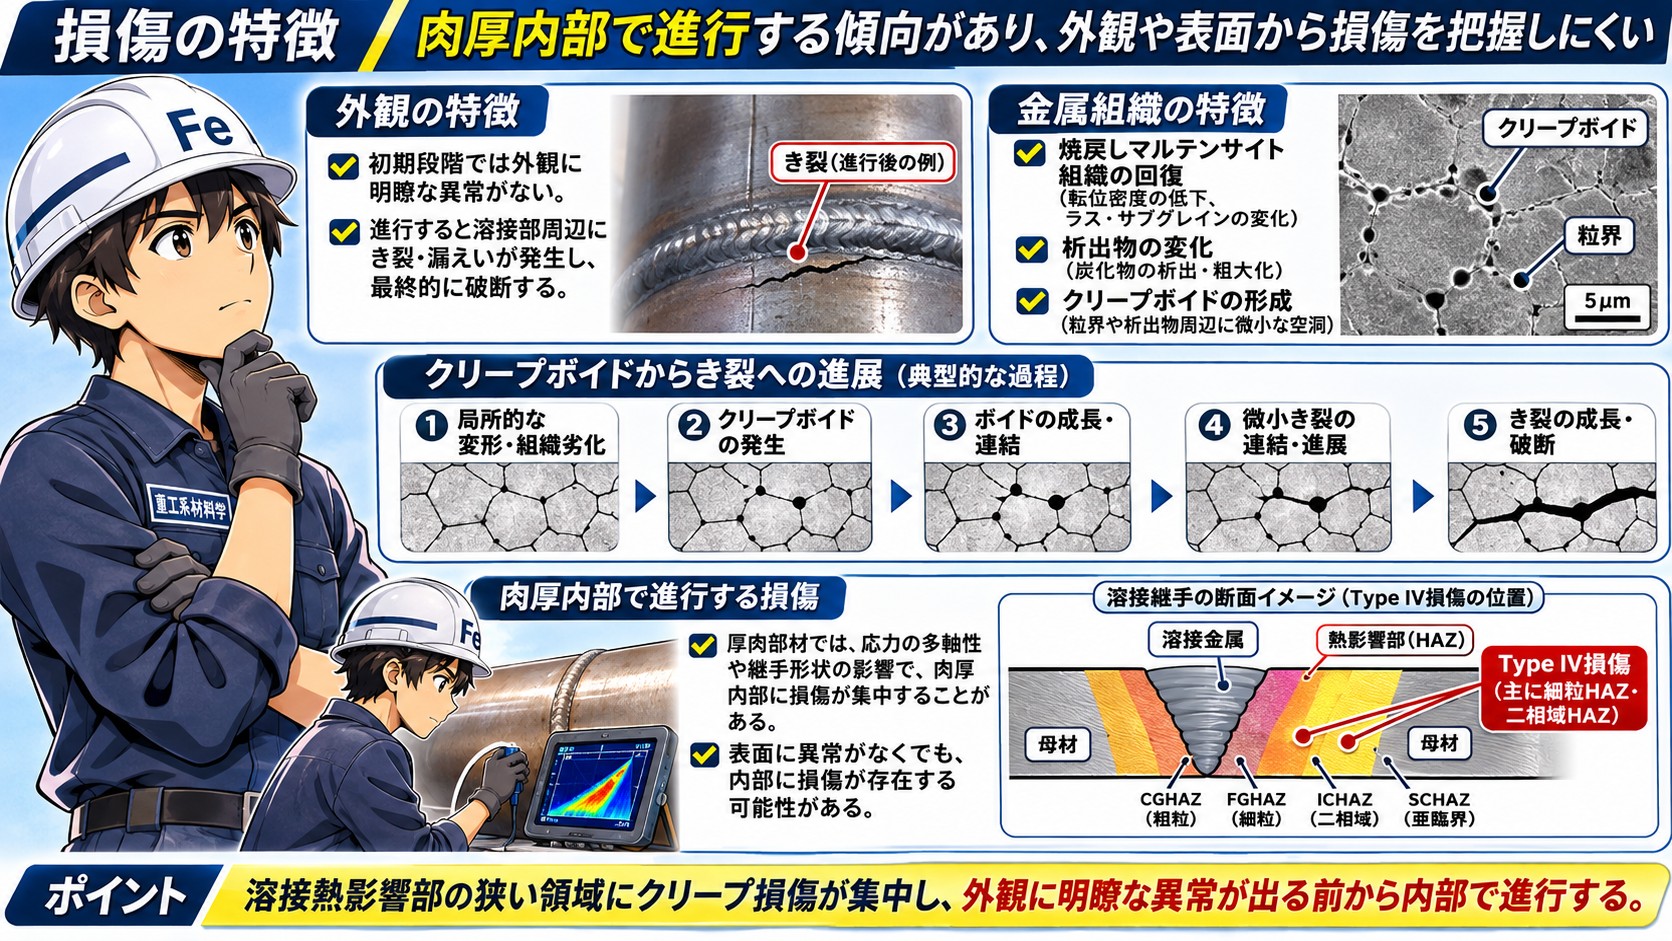
Type IV損傷の初期段階では、外観に明瞭な異常が認められないことがあります。
特に厚肉溶接部では、表面き裂や大きな変形が現れる前に、肉厚内部でクリープボイドや微小き裂が形成される場合があります。
損傷が進行すると、溶接部周辺にき裂や漏えいが発生し、最終的に破断することがあります。
ただし、表面の酸化や変色はType IV損傷に固有の特徴ではありません。
金属組織の特徴
Type IV損傷が発生する領域では、次のような組織変化が認められる場合があります。
焼戻しマルテンサイト組織の回復
高温使用によって転位密度が低下し、ラスやサブグレインなどの組織が変化します。
析出物の変化
炭化物や金属間化合物の析出・粗大化などによって、組織の高温安定性やクリープ強度が変化する場合があります。
クリープボイドの形成
高温・応力条件で粒界や析出物周辺などに微小な空洞が形成されることがあります。
クリープボイドからき裂への進展
Type IV損傷では、典型的には次のような過程で破断に至ります。
- 局所的にクリープ変形・組織劣化が進行する。
- 粒界などに微小なクリープボイドが発生する。
- ボイドが成長・連結して微小き裂を形成する。
- 微小き裂が連結・進展して巨視的なき裂になる。
- き裂の成長によって部材の健全性が失われ、最終的に破断する。
粒界に沿ってき裂が進展した場合には、粒界破壊の特徴が認められることがあります。
ただし、明瞭なボイドや粒界破壊がすべてのType IV損傷で観察されるわけではありません。
肉厚内部で進行する損傷
厚肉部材では、応力の多軸性や溶接継手の形状、材料の変形特性などによって、肉厚内部に損傷が集中する場合があります。
実際の改良9Cr-1Mo鋼溶接継手の研究でも、溶接開先形状によってクリープボイドの分布が異なり、表面から離れた内部に損傷が集中することが示されています。
したがって、表面にクリープボイドや微小き裂が認められなくても、内部に損傷が存在する可能性があります。
Type IV損傷の重要な特徴は、溶接熱影響部の狭い領域にクリープ損傷が集中し、外観に明瞭な異常が現れる前から内部で損傷が進行する場合があることです。
調査方法|複数の検査を組み合わせて進行状況を確認
Type IV損傷の確認には、溶接部の位置と構造、非破壊検査、金属組織観察、運転履歴、応力解析などを組み合わせる必要があります。
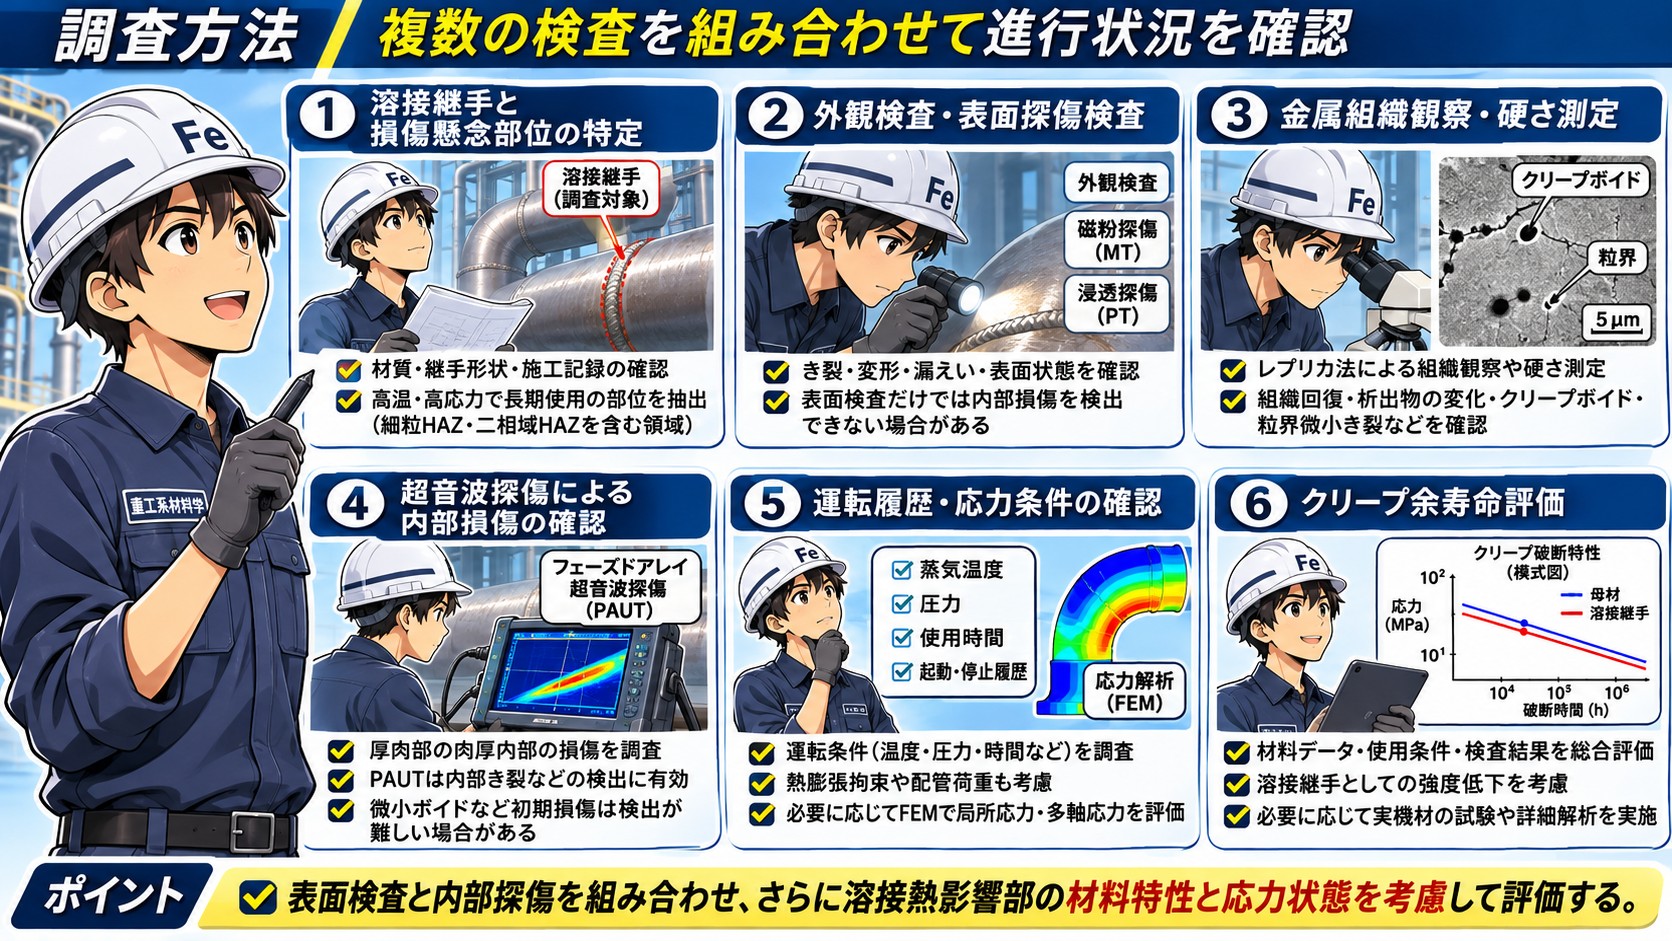
① 溶接継手と損傷懸念部位の特定
まず、対象設備の材質、溶接継手の位置、継手形状、溶接施工記録、溶接後熱処理記録などを確認します。
また、管寄せ、主蒸気管、再熱蒸気管などのうち、高温・高応力で長期間使用されている溶接部を抽出します。
特に細粒HAZや二相域HAZを含む母材側の熱影響部が、重要な調査対象となります。
② 外観検査・表面探傷検査
溶接部周辺のき裂、変形、漏えい、表面状態などを確認します。
必要に応じて、磁粉探傷検査(MT)や浸透探傷検査(PT)などを適用します。
ただし、表面探傷検査だけでは、肉厚内部で進行するクリープ損傷を検出できない場合があります。
③ 金属組織観察・硬さ測定
必要に応じてレプリカ法による金属組織観察や硬さ測定を実施します。
熱影響部の組織回復、析出物の変化、クリープボイド、粒界微小き裂などを確認します。
詳細な調査では、走査電子顕微鏡(SEM)や電子線後方散乱回折(EBSD)などを利用することもあります。
ただし、硬さの低下や組織の回復だけでType IV損傷の程度や余寿命を一義的に判断することはできません。
④ 超音波探傷による内部損傷の確認
厚肉溶接部では、肉厚内部の損傷を調査することが重要です。
通常の超音波探傷検査に加えて、フェーズドアレイ超音波探傷検査(PAUT)などを適用する場合があります。
PAUTは、熱影響部に発生した内部き裂や、ある程度進行したクリープ損傷の検出に有効な場合があります。
ただし、微小なクリープボイドなどの初期損傷は検出が難しいことがあるため、対象部位の形状や材質、想定する損傷状態に適した探傷条件を設定する必要があります。
⑤ 運転履歴・応力条件の確認
蒸気温度、圧力、使用時間、起動・停止履歴などを調査します。
特に、内圧による応力だけでなく、熱膨張拘束や配管系の荷重を考慮することが重要です。
必要に応じて有限要素法(FEM)による応力解析を実施し、熱影響部の局所応力や多軸応力状態を評価します。
⑥ クリープ余寿命評価
材料のクリープ破断特性、溶接継手のクリープ強度、使用温度、応力、累積使用時間、検査結果などを組み合わせて余寿命を評価します。
特にType IV損傷が懸念される場合には、母材のクリープ破断データだけでなく、溶接継手としての強度低下を考慮する必要があります。
必要に応じて、実機材の試験や解析による詳細評価を検討します。
Type IV損傷では、表面検査と内部探傷を組み合わせ、さらに溶接熱影響部の材料特性と応力状態を考慮することが重要です。
対策|運転温度、作用応力低減をもとにした延命化
Type IV損傷を防止するには、溶接施工の品質確保に加えて、長期間の高温使用を考慮した設計・運転・保全管理が必要です。
管壁温度の適正管理
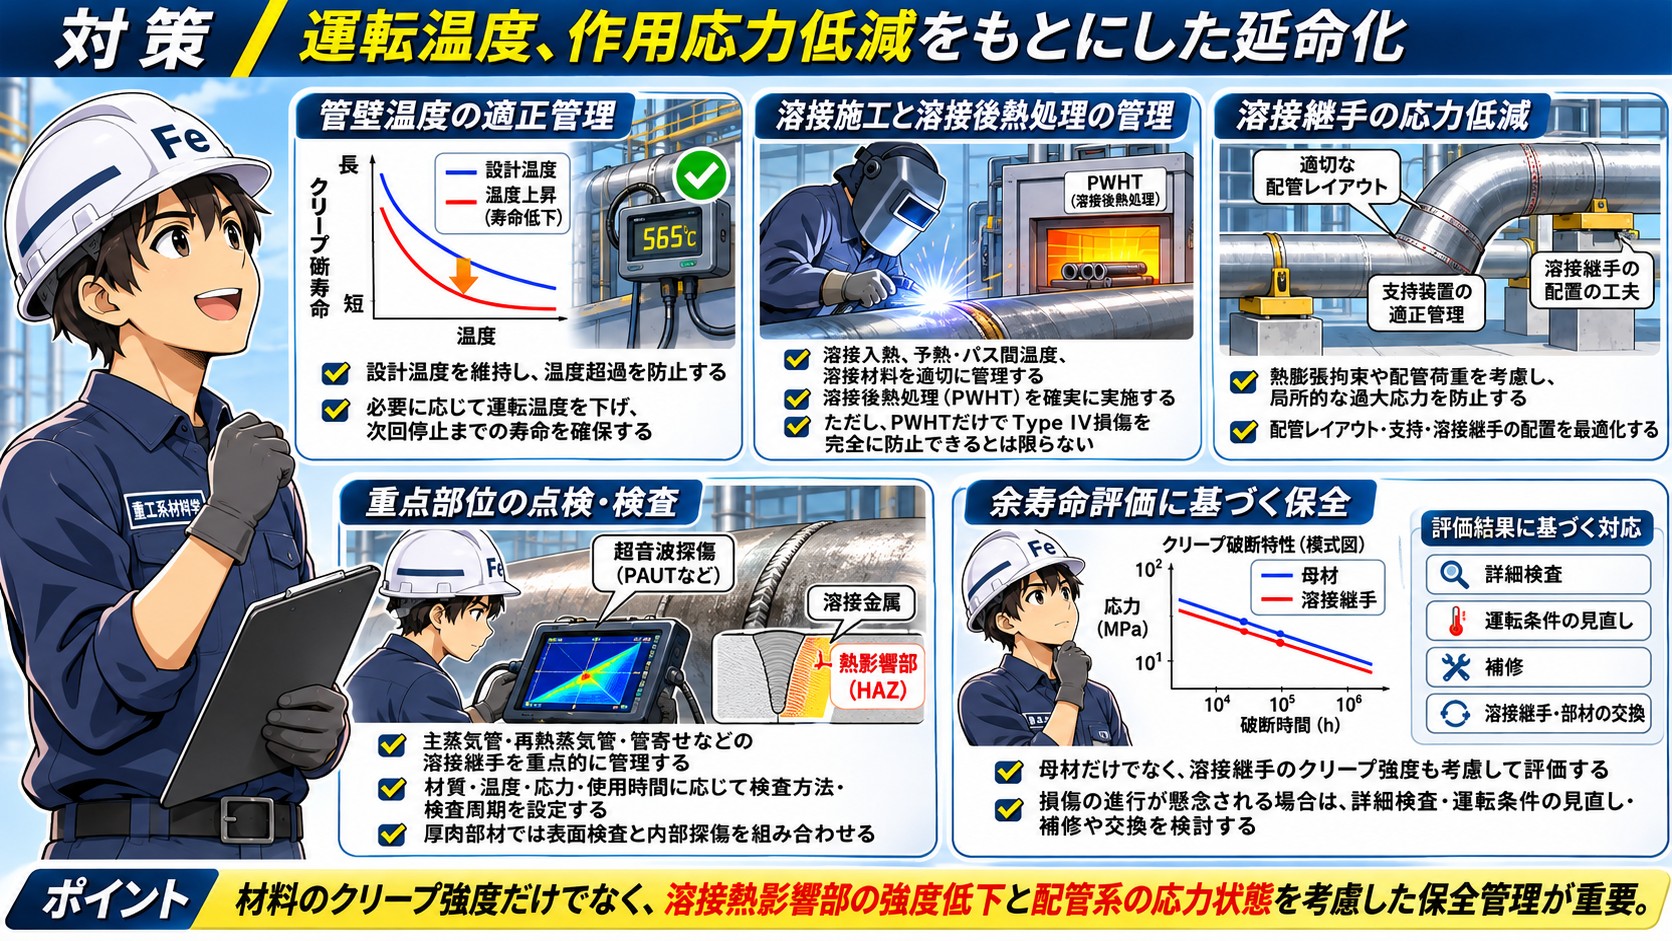
高Cr鋼のクリープ破断寿命は、使用温度と作用応力に強く依存します。
設計上想定された温度条件を維持し、長期間にわたる温度超過を防止することが重要です。
また、次回停止までの寿命を確保するために、運転温度を下げることも対策のひとつです。
溶接施工と溶接後熱処理の管理
高Crフェライト系耐熱鋼では、溶接入熱、予熱・パス間温度、溶接材料、溶接後熱処理などを適切に管理する必要があります。
これらは溶接部の組織や機械的性質に影響します。
ただし、適切な溶接施工や溶接後熱処理を実施しても、溶接熱影響部の組織不均一性が完全になくなるわけではありません。
したがって、通常の溶接後熱処理だけでType IV損傷を完全に防止できるとは限りません。
溶接継手の応力低減
溶接継手では、内圧による応力に加えて、熱膨張拘束や配管系の荷重が作用する場合があります。
適切な配管レイアウト、支持装置の管理、溶接継手の配置などによって、局所的に過大な応力が作用することを防止します。
重点部位の点検・検査
主蒸気管、再熱蒸気管、管寄せなどでは、Type IV損傷が懸念される溶接継手を重点的に管理します。
検査方法と検査周期は、材質、温度、応力、使用時間、溶接継手の形状、過去の検査結果などを考慮して設定します。
厚肉部材では、表面の検査だけでなく、必要に応じて内部探傷を組み合わせることが重要です。
余寿命評価に基づく保全
母材だけではなく、溶接継手としてのクリープ破断特性を考慮した余寿命評価を行います。
損傷の進行が懸念される場合には、詳細検査、運転条件の見直し、補修や溶接継手・部材の交換などを検討します。
特に、き裂が確認された場合には、損傷位置や進展状況、残存強度などを専門的に評価し、適切な措置を判断する必要があります。
Type IV損傷を防止するには、材料のクリープ強度だけでなく、溶接熱影響部の強度低下と配管系の応力状態を考慮した保全管理が重要です。
まとめ|高Cr鋼の弱点は溶接熱影響部にある
Type IV損傷は、改良9Cr-1Mo鋼などのフェライト系耐熱鋼の溶接熱影響部に発生する、長時間クリープ損傷です。
特に、細粒HAZや二相域HAZなどの母材側に近い領域では、溶接熱履歴によって形成された組織が長期間の高温使用で変化し、局所的なクリープ強度低下や損傷の集中が生じることがあります。
典型的には、クリープボイドの発生・成長、粒界微小き裂の形成、き裂の連結・進展を経て破断に至ります。
また、厚肉溶接部では表面に明瞭な異常が認められなくても、肉厚内部で損傷が進行している場合があります。
そのため、外観や硬さだけで健全性を判断することはできません。溶接熱影響部の組織、作用応力、温度履歴、使用時間、非破壊検査結果などを総合的に評価することが重要です。
Type IV損傷の本質は、母材の高いクリープ強度が、そのまま溶接継手全体のクリープ強度を保証するわけではないことにあります。
高温設備の健全性を確保するためには、材料の高温特性だけでなく、溶接による組織変化、継手構造、局所応力、長期使用による損傷の蓄積を総合的に理解することが不可欠です。
参考文献
- 本郷宏通・田淵正明・高橋由紀夫(2009)「Microstructures and Type-IV Creep Damage of High Cr Steel Welds」Journal of Solid Mechanics and Materials Engineering, 3(3), pp.464–474.
- 本郷宏通・田淵正明・劉源・塚本進(2013)「高Cr耐熱鋼の溶接部におけるクリープ中の組織変化とType-IV損傷挙動」『材料』62巻2号、pp.75–81.
- Albert, S.K. et al.(2002), “Microstructural Investigations on Type IV Cracking in a High Cr Steel,” ISIJ International, 42(12), pp.1497–1504.
- Wang, Y., Kannan, R. and Li, L.(2020), “Insight into Type IV Cracking in Grade 91 Steel Weldments,” Materials & Design, 190, 108570.
- 鶴田秀樹ほか(2019)「X線マイクロトモグラフィによる改良9Cr-1Mo鋼溶接部におけるクリープボイドの定量評価」『材料』68巻8号、pp.599–606.
- 福冨広幸・西ノ入聡・緒方隆志(2008)「高クロム合金鋼溶接継手におけるタイプIV損傷への超音波フェーズドアレイ法の適用性評価」電力中央研究所報告 Q07003.
- 長井誠示・山崎壮一・屋口正次(2014)「実機高クロム鋼溶接部の損傷状態および余寿命評価に関するデータベースの構築」電力中央研究所報告 Q14002.
- TWI, “What is Type IV Cracking, and How is it Detected?”
くろがねくんの一言
「高Cr鋼は高温に強い材料だけど、溶接した部分まで同じ強さとは限らないんだ!特に細粒HAZや二相域HAZでは、長い時間をかけてクリープボイドやき裂が進むことがあるよ。表面だけでなく、内部の損傷にも注意することが大切だね!」
執筆者情報
難波一夫
IHI/石川島播磨重工業 出身 の重工系技術士(金属部門)
中小企業診断士・労働安全コンサルタント・エネルギー管理士資格を保有
材料から設備を診る! 技術経営コンサルタント